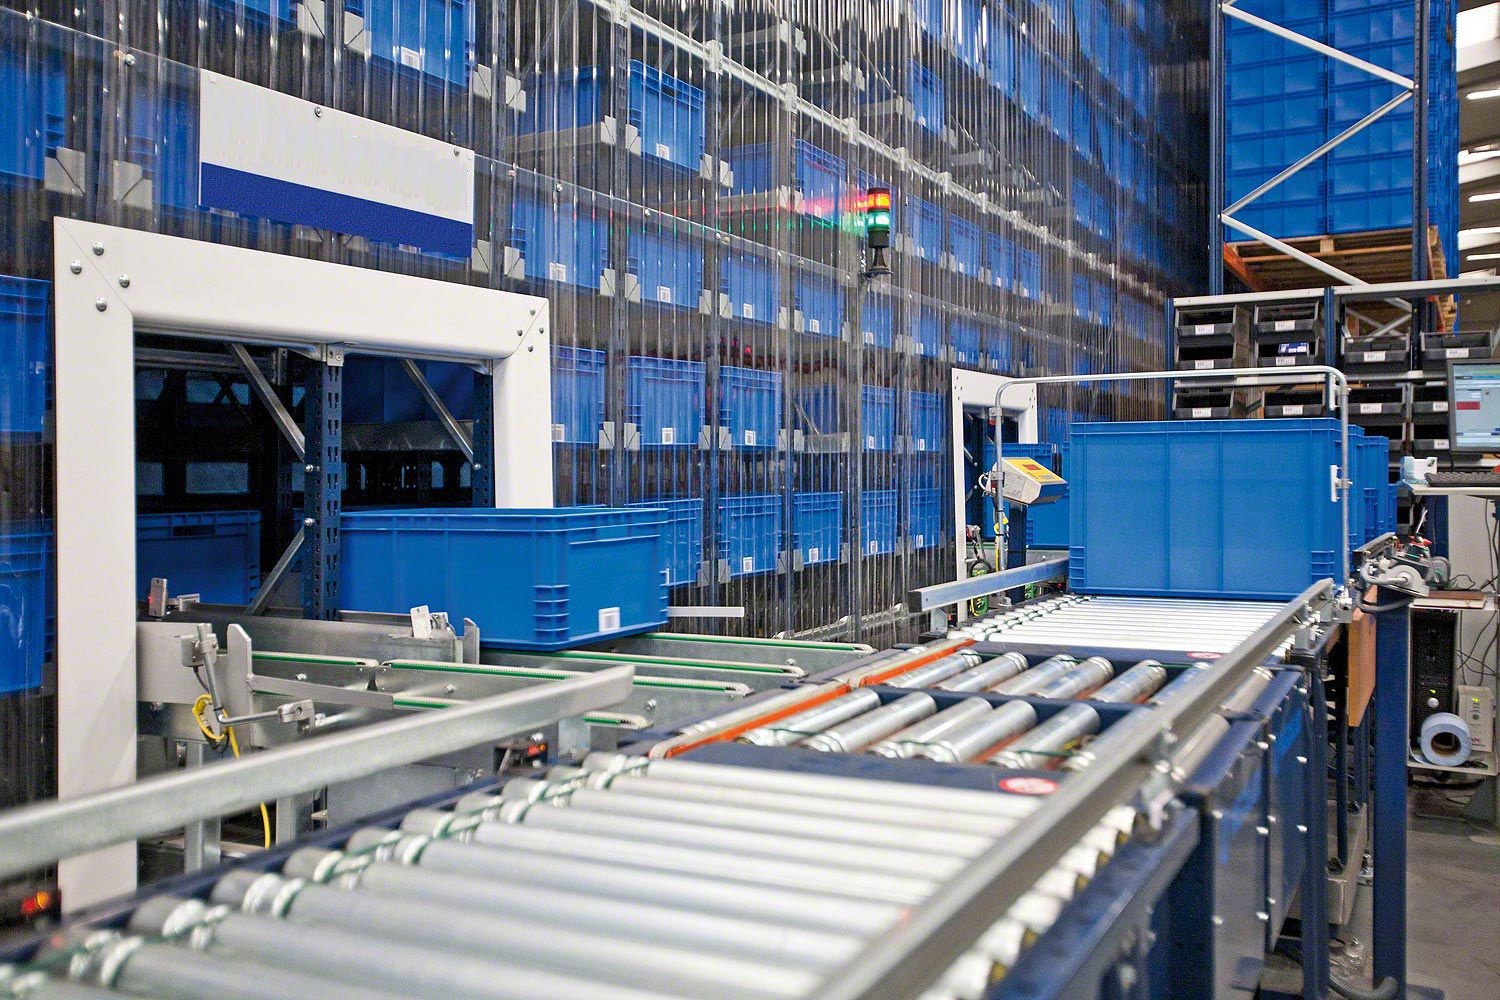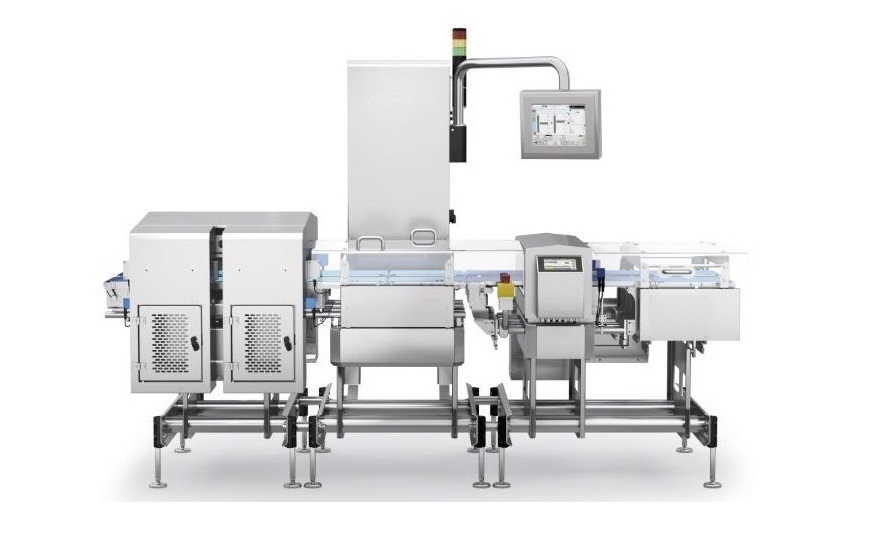





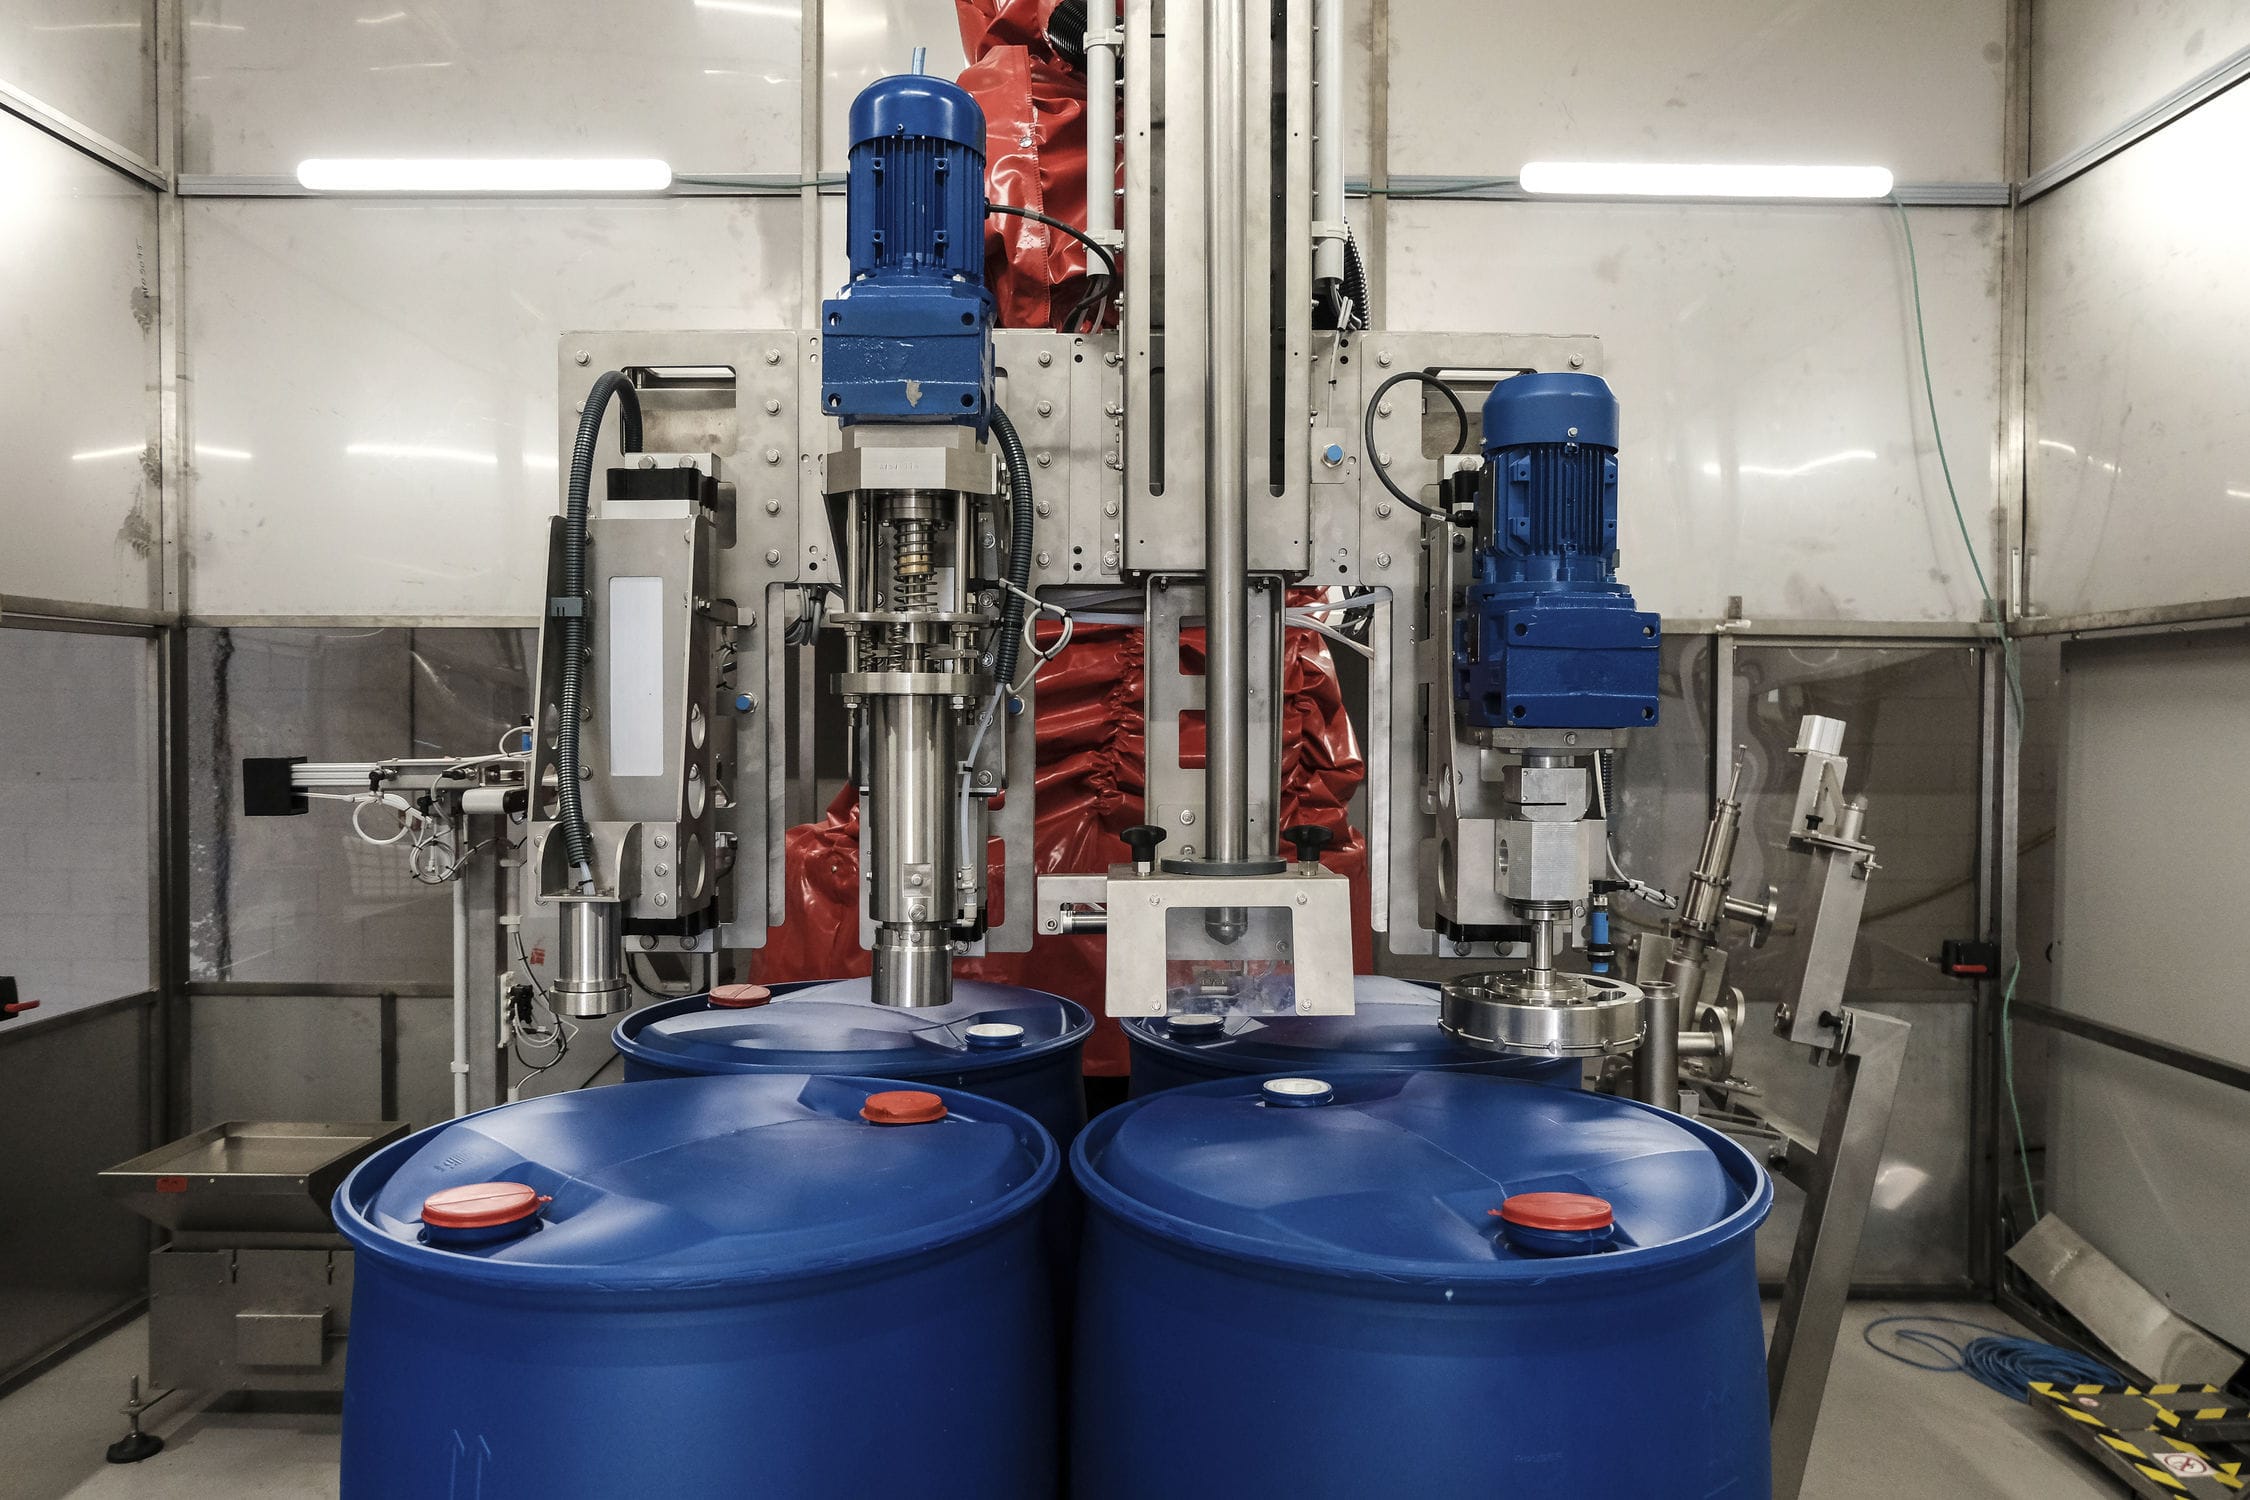
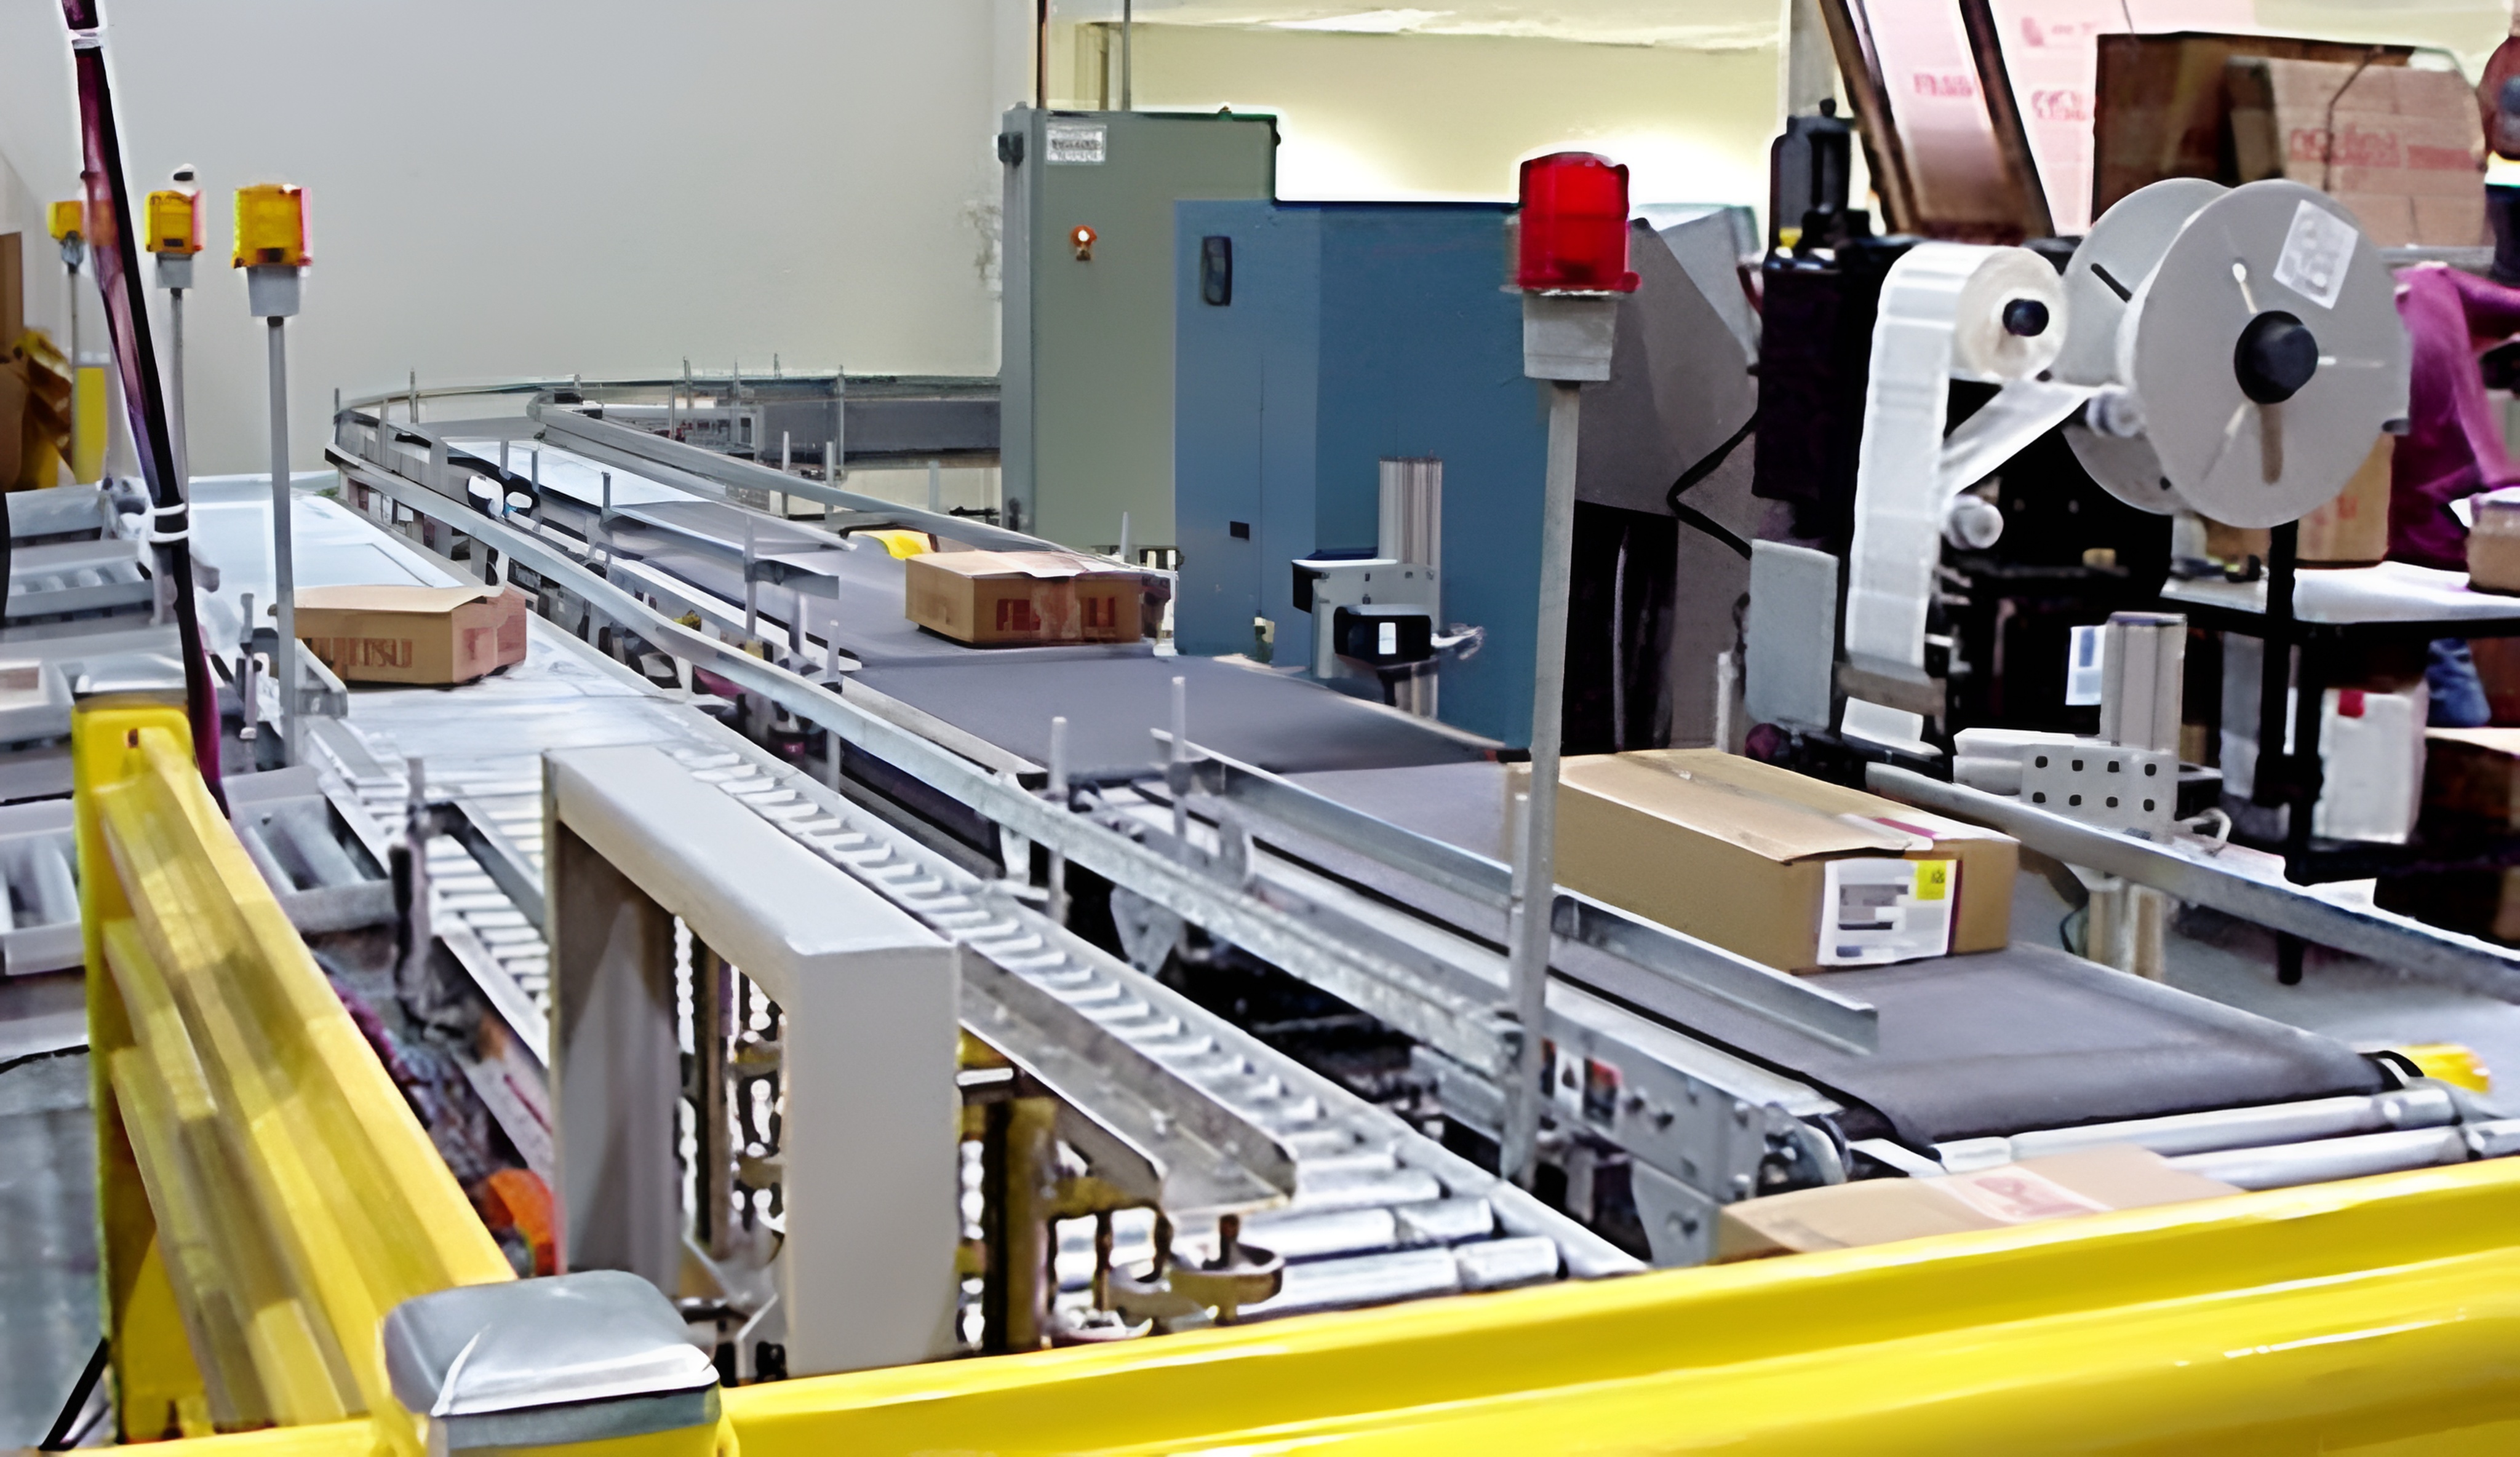


胎坯分选机由翻转辊道和不合格品输送辊道两部分组成,以实现经分选检测后的合格品与不合格品通过不同的通道输送,从而实现不合格品的自动分离。自动化机械手进行胎坯的搬运、工装板倍速链进行胎坯输送、自动化立体仓库作为胎坯的存储单元,可实现胎坯在成型之后输送及存储的自动化。

 020-34563445
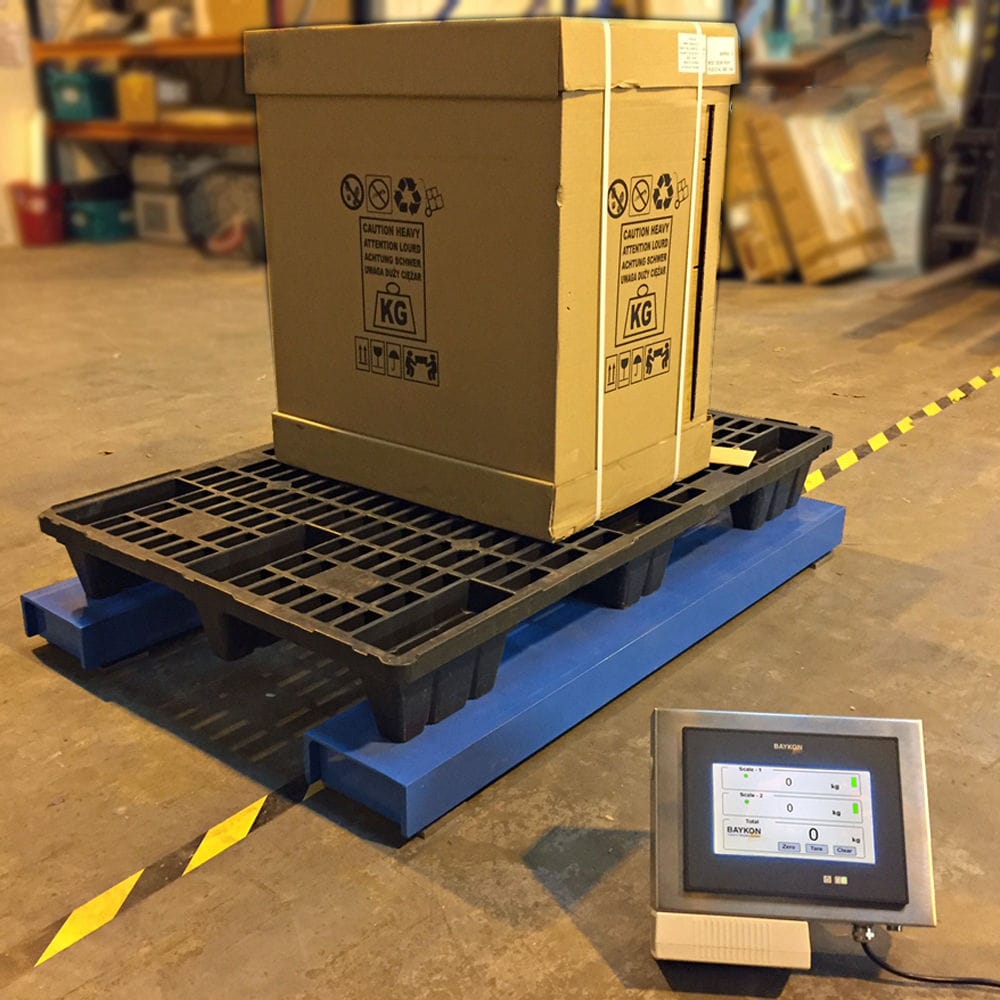
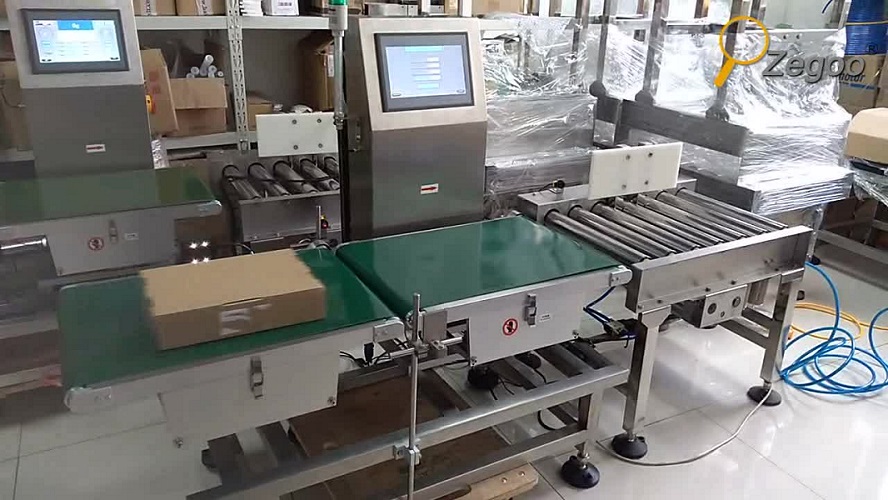
选别机称重系统实现了胎坯的自动分检操作,可对质量信息等实时数据进行采集与显示,并记录成报表,实现监控,统计査询和打印,规格设定,报表记录追溯、规格选择、统计过程控制等功能。可现场打印生产转移卡片,为产品追溯提供支持。分选秤由翻转辊道和不合格品输送辊道两部分组成,以实现经分选检测后的合格品与不合格品通过不同的通道输送,从而实现不合格品的自动分离。不合格品的分选系统主要分手动和自动两种操作方式。手动操作时,分选装置不进行分选;自动操作时,合格品通过上辊道收取,检测出不合格品时,PLC发出信号,气缸驱动分选辊道翻转,将不合格品输送至不合格品输送辊道,不合格品完全通过分选辊道后,分选辊道上升至初始位置,不合格品从下辊道末端输送,并打印上作废标识。称重分选机将合格质量的胎坯输运送到指定位置,搬运机械手动作,进人成型机抓取胎坯,搬运机械手抓取胎坯动作结束后,将胎坯搬运到胎坯翻转机械手位置,并将其放置到胎坯翻转机械手内,之后搬运机械手退出,等待输送下一个成型合格重量的胎坯。搬运机械手退出后,胎坯翻转机械手动作,将竖直放置的胎坯翻转为水平放置,同时运动到龙门式机械手抓胎位置,龙门式机械手抓取胎坯并将胎坯搬运到工装板倍速链内。
胎坯通过工装板倍速链输送到仓库人口处时,仓库的龙门式机械手抓取工装板上的胎坯将其放置到组盘小车内的胎坯货架里,组盘小车内的两个货架均放置胎坯后,桁架式机械手将它们搬运入库,同时将需要出库的胎坯搬运到组盘小车内由龙门式机械手搬出组盘小车,空托盘则返回到成型机处,完成一个循环。仓库内的胎坯货架根据胎坯形状制作,胎坯放入后,可保证胎坯不变形或发生最小变形。在胎坯成型后的输送及存储上,采用自动化机械手进行胎坯的搬运、工装板倍速链进行胎坯输送、自动化立体仓库作为胎坯的存储单元,可实现胎坯在成型之后输送及存储的自动化,实时监控、统计查询和打印、规格设定、报表记录追溯、规格选择和统计过程控制功能。可对整套控制系统中的数据进行采集分析和处理。人机界面可实时显示当前分选秤的生产状况,包括当前正在生产的规格详细参数,如生产数量、质量、合格率和趋势曲线等,以方便了解当前设备的运行情况。称重系统可实时显示从PLC采集的各种数据,软件实时地将PLC从设备采集的数据以美观的连续线条模式展现,使操作人员能更直观清晰地了解胎坯生产线的状况。
轮胎的在入库前,还设有喷涂装置;喷涂装置包括喷涂机、提升机、喷涂入口输送线以及喷涂出口输送线:提升机包括第一提升机以及第二提升机;在MES系统下发喷涂指令时,胚胎托盘从入库倍速链输送线转入喷涂入口输送线,待进入喷涂机后轮胎被取走,然后空的胚胎托盘经第一提升机转移至喷涂出口输送线等待,喷涂完成后轮胎在喷涂出口输送线装盘后输送,经第二提升机提升转移至入库倍速链输送线继续完成入库任务。的喷涂机位于立库前平台上,位于入库倍速链输送线侧边,上下两侧布置、还包括位于出库倍速链输送线正上方的条码定位装置,条码定位装置包括第一条码角度检测装置、旋转执行机构以及第二条码角度检测装置,还包括系统中心处理器,系统中心处理器为条码图像分析系统,条码图像分析系统分别与第一条码图像检测装置、旋转执行机构以及第二条码图像检测装置电连接进行数据传输;当胚胎托盘从出库倍速链输送线转移过来时,第一条码角度检测装置检测当前位置条码角度,并将信息传递到条码图像分析系统进行分析处理,当输送至旋转执行机构时,通过条码当前位置角度与MES系统指定的目标角度对比,旋转执行机构将轮胎抓取后旋转至目标角度,执行完后通过第二条码角度检测装置确认后返回出库倍速链输送线继续出库,同时轮胎在自动称量、自动贴条码、自动输送、自动存储方法,包括如下步骤:
1)轮胎成型后通过卸胎机械手抓取至人工检查工位,待外观检查无误后将胚胎放置至称量装置上进行称量,称量之后由卸胎机械手抓取并在竖直方向旋转90°后进行卸胎输送至过渡托盘上;
2)在过渡托盘上通过自动条码一体机的贴条码装置在胚胎的指定位置上贴条形码,并通过自动条码一体机的激光扫码器扫描该条码,并将条形码信息上传至MES系统,并向下一工序输送;
3)当过渡托盘输送至接胎机械手位置下方,接胎机械手抓取胚胎后放入空置的胚胎托盘上,胚胎托盘内置RFID芯片,胚胎托盘下方输送线设有RFID读写器,读取胚胎托盘内置RFID芯片信息并将信息上传至MES系统,绑定该胚胎的条形码、称重和成型相关信息;
4)完成信息传递后,通过提升机将上述已经放置胚胎的胚胎托盘提升至上层的倍速链输送线,倍速链输送线包括入库倍速链输送线以及出库倍速链输送线:
5)待入立库时,经由入库倍速链输送线将已经放置胚胎的胚胎托盘传递至入库辊筒线,由堆垛机送入胚胎货架指定库位完成入库;另一方面,立库上还设有与立库连通的出库辊筒线,同时根据MES系统指令将指定库位的胚胎托盘出库至出库筒线进而通过出库倍速链输送线输送至外部硫化车间的硫化平台上。