






 020-34563445
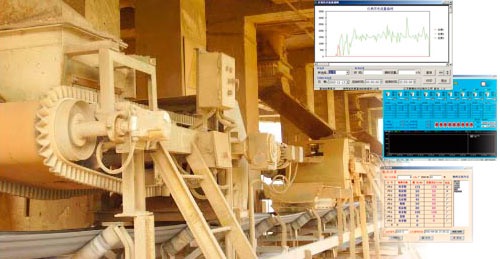
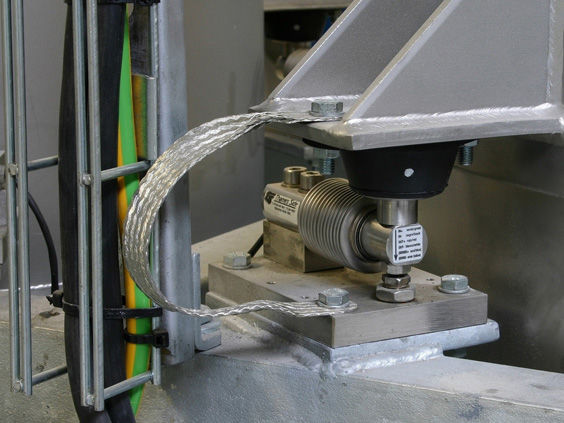
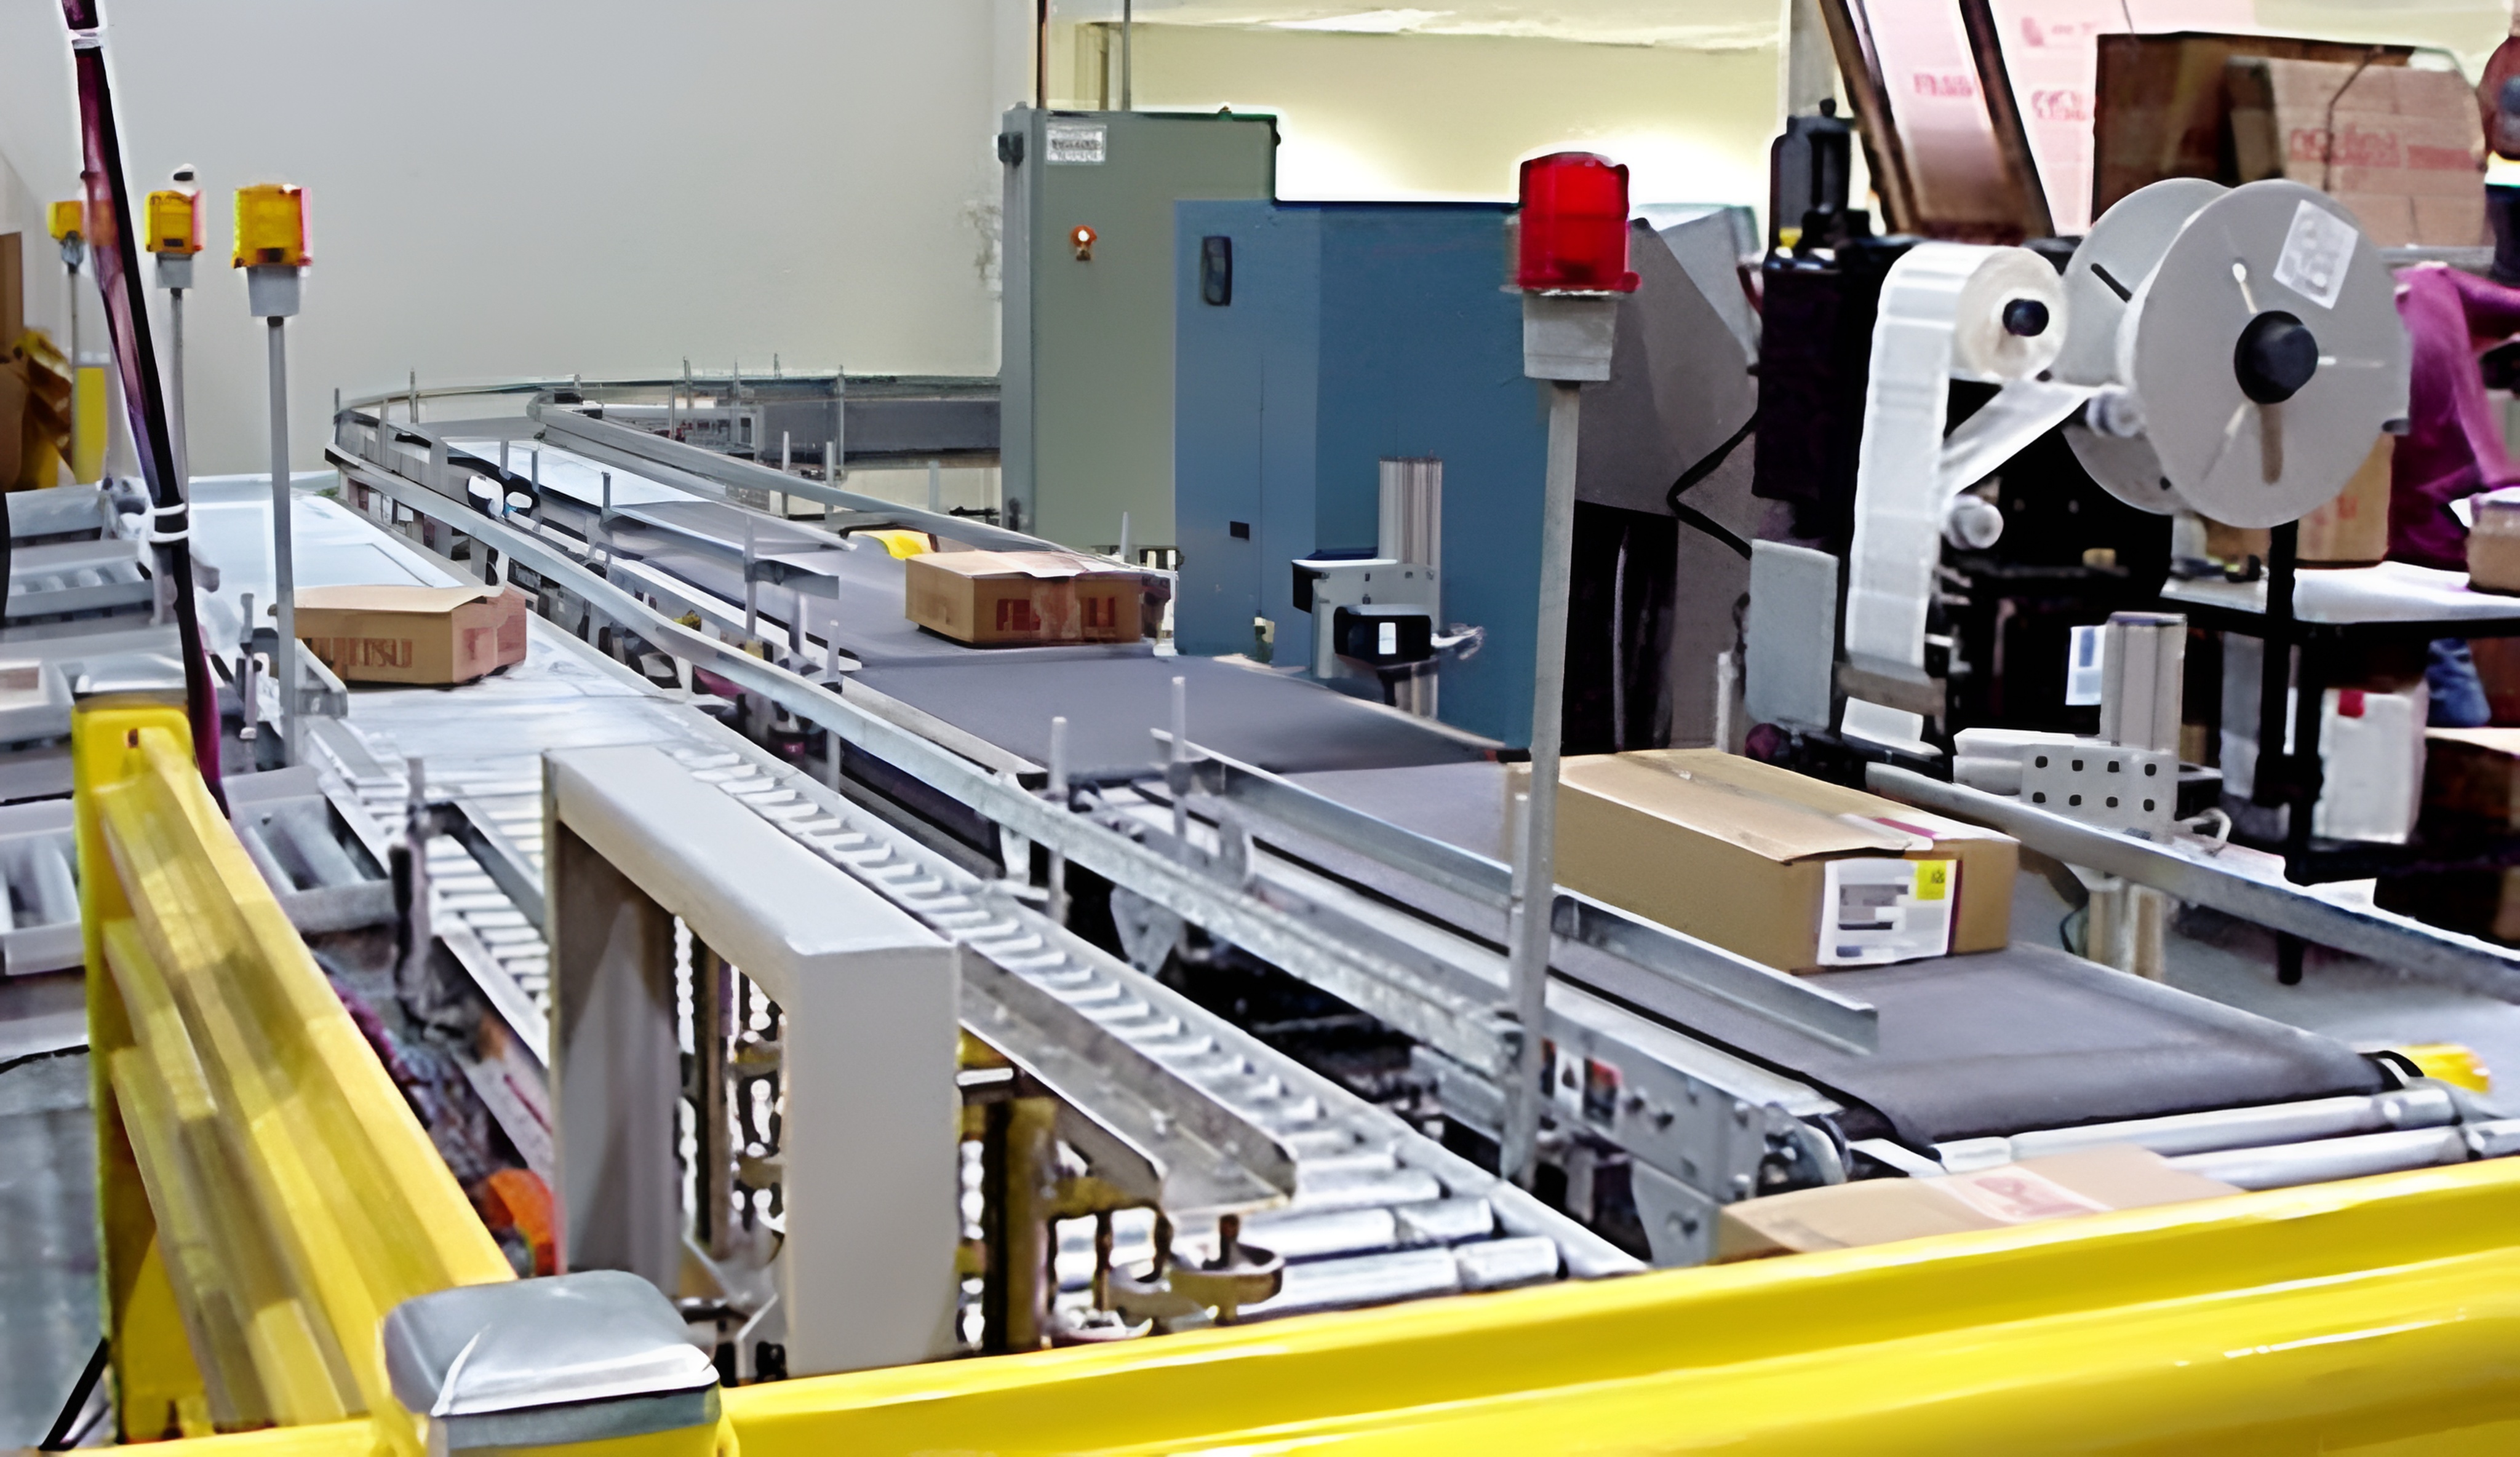
皮带秤控制系统投入运行前,输送皮带上物料流量的设定值由操作人员在键盘上设定。称重系统投入正常运行后,采样皮带荷重称量模块信号和电机速度信号,将皮带走速信号与皮带单位长度上的瞬时重量相乘即可计算出皮带上物料的瞬间流量。瞬间流量可通过称重仪表显示出来,为操作人员提供工艺数据参考。皮带秤包括缓冲、秤量测速托辊、现场信号放大器、现场动态称量模块、现场调速控制器、称重仪表及工业计算机组成。皮带的上方有一个料斗,皮带运动时物料随皮带输送出去。输送皮带由滑差电机(电磁调速异步电动机)驱动,测速传感器输出信号的频率和皮带速度成正比,输送皮带的下方装有称重传感器,输出与皮带上物料成正比的电压信号。称重仪表接收的速度信号和的重量信号,计算皮带上物料的瞬问流量并显示出来,并将流量实际值和流量的设定值进行比较,通过PID调节,输出电流控制信号,经前置放大器和功率放大器放大,控制可控硅的导通角。从而调节滑差电机的转速,使物料流量稳定在预期的设定值。
皮带秤转速的快慢可以控制圆盘下料量,而电机由调速控制器来调节交流调速电机的转速,外接自动控制系统的4-20mA信号来调节电机转速,实现宽范围的无级调速。整个秤量过程由秤框及称重模块对物料重量进行检测输出微弱的毫伏信号,由信号放大器将其放大并以电流形式送进称重仪表(主机),主机经运算处理得到此时物料的累计重量和瞬时流量,并根据设定量值与现流量值差距发出PID控制信号控制给料设备达到要求流量,在这个皮带秤系统中、每台主机称重仪表都独立组成了单台配料秤,所有仪表通过总线与集中控制计算机相连,由计算机采集各仪表的有关数据,实现计算机对各仪表的各种控制。
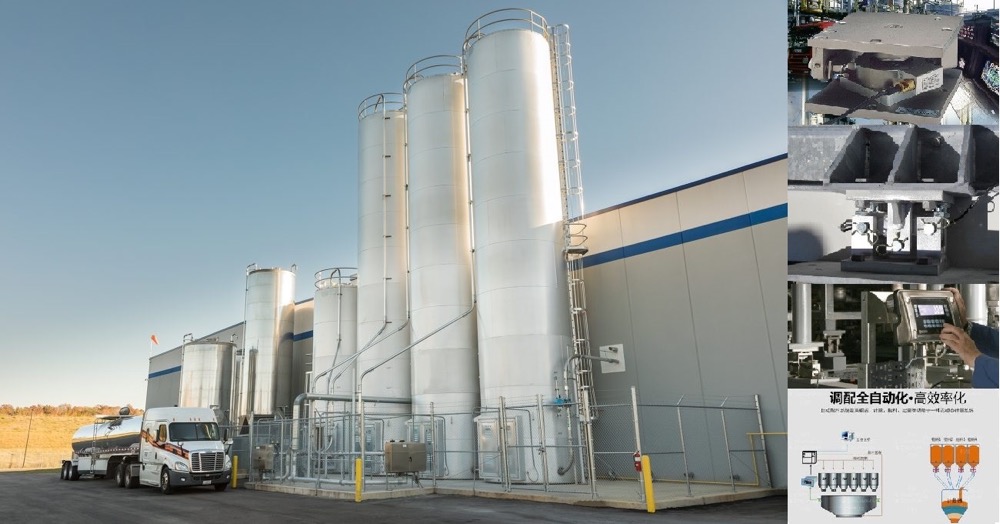
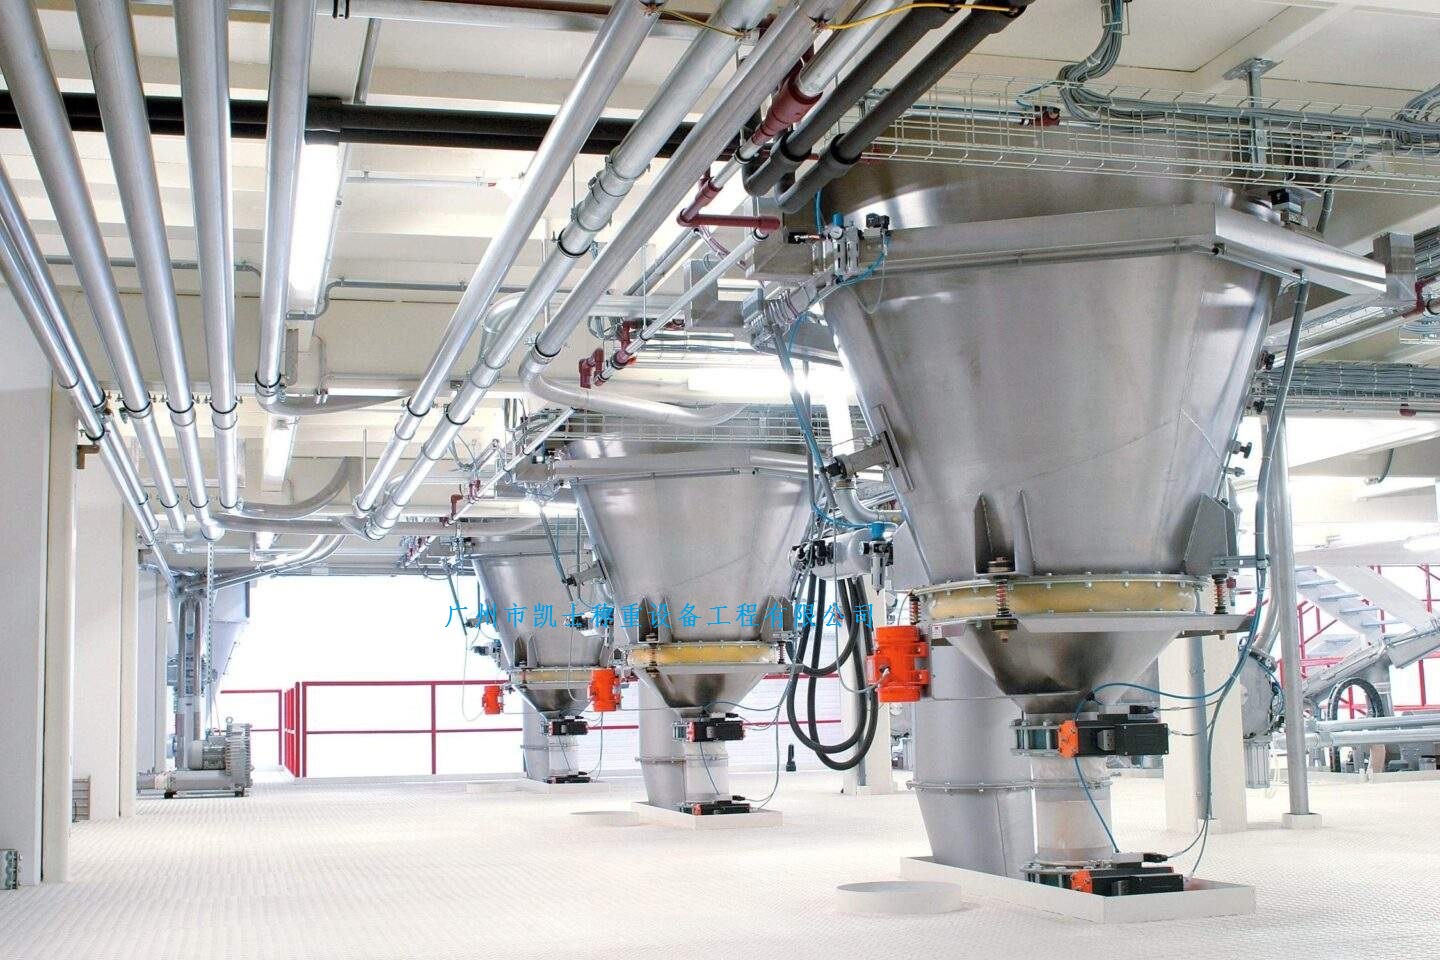
配料系统主要由皮带秤、调节单元及给料驱动装置等组成,由皮带秤完成对皮带输送机输送的物料进行计量,调节单元主要承担对输送设备、称量过程进行实时控制并完成对系统故障检测及报警,同时向变频器输出信号调节物料流量。皮带秤由承重装置(秤架)、称重模块、测速传感器和二次显示仪表组成)。物料通过称量段时,物料的重量通过称量托辊和秤架作用于称重传感器,产生一个正比于皮带载荷的电压信号。测速传感器直接连在大直径测速滚筒上,提供一系列脉冲,每个脉冲表示一个皮带运动单元,脉冲的频率正比于皮带速度。二次显示仪表从称重传感器和测速传感器接收信号,经计算即可得到皮带上物料的输送量。 根据原料仓的下料方式不同,设置相应的皮带秤,采用圆盘给料机下料,设置拖料皮带秤,拖料皮带秤采用变频器和电机作为其动力装置,通过变频器来改变输送带运行速度,实现调节物料流量的功能。使用拖料皮带秤组成的配料系统中,称重仪表通过采集称重模块和测速传感器的信号,得到瞬时流量和累计流量。将流量的实际值与设定值比较,经过运算和转换,将控制信号送给配料秤的变频器,达到调节物料流量的目的,也可以将流量信号送至PLC系统,通过PLC对物料流量进行控制。