





 020-34563445
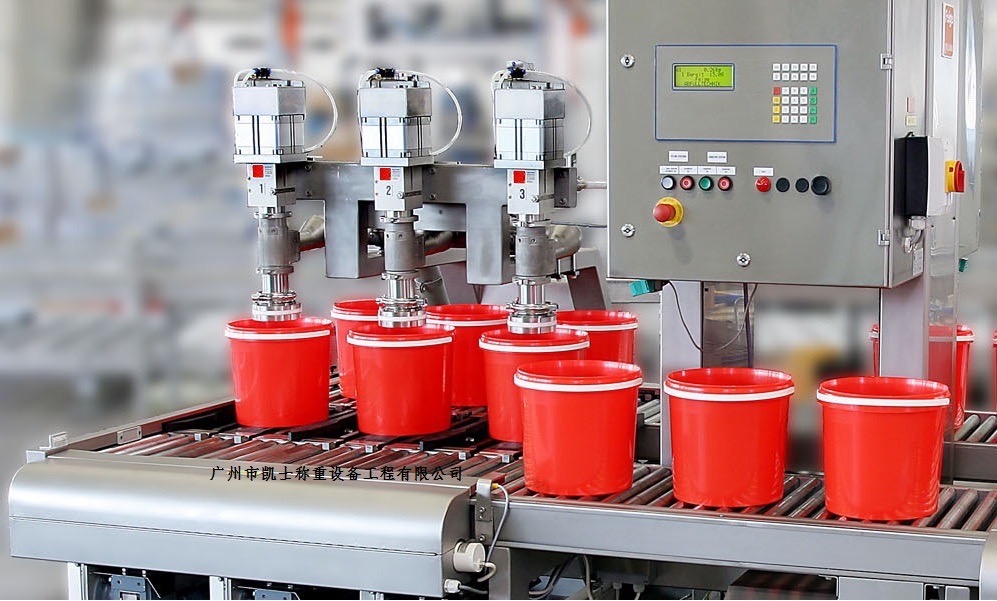
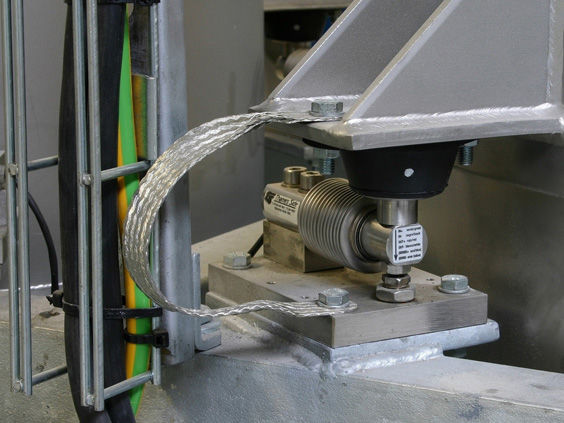
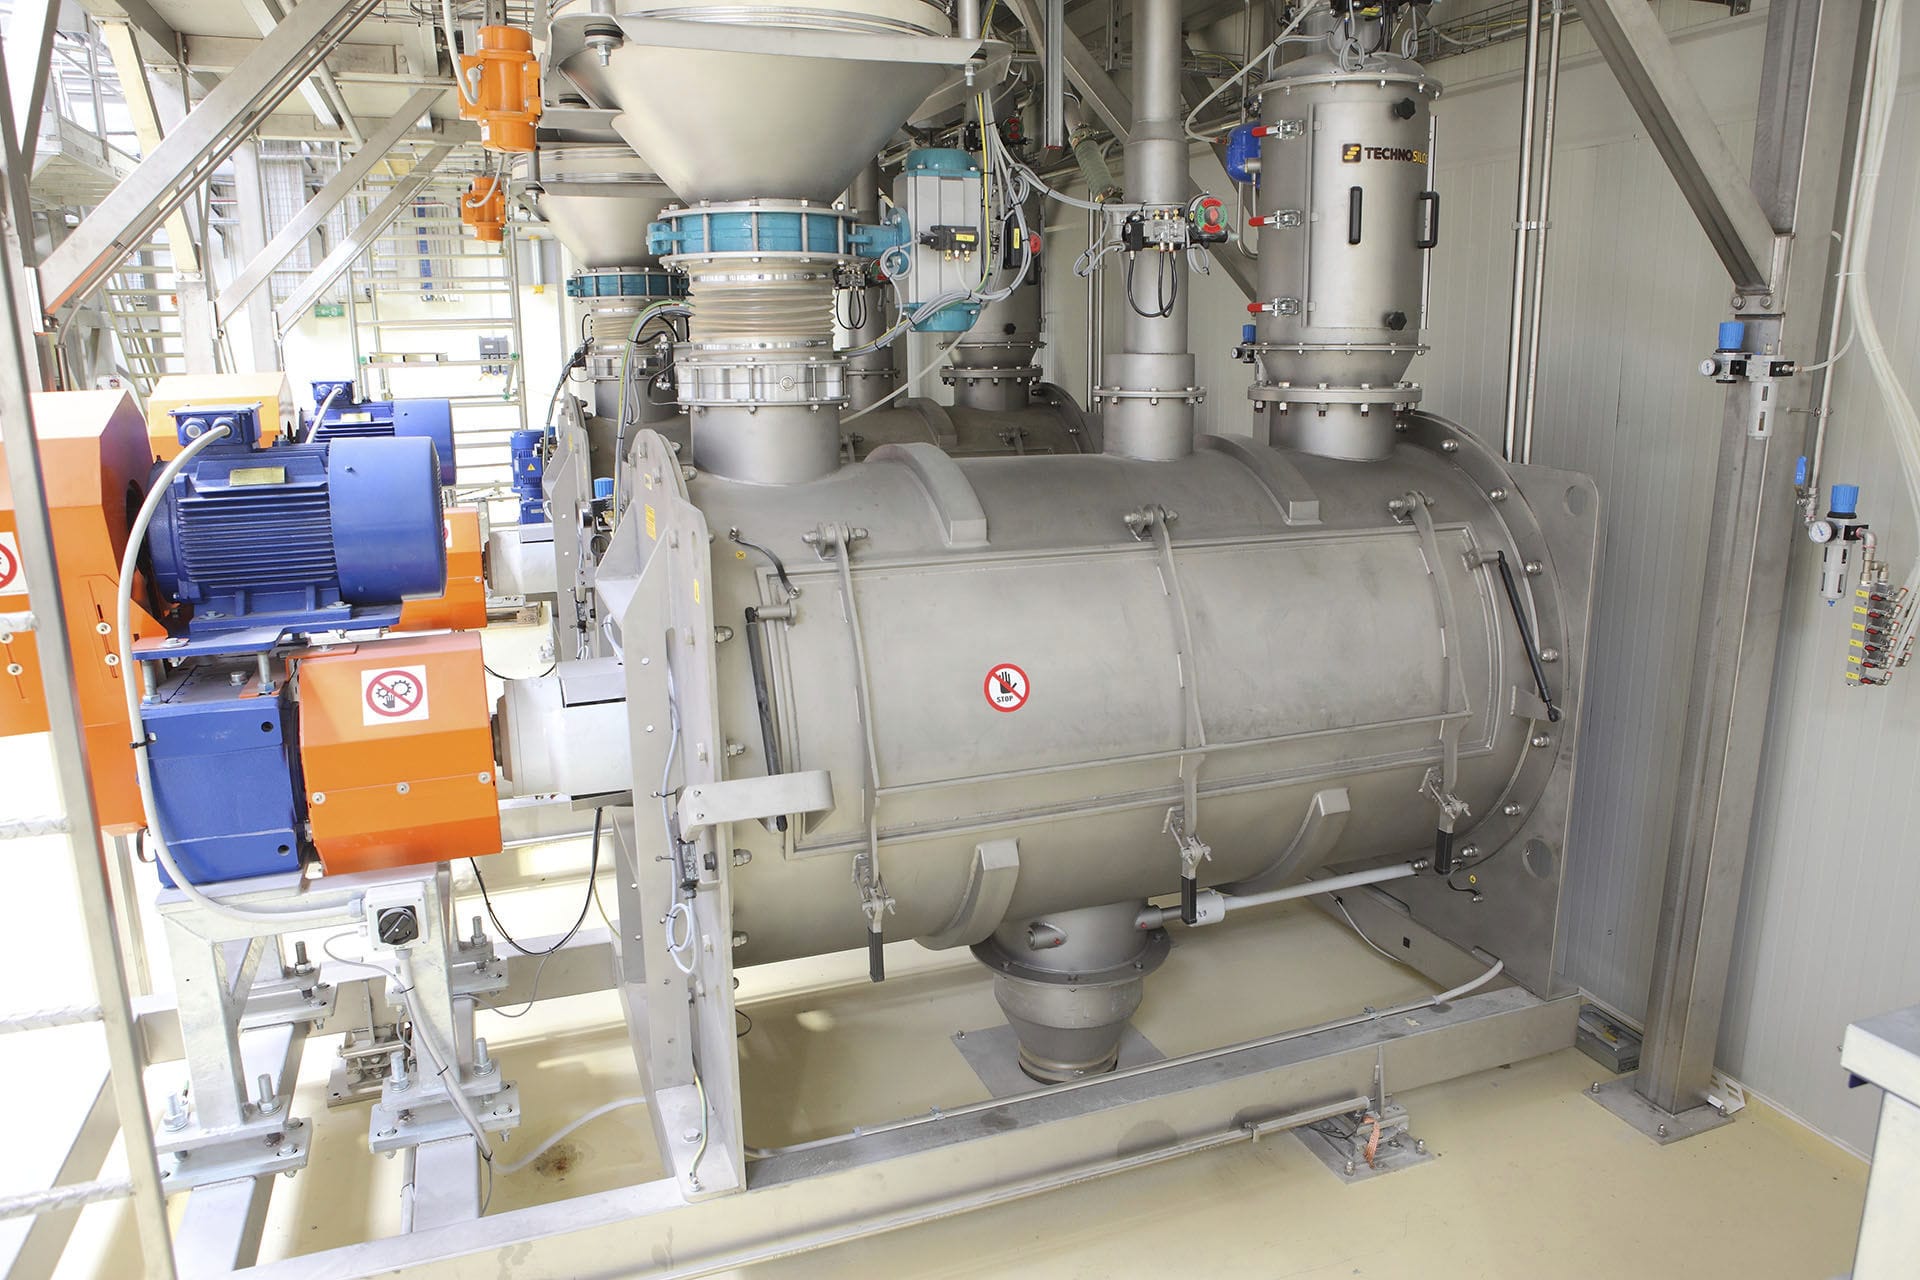
自动灌装机每个卸料口有1套独立的称重控制单元,通过连接的称重传感器检测灌装重量,完成卸料闸门的启闭、气缸灌装枪的开停以及压盖等全部控制过程。每个控制单元都挂接在通信总线上,但互不影响。灌装机上控制单元的通信总线由称重控制系统单元进行管理,并实时传递到(光电耦合接口,实现灌装机旋转部分与静止部分控制设备间的通信。各卸料口的位置由安装在灌装机立轴上的光电编码器进行检测。该信号在称重模块节点转换成通信信号,通过称量模块发送到旋转部分各卸料口的控制单元,用于协调控制灌装过程中的自动去皮开闭闸门以及卸桶动作的正确位置。计量模块节点还将来自称重控制单元的报警信息发送到主节点,并由主节点送到键盘控制台显示。同时它还将灌装机产量设定信号转换成模拟电压信号,控制变频器来调整灌装机转速。
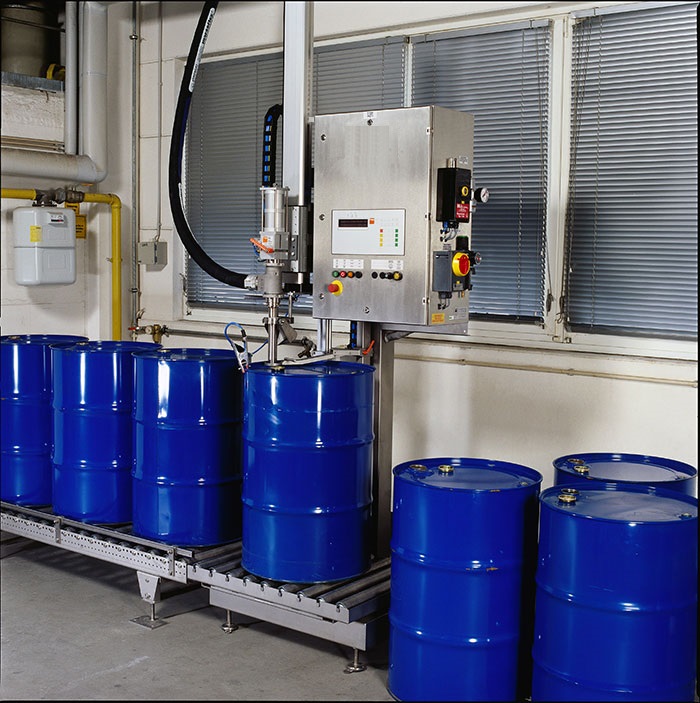
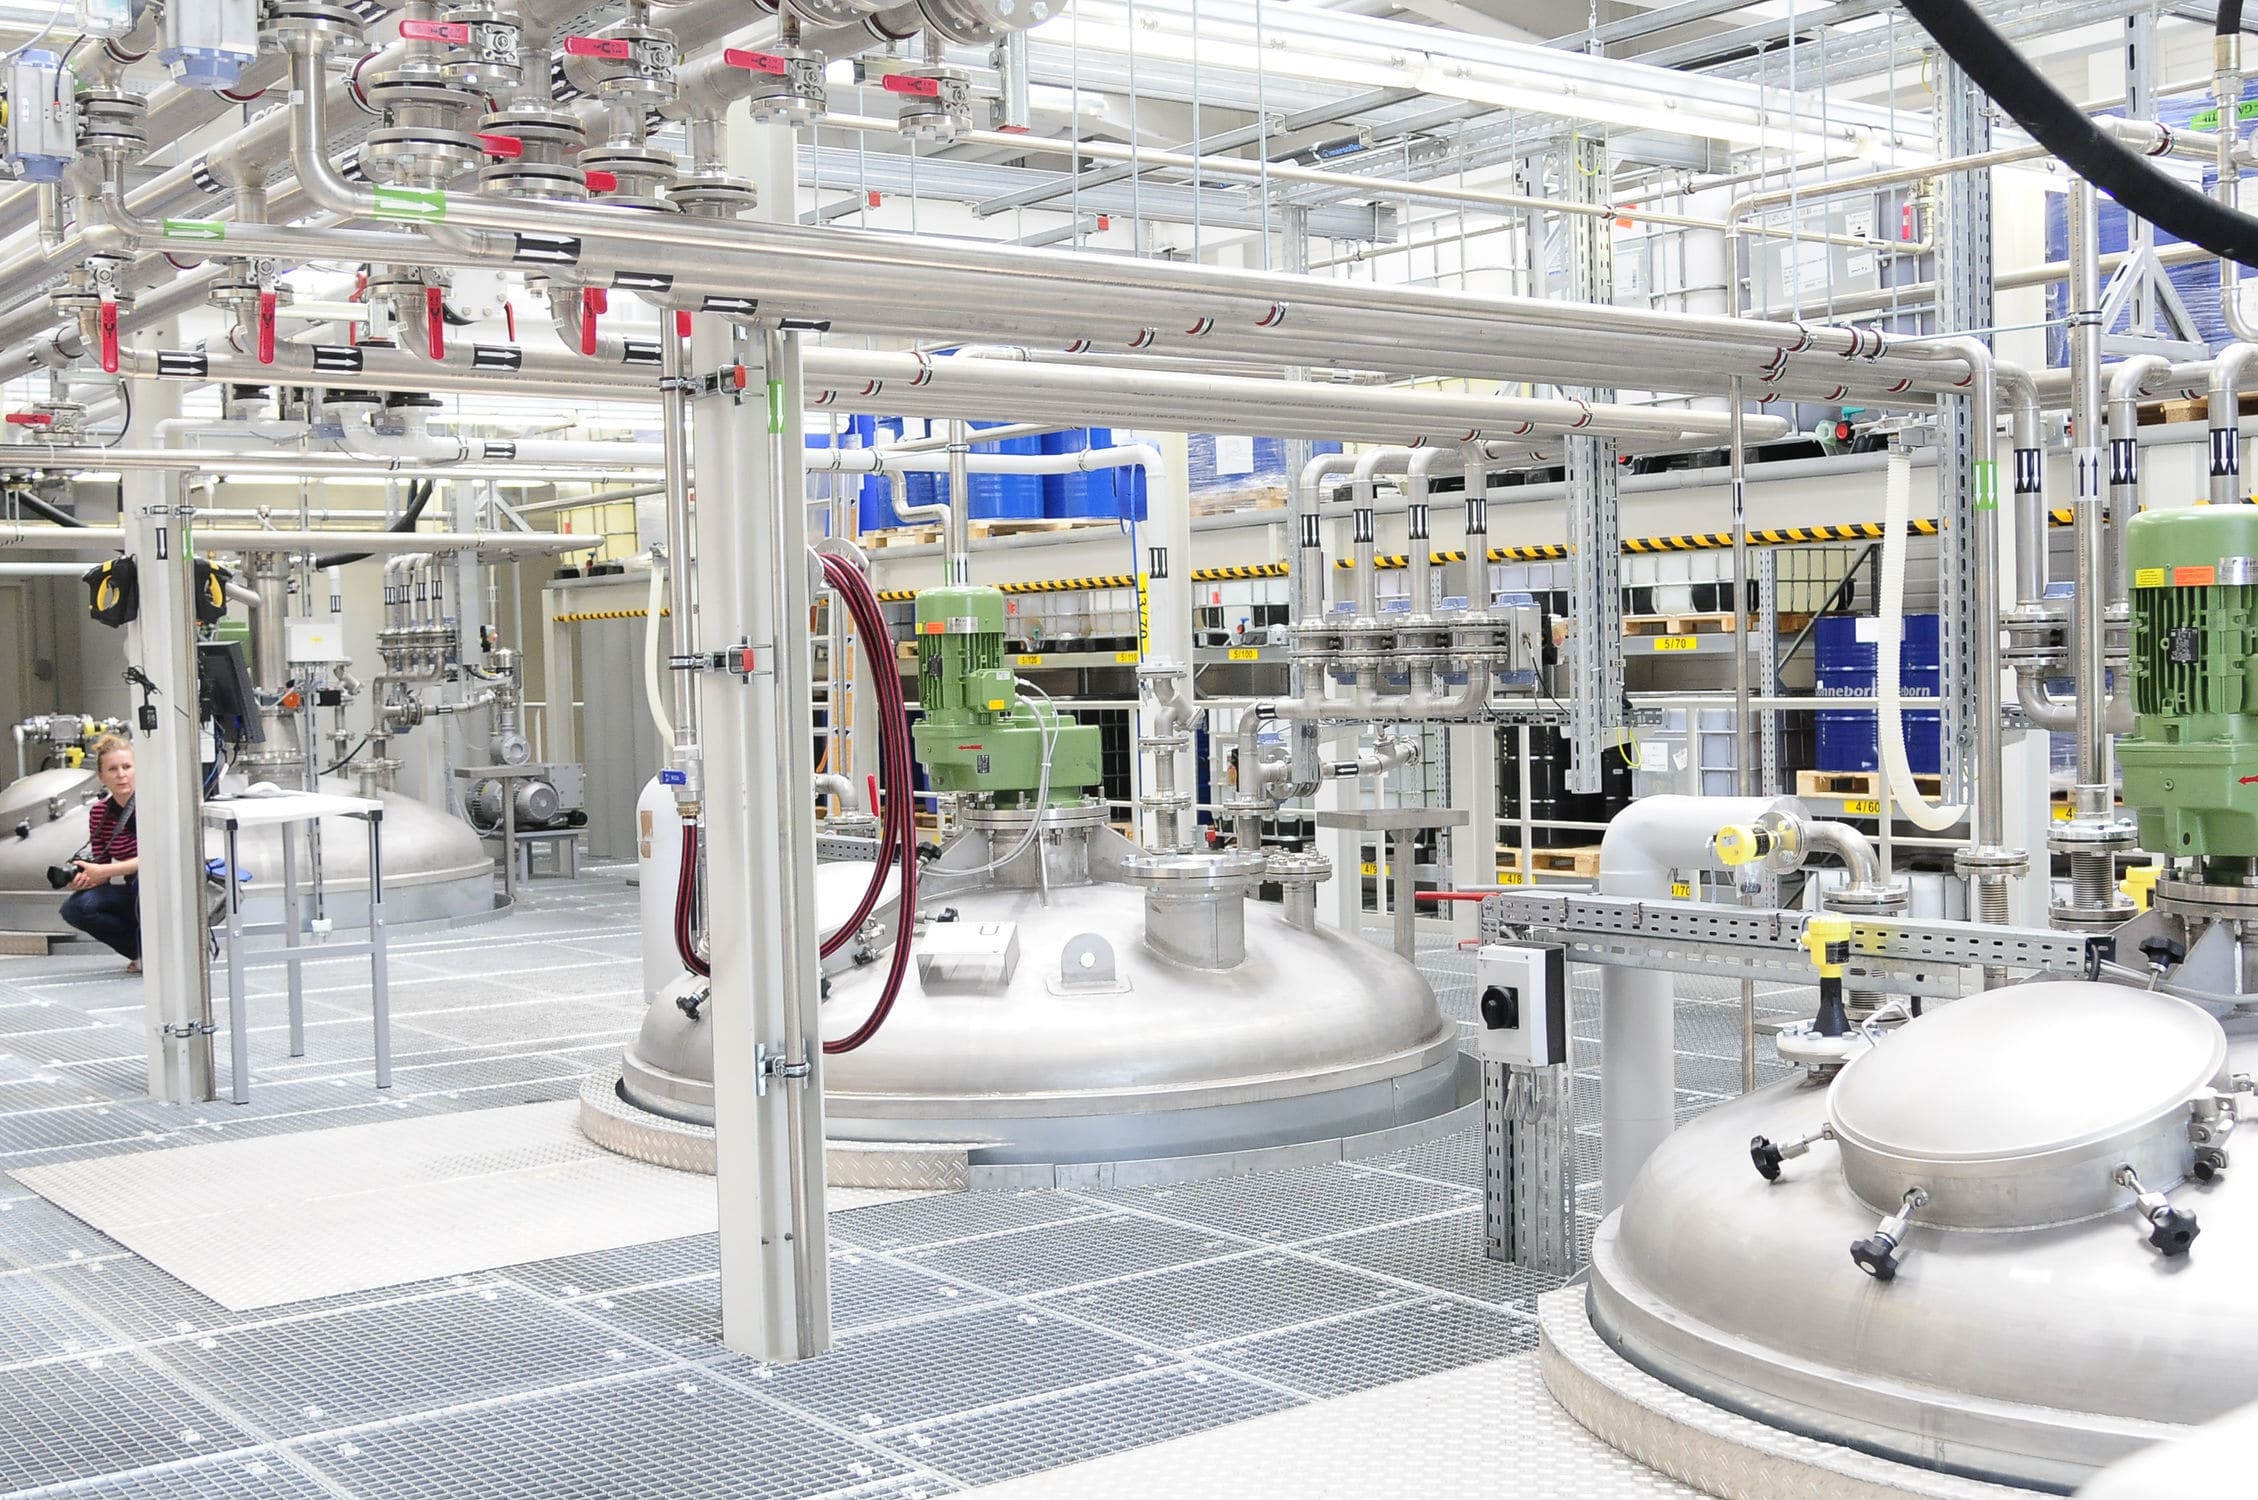
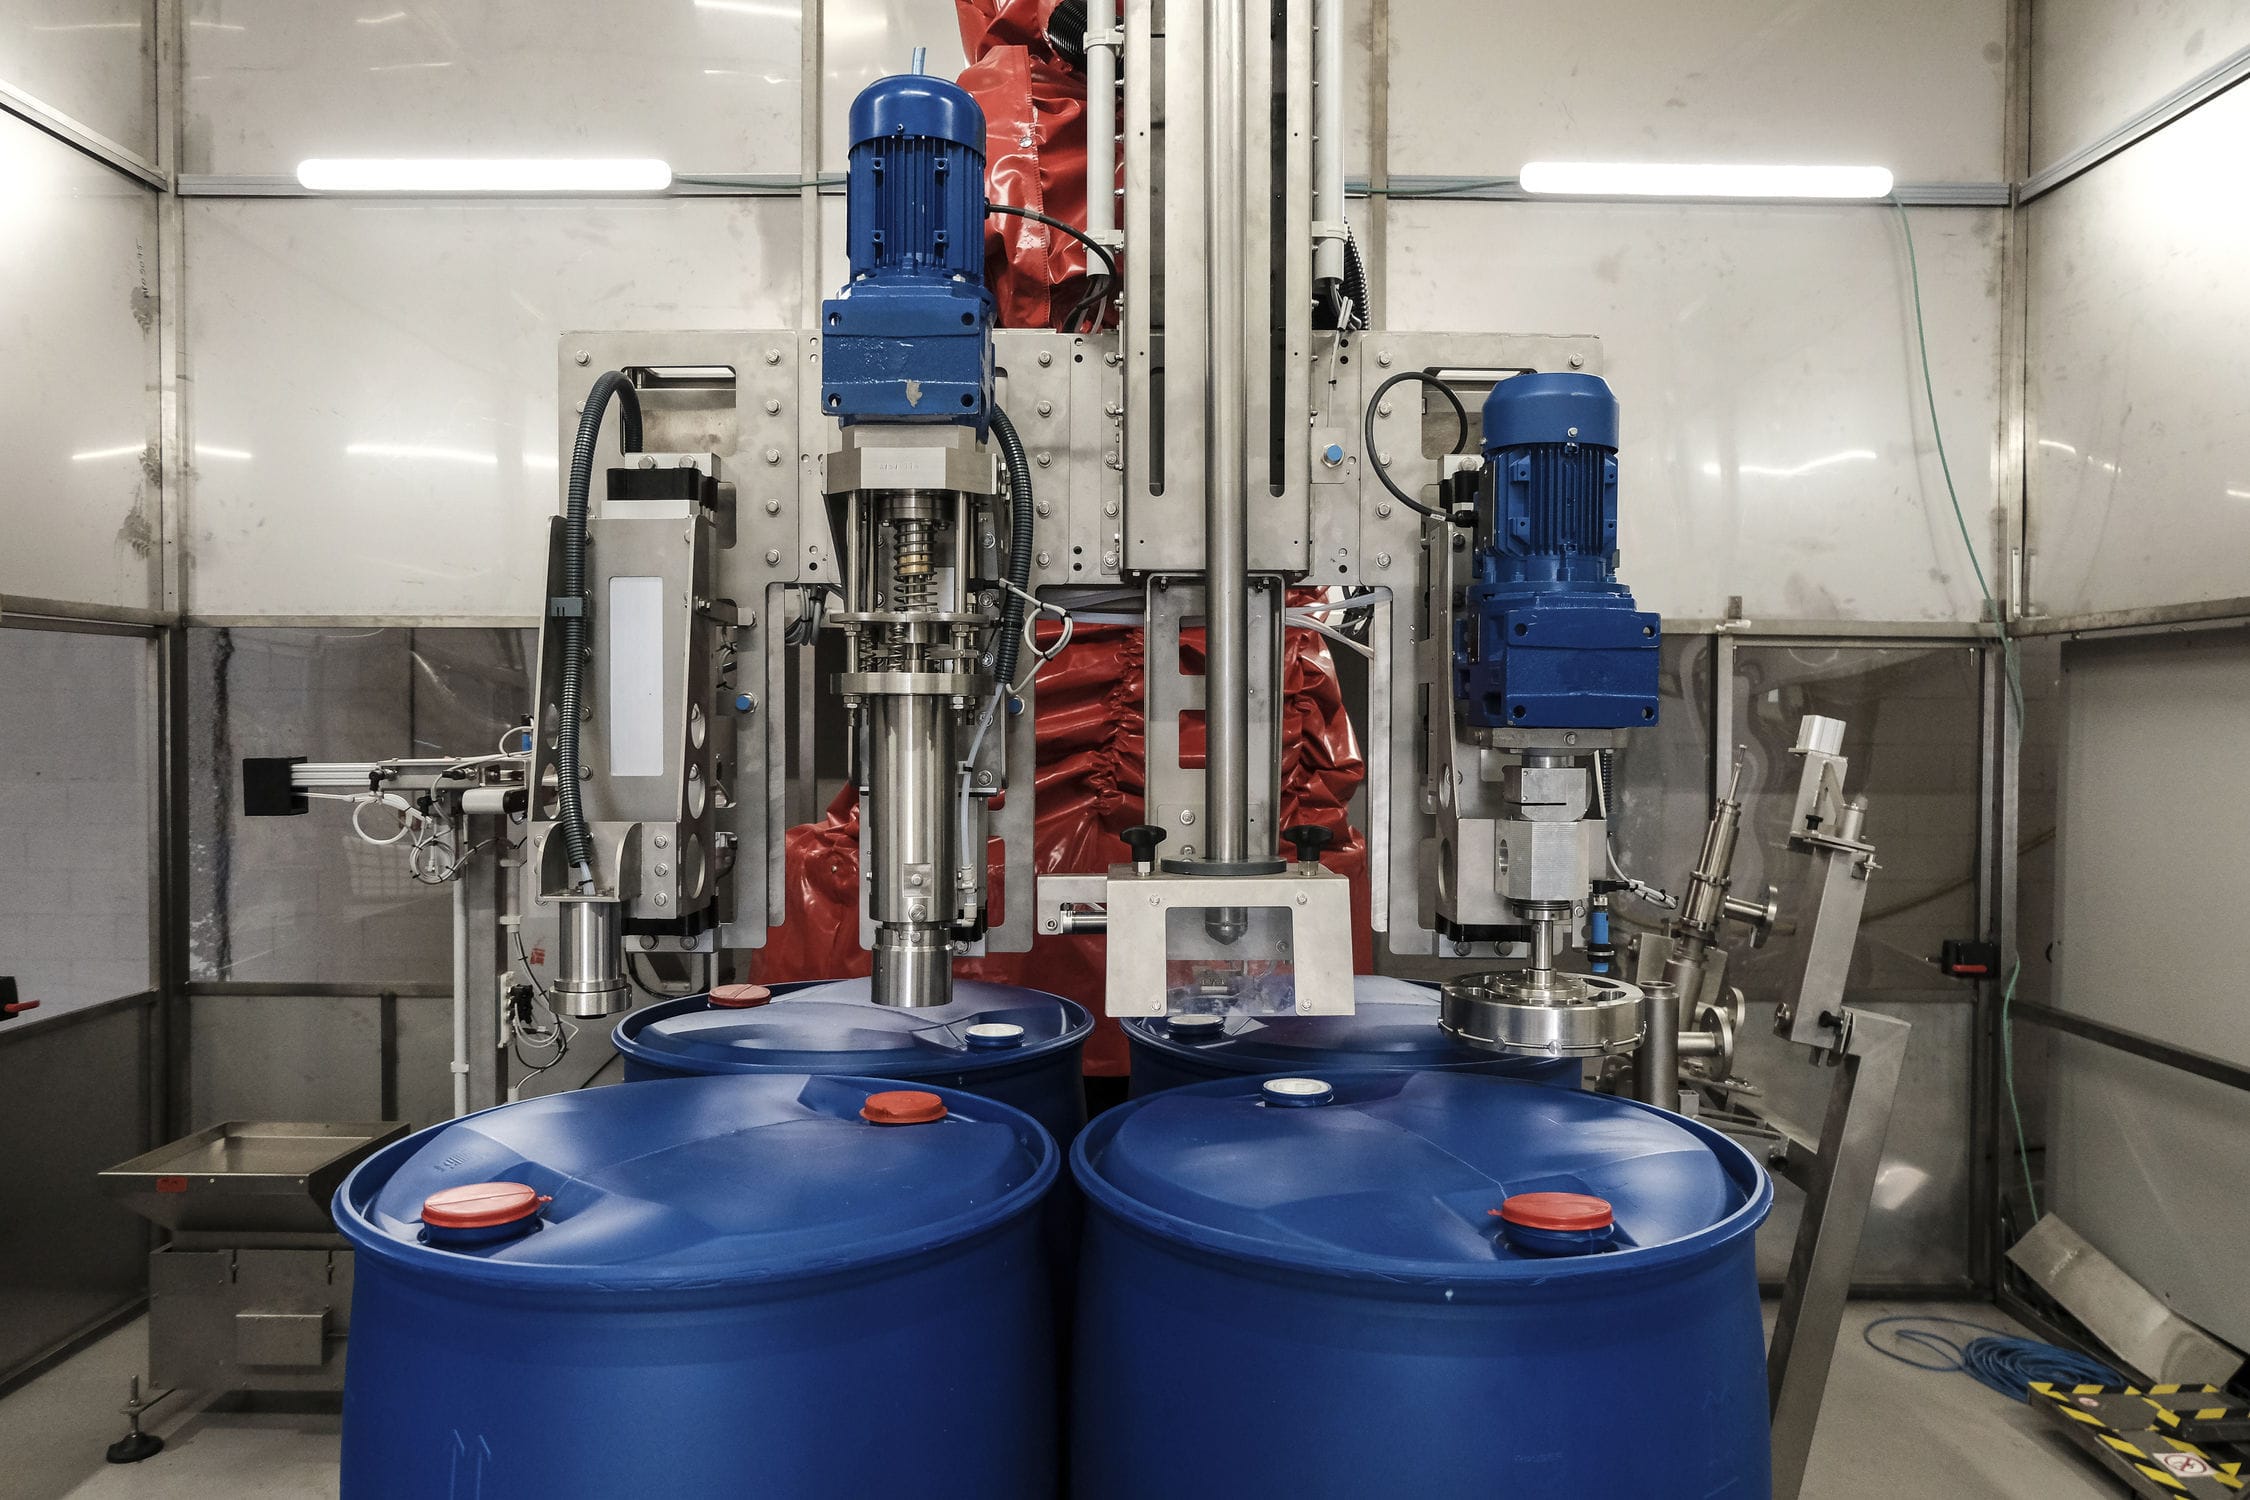
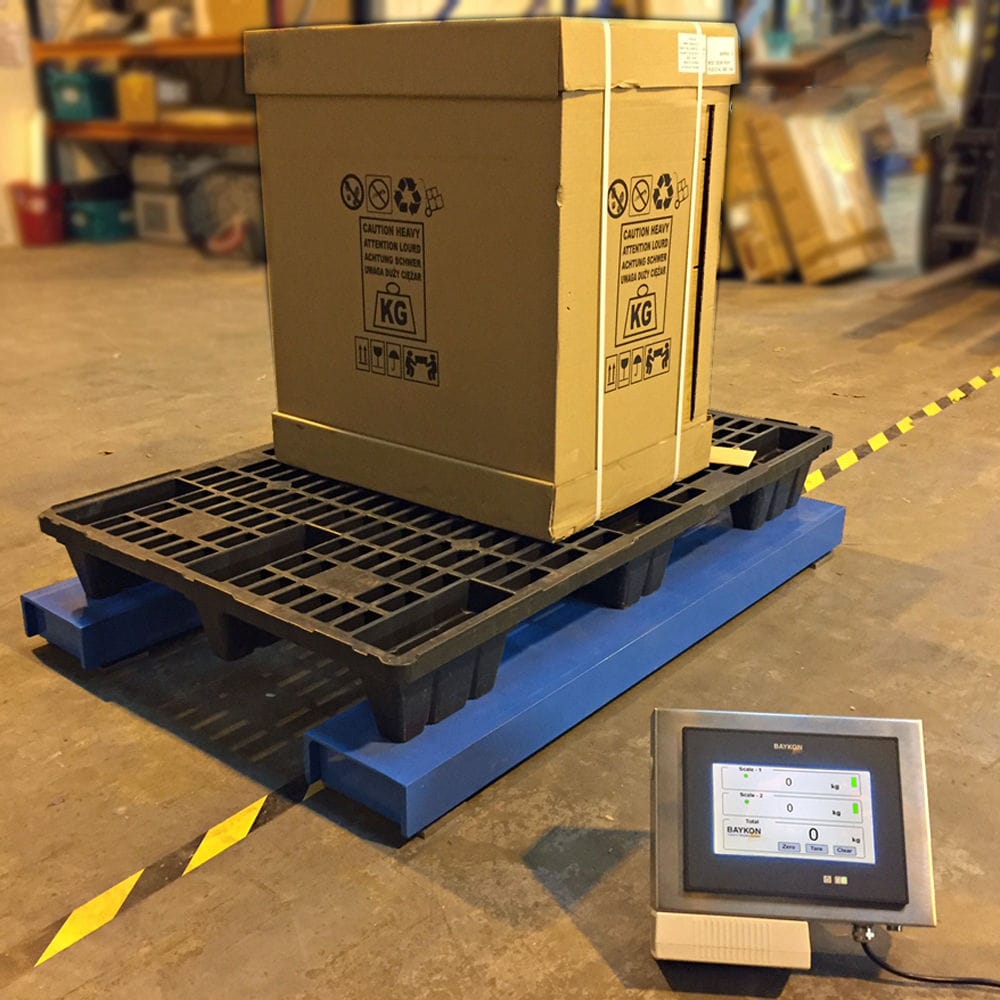
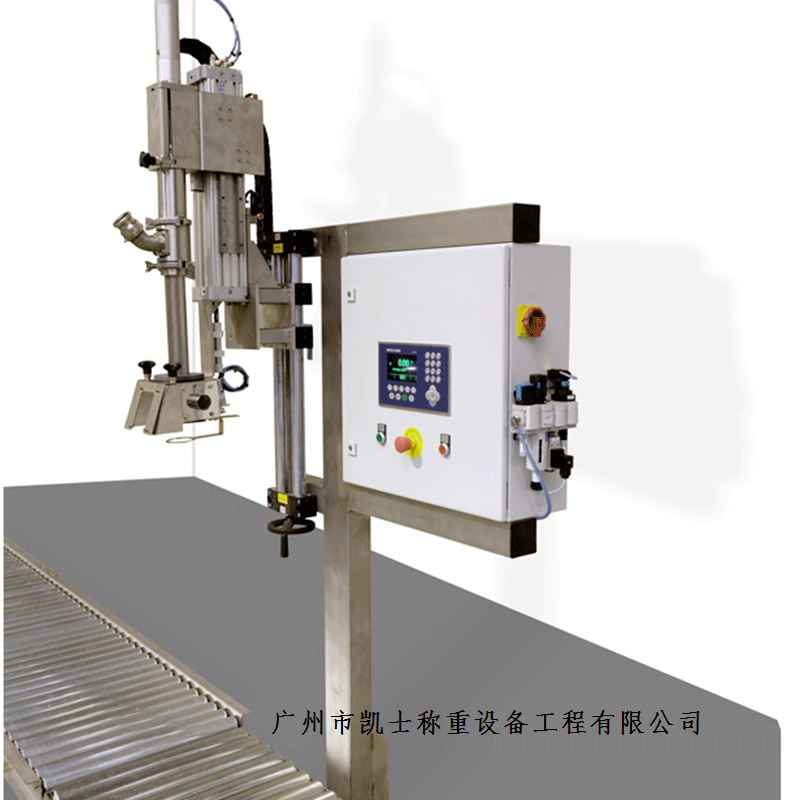
液体灌装机采用电子秤机架,机架上装有灌装活塞阀,灌装活塞阀上设有进料口和出料口,灌装活塞阀的进料口处设有转子泵送料管道,转子泵送料管道连接旋转电机,出料口对应下方设有装料地磅平台,装料平台上方设有夹桶器,电子地磅装料平台底面设有称重传感器,装料平台上两侧分别设有水平方向的推桶气缸;旋转电机、称重传感器和推桶气缸均连接控制器,是机、气、电一体化的新型包装机械。在初灌装枪称重步骤是先确定一个初灌装枪量设定值,依据设定值通过动态称重控制方式加入物料;补料称重步骤是先获得包装料桶中的己加物料重量,并对比已加物料与标称重量之间的差额进行补充灌装枪,使料桶内物料达到规定精度。
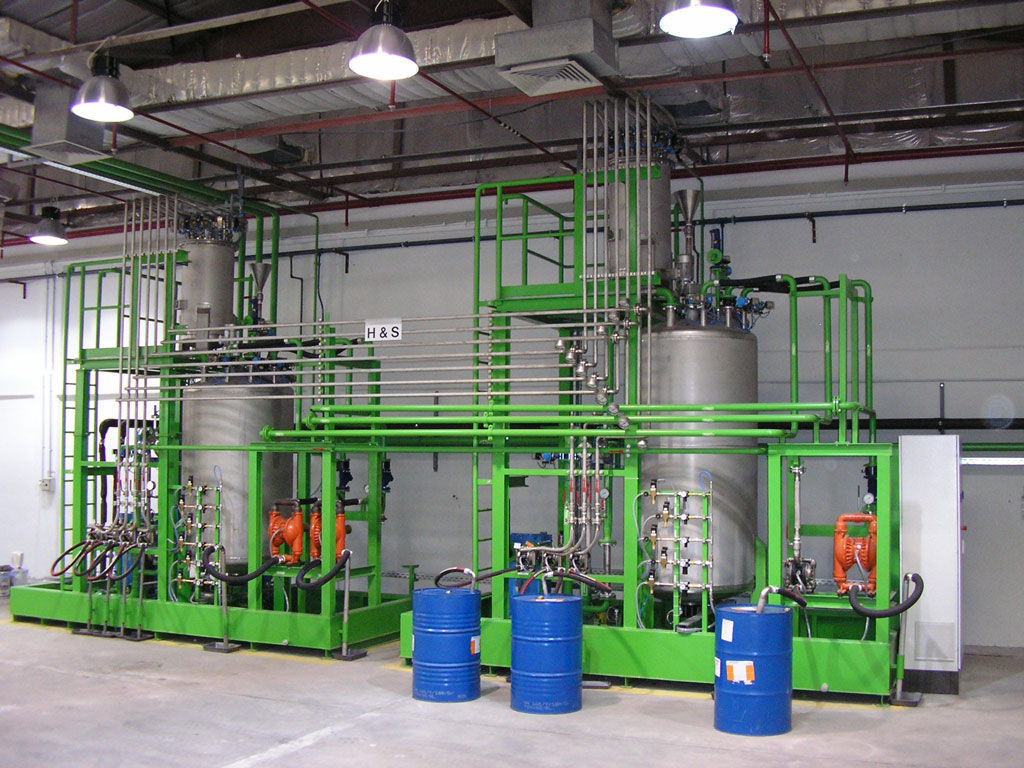
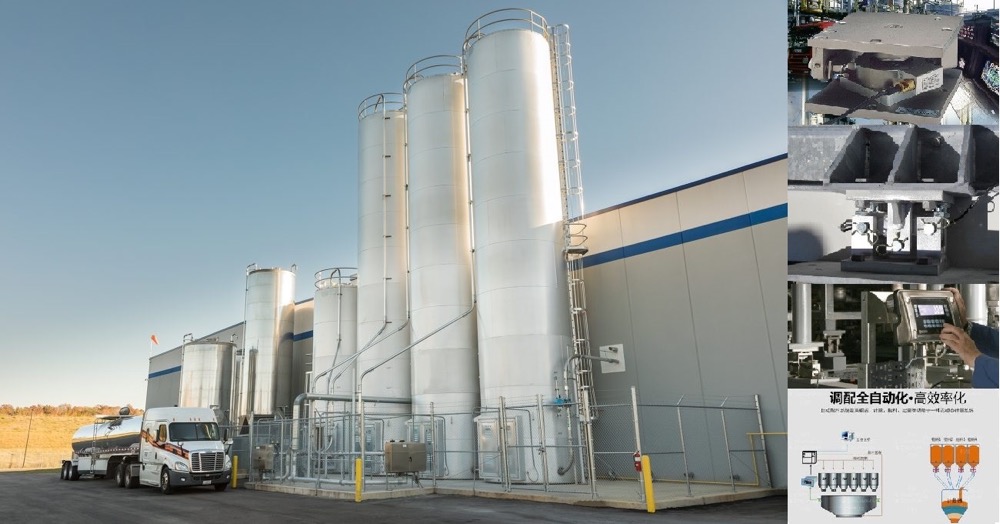
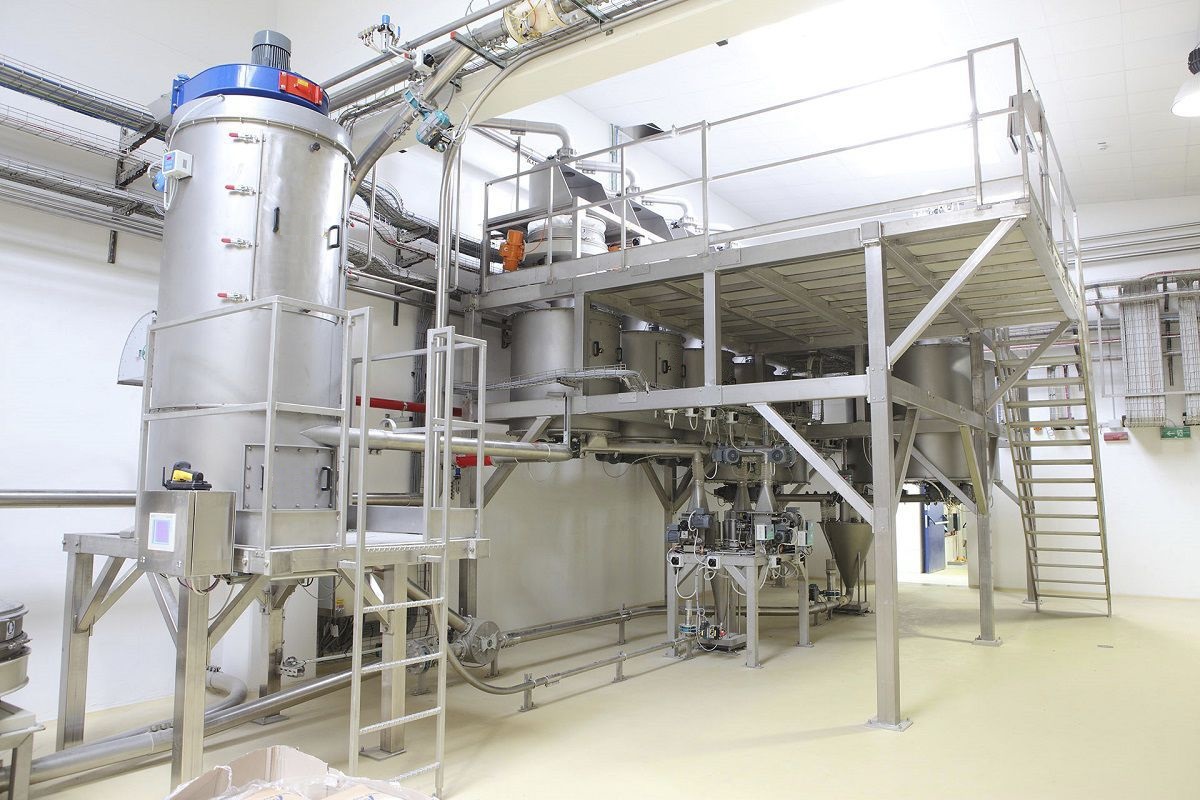
定量灌装机采用的灌装枪称重系统连接称重料桶出口和包装料桶入口的过渡料桶,过渡料桶的下方有一个包装料桶固定装置 ;在过渡料桶的上方有两个并排放置的、作用和功能完全相同的称重料桶(或称“称重装置”);每个称重料桶的下方各有一个可经程序控制开闭的出口阀门;两个称重料桶共用一个过渡料桶,称重料桶的出口阀门打开后,完成称重的物料可经过管道落入下方的包装料桶中;在每个称重料桶的上方各有一组可以控制向称重料桶内灌装枪流量的装置,视适用对象的不同,“灌装枪装置”可由可控开启度的阀门构成,通过实时控制阀门的开启度来控制灌装枪流量 ,通过实时控制转子泵的转速来调节注入称重料桶内的物料的流量,进而控制灌装枪称重的精度。自动灌装机对称重包装而研制的灌装枪装置中,采用一大一小两个灌装枪,并分别通过对这两个灌装枪器开闭时序及转速的控制来实现大加、中加和精加三级灌装枪控制,以期获得较高的动态称重控制精度。