






 020-34563445
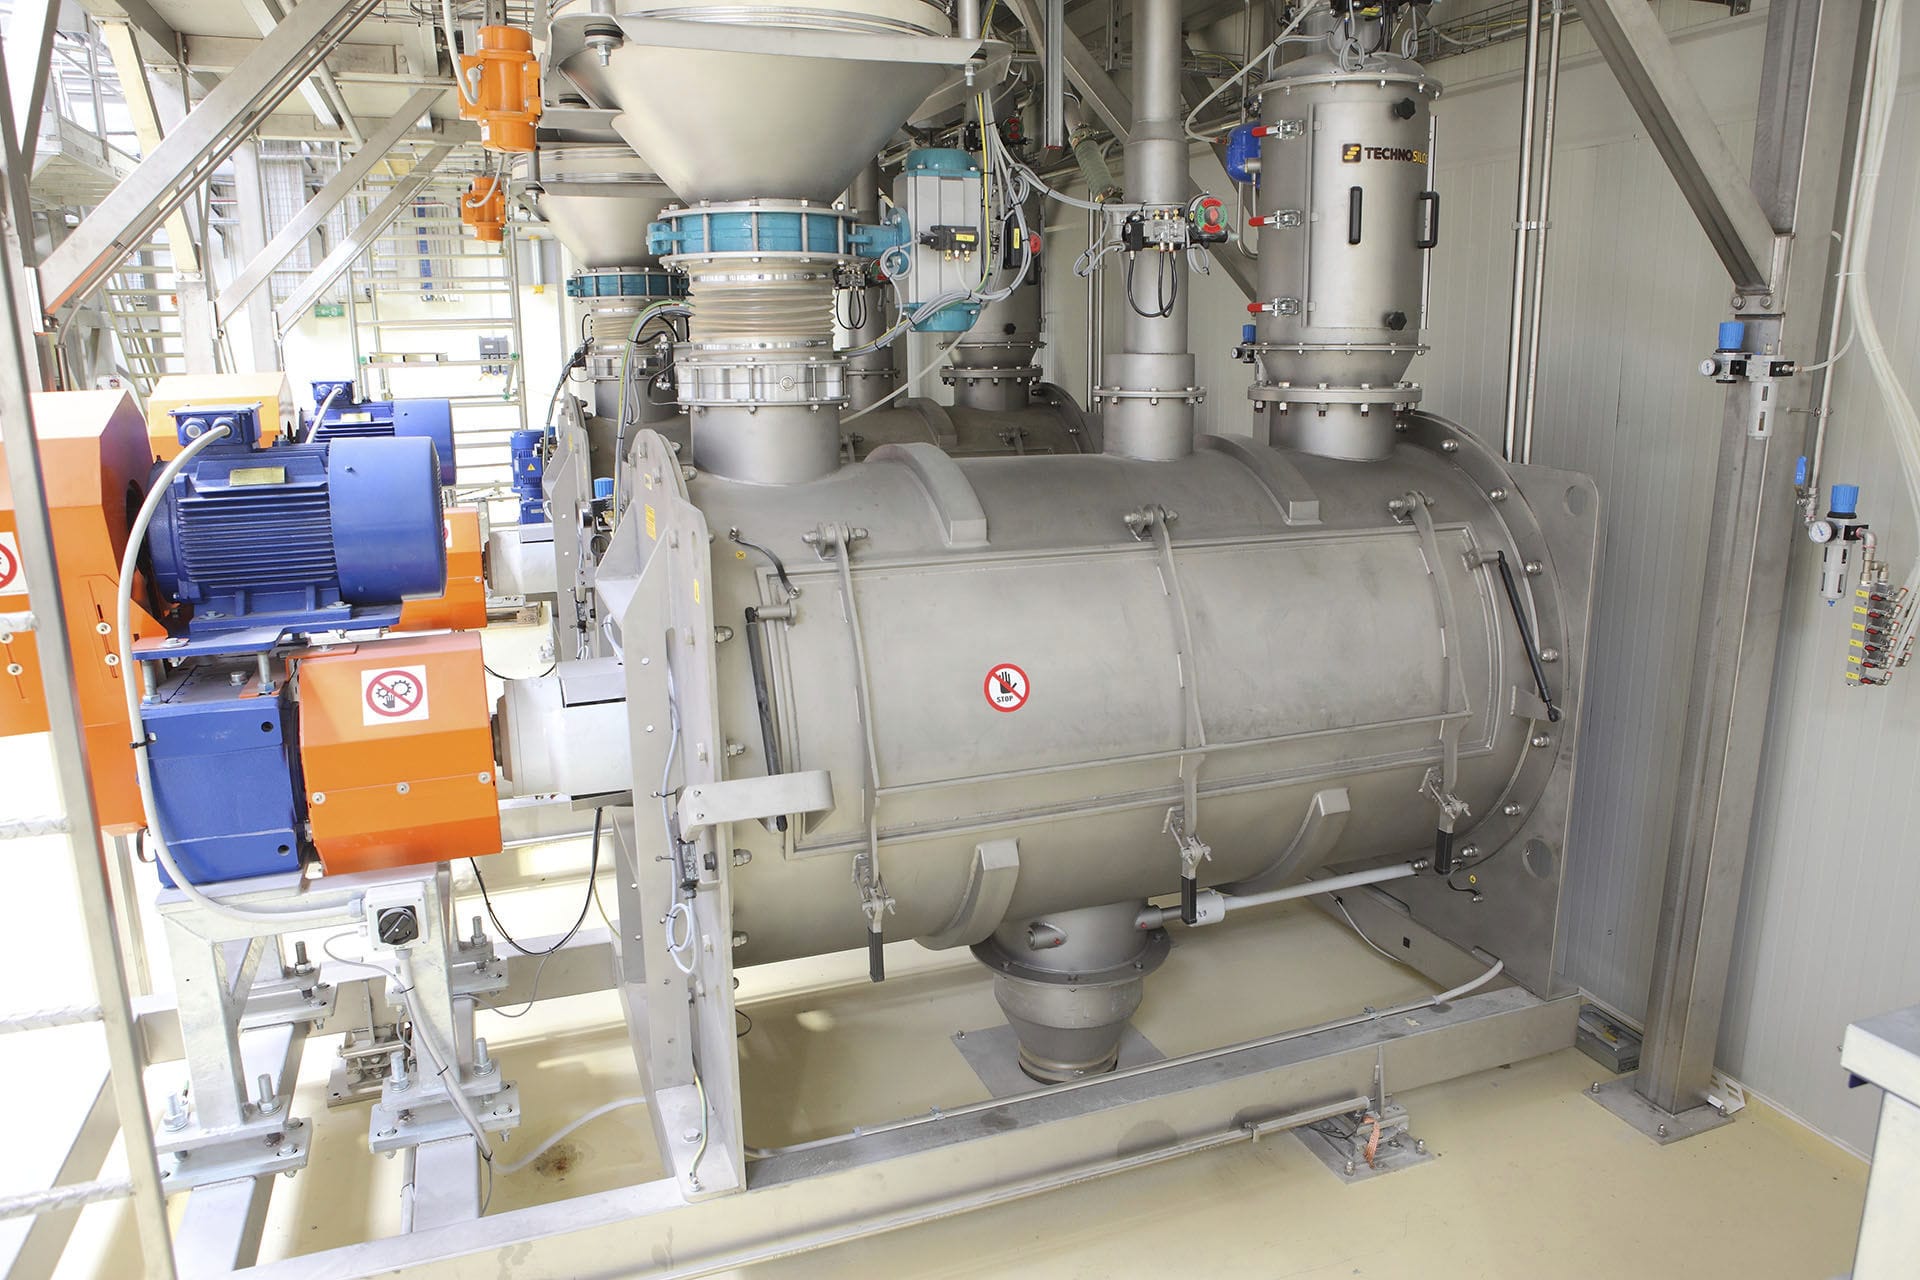
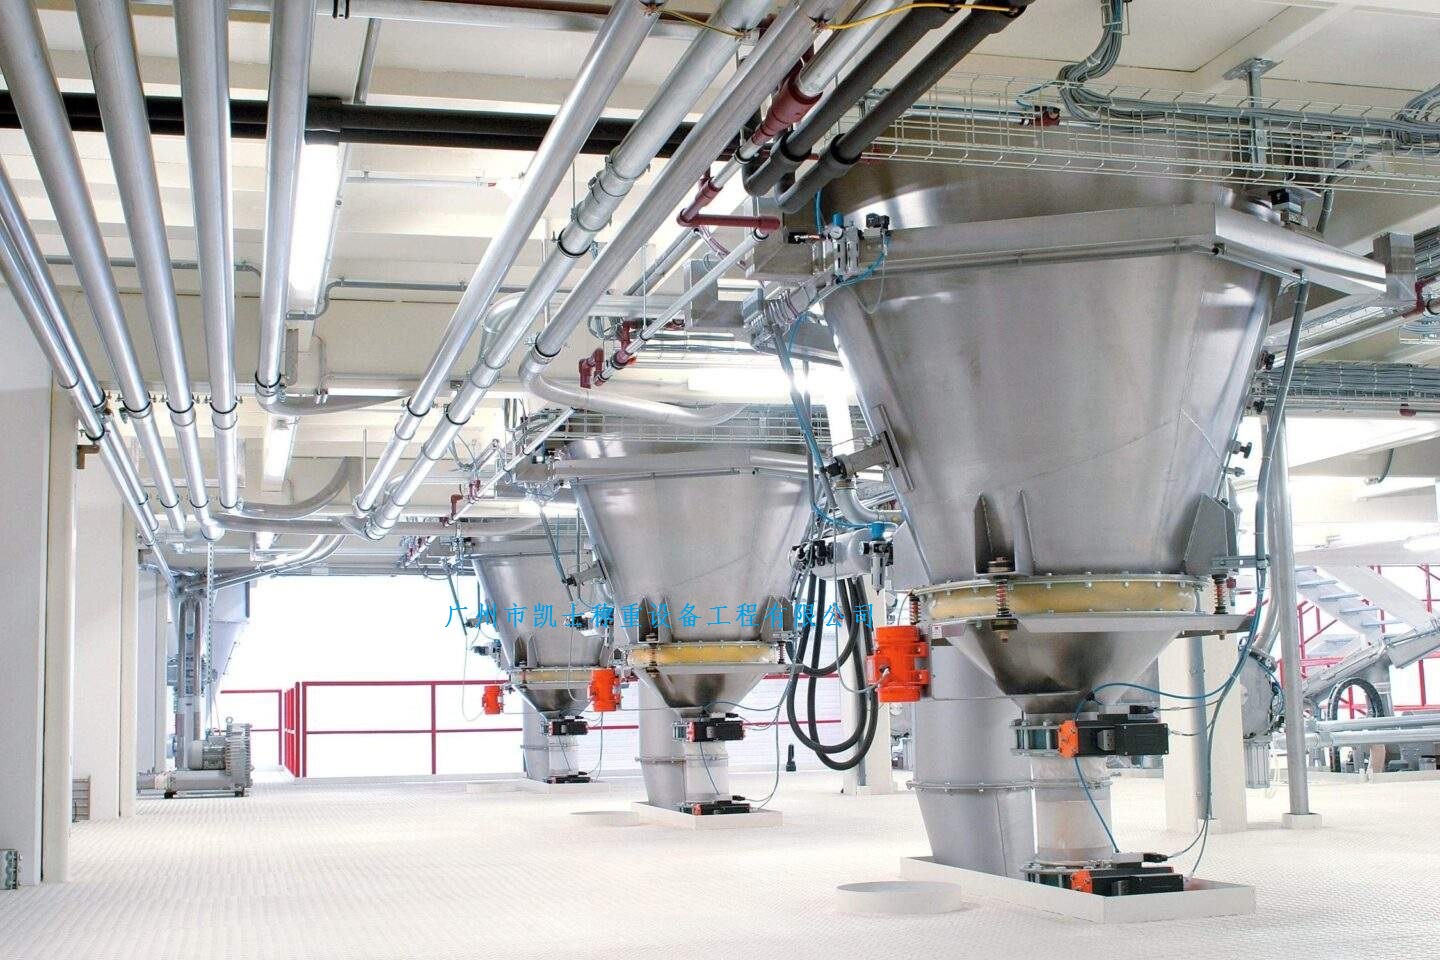
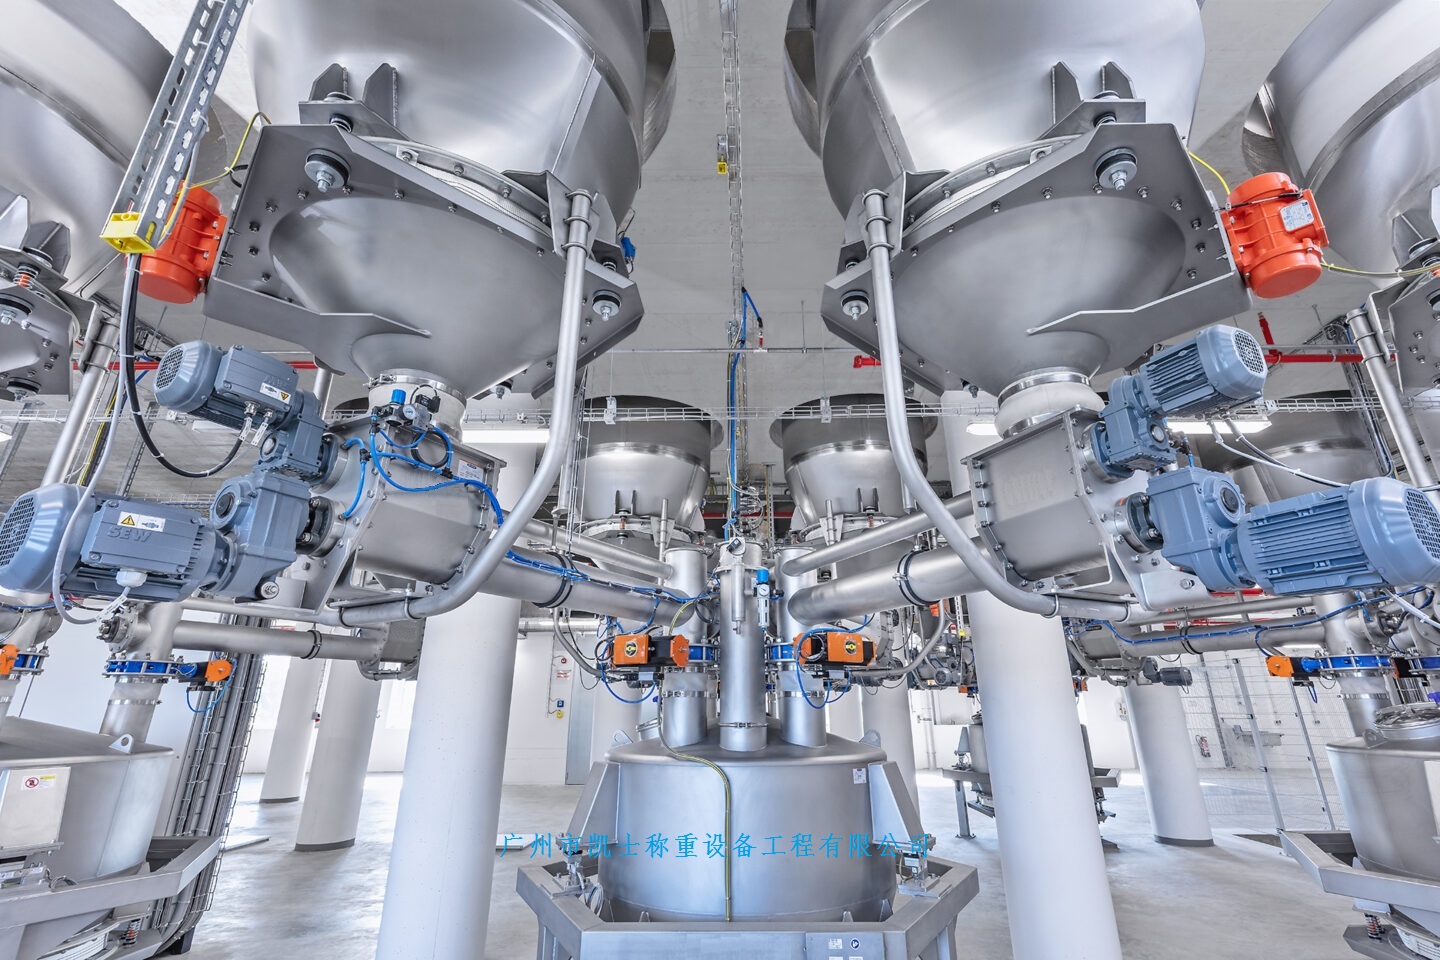
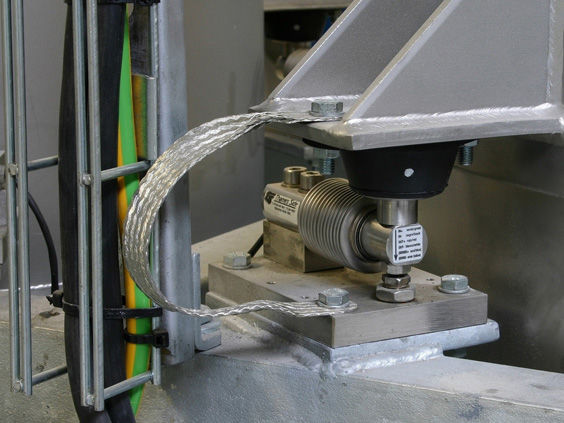
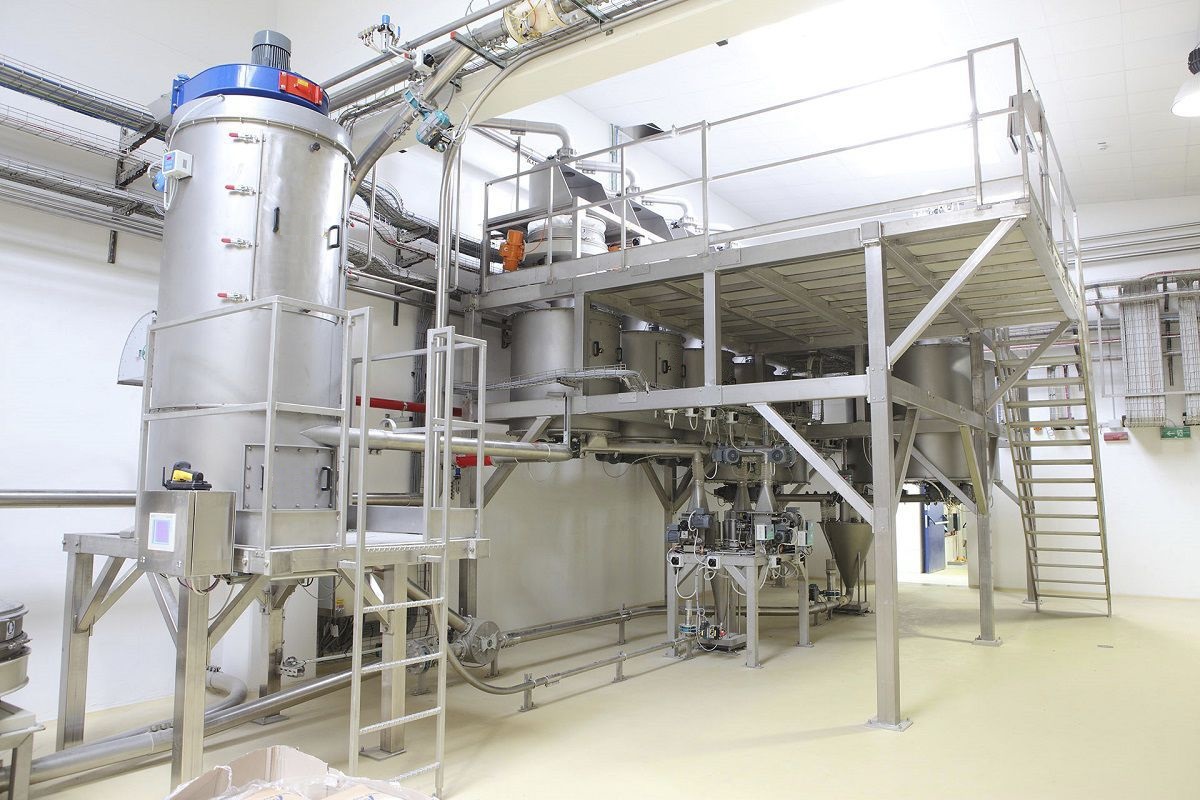
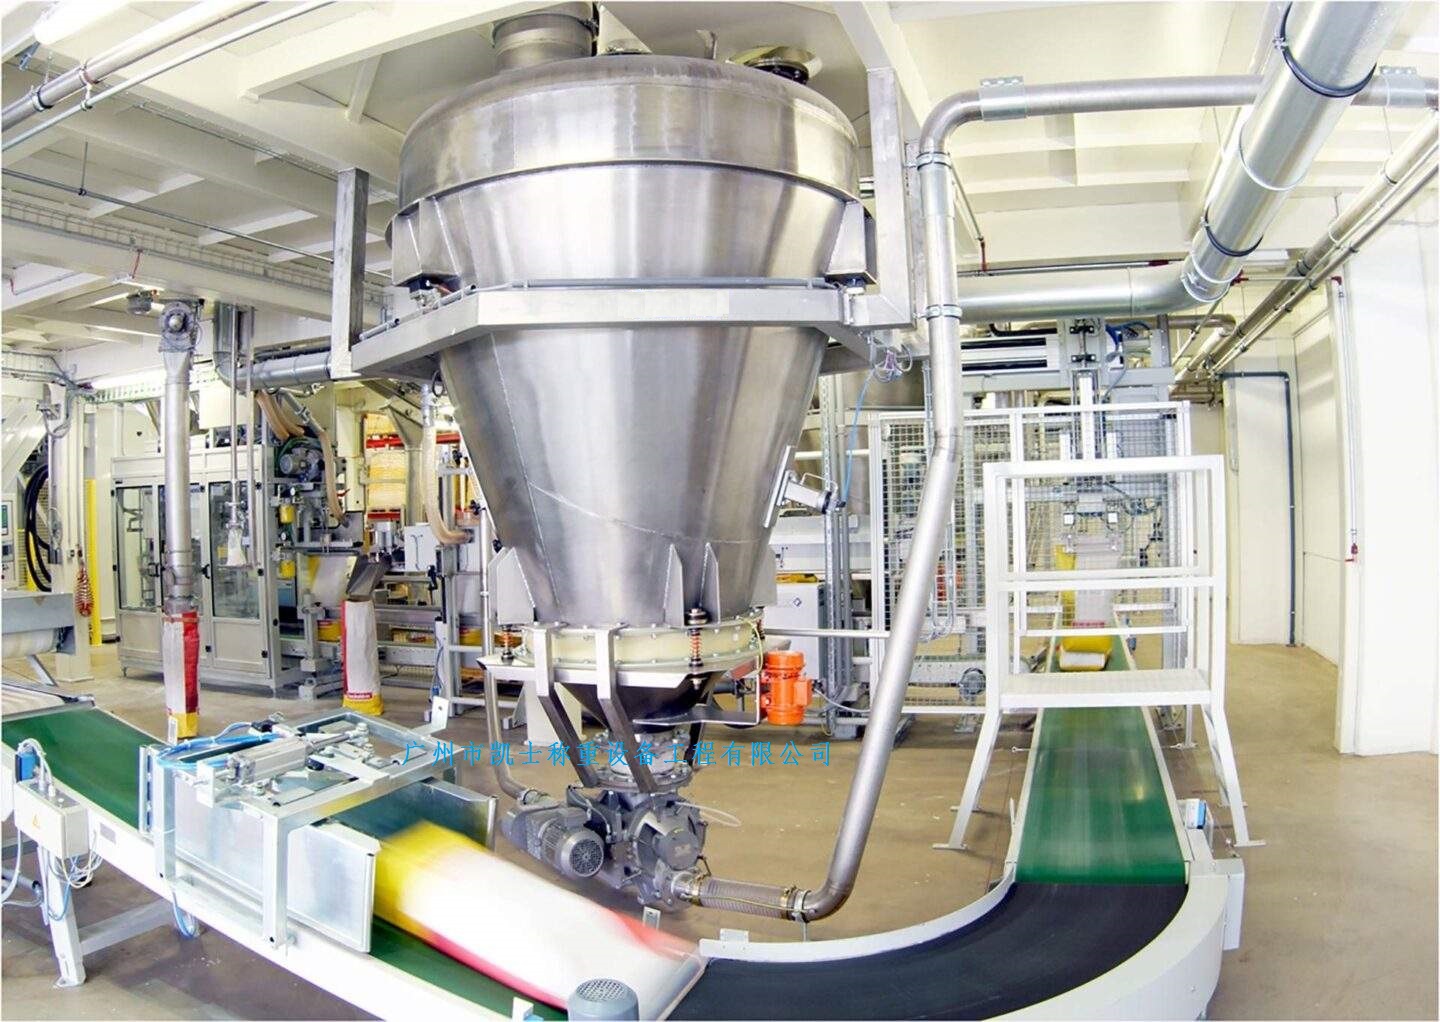
料斗秤主要由秤体和电子称量控制系统两部分组成。秤体部分由缓冲料斗、粗细加料门,料斗秤及卸料门组成。电子称量控制系统由称重传感器、称重仪表和动作执行件等组成。料斗称通过缓冲料斗,执行机构组成的加料装置及由料斗秤、卸料门执行机构和传感器等组成的称量装置。上部加料门用于控制给料量,三级给料方式设有粗、中粗和细加料门,二级给料方式设有粗细两个加料门。这两种给料方式的执行机构均采用气缸驱动,料斗秤为矩形结构采用两吊点或三吊点的吊挂式安装形式与料斗秤连接,上端与传感器连接。三吊点呈品字形布置,两吊点则对称布置。吊杆将物料载荷、给料门的动载荷和料斗秤的自重等直接传递给传感器,系统具有较高的动态灵敏度。
料斗秤由称量系统由称重传感器和称重仪表组成,物料重量经称重传感器测量并变换为电压信号输出,输出的电压信号经运算放大器求和并放大后,送入A/D转换器。A/D转换器将模拟信号转换为数字信号送称重仪表进行运算处理,对全部称量过程进行程序控制。称量数据经处理后送显示器,以数字形式显示。控制信号经光电隔离固态继电器输出,直接控制电磁阀,电磁阀动作控制加料门及卸料门的气缸。控制参数可通过键盘输入到仪表内部的存贮器。现场调试时,可根据称最结果随时进行参数设定及修改。如用户需要还可配接打印机或通过串行接口与上级计算机连机。
料斗秤给料装置以不同的流量向料斗秤供给物料。称重传感器将重力转换为电信号,并传送给称重控制仪表。称重仪表测量重力值并对整个称量过程进行程序控制,构成一个自动称量系统,以实现定量料斗秤自动循环工作。料斗秤送料采用步进气缸作为驱动器件,步进气缸通过联轴器直接与圆柱闸门相连,为减轻步进气缸的负担,圆柱闸门的两端用轴承支撑,先打开闸门至最大位置,当重量达到某一预定值时,马上关闭闸门,延时若干时间后再检测重量,然后按本次检测到的重量值再选择对应的闸门开度,并打开闸门,稍延时后又关闭闸门,然后再检测-开闸门-延时一关闸门,如此反复,直到重量达到标准为止。料斗秤通过防尘带连接一卸料斗,气缸是开、关料斗秤料门的执行器械,装在料斗秤的上部,通过气缸连杆带动料门作开、关动作。粉状物料进入料斗秤前,料门是关闭的,随着重量的增加,吊挂料斗秤的传感器或杠杆输出达到定量的信号时,电磁阀就向气缸输送压缩空气,使气缸向下运动推动料门打开;料斗秤通过防尘带连接一卸料斗,料斗秤的下部和料门都装在密封罩里面,在气缸和转动轴之间装一气缸连杆,转动轴穿入密封罩内与料门连接,气缸及气缸连杆均在密封罩外面,料斗秤的下部连同其料门都在密封罩里面;在气缸和转动轴之间装一气缸连杆,转动轴穿入密封罩内与料门连接;气缸及气缸连杆按装在密封罩外面。料门的打开与关闭,由气缸通过气缸连杆和转动轴来操纵。