
















 020-34563445
称重控制系统在是有机的整体,储料单元、配料单元、控制单元是三个密不可分的基本单元,是保证物料的流量配料的充要条件。物料基本单元及输送环节中的物料的变化都会对流量产生影响。配料控制不仅要靠调节装置的改善和控制软件的优化来不断提高配料的调节品质,还跟配料工艺有密不可分的联系,只有从配料工程的角度出发,才能把握好配料控制的发展方向,满足现代工业自动化大生产的要求。称重混合机包括原料的储存、输送、称重配料、除尘、物料混合等多种配料设备,涉及粉粒状固体散料等多种物料。其中称重配料设备可根据行业特点,生产工艺要求,具体物料特性,合理的选择“零位法”或“减量法”等称重方式,具有单斗单料、单斗多料、多斗多料等多种工作模式。称重配料机在生产现场设置一个集中控制操作台,动态称重仪表安装在操作台上,安装在放料系统支撑腿下部的称重传感器数据线与动态计量仪表相连,实时数据由称重仪表经通信线上传给控制中心的工控机,配方及控制命令由控制中心的工控机经通信线下传给防爆电子秤仪表及PLC控制器。
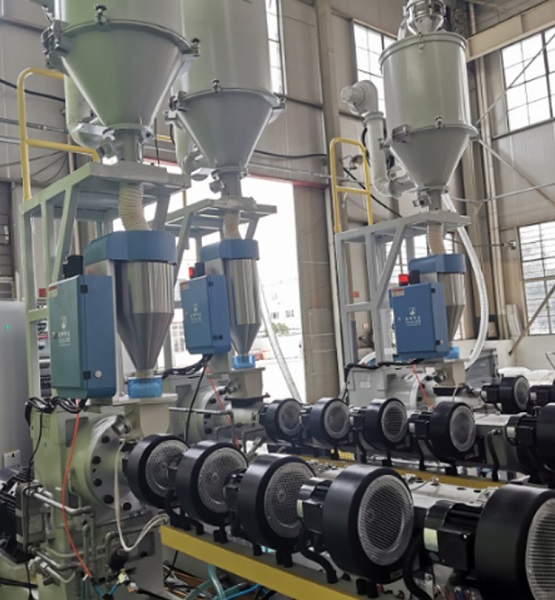
挤塑机称重系统包括从上往下依次安装在挤塑机上的吸料装置、称重装置和下料装置,称重装置包括固定支架、料斗秤和若干称重模块,吸料装置安装在固定支架的上方,料斗秤安装在固定支架内,称重模块共有四个,悬挂固定在固定支架上,且均匀分布在料斗秤的四个角上,与料斗秤相接触,吸料装置与料斗秤之间安装有上料阀,料斗秤的下方安装有下料阀;下料装置包括挤塑机原料斗和若干料位检测装置,料斗秤与挤塑机原料斗连接,料位检测装置包括从上往下依次安装在挤塑机原料斗内的第一料位检测装置、第二料位检测装置、第三料位检测装置、下料料位检测装置和缺料检测装置,第一料位检测装置、第二料位检测装置、第三料位检测装置、下料料位检测装置和缺料检测装置在挤塑机原料斗内均匀分布,且下料料位检测装置与下料阀电性连接。缺料检测装置安装在挤塑机原料斗的底部,第一料位检测装置、第二料位检测装置、第三料位检测装置、下料料位检测装置和缺料检测装置之间,称重系统还包括与吸料装置连接的材料袋,用于盛放电缆材料。







