 020-34563445
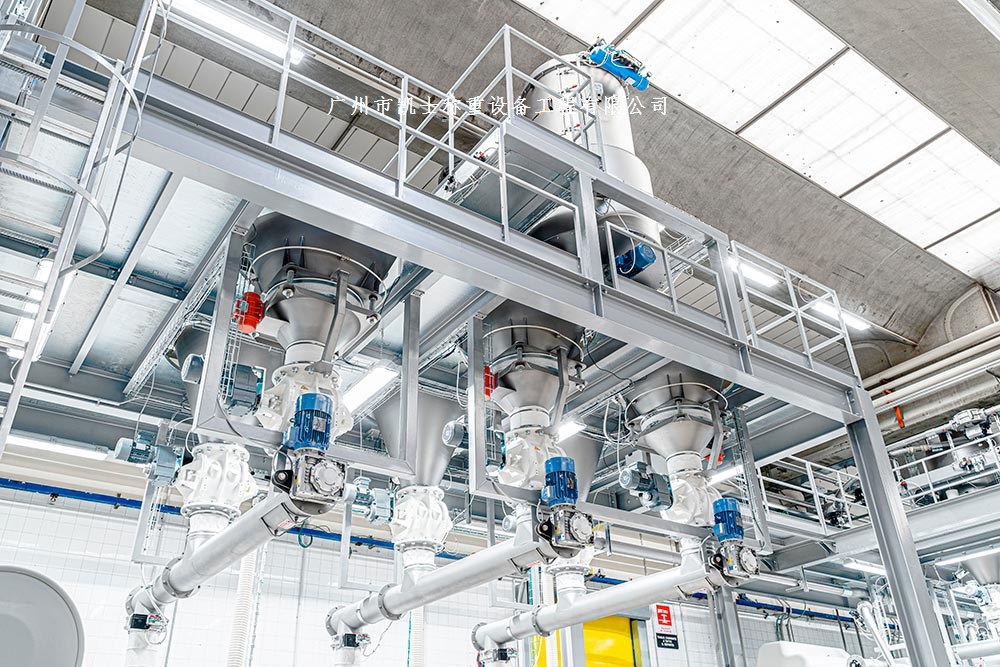
上料系统为满足当下多品类的原材料配料工作,称重系统可对散料、液体实现集储存、输送、计量、配料、混合、包装为一体的生产管理。根据物料特性和生产的配方工艺需求,对主辅料进行精细配料,提升物料的利用率,高效高质地完成配料过程。通过生产控制系统实现对系统的实时智能监控和故障预警,自动化程度高。工控机作为上位机,通过RS485接口与电脑积算仪和人工智能调节器进行双向通讯,并通过RS232接口与动力控制柜中的PLC进行双向通讯,构成完整的配料系统。根据生产工艺过程的需要,用户可在工控机端设定参数,启停设备,并对整个配料控制系统运行状况集中监控和生产数据集中管理,打印报表。同时工控机还留有一个RS485双向通讯接口,以备与其它工控机通讯。采用集散控制可使系统进行手动工作,就地工作,脱离工控机后在智能控制仪表的支持下自动工作,上位机控制自动工作及由上位机通过串口向下位机送入设定配方参数实现自动工作,从而大大提高系统的可靠性。
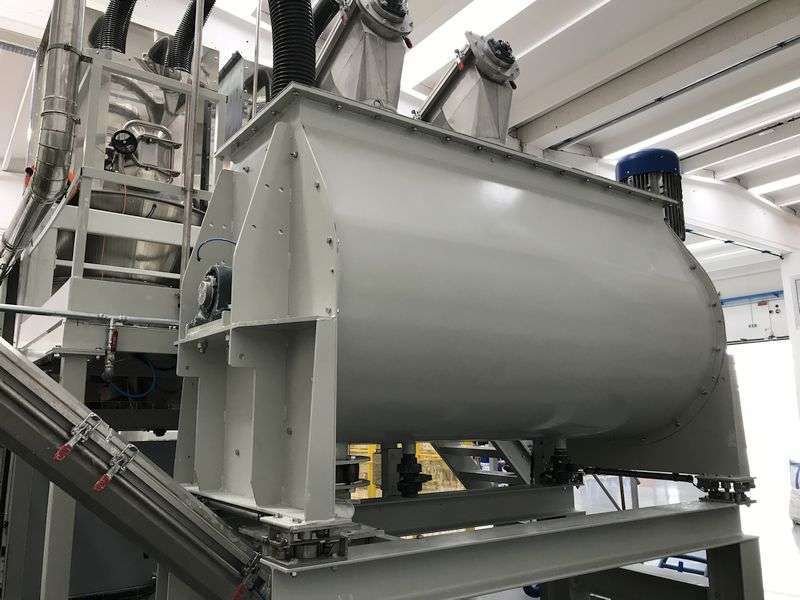
料斗秤在方箱固定在地磅上,方箱上面安装料仓,上闸板固定在方箱内料仓的下面,料斗称上接上闸板,下面接下闸板,二次给料器进料口接在料仓下面,出料口接在料斗称上,地磅安装在料斗称的下面,地磅下安装称重模块,出料口安装气动闸门。通过对螺旋给料机输送的物料进行计量,由称重仪表接收称重信号和速度信号,经处理后转化为累计值和瞬时流量,并将累计值、瞬时流量信号由RS-485口传送给工业控制机(上位机)、以4~20mA模拟电流信号传送给PID调节器,PID调节器将该信号与内部设定值进行比较运算后, 4~20mA的模拟信号送给变频器,再由变频器去调节给料机的转速,当流量增大时,降低给料机的转速,反之提高给料机的转速,从而使得几种物料的流量和阶段累计量均保持在设定的范围内,进而得到可靠的产品质量。
料斗秤采用多个出料通道,多个出料通道具有相同的入料口,在多个出料通道靠近入料口处形成有相互连通的连通腔,在该连通腔内设置有用于切换入料口与多个出料通道中的一者的连通的导向件,导向件为导向漏斗,该导向漏斗可旋转地设置在连通腔内部。料斗秤具有入料口的入料管,该入料管的出料端延伸至导向漏斗内且与该导向漏斗连通,导向漏斗和/或入料管形成为在出料方向上横截面面积逐渐缩小的锥形体,导向件通过驱动装置的驱动而能够切换入料口与多个出料通道中的一者的连通。闸门驱动装置为气缸、液压缸或电动缸,驱动装置的活塞杆连接于导向件,出料通道设置有两个,两个出料通道共同配合形成有倒V字形段,倒V字形段的交汇部分为连通腔,入料口在高度方向上位于连通腔的上部,倒V字形段的各个出料端分别设置有竖直段。出料通道的出料口(的竖直下方设置有电子地磅,地磅地秤的下表面设置有称重传感器。