 020-34563445
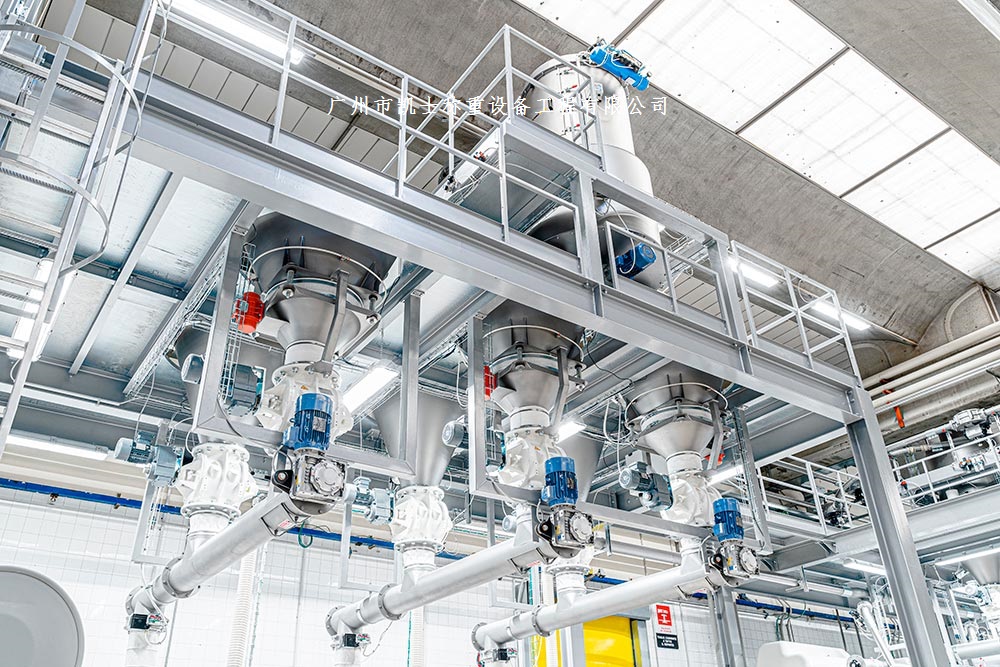
料斗秤是以称重模块承受到物料的重量时,将重量信息转变为毫伏级的电压信号,并输出给称重仪表,经放大器放大后再通过AD交换器转换成供称重系统用的数字量,称重系统读到数据后进行一系列的数据处理及分析,然后发出各种控制信号,这些信号经过多级驱动。最后控制电磁阀,由此实现了控制过程。料斗秤采用放料斗、以及对应设置在放料斗的放料口处的称重装置,放料斗采用有左右放料斗,左右放料斗早相互独立设置,在左放料斗的放料口处定位设置有左放料门,左放料门采用料门和气缸,气缸带动料门打开和封闭左放料斗的放料口,另在第右放料斗的放料口处定位设置有右放料门,右放料门采用电机和齿轮,电机能够带动齿轮转动,且第右放料斗的放料口恰能够投影至齿轮上的相邻两齿之间,电机能够带动齿轮转动的结构,还设有一转轴,电机的输出端通过联轴器固定连接于转轴的一轴端,转轴的另一轴端止转设在齿轮的内孔中。左、右放料斗的放料口均与出料斗的进料口相连通,称重装置对应设置在出料斗的放料口处,左右和出料斗皆为放料口小于进料口的倒梯形料斗。
料斗称系统采用了连续动态电子秤计量的方式进行固态物料计量,采用了操作台,使操作员可在控制室中监视生产线的工作状态,完成一切操作,提高了工作效率及处理异常情况的速度;称重仪表安装集中化,电子秤使得与上位机和PLC的通信更加便捷、安全、可靠;称重控制系统主要由称重给料机、电气控制系统和计算机管理系统三部分组成。该系统采用通用的工业计算机人机交互接口形式,它具有数据采集、控制、报警、图形和数据显示等功能。根据设定要求完成物料的配比控制以及生产过程中各种数据管理。
料斗秤通过在工控机上选择预先设定的配方,配方确定后启动系统。配料系统根据配方的设定自动控制各称重给料机的运行。半自动方式/手动方式:由人工在控制器上设定配方的配比,手动启动控制器,控制器控制变频器和称重式给料机加料。系统从现场设备采集以数字量的形式发送的数据,通过对实时数据的操作实现监视和控制功能。提供一个帮助监控生产过程的实时数据库。系统提供带有实时更新数据显示的设备画面,同时提供一个大的画面显示了整个运行流程,使你易于观察整个生产工艺流程。显示的数据包括运行方式、流量、累计量、设定点、偏差和其它类似的数据。
混料系统在屏幕上模拟料斗秤仪表的前操作面板,允许操作人员在控制室对远程仪表进行监控和设定。系统的数据记录器采集每一个设备的数据,保持运行累计量和事件记录。这些数据日志保留了当前和历史数据,连续运行并提供随时查询。统计选项提供图表和基于实时处理数据的报警功能,操作人员可以监视和调整个生产过程。对生产过程进行持续的监视并对潜在的问题环节进行及时报警。使用者可通过报警组态定义所需的报警上下限。报警信息可通过画面、打印机、WEB等方式组成。并形成报警文件存入数据库,并自动记录操作信息。配料秤控制系统的操作员画面为生产过程提供了快速、直观的分析工具。据此,操作人员可以很快确认、分析和判别报警,进行需要的过程调整控制操作,并可直接从计算机上根据图像监视控制设备。