

















 020-34563445
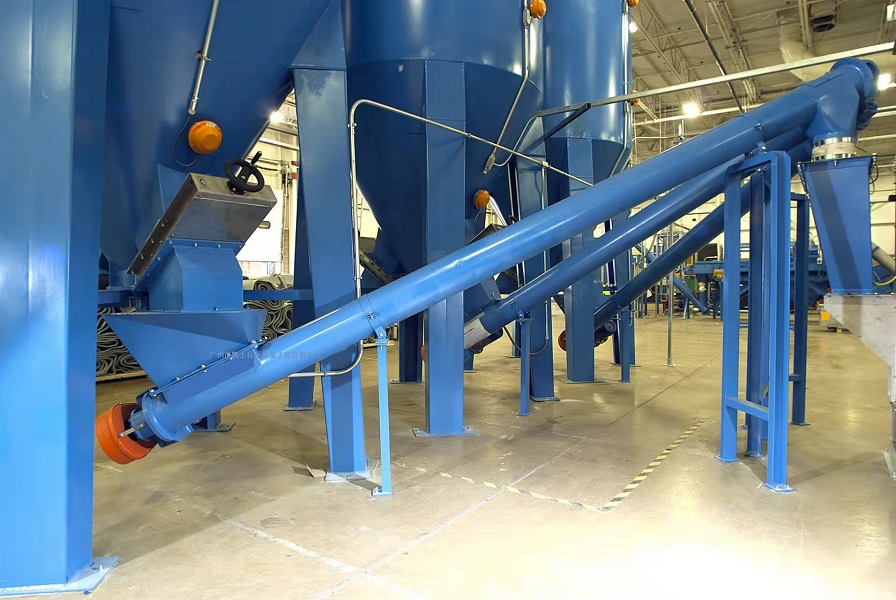
称重配料螺旋机各储料仓下部设置出料螺旋,将原料分别送入下部的各料斗秤,进行各种原料计量,各料斗秤下部设置加料螺旋,采用变频控制。根据工艺设定原料重量均匀连续出料一次,出料量由各料斗秤称重差值计算控制。以确保每次出料量准确;各种原料从料斗秤通过加料螺旋送入汇总混料螺旋输送机进行均匀混合,由斗式提升机送至混料螺旋输送机,最终送入配料罐,每一罐配料的开始和停止由人工控制,配料过程全自动化控制。配料过程主要由PLC控制系统通过称重模块读数采用差值法控制出料量,每种原料按工艺设定的量准确均匀出料。为保证原料均匀混合,各称重螺旋下部出料通过变频调整,控制出料速率;由于各料仓间距造成料流到下一个料仓有时间差,必须保证每一种配料在料层上均匀连续覆盖,通过自动控制系统准确无误的实现。各种原料按工艺设定比例连续混合后,输送至配料罐加料位。称重螺旋机还采用电子地磅机架,地磅机架设置有称重模块安装区,机架呈竖直设置于称量模块安装区内,料斗称通过若干称重传感器安装于机架上。称重传感器对料斗称的重量进行检测。料斗称上固定有搭接在称重传感器500上的承载板,承载板上设置有上下延伸设置的调节螺杆,调节螺杆的下端与机架抵触。通过控制调节螺杆使得调节螺杆与机架抵触,起到多个调节螺杆支撑防爆料斗称的作用,这时称重模块不再承载承载板,可方便拆装称重模块,还可将若干称重模块500均布设置在料斗称的四周,承载板与称重模块对应设置。使得减量称重仓对仓体周围的每个称重模块的作用力一致,避免料斗称倾斜导致的计量不准,从而保证粉料输送的均匀、稳定。
称重螺旋机为上级料斗将原料经过称重螺旋机输送到下级原料运输设备,在称重螺旋机进行输送和计量。为了保证称重的准确性,也可避免粉料堵在上级出料口处,节省粉料疏通时间,不影响粉料的输送。上级料斗与称重螺旋机之间设置有软连接。上级料斗有上级进料口和上级出料口,上级料斗为转底配料罐布袋灰筒仓。称重螺旋机设置有不锈钢料斗称。定量料斗称设置有称量进料口和称量出料口。上级出料口通过软连接与料斗称的称量进料口连接提高称重的准确性和装置的灵活性。上级出料口设置有卸料阀,卸料阀通过软连接与料斗称连接,方便控制上级料斗的进料。卸料阀可采用气动蝶阀或者叶轮给料机等。由于在补料过程中,将补料过程中会在料斗称内产生一个正压,软连接处由于加料过程中正压的产生而损坏,进而出现漏料的情况。为解决这一问题,称重螺旋机还设置有压力引导管以消除卸料过程的正压从而减少软连接处的损坏。称重螺旋机采用定量料斗秤、压力引导管、螺旋输送机。调速料斗秤设置有称量进料口和称量出料口、压力释放口;压力引导管具有第一端口和第二端口,第一端口与乐力释放口设连接。而下级原料运输设各设置有下级进料口和下级出料口,下级进料口与输送出料口连接,下级原料运输设备设置有压力平衡口,第二端口与压力平衡口连接。压力引导管保证给定料斗称内的正压及时引导出。使用时将第二端口与下级原料运输设备的输料仓连接,通过设置压力引导管保证料斗称内的正压及时引导出,且能将压力释放过程中带出的极少物料直接排放至下级原料运输设备上,解决螺旋减量称在料斗称补料过程中出现的漏料问题。而螺旋输送机设置有输送进料口和输送出料口,输送进料口与称量出料口连接。







