 020-34563445
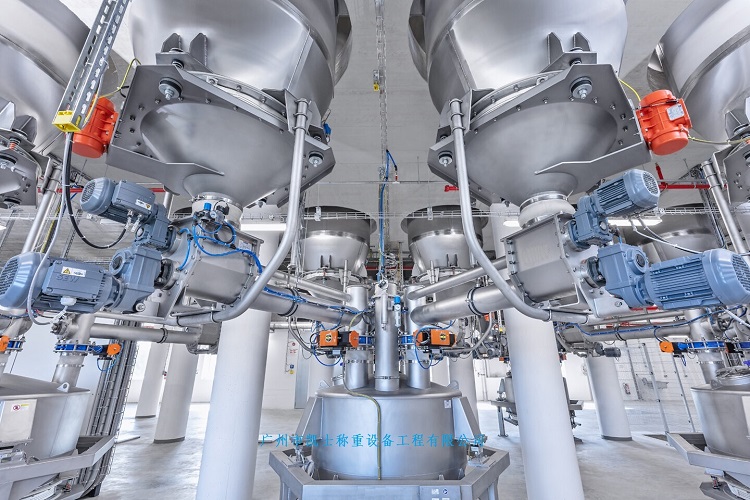
称重输送供料机工艺主要包括进料、输送和排气3个环节。进料环节通过控制进料阀的开启和关闭,实现螺旋输送机内粉尘颗粒的定量进料。进料过程中,进料阀开启,除尘器灰斗内的粉尘颗粒通过进料管道进入螺旋输送机内。输送环节则通过控制助推器的开启和关闭,以及输送管道的开启和关闭,实现粉尘颗粒的输送操作。称重供料机主要由定量料斗秤和配料称重螺旋组成,根据预先设定的加料量配料称重仪表及PLC启动配料称重螺旋按一定的加料速度将粉料或颗粒分别加入各自的料斗秤中,完成称重后在集料螺旋机上布料后放人混料机内混合;同时供料机根据预先设定的加料量、加料顺序,称重仪表及PLC启动配料称重螺旋按一定的加料速度依次将小料A、B、C、D(最多可以配置4种小料)分别加人到一个不锈钢料斗秤中而后通过混料螺旋在粉料与颗粒布料的同时加入到螺旋机里粉料和颗粒一起放入混料机内混合,当全部秤斗内料都放空后再进行下一次配料过程。首先启动自动发送按钮,回气阀自动打开,然后进料阀和密气阀自动称重供料机收到进料阀开位信号后,给料螺旋启动,仓泵开始进料。在仓泵高料位信号出现以前,螺旋将一直工作到仓泵达到高料位,操作面板显示仓泵高料位状态。当仓泵高料位时,螺旋停止,进料阀、密气阀、回气阀关闭,当进料阀和回气阀关位信号到达系统后,进气阀打开,仓泵进气,延时几秒后,助推开始工作发送开始,当仓泵压力降低到设定值时(低压)延时几秒仓泵发送结束,进气阀关闭,助推关闭,经延时回气阀打开,再延时4min后系统进不一个发送循环。如果在发送和等待过程中,按下停止按钮,系统将不进入下一个发送循环;在发送和等待过程中按下急停按钮,系统将立即停止发送或下料。
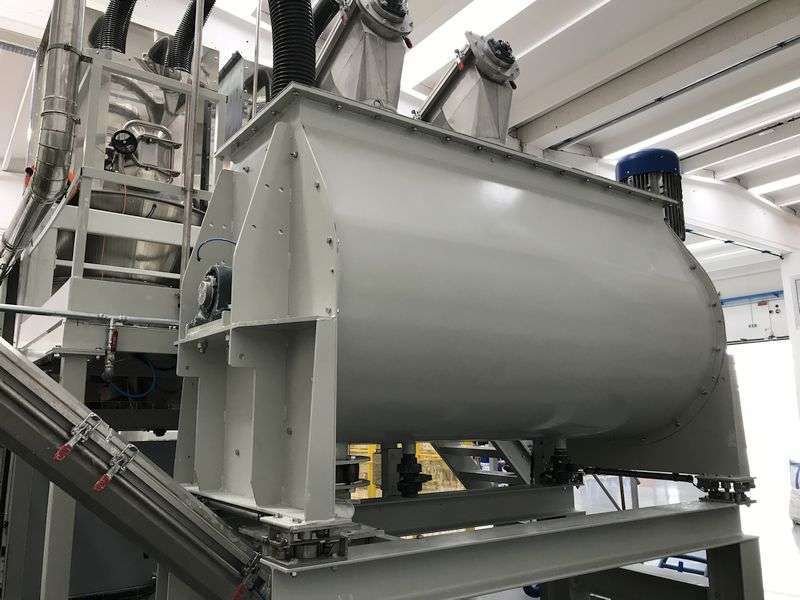
螺旋称重供料机,采用进料装置、称重螺旋机和螺旋送料机,进料装置通过软连接与称重螺旋机的进料口相连通,称重螺旋机的出料口与螺旋送料机的进料口相连通,称重螺旋机上安装有电子地磅和测速传感器,螺旋送料机的进口端依次设置有微量元素添加罐和精物料添加罐,称重螺旋机和螺旋送料机固定在支架上,称重螺旋机和螺旋送料机采用设置在主轴上的叶片,叶片采用设置在主轴两端的螺旋钢筋,在螺旋钢筋之间设置有螺旋叶片。称重螺旋机还采用减速电机、联轴器、外置式轴承和筒体的减速电机通过联轴器与外置式轴承安装在一起主轴设置在简体内部,主轴的两端通过外置式轴承与筒体安装在一起,筒体的端设置有进料口,另一端设置有出料口,测速传感器安装在减速电机上。螺旋送料机还采用减速电机、联轴器、外置式轴承和筒体,减速电机通过联轴器与外置式轴承安装在一起,主轴设置在简体内部,主轴的两端通过外置式轴承与筒体安装在一起,简体13的一端设置有进料口,另一端设置有出料口。通过进料装置进入称重螺旋机,测速传感器测定减速电机的转速,防爆地磅测定瞬间物料的重量,根据减速电机的转速和物料重量可以计算出输送物料的总量,从而达到物料输送和称重的问题,称重过后物料进入螺旋送料机,在物料输送的过程中通过微量元素添加罐和精物料添加罐加入微量元素和精料,并且在输送过程中混合均匀,变频料斗称通过出料口出料,完成物料的称重、混合。称重系统采用星型给料机,星型给料机的进口端设置有调频料斗秤,在给定料斗称和星型给料机的进口端之间安装有手动闸板阀,星型给料机的出口端通过软连接与称重螺旋机的进口端相连通。星型给料机的电机通过减速器带动主轴和叶轮旋转,物料从上部料仓通过进料口进入叶轮槽内,旋转的叶轮把物料带到出料口喂送出去,依靠物料的重力作用及给料机工作结构的强制作用,将存仓物料卸出并联系均匀地喂入下一装置中去。星型给料机可以更有效地控制进料,方式堵塞的产生。星型给料机的进口端设置有溜槽,星型给料机的出口端设置有溜槽。设置溜槽,可以使物料流动更加顺畅,保持系统的稳定性。