
















 020-34563445
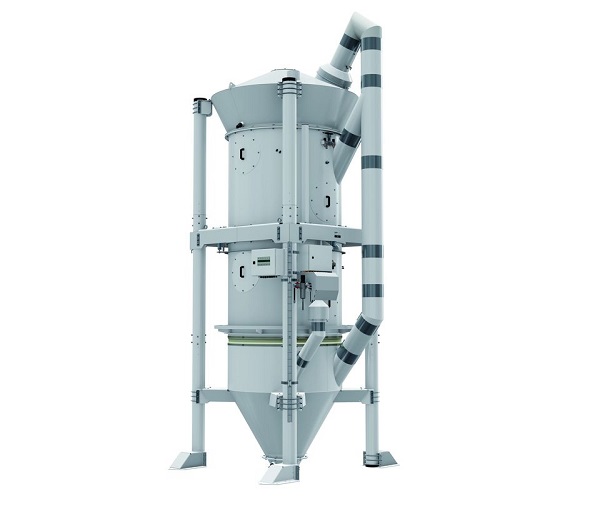
自动散料秤为保证控制系统精度和速度,采用直落式给料、双螺旋给料或双振动给料等方式。定量开始后,大小给料机同时工作,当物料重量达到大给料设定值时停止大给料,并继续保持小给料,当物料重量达到最终设定值时,关闭小给料。主要由料斗秤、称重模块、称重控制器等组成,能够完成物料的准确计量,并能发送控制系统所需的控制信号:超、欠量信号,预置提前量信号、提前量信号、目标值信号、4~20mA模拟量信号及标准的RS232/485信号。
散料秤的控制系统采用继电器实现的双称定量控制,由进料电机给备料斗喂料,物料再从备料斗中进入料斗称,这时料斗称内物料的重量由传感器通过A/D转换被称重仪表所采集,称重仪表连续采集数据并根据采集的时间差计算出当前料斗称进料的速度。再由预先设定的值和当前料斗称内物料的重量比较并计算出需要继续进料的时间。由于称重仪表不停地采集数据并进行判断计算出新的进料速度和需要进料的时间,再加上备料斗喂料入料斗称的喂料口大小是由称重仪表控制的,所以可以保证计量的精度。
由进料电机给备料斗喂料,物料再从备料斗中进入料斗秤,这时料斗称内物料的重量由传感器通过A/D转换被称重仪表所采集,称重仪表连续采集数据并根据采集的时间差计算出当前料斗称进料的速度。再由预先设定的值和当前料斗称内物料的重量比较并计算出需要继续进料的时间。由于称重仪表不停地采集数据并进行判断计算出新的进料速度和需要进料的时间,再加上备料斗喂料入料斗称的喂料口大小是由称重仪表控制的,所以可以保证计量的精度。其中称重仪表是这样控制配料斗喂料口大小的:刚开始喂料口是最大的(大投),当料斗称内的物料的重量接近设定值的70%~80%(具体由称重仪表的软件部分设定)时,喂料口收缩一部分(中投),接近80%~95%(具体由称重仪表的软件部分设定)时,喂料口收缩为最小投料口(小投),最后当料斗称内的物重加上空中落料的重量达到设定值时即关闭备料斗的喂料口,称重结束。料斗称卸料入容器袋即可封口。由于料斗称在卸料入容器袋的同时不能够进料,所以备料斗每次喂料到料斗称预先设定的值后需要等待料斗称卸料完毕方能再喂料。
称量系统采用机架上设置有料斗储存物料,其底部可设置有卸料口;料斗秤其内设置有称重模块,将跌落斗内的物料进行称重;给料机构将料斗上卸料口输出的物料输送至料斗秤;送料仓将料斗秤内的物料下料;料斗秤内设置有放料机构,放料机构采用扣斗及卸料机构,扣斗为多个且大小不一,扣斗设置给料机构上的物料跌落至料斗秤的轨迹上,卸料机构控制扣斗内物料落至料斗秤内。当料斗的卸料口打开后,物料从卸料口掉落至给料机构,给料机构开始运行,将物料输送至料斗秤。给料装置为皮带传动装置,带传动装置采用主动轮、从动轮及传送带,传送带跨设在主动轮和从动轮之间,物料跌落至传送带上,传送带的表面为磨砂面,增加与物料的摩擦力,使传送带内充分的带动物料,主动轮转动的过程中,通过传送带将物料送至料斗秤上方,并跌落至料斗秤内,通过主动轮的转向及转速控制,实现物料的定量定时输送。给料机构为绞笼式给料机构,同样能实现定量输送物料,给料机构设置在料斗秤下方,控制料斗秤内的物料下料,料斗秤的下方设置有开口,送料仓的仓门封住开口,当仓门打开后,料斗秤内的物料向下跌落并进行装袋。









