
















 020-34563445
称重配料机是通过电气控制管理和可视化人机软件组态,实现动态称重和配料控制的成套自动化设备。系统电气控制部分采用西门子PLC,根据生产要求编程控制;软件采用人机组态,根据工艺要求,通过监控系统和PLC程序对加载到称重料斗的物料进行重量、流量控制,从而实现精确计量和配料。系统具备稳定性强、性价比高,可为各种工业现场的生产控制、管理提供准确的计量数据和控制手段。配料控制系统主要有以下五部分:PLC(采用西门子系列PLC)、断路器、继电器、变频器、端子组成,均选用国内外名优品牌。结构紧凑、工作稳定、功能齐全,具有过载、短路、缺相等保护,可完成设备自动化和过程自动化控制。由于配料过程中存在落料误差、称量误差、累积误差,提高产品整体精度需要设计控制算法降低配料落料误差,选择合适的配料秤及外围设备降低配料称量误差,并设计自动补偿算法降低积累误差。
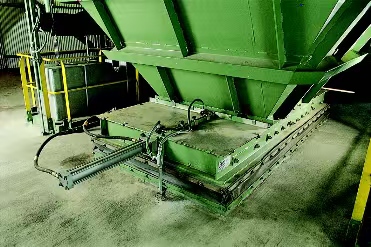
料斗秤采用地磅平台的顶部安装料斗,料斗的输出端安装有螺旋机构,螺旋机构下部安装有绞龙机构,绞龙机构通过动力装置驱动,绞龙机构的输出端连接有气动闸门,气动闸门的底部连接料斗秤,料斗秤的底部连接出料料仓,出料料仓位于地磅平台的底部。螺旋机构的设计有效的防止粘结型物料无法流畅的输送。料斗的输出端设置有两个出口,两个出口分别连接螺旋机构,螺旋机构下部分别安装绞龙机构,绞龙机构采用双绞龙,单个绞龙机构分别与电机连接,两个绞龙机构的输出端分别连接气动闸门,两个气动闸门的输出端分别连接料斗秤,两个料斗秤的底部连接一个出料料仓,采用双绞龙,料斗秤10的两端分别安装有气缸,气缸的活塞杆连接闸门板,方便的控制闸门板的开启与关闭。料斗上安装有料位器,料斗内到达指定高度位置时,料位器控制电机启动,从而控制绞龙机构工作进行螺旋输送。位于料斗的输出端还安装有闸门开关,闸门开关为常开状态,当需要维修设备时,将闸门开关关闭,防止料斗内的物料继续向下输送,方便维修。
料斗秤在实际使用过程中,首先在料斗内加料,当料位器检测到料斗内的物料达到指定高度位置时,其控制电机启动,电机带动绞龙机构工作,物料首先进入螺旋机构,然后进入绞龙机构进行螺旋输送至气动闸门处,气动闸门打开,将物料进入料斗秤内,当料斗秤内的物料达到其所需容重时,气动闸门关闭,此时通过气缸打开闸门板,物料进入至出料料仓。料斗秤由于两个料斗秤的底部连接一个出料料仓,两个料斗秤同时称重工作,当第一个料斗秤完成称重,则控制闸门板,物料进入至出料料仓,而此时另一个料斗秤的闸门板为关闭状态,当第一个完成称重料斗秤完成出料时,则控制第二个料斗秤的闸门板打开出料,当两个料斗秤均完成出料后,再进入下一个循环工作。其使用方便灵活,自动化操作,工作效率高。配料机采用断续进料、断续出料的间歇式静态计量法进行重力称量。提高配料精度不仅需要从硬件上对电子秤及其转换器进行合理选择和安装,也需要选择合适的控制方法对给料速度和精度进行控制,并用有效的落差补偿算法实现对落料误差和累积误差的补偿和修正。
1)落差自动修正法。落差修正法是受机械结构影响较小,落差比较稳定的情况下选择的控制方法,可单独使用,也可配合其他多种控制方法使用。其控制方法为:先采用人工预设落差初始值,然后通过自适应控制算法、基于预测数的控制算法等。
2)定值补偿法。定值补偿法是针对控制机构稳定,材料均匀的材料提出的落差修正方法。通过在上位机设置定值,实现配料停止时,设置的误差范围内。
3)点动补偿法。采用最广泛的误差补偿控制方式。称重仪表通常在接近目标值时采用点动补偿可以提高控制精度,点动补偿接触时间在0.3s~0.5s之间最优。
4)超量扣法。超量扣控制法是对材料采取投料时提前关门,将一定量的材料留在的控制方法。这种控制方法能确保称量都趋于稳定,防止材料配比不均匀导致产品整体质量不合格的现象发生。







