





 020-34563445
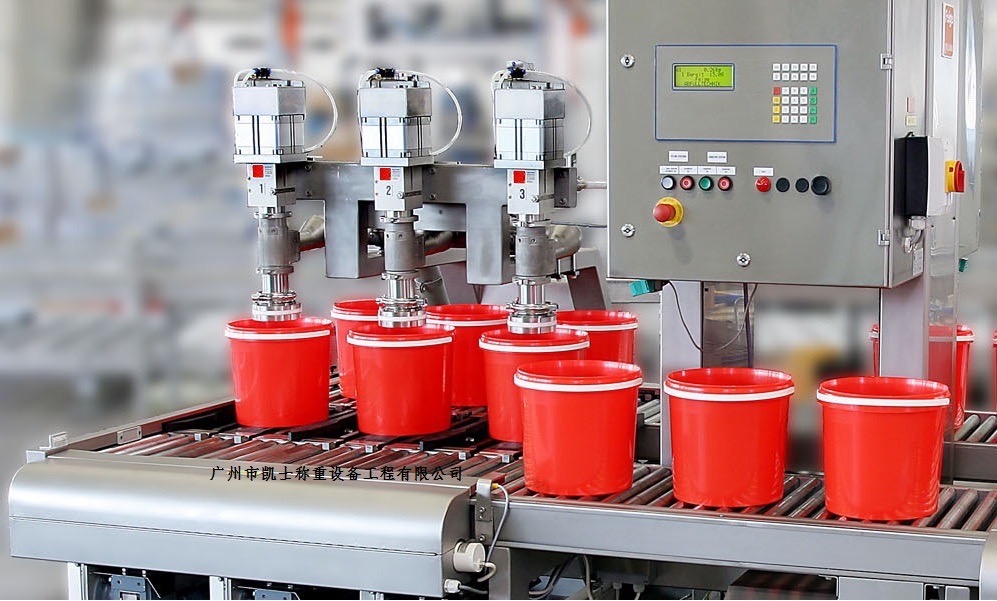
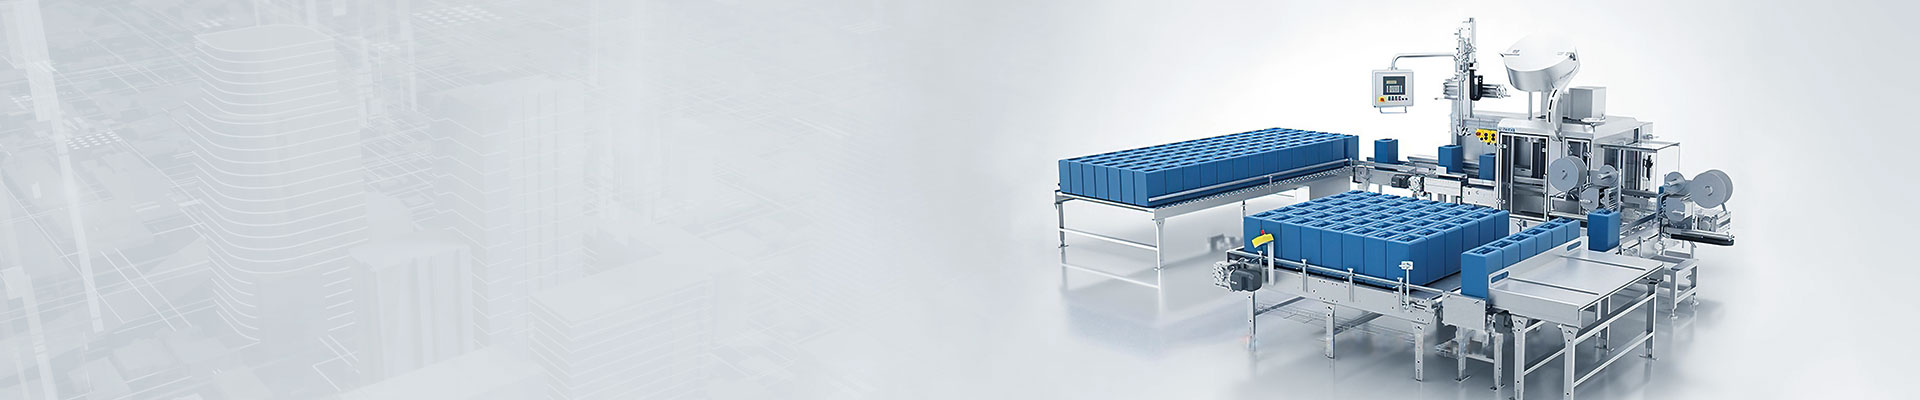
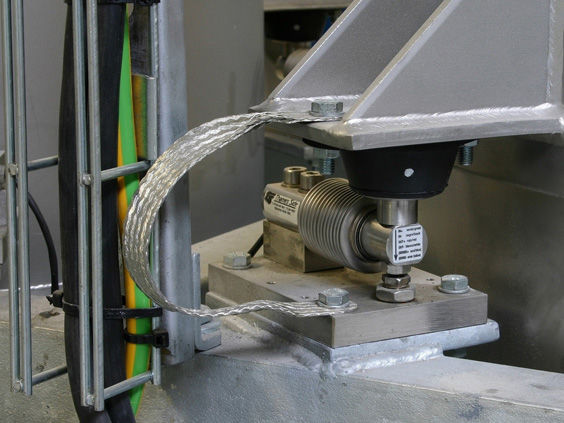
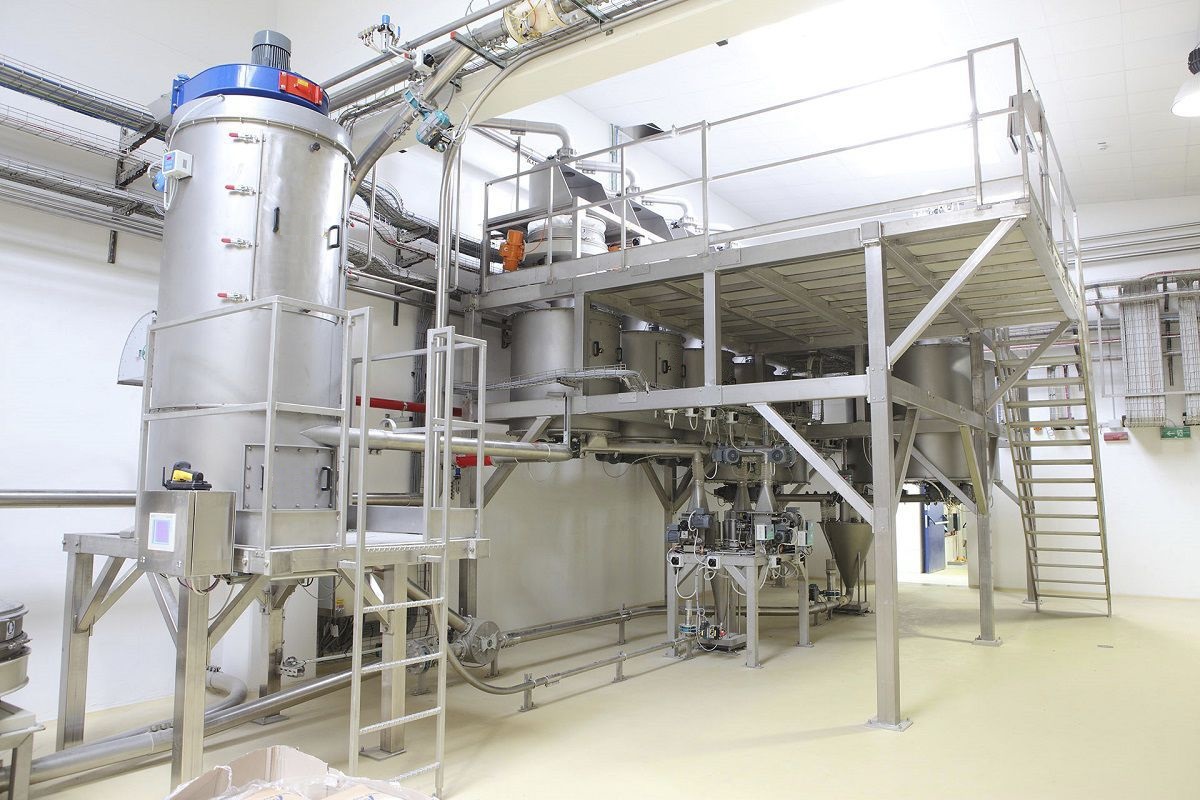
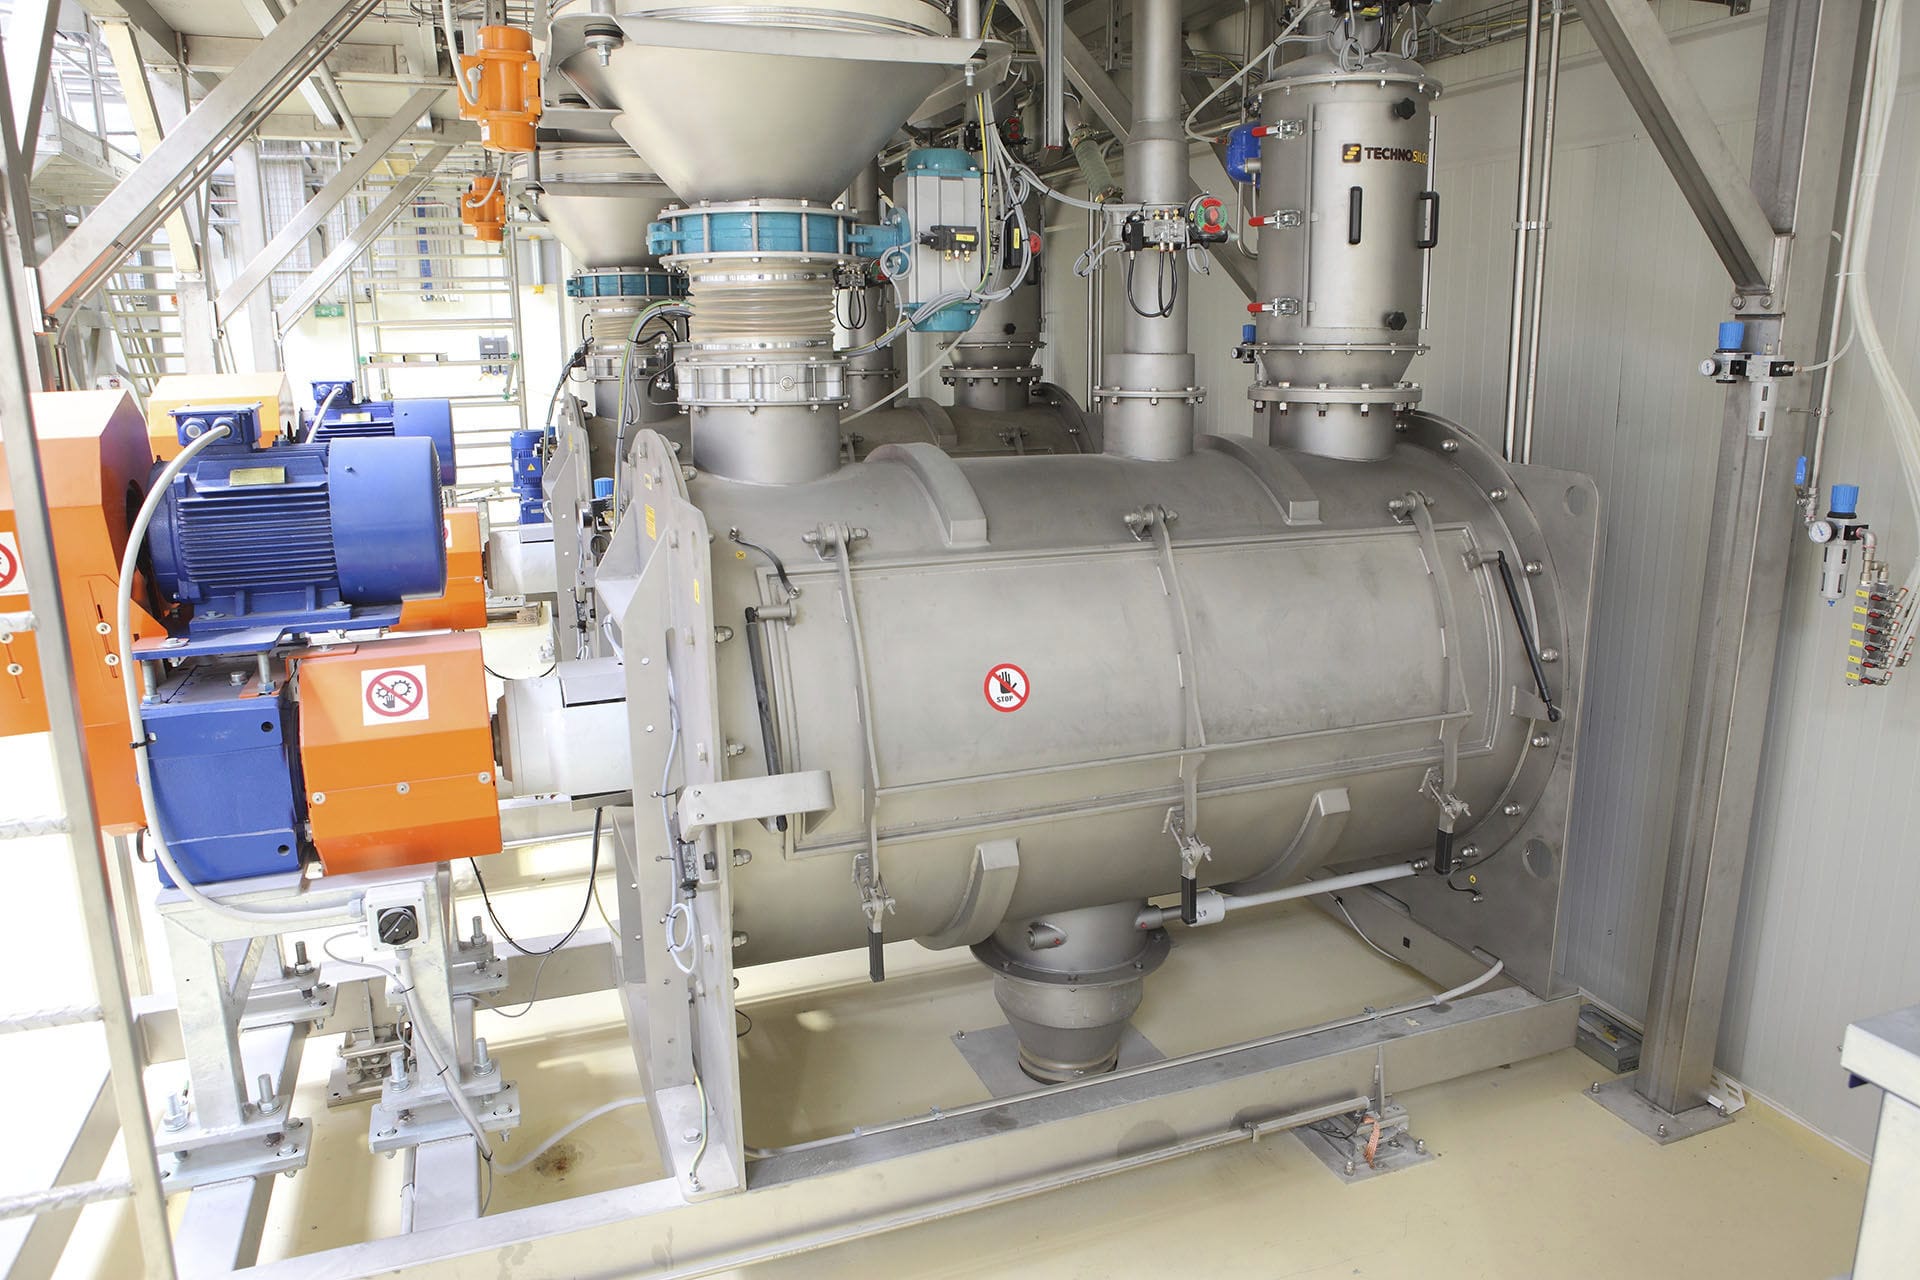
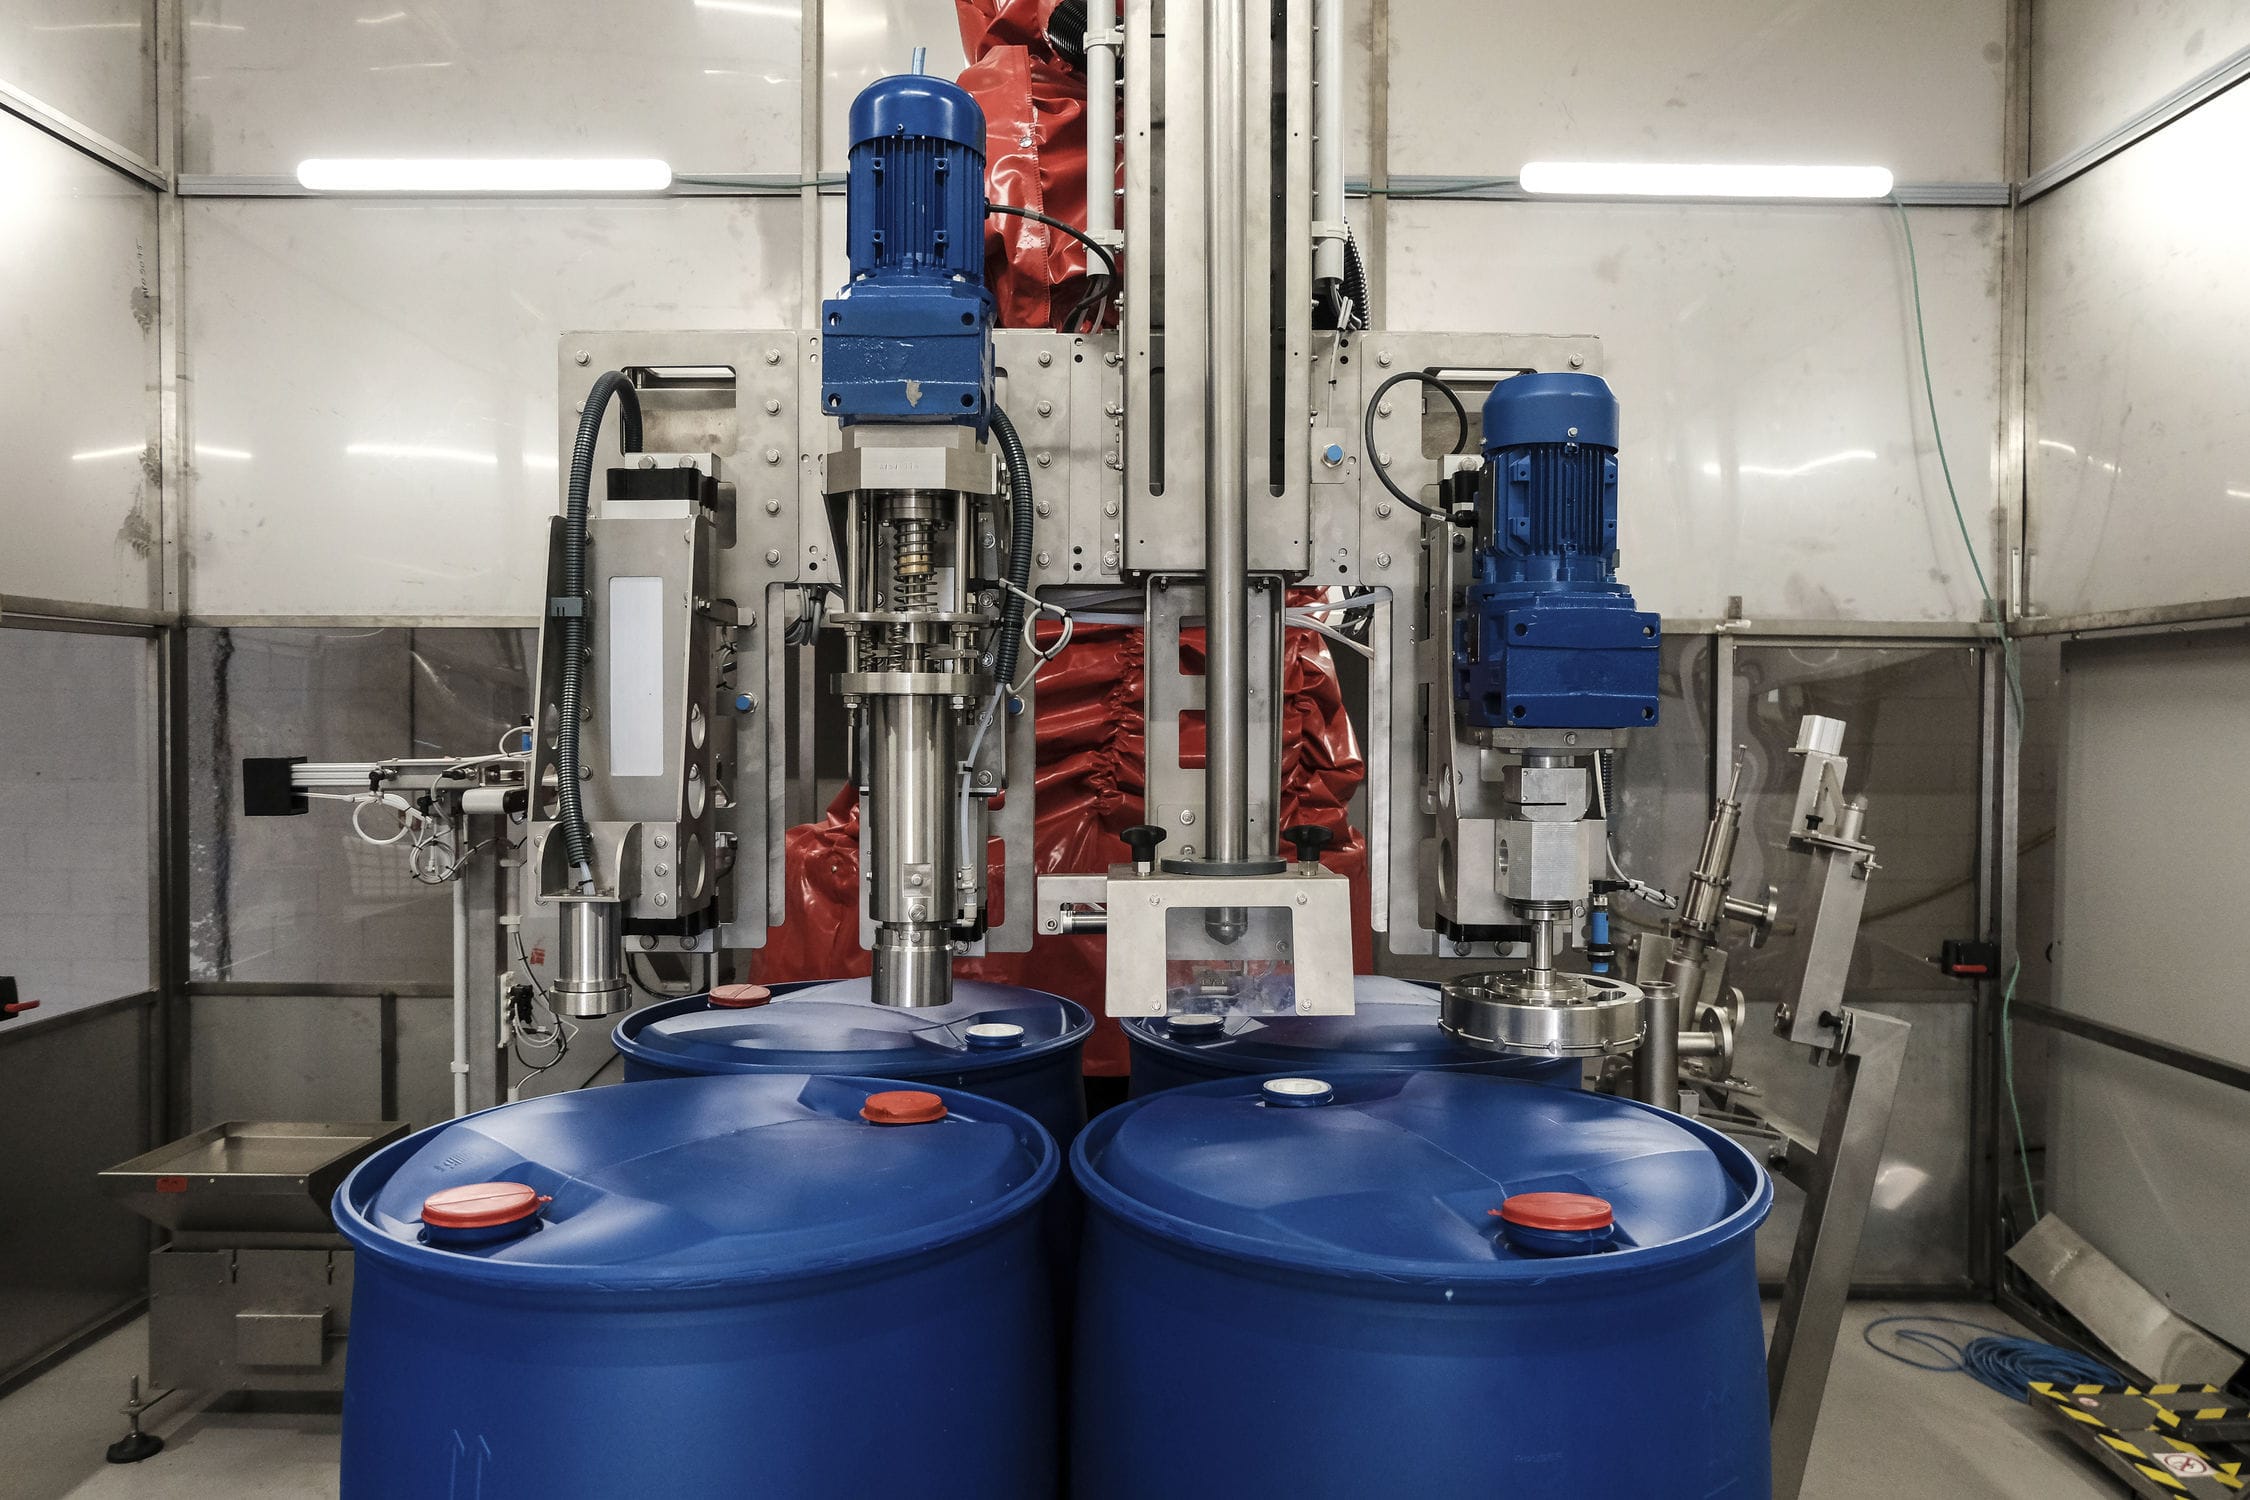
自动填充机采用粗精两步灌装,保证灌装速度和精度。灌装时下潜桶口内灌装,灌装结束后,接料盘伸出,防止液体污染包装物和输送线体。采用触摸屏人机对话,自动诊断功能,参数设定以及累计班产、工作状态显示等,自动去皮重、累计桶数、重量、显示灌装量、零点自动跟踪、落差自动修正、超欠量、运行异常报警功能,底部增加接料盘,具有排出管阀,存储物料可方便排出。自动灌装机主要是采用称重定量方法,通过采集计量模块的数据来实现对液体的定量灌装。需要对灌装量进行测量并实时显示,灌装系统采用了称重模块及称重仪表,设置其量程为0~40kg,输出为标准的电压信号0~10V,通过EM235的模拟量输人通道实现对罐装质量的测量,EM235 的端口设置为0.0010。为了保证灌装精度,系统在泵的前端添加了电磁阀,保证启动/停止时能立即接通及切断液体流入,泵选用参数为12VDC流量为3.1L/min最大压力为0.48MPa,采用中间继电器作为转换实现对电磁阀、泵的控制。在手动/自动的切换是通过两档选择按钮实现,其次,启动、手动灌装是通过按钮来实现。
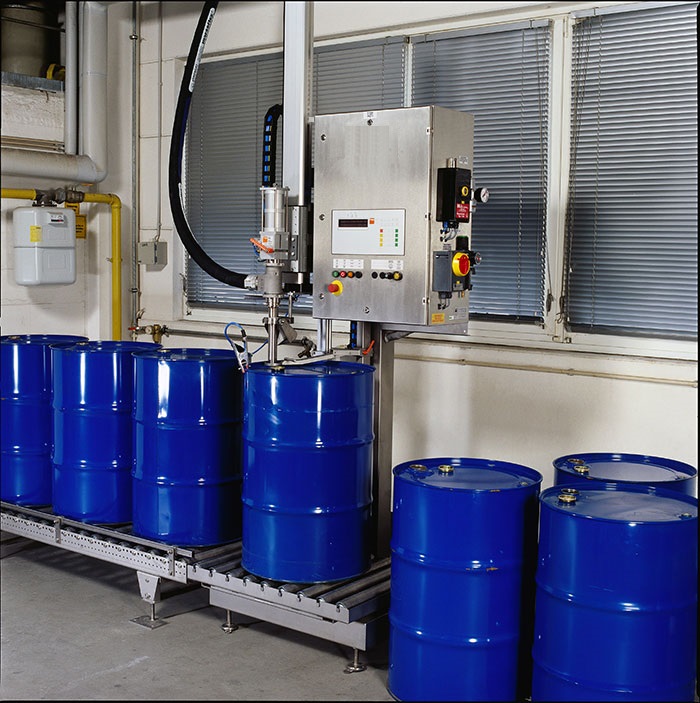
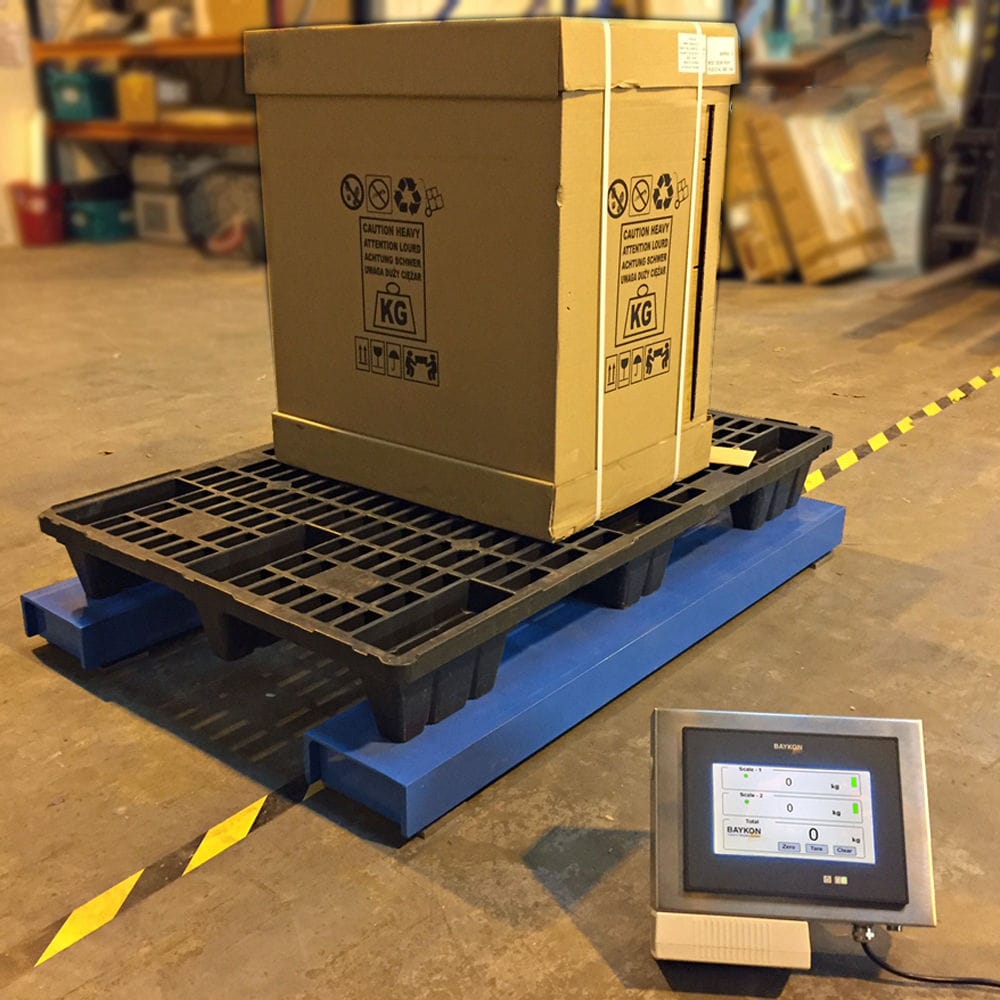
自动灌装机通过底座的侧端底部焊接有Y型块,Y型块的下方连接有顶动机构,底座的后端顶面焊接有若干支柱,其中最右端的支柱的一侧安装有定位杆,顶动机构包括脚踏杆,脚踏杆的末端焊接有主动轮,主动轮的一侧啮合有从动轮,主动轮和从动轮分别与型块的两端通过插销铰接,从动轮的一侧焊接有压杆,压杆的末端铰接有顶杆,顶杆的外侧套接有套环,套环的一侧焊接有钩簧,最右端的支柱的一侧开设有方孔,定位杆的一侧焊接有连杆,连杆与方孔插接,连杆的一端焊接有凹型块,凹型块的内侧设有斜台,凹型块的外端对称焊接有复位弹。底座的顶面安装有滚柱带,滚柱带的一端底部放置有地磅,电子地磅的正上方放置有灌装桶,支柱的数量为三个,三个支柱的顶端依次安装有压盖机、操作面板和灌装箱。脚踏杆与压杆在静止状态下呈V字型。钩簧的另一端与底座的后侧面焊接。顶杆与凹型块卡接并与斜台滑动连接。复位弹簧的另一端与支柱的后侧面焊接。定位杆呈圆弧结构且与灌装桶的侧面卡接配合。通过在压盖机的支柱一侧设置了定位杆,并通过脚踩顶动机构,将定位杆推出,再使灌装桶贴合,从而使得灌装桶正好位于压盖机的正下方,利于压盖准确无误,提高产品的质量,其操作便捷,从而节约了时间,使得工作顺利进行。