





 020-34563445
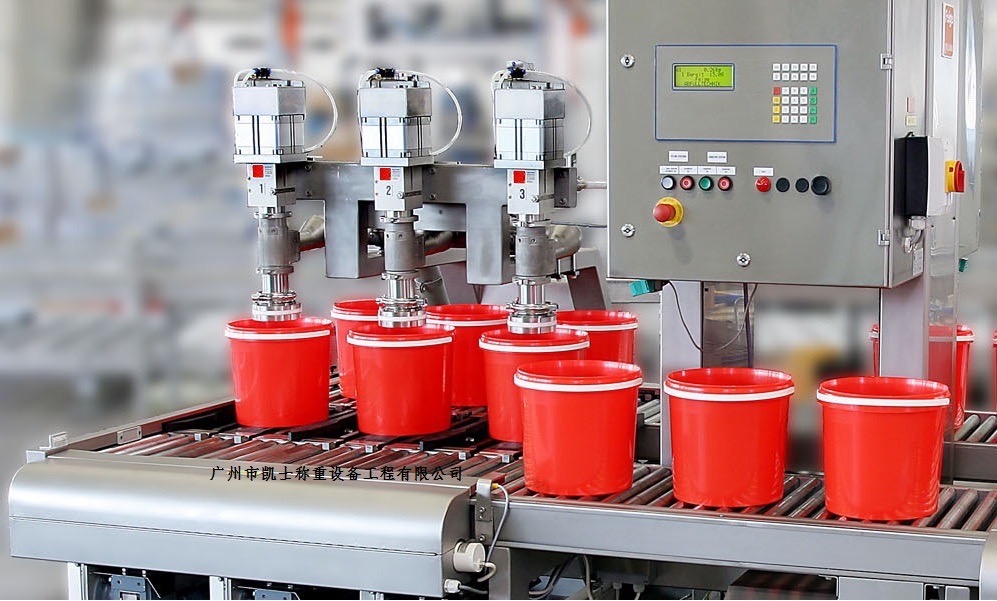
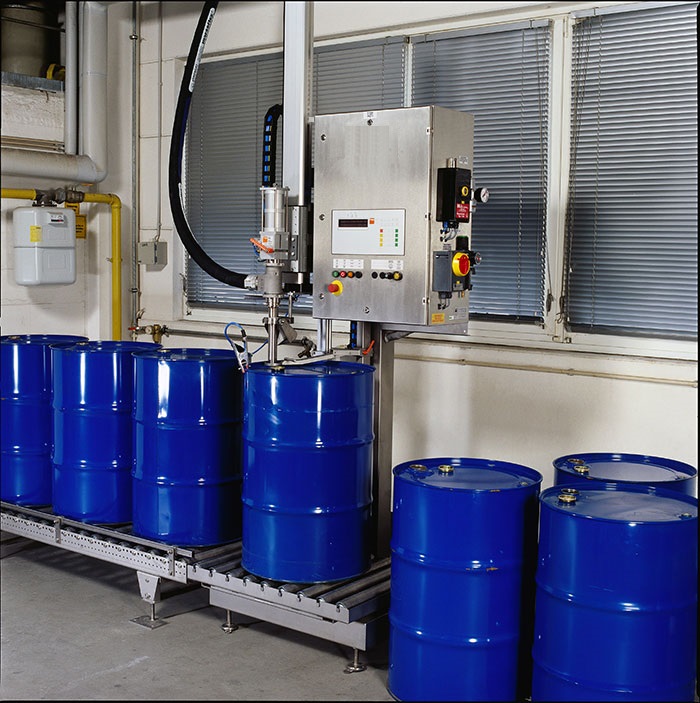
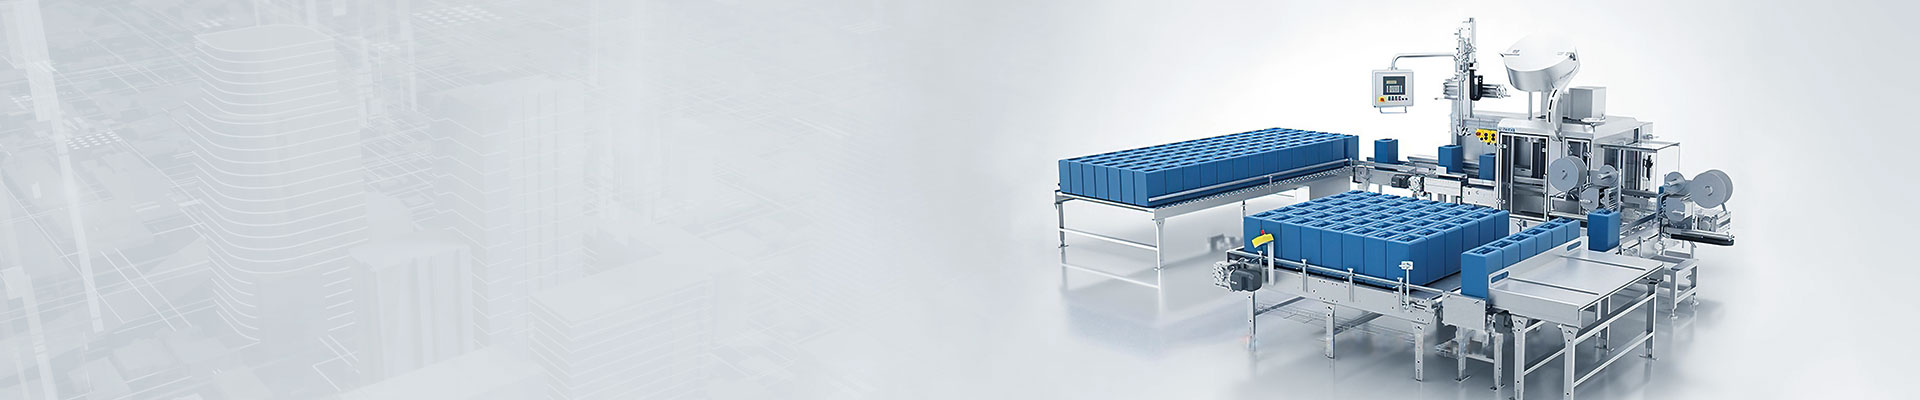
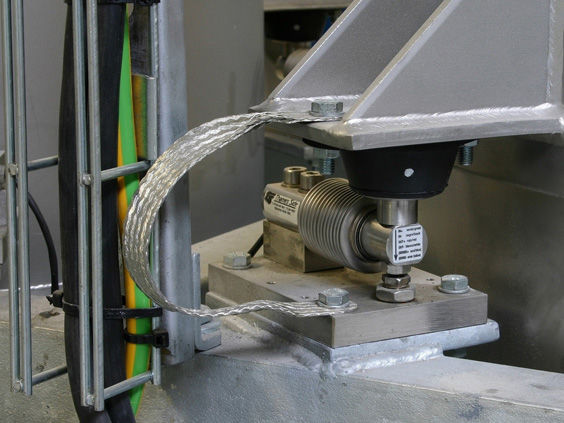
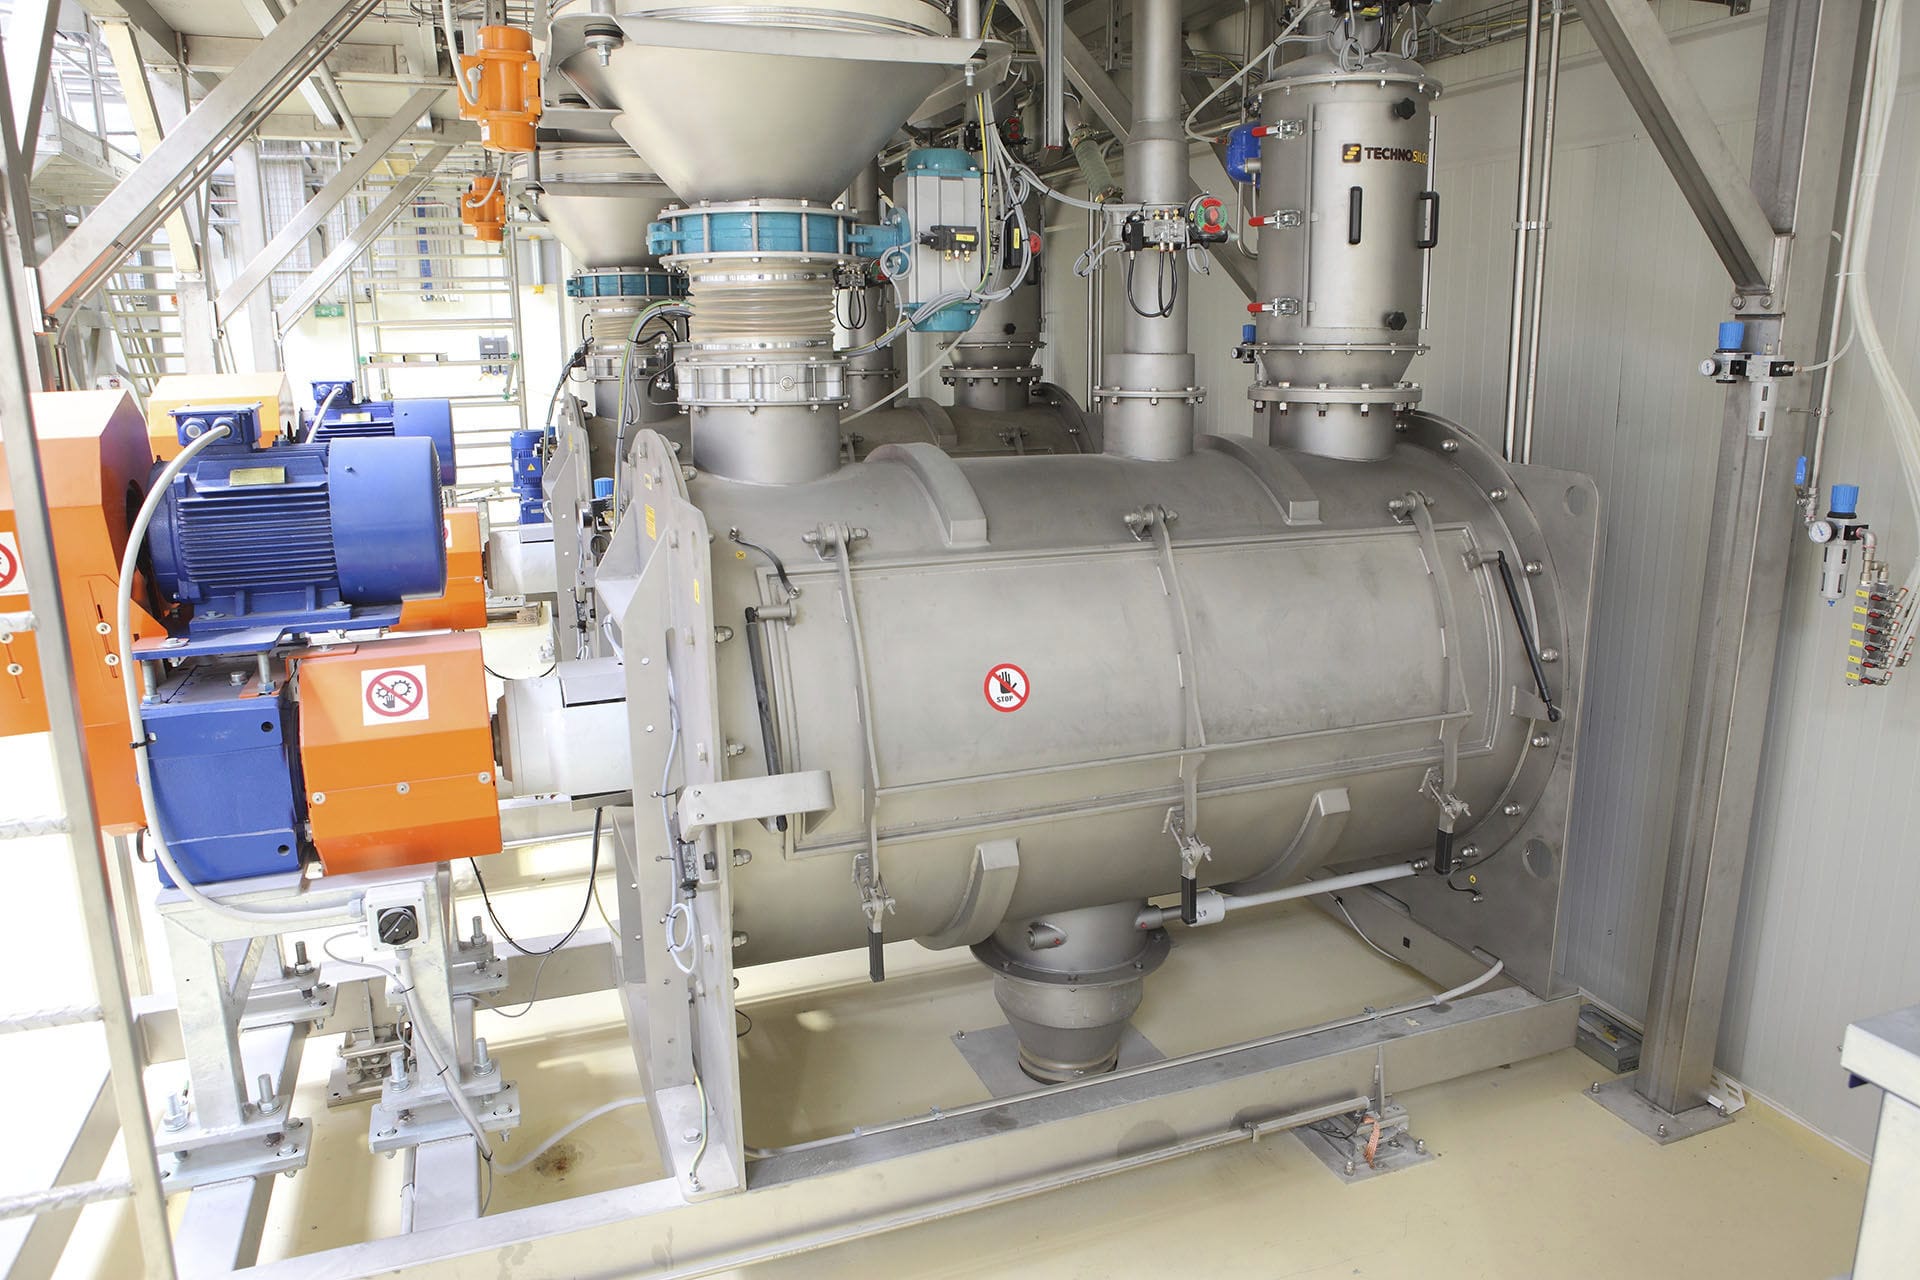
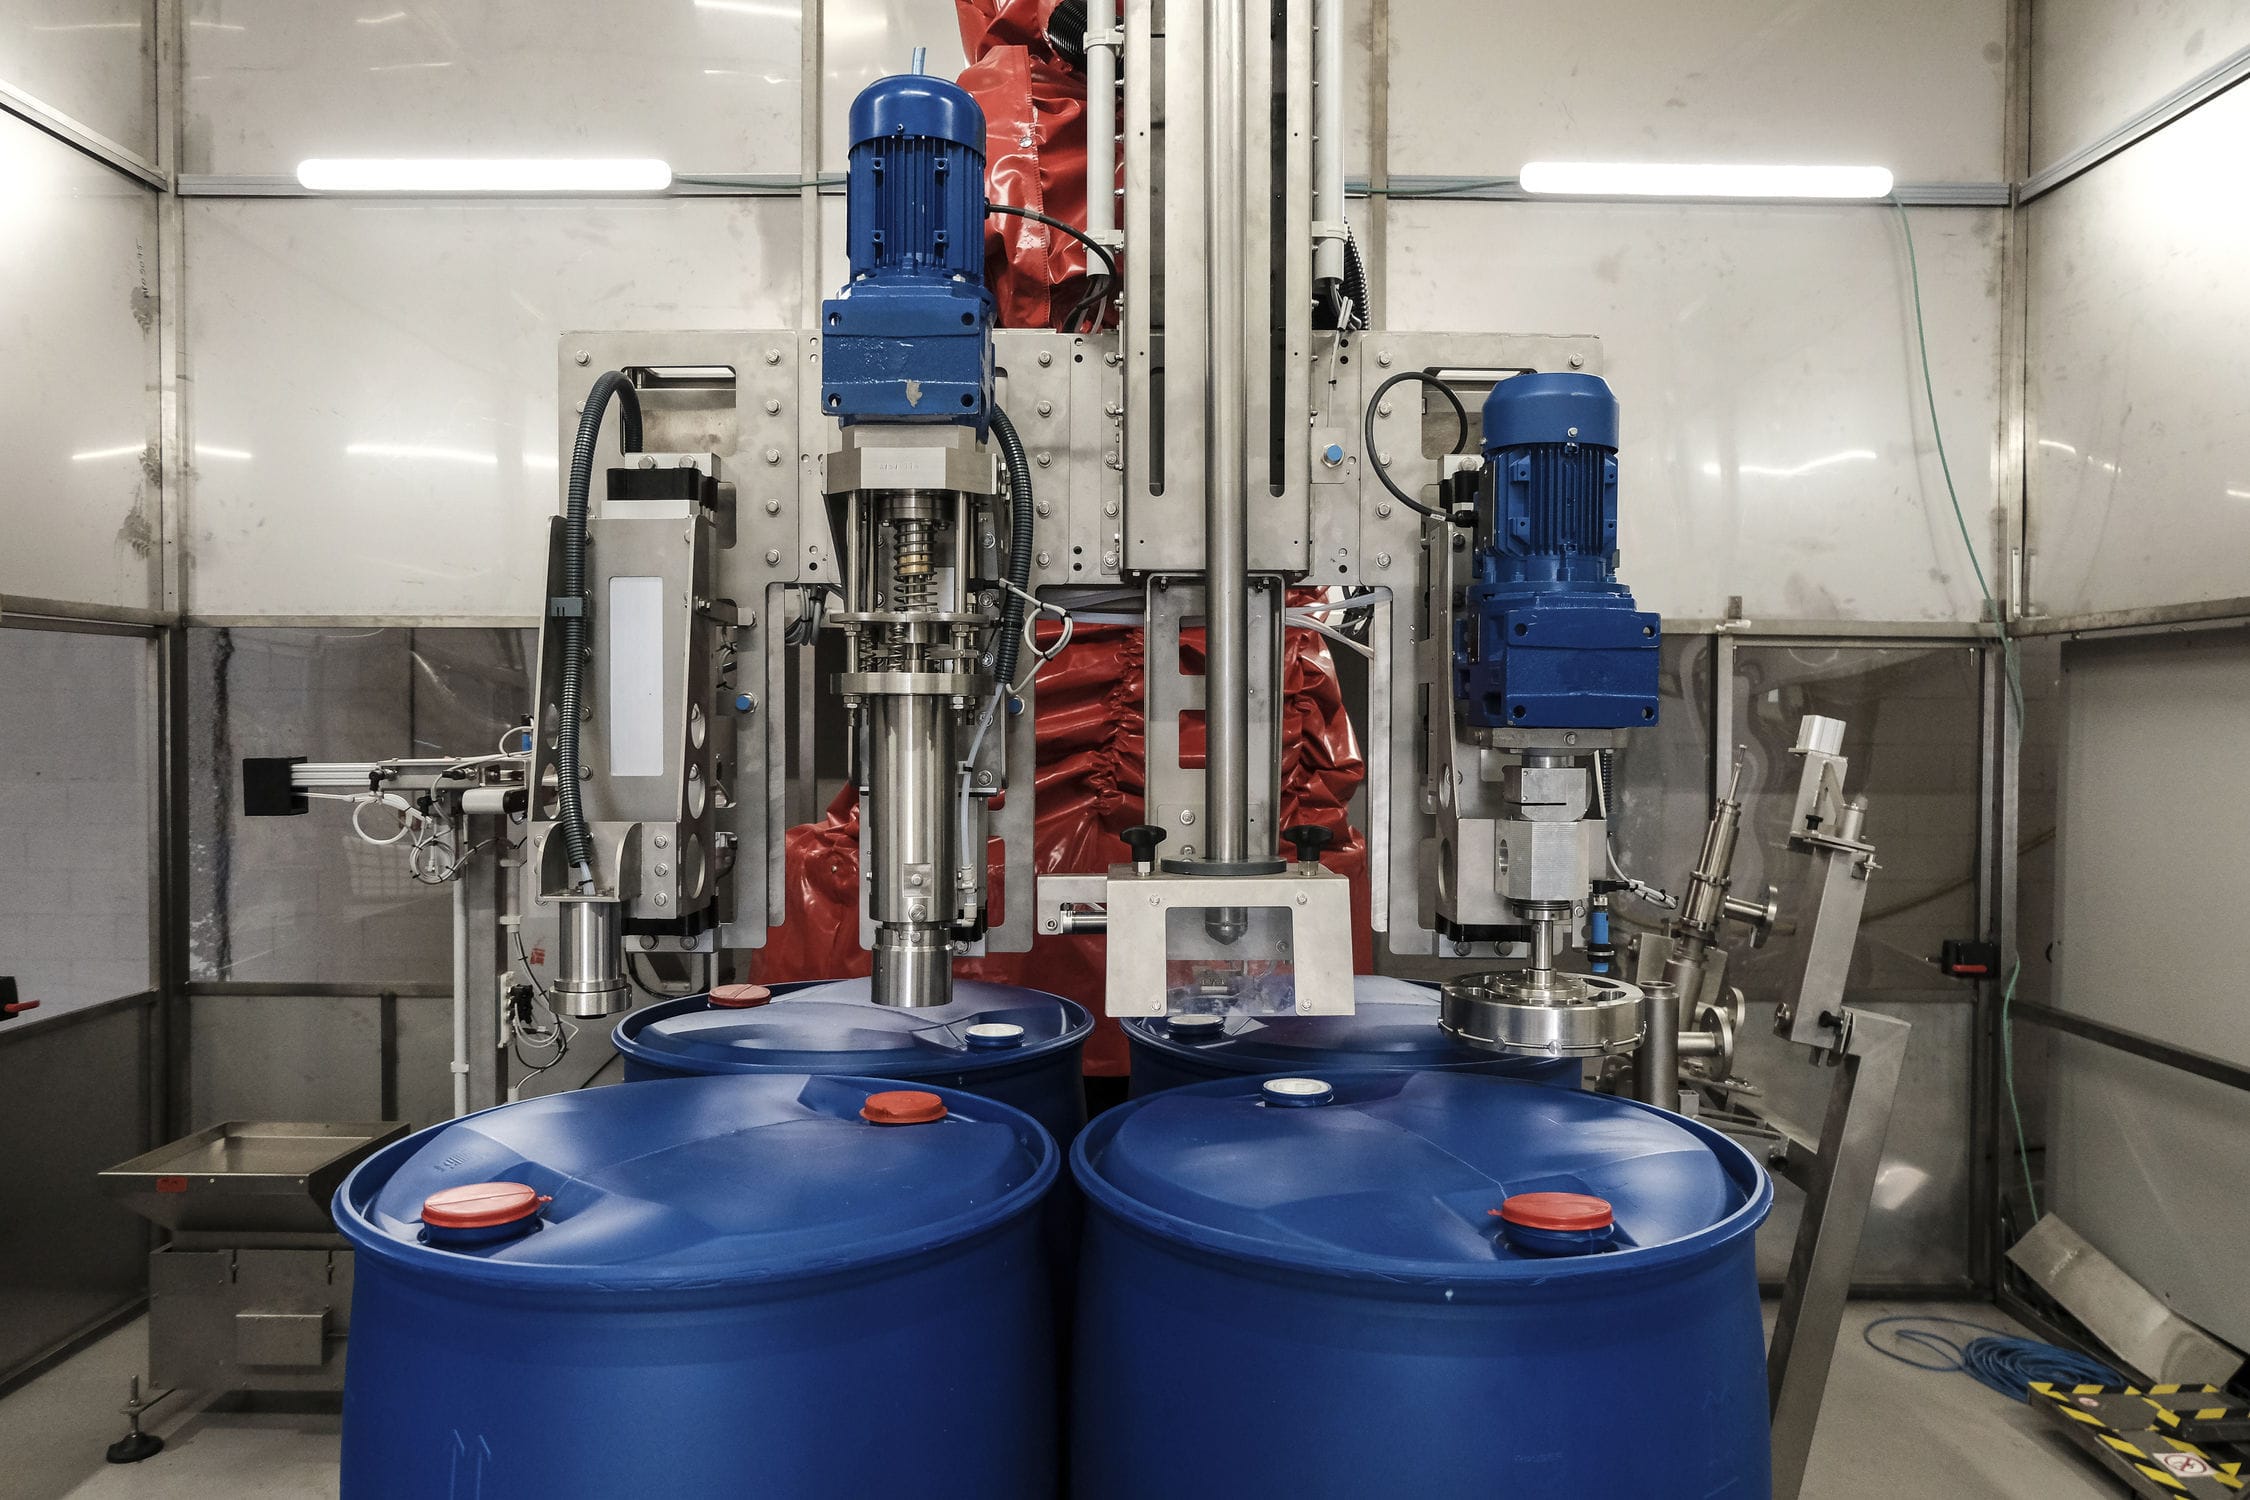
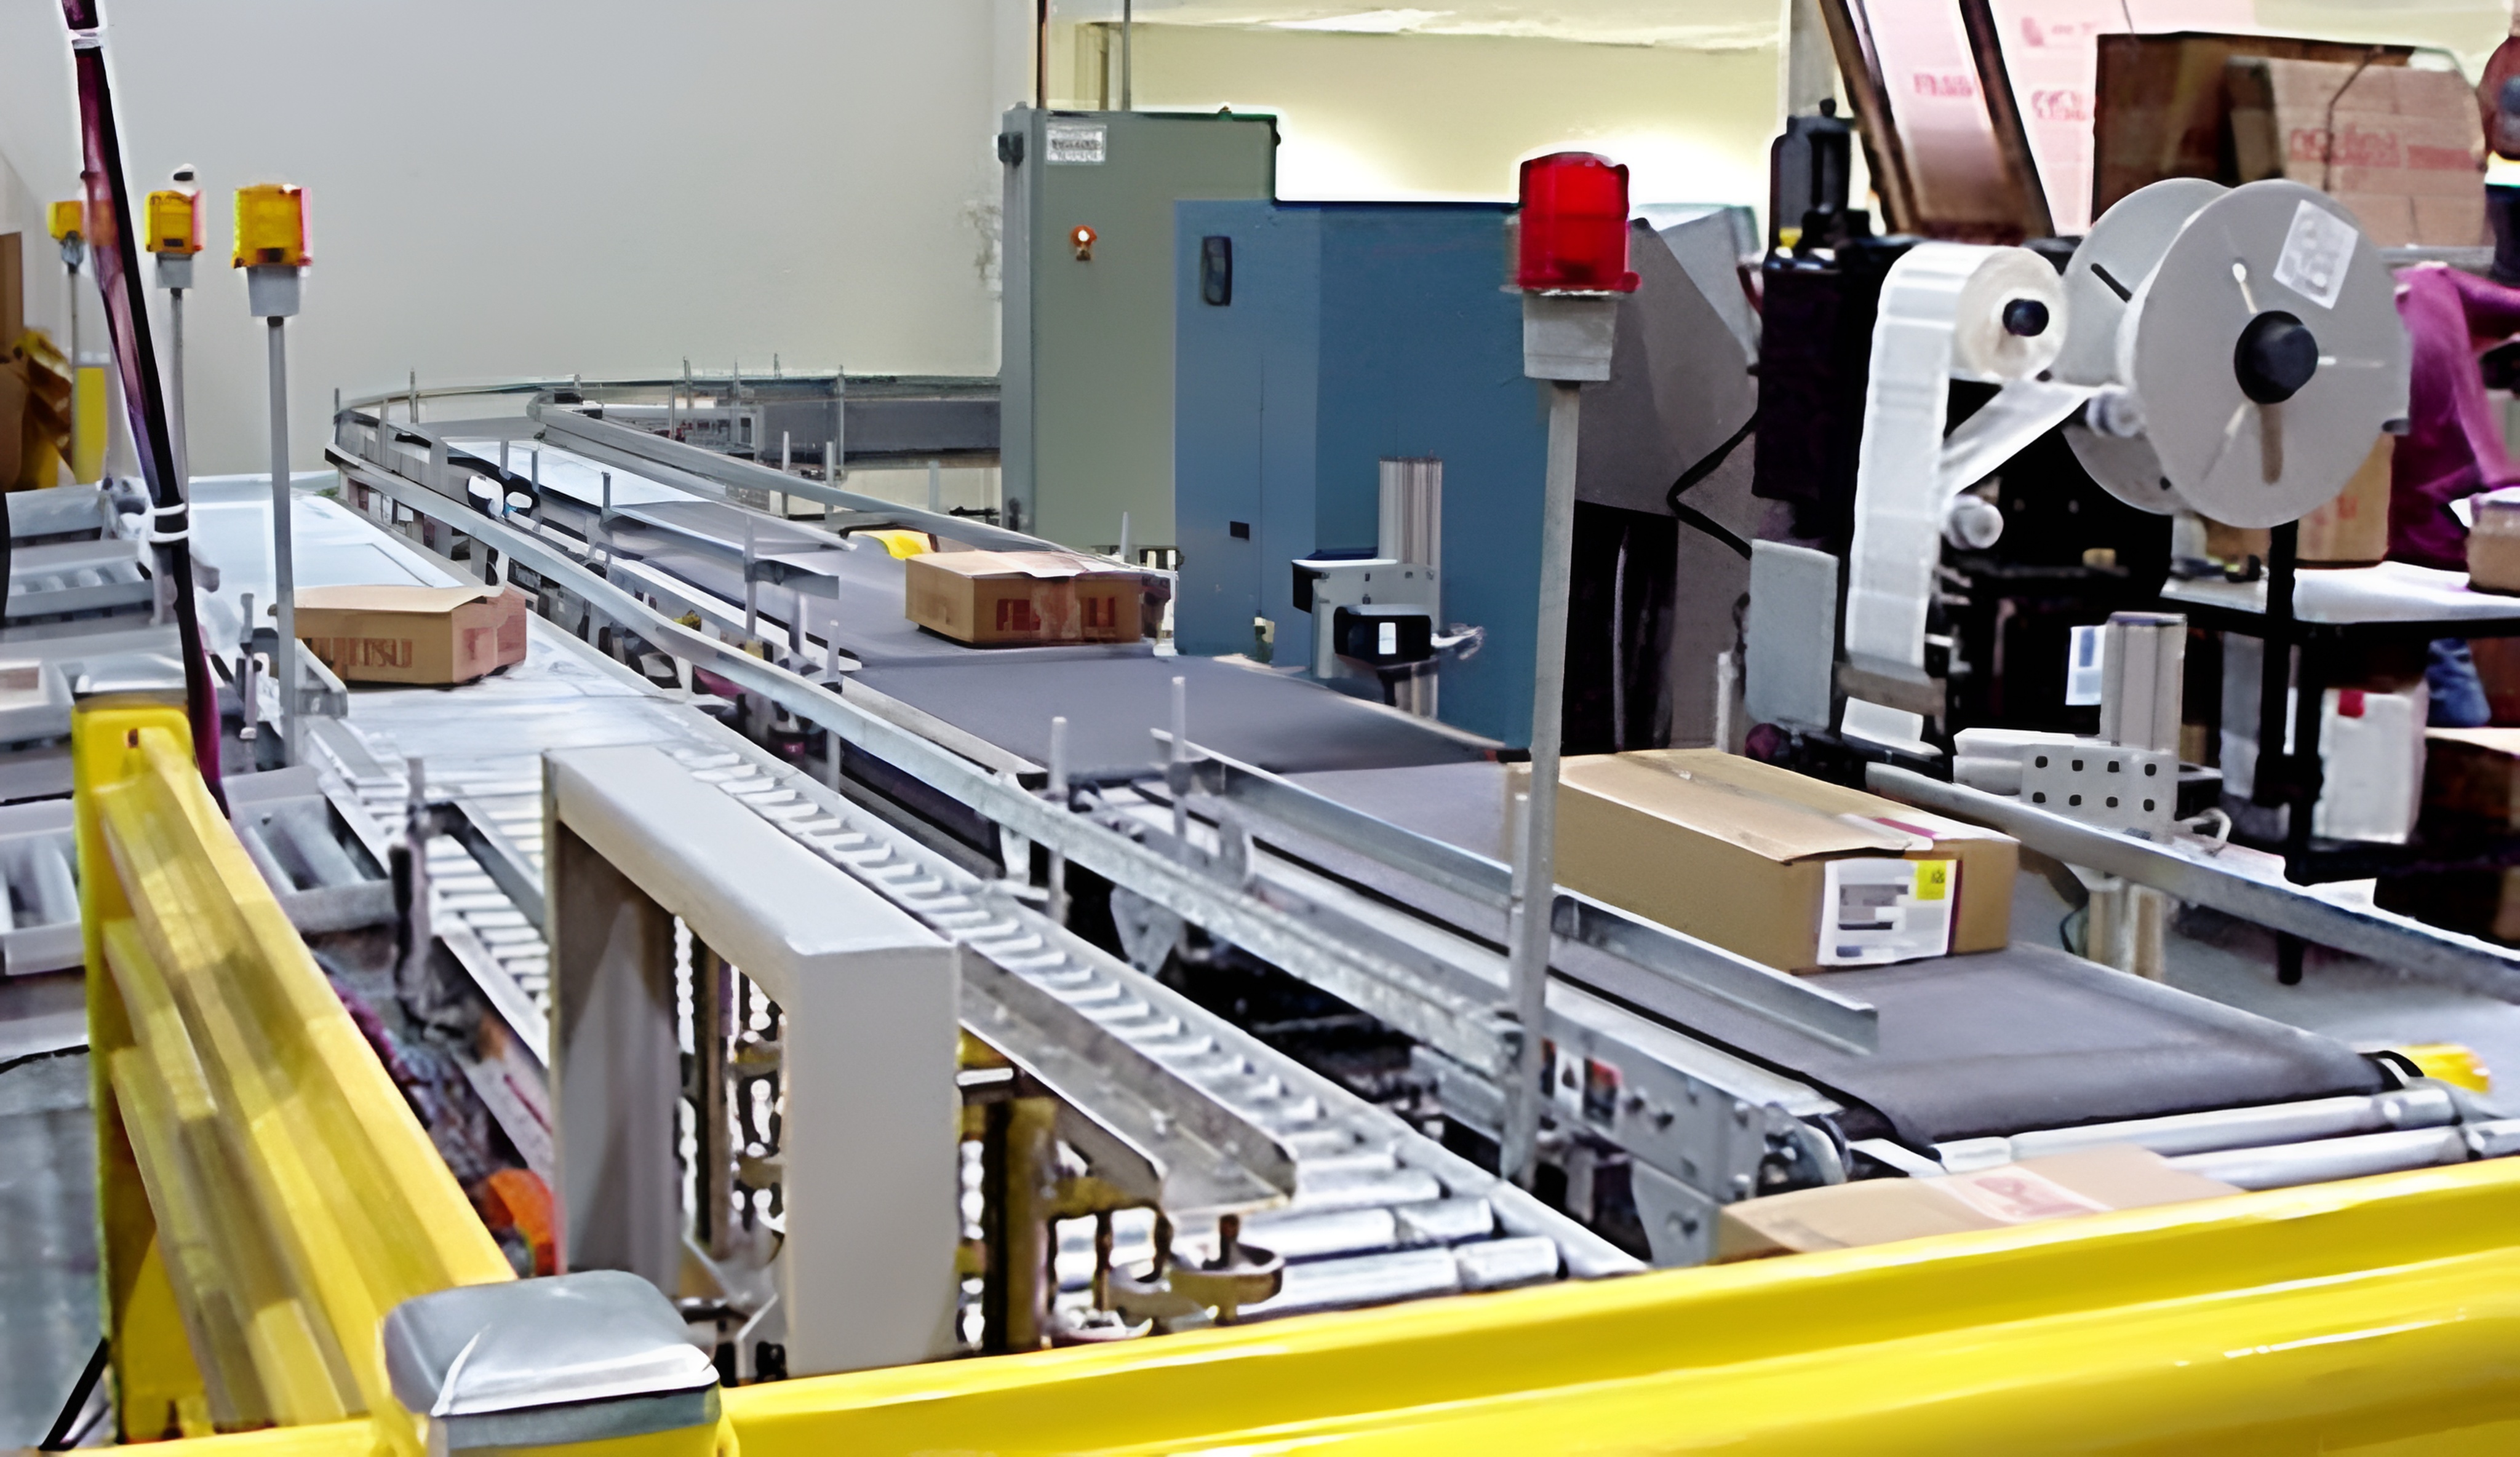
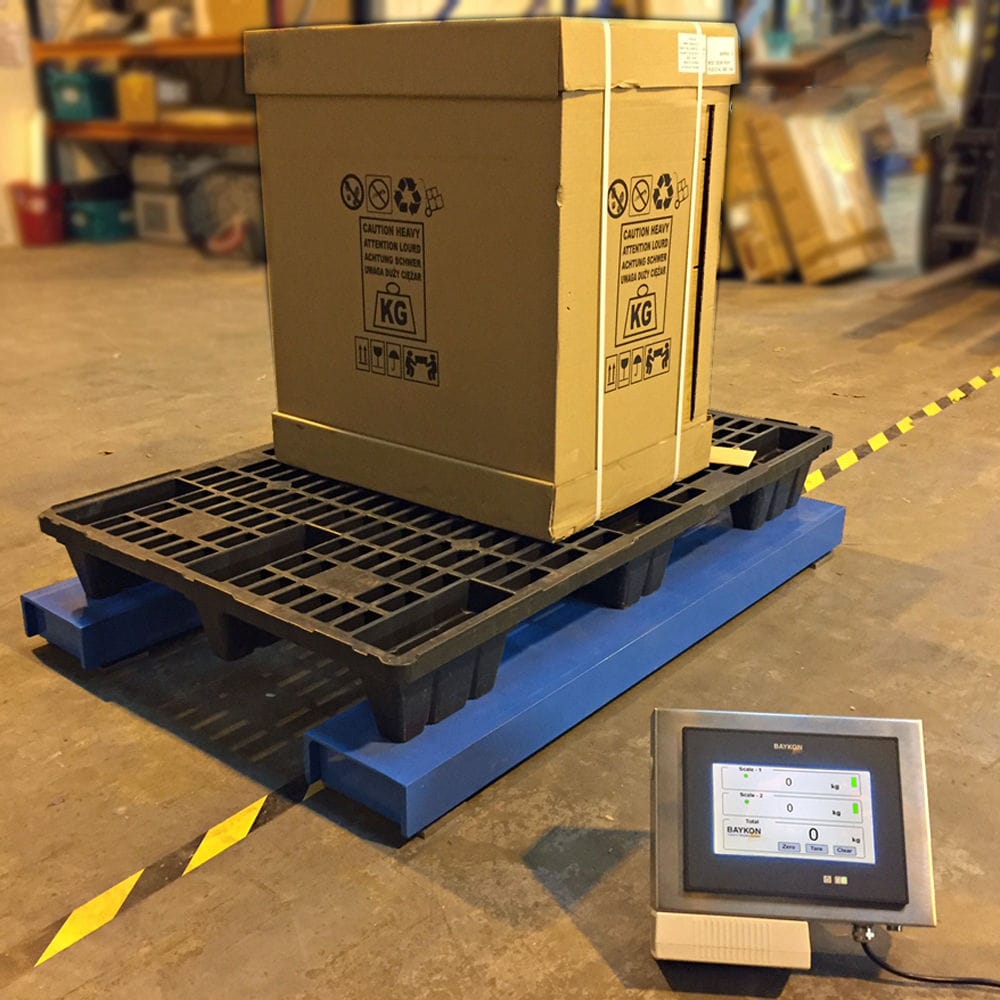
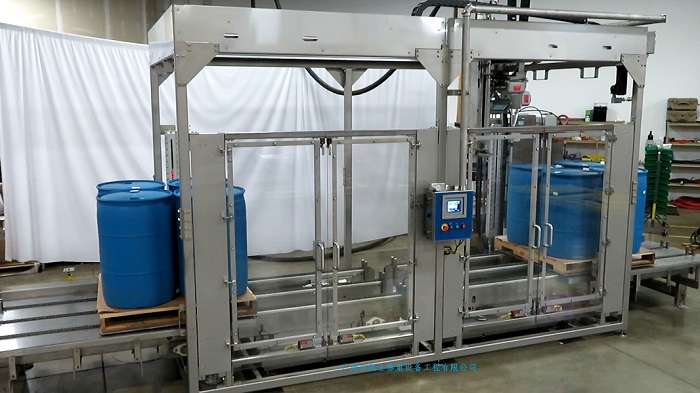
防爆定量灌装机采用的控制器是西门子S7-200型可编程控制器,填充系统采用双CPU构成冗余系统,由西门子公司提供的STEP7MicroWinV4.0SP6编程软件作为人机界面编写程序调试程序、下载程序等。机与PLC实验机用一根/PPI电缆连接进行通信,并对相应的参数进行设置。用RS-485总线将机与PLC进行连接。填充机具有储存容量大、运算处理速度快、兼容性好,为了保证灌装过程各部分装置动作的准确可靠,需要通过PLC程序对各传感器、继电器、开关及电磁阀进行控制。对灌装的物料进行录入称重,以及记录,实现对物料投料的管理。为了实现精确生产,避免生产过程中的人为操作失误造成生产损失,乃至事故,通过对投料过程,灌装过程的指令信息核对确认,重要步骤电子签名,物料及容器编码识别的约束手段,保证执行的正确性。称重灌装机通过称重电子地磅底盘和灌装头本体,机架的两端分别设有进桶输送带和第二出桶输送带,且机架上设有第一出桶输送带,第一出桶输送带与第二出桶输送带对接,进桶输送带和第一出桶输送带在不锈钢地磅底盘的两侧对称分布,机架上位于进桶输送带的一侧架设有推桶架,机架上位于推桶架的下方安装有灌装泵,推桶架由第一气缸、浮动接头、导轨和滑块组成,进桶输送带与灌装平台及第一出桶输送带和第二出桶输送带三线平行设置,空桶从进桶输送上计数到达待灌装区域,第一气缸动作,把空桶推至灌装区域,称重感应动作,有桶灌装,无桶灌装不动作,灌装时接料盒后退,灌装头本体下降,三速变频灌装,灌装时,下一组空桶到达待灌装区域,灌装完成后,第一气缸动作,空桶达到灌装区域,满桶通过第一出桶输送带和第二出桶输送带出桶,依次循环。
计量灌装机在机架上位于推桶架的一侧安装有防水地磅底盘,电子地磅上安装有称重托盘,机架位于称重底盘的上方架通过灌装头固定板固定有灌装头本体,灌装头本体安装在第三气缸的输出端,灌装头本体与称重底盘和称重托盘位于同一轴线上,机架上位于灌装头本体的一侧安装有接料盒和第二气缸。称重灌装机在使用时,按下启动按钮,进桶输送带运行;人工将待灌装的空桶按要求放到进桶输送带上,随输送带进入待灌装工位,第一个空桶到位后,进桶输送带停止;第一气缸动作,将待灌装的空桶推入灌装工位,第一气缸回位;在有空桶推入灌装工位后,称重底盘动作,自动判断该工位是否灌装(有空桶灌装,无桶或满桶不灌装);在需要灌装的工位,首先该工位的第二气缸动作,接料盒退回;然后第三气缸动作,灌装头本体下探,深入空桶内部进行灌装;灌装完成后,第三气缸动作,灌装头本体升起:随后,第二气缸动作,接料盒伸出至灌装头本体正下方,接住灌装头上遗留的液滴。接动作,在第一气缸回位后,进桶输送带再次运行,待第一个空桶到位后,进桶输送带停止;重复动作,推入灌装工位的空桶,将已灌满的桶,继续向前推动,直至推到第一出桶输送带上;第一出桶输送带和第二出桶输送带自动启动,将灌满溶液的桶,输送到灌装机以外,待全部输送出去后,出桶输送带停止,依此循环。
基本参数:
最大秤量:1200kg
最小感量:0.2kg
灌装误差:±0.2-0.5kg
灌装速度:约50-80桶/小时
控制方式:2挡控制
灌装方式:插入式,液面上
枪头管路:特氟龙枪头、阀门+特氟龙软管
结构材质:主机SUS304不锈钢,输送码垛碳钢防腐漆。
秤台尺寸:1200×1200mm(304不锈钢动力滚道)
空桶滚道:1200mm×2500mm(304不锈钢动力滚道)另附1200mm斜坡无动力滚筒
重桶滚道:1200mm×2500mm(304不锈钢动力滚道,2组)
分桶装置:适用于200L桶,碳钢防腐漆结构,304不锈钢滚道。
码垛设备:平移式,适用托盘1200×1200×140mm,含供托盘、码垛、下托盘输送。
管路压力:0.2-0.6MPa(与料性有关)。
物料接口:DN40法兰接头4个,可按用户提供接口标准
气源接口:用户提供12mm气管接头,用于快速接头连接
使用电源:AC220/50Hz(用户提供至机器一侧)
使用气源:0.4-0.8Mpa(用户提供至机器一侧)
使用温度:-10℃-50℃
基础条件:氨溶液平的坚固混凝土地面,混凝土厚度应大于10cm。
可选机型:标准型、防爆型灌装