 020-34563445
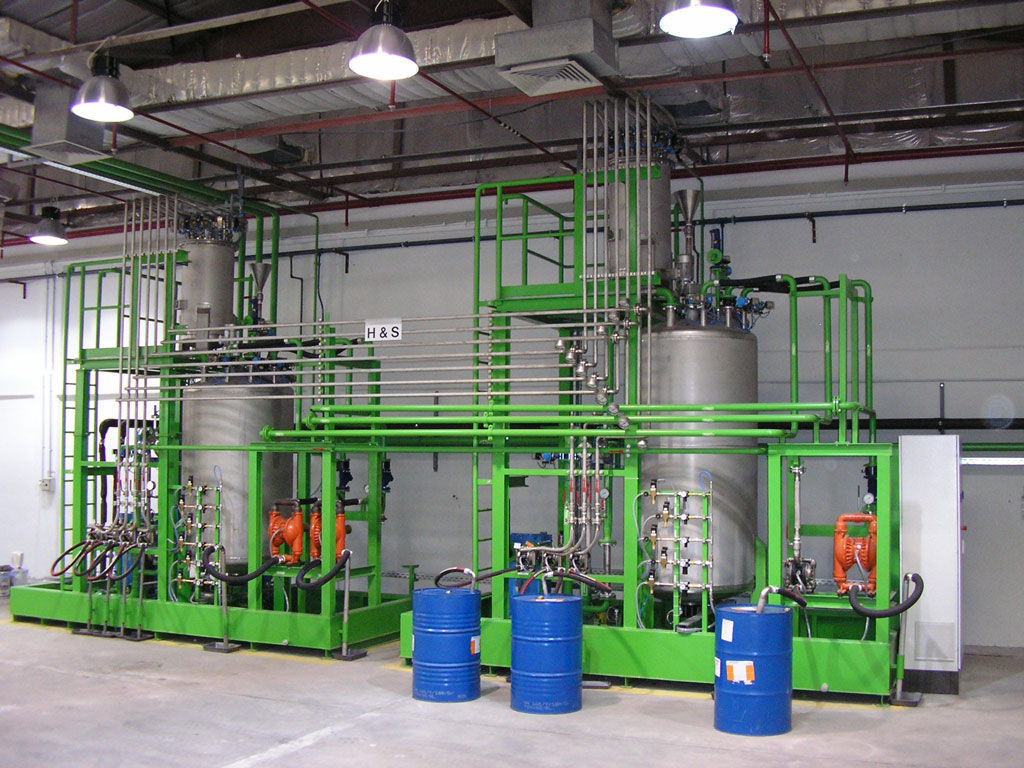
自动灌装机基于工业控制计算机和RS485现场总线实现信号的采集、处理、控制和输出,构成了一种具有高性价比的称重系统;采用局域网实现了现场监控计算机与管理计算机间的通讯;称重软件采用模块化方法使用VC++编制。实际运行表明该系统运行可靠,维护使用方便,人机界面友好,具有良好的控制效果。液体灌装机主要通过电子秤实现整个系统的自动控制,主要完成自动送料、下料、运输、物料灌装等功能。填充系统采用了工控机灌装集散控制方式,是由一台主机和多台从机通过网络联结起来,主机将控制任务交给各个从机完成。填充机通过压力称重模块进行重量的拾取,并将拾取的重量信号进行放大、滤波后,进入A/D转换器进行模拟量到数字量的转换,然后送入单片机进行信号的分析、处理,其结果通过RS232C通讯串口输出到工业控制,同时根据信号的结果做出相应的反应并执行相应的操作。
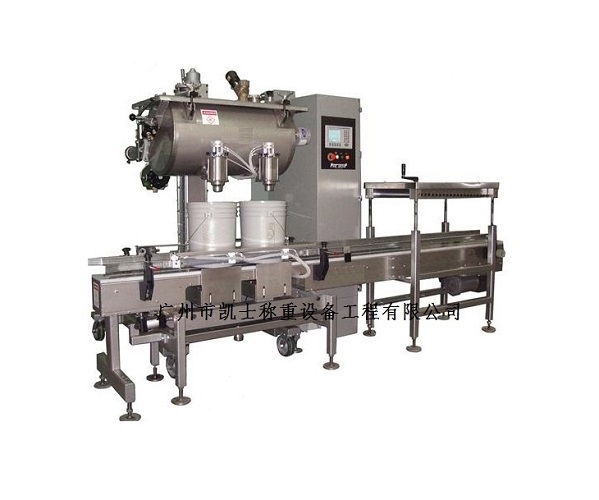
称重灌装机采用机体和输送轨道,机体的一侧侧壁上自上向下分别安装有电箱和控制器,且其均位于输送轨道的进桶处一侧,输送轨道贯穿机体设置,机体的顶部处通过螺纹旋接有多个喷淋器,多个喷淋器共同连接有第一隔膜阀,且每个喷淋器的底部均依次安装有手动阀和第二隔膜阀,第二隔膜阀的下方还水平活动设置有接漏气缸,以防止残液滴漏,机体的顶部一侧固定装有缓冲罐,喷淋器与缓冲罐连接,缓冲罐的底部两侧均通过螺丝安装有液位称重模块 ,输送轨道上设置有多个定位分桶气缸,定位分桶气缸的相邻处还设置有桶位检测光电,且输送轨道的进桶处在其两侧侧壁上均安装有分桶电机,并且输送轨道的出桶处在其一侧侧壁上安装有出桶输送电机,出桶输送电机的一侧在机体的侧壁上还安装有进料输送电机。
自动灌装机在输送轨道的下方还设置有在线清洗汇料管,在线清洗汇料管的底部两侧均设置有层流排风下排风口以及在线清洗排水口,在线清洗汇料管上还连接有在线清洗回料连接管,在线清洗回料连接管位于其中一个推桶伺服电缸的一侧,定量灌装机机体内分别设置有出桶区、灌装区和进桶等待区,灌装区的上方设置有顶升气缸和灌装地磅,并且在其上方还设置有灌装头气缸以及灌装升降伺服电缸,出桶区的一侧还设置有回风箱,机体的顶部两侧均开设有回风箱排气接口,回风箱排气接口与回风箱连接,且机体内的两侧设置有对称分布的推桶伺服电缸,两个推桶伺服电缸分别位于出桶区和进桶等待区的一侧。灌装位在两条输送线中间,左侧为进桶,右侧为出桶,包材从左侧输送线进桶,通过一对夹持分瓶皮带将桶间距分离,定位分桶气缸从右到左顺序定位多个桶,时序由多个桶位检测光电控制,灌装由灌装地磅模块控制精度,快慢灌控制有大小阀切换,灌装完成,推桶机构将进桶等待区中进桶已完成的一排多个空桶推送到灌装区工位,已灌装完成的桶同时被挤到出桶区中输送线输出,为减少定位误差,推桶灌装头升降分成组独立同步控制,每组多个桶,灌装头为气动外墙防清漏灌装阀设计,接触料液PTFE材质,开始灌装潜入瓶口100m,随液位缓升,灌装完成之后设有接漏气缸,防止残液滴漏,缓冲罐悬挂前上部,液位称量模块控制液位。
基本参数:
最大秤量:30kg
最小感量:0.1kg
灌装误差:±0.1-0.2kg
灌装速度:20L约1500-1800桶/小时
控制方式:2挡控制
灌装方式:插入式,液面上
枪头管路:特氟龙枪头、阀门+特氟龙软管
结构材质:主机SUS304不锈钢,输送码垛碳钢防腐漆。
秤台尺寸:400×800mm(304不锈钢动力滚道)
空桶滚道:400mm×2500mm(304不锈钢动力滚道)另附1200mm斜坡无动力滚筒
重桶滚道:400mm×2500mm(304不锈钢动力滚道,2组)
分桶装置:适用于20L桶,碳钢防腐漆结构,304不锈钢滚道。
码垛设备:平移式,适用托盘1200×1200×140mm,含供托盘、码垛、下托盘输送。
管路压力:0.2-0.6MPa(与料性有关)。
物料接口:DN40法兰接头4个,可按用户提供接口标准
气源接口:用户提供12mm气管接头,用于快速接头连接
使用电源:AC220/50Hz(用户提供至机器一侧)
使用气源:0.4-0.8Mpa(用户提供至机器一侧)
使用温度:-10℃-50℃
基础条件:水平的坚固混凝土地面,混凝土厚度应大于10cm。
可选机型:标准型、防爆型灌装秤