 020-34563445
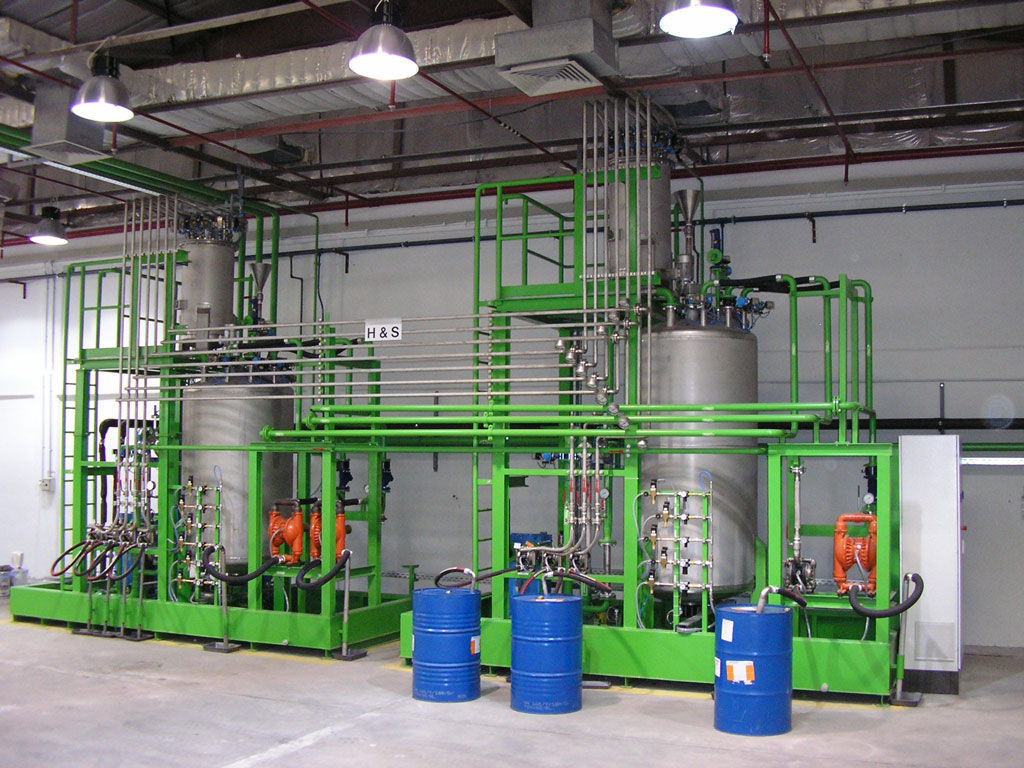
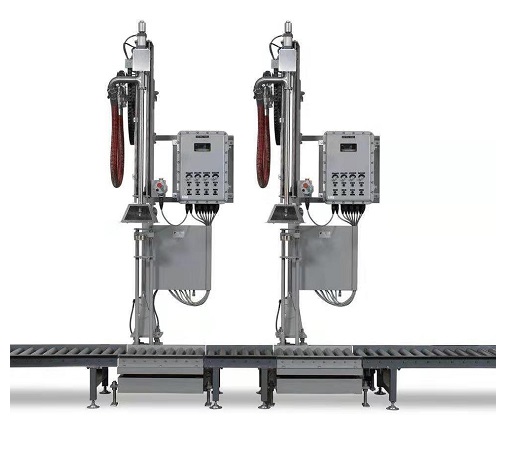
自动灌装机灌装位置检测装置检测到预装灌装桶的原位检测信号时,传送带暂停传输。主轴升降机构的电机将取桶机构的旋转主轴降至到位后,取桶夹具夹紧预灌装桶,传送带开始传输将其升至固定的位置,取桶转轴将灌装桶传送至称重检测台,取桶夹具将灌装桶释放到位后进行重量检测,然后测量重量输入信号,取桶夹具在灌装前夹紧桶,灌装完成后桶转移到传送带上,取桶转轴上升到位旋转,灌装后的重量检测动作完成一次。填充系统中的模拟量输入模块接收灌装前桶的测量重量输入信号和灌装后桶的测量重量输入信号,将测量重量输入信号转换成数字量信号并输入系统。系统将其与质量输入信号进行比较,在灌装系统中通过在线重量自动补偿模型进行计算,得到定量的修正灌装误差输出信号,并输出实时检测重量信号,实时检测重量信号和灌装误差输出信号显示在触摸屏上。触摸屏具有上传生产数据(工业产能、生产批号等)到机,同时可以检查瞬时生产率、灌装量等。自动填充机采用称重仪表作为主控制元件,光电和接近开关等检测称重模块作为外部输入信号,伺服电机和动作缸作为输出元件,具有在线实时监控产品和输入产品信息的功能。计算机通过串行通信与称重仪表相连,可实时采集数据并进行处理,输入和保存生产线上的数据。灌装包装桶依次完成:桶装、桶进料、进料、灌装、桶出料、封盖、封箱、堆垛等9个步骤。正常运行时,当联锁开关闭合、气压条件、液位条件等外部信号满足且正常时,按下启动开关后处于自动运行模式,灌装线上的各个工位应根据称重仪表编程的程序进行循环扫描。
称重系统将要称重的粘性送入灌装系统→可控地灌料→动态定量称重测量。在称重桶的上方是成品仓,该仓中的原料是来自送料机构的粘性块状。成品仓下是电动机驱动的转子泵进料装置,启动电动机,则该成品仓中的粘性块状就随着传输管道的旋转而落人称重桶中称量,称重桶上装有梁式应变式称量模块,称重桶的重量信号直接由该传感器转换成与之对应的电压信号,经放大器把该电压信号放大后送入称重仪表中进行数据处理,当达到预定值时,称重仪表控制电机停止下料,然后称重仪表控制电机开称重桶门,并控制传送装置将其送出,到下一个灌装环节。称量开始时,由粗称量灌装机向粗计量桶中供料,当粗计量桶中给料量达到设定值时,粗灌装机停止给料,粗计量桶门打开,物料卸入细计量桶,开始进行细灌装机给料,当细计量桶达到定量值时,细称重灌装机也停止给料,随后细计量桶门打开,卸料至灌装机,当粗计量桶中给料量达到设定值时,粗定量灌装机停止给料,待第1桶物料放完后,细计量桶门关闭,再将粗计量桶的料门打开,物料卸人细计量桶,同时进行第3桶与第2桶、第4桶与第3桶一起称量,如此循环工作。在集中控制下,两台装置分别按照上述的工作过程协调工作,交替卸料,与液体灌装机同步运行,形成两套既相互独立,又相互联系的工作体系。
灌装系统采用的双管自动灌装机,通过转子泵体转动而推移物料,以达到一定距离灌料的目的,主要由传输管、电机、减速装置、传动齿轮、进料机体、转子泵、出料机体、进料调节装置、叶片等几部分组成。工作时,由电机带动减速器和转子泵,物料由进料口进入本机,被均匀连续地送到出料口,进入下一设备。灌装时采用两个管一大一小,这样在粗进料阶段,大、小管同时快速进料,当下料达到一定重量的时候,临近达到额定值的时候,停止大管进料,并且逐渐减慢小管的进料速度,以此来解决生产进料速度与称重计量精度的矛盾。同时,在不影响落料的情况下,与称重模块相连的称重桶距离传送装置出料口要尽可能近,以降低出料口和称重桶之间的落差,从而减小对称重模块的冲击,以减小称重值的波动。
称重桶通过称重模块固定在支架上,称重桶底部为活动门,通过活塞杠杆与电机相连,当下料达到额定值时,称重仪表通过继电器控制电机将活动门打开,电子秤称得的桶料被灌装阀控制下一个灌装工序。但是由于粘性存在粘结问题,可能导致粘结在称重桶底部的不能彻底被流出,导致到下一道工序灌装的不是额定值,影响灌装值的准确性。改进的称重桶采用锥体结构,上大下小,三侧为平面,一侧为弧面。这样可以方便粘性从上面漏桶口进人,也可以减小底部的大小,避免落料时的散落。称重桶一个侧面安装称重模块,称量模块固定在安装架上,称重传感器安装在称重桶和称架之间,安装称重传感器时应设法确保传感器能垂直受力。将弧形灌装阀安装在称重模块的两个侧面,并且安装推杆,推杆另一侧安装在电机上,当电机转动时,推杆推动灌装阀打开,称重桶的外侧设计成圆弧形,与灌装阀的弧形吻合,这样在推杆推动的时候,灌装物料会滑到称重桶外侧,同时称重桶的外侧枪门起了关闭的作用,将称得的定量彻底从灌装阀活塞上铲到下一个设备,由于机械器件的摩擦和应力,在称重桶外侧活塞加一层橡胶材料,以起到保护的作用。
技术参数
最大称量:300kg
定量范围:100kg~300kg
分度值:100g
罐装精度:OIMLR61×(0.2)
罐装速度:10~20罐/小时
使用电源:AC220V50Hz
使用气压:0.5MPa
控制方式:2档控制
输送方式:罐采用手动输送方式阀门材料:SUS-304(可选:SUS-316)