






 020-34563445
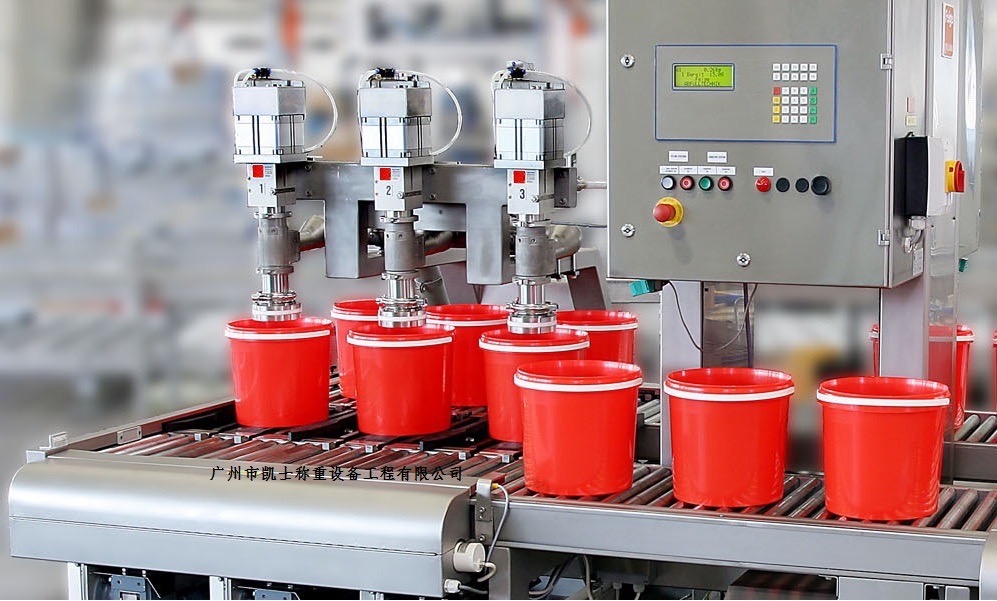
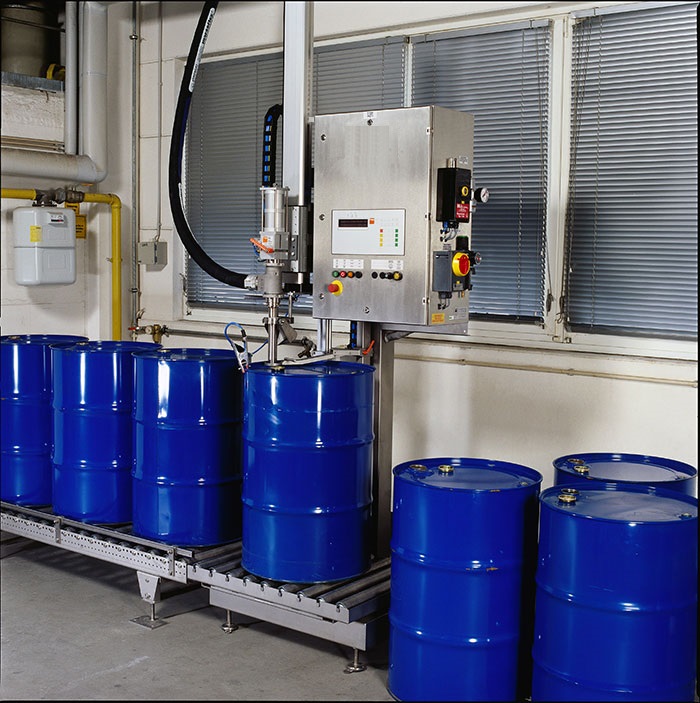
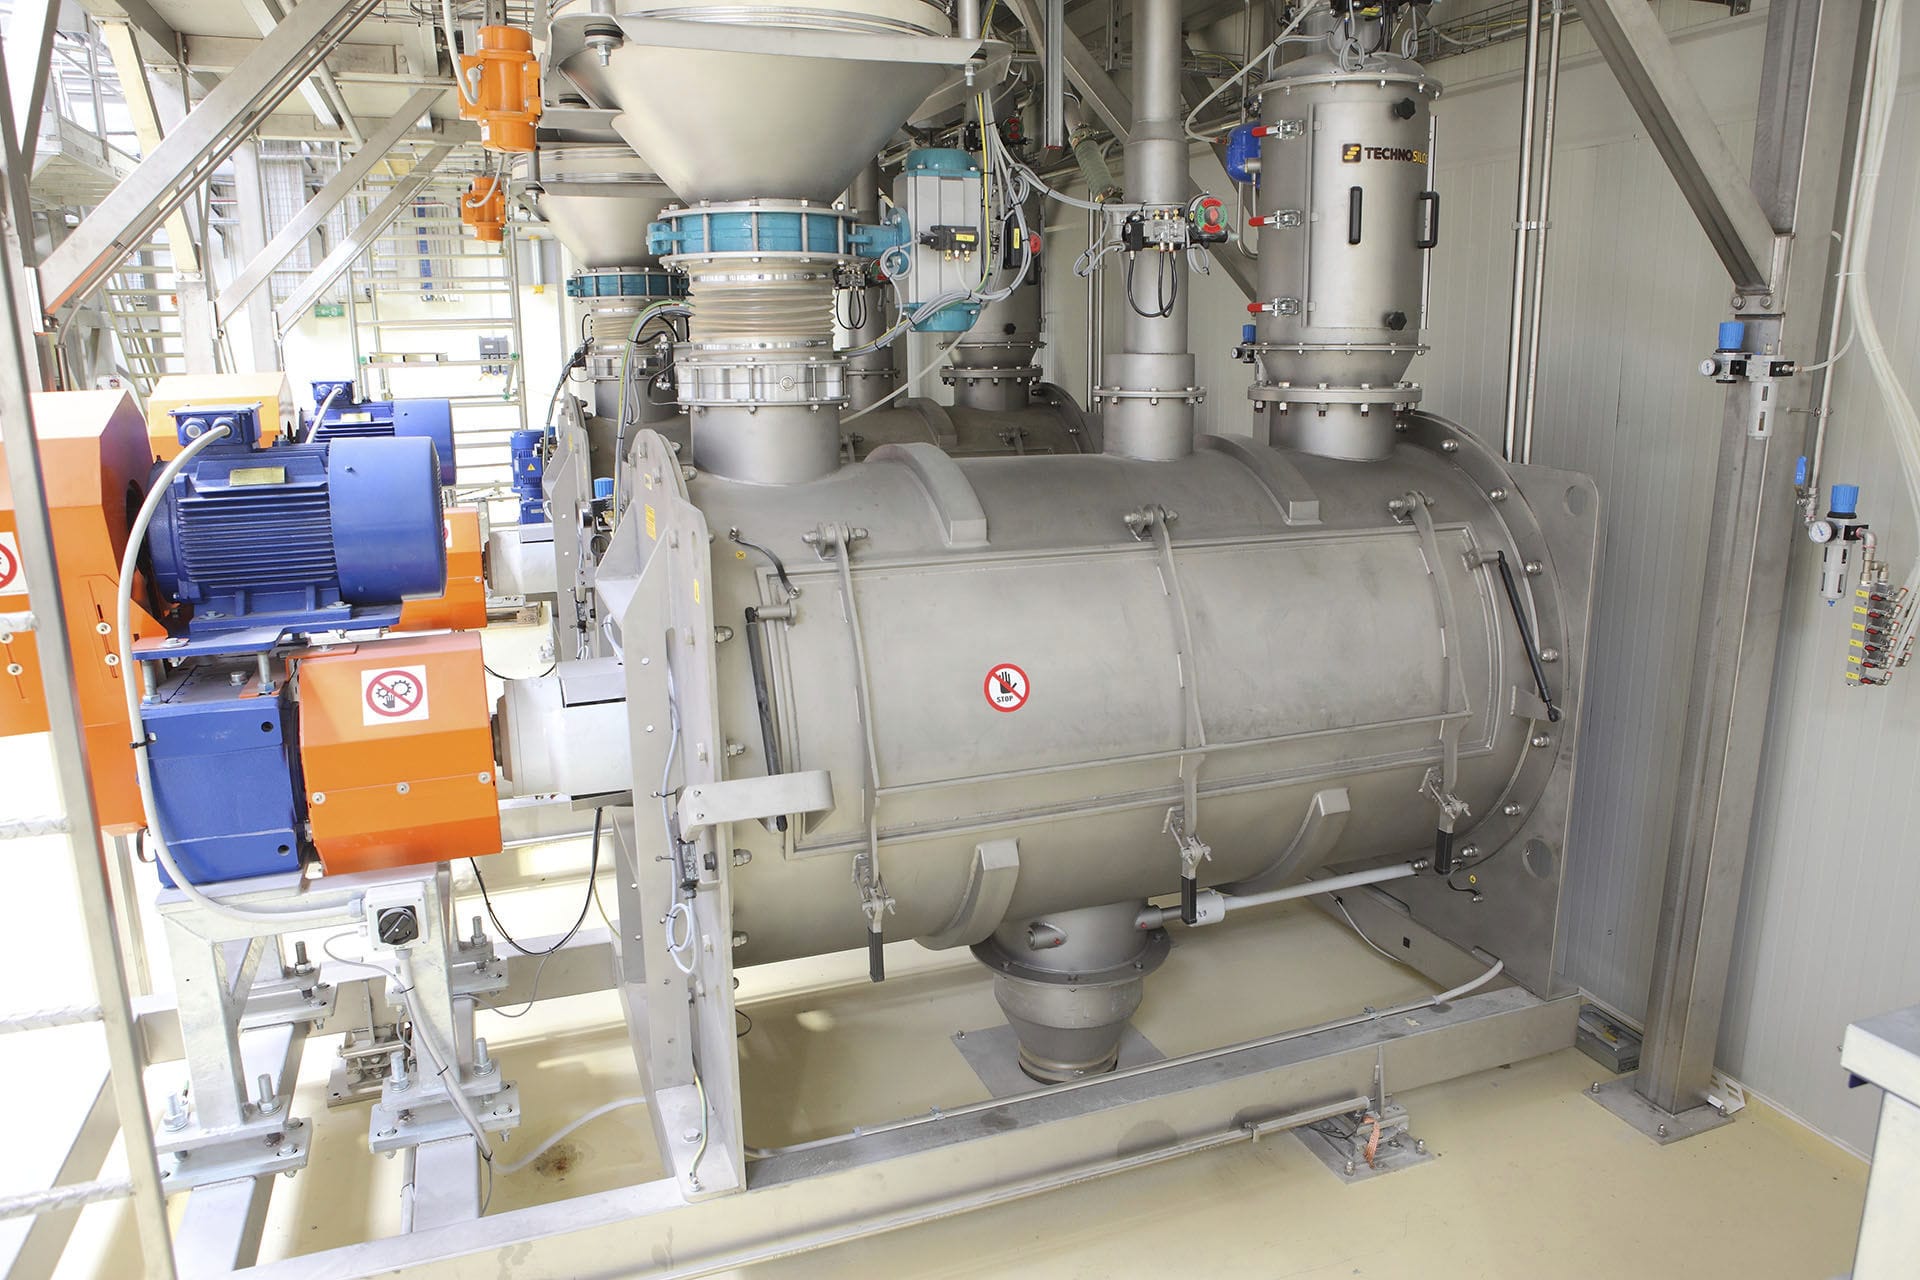
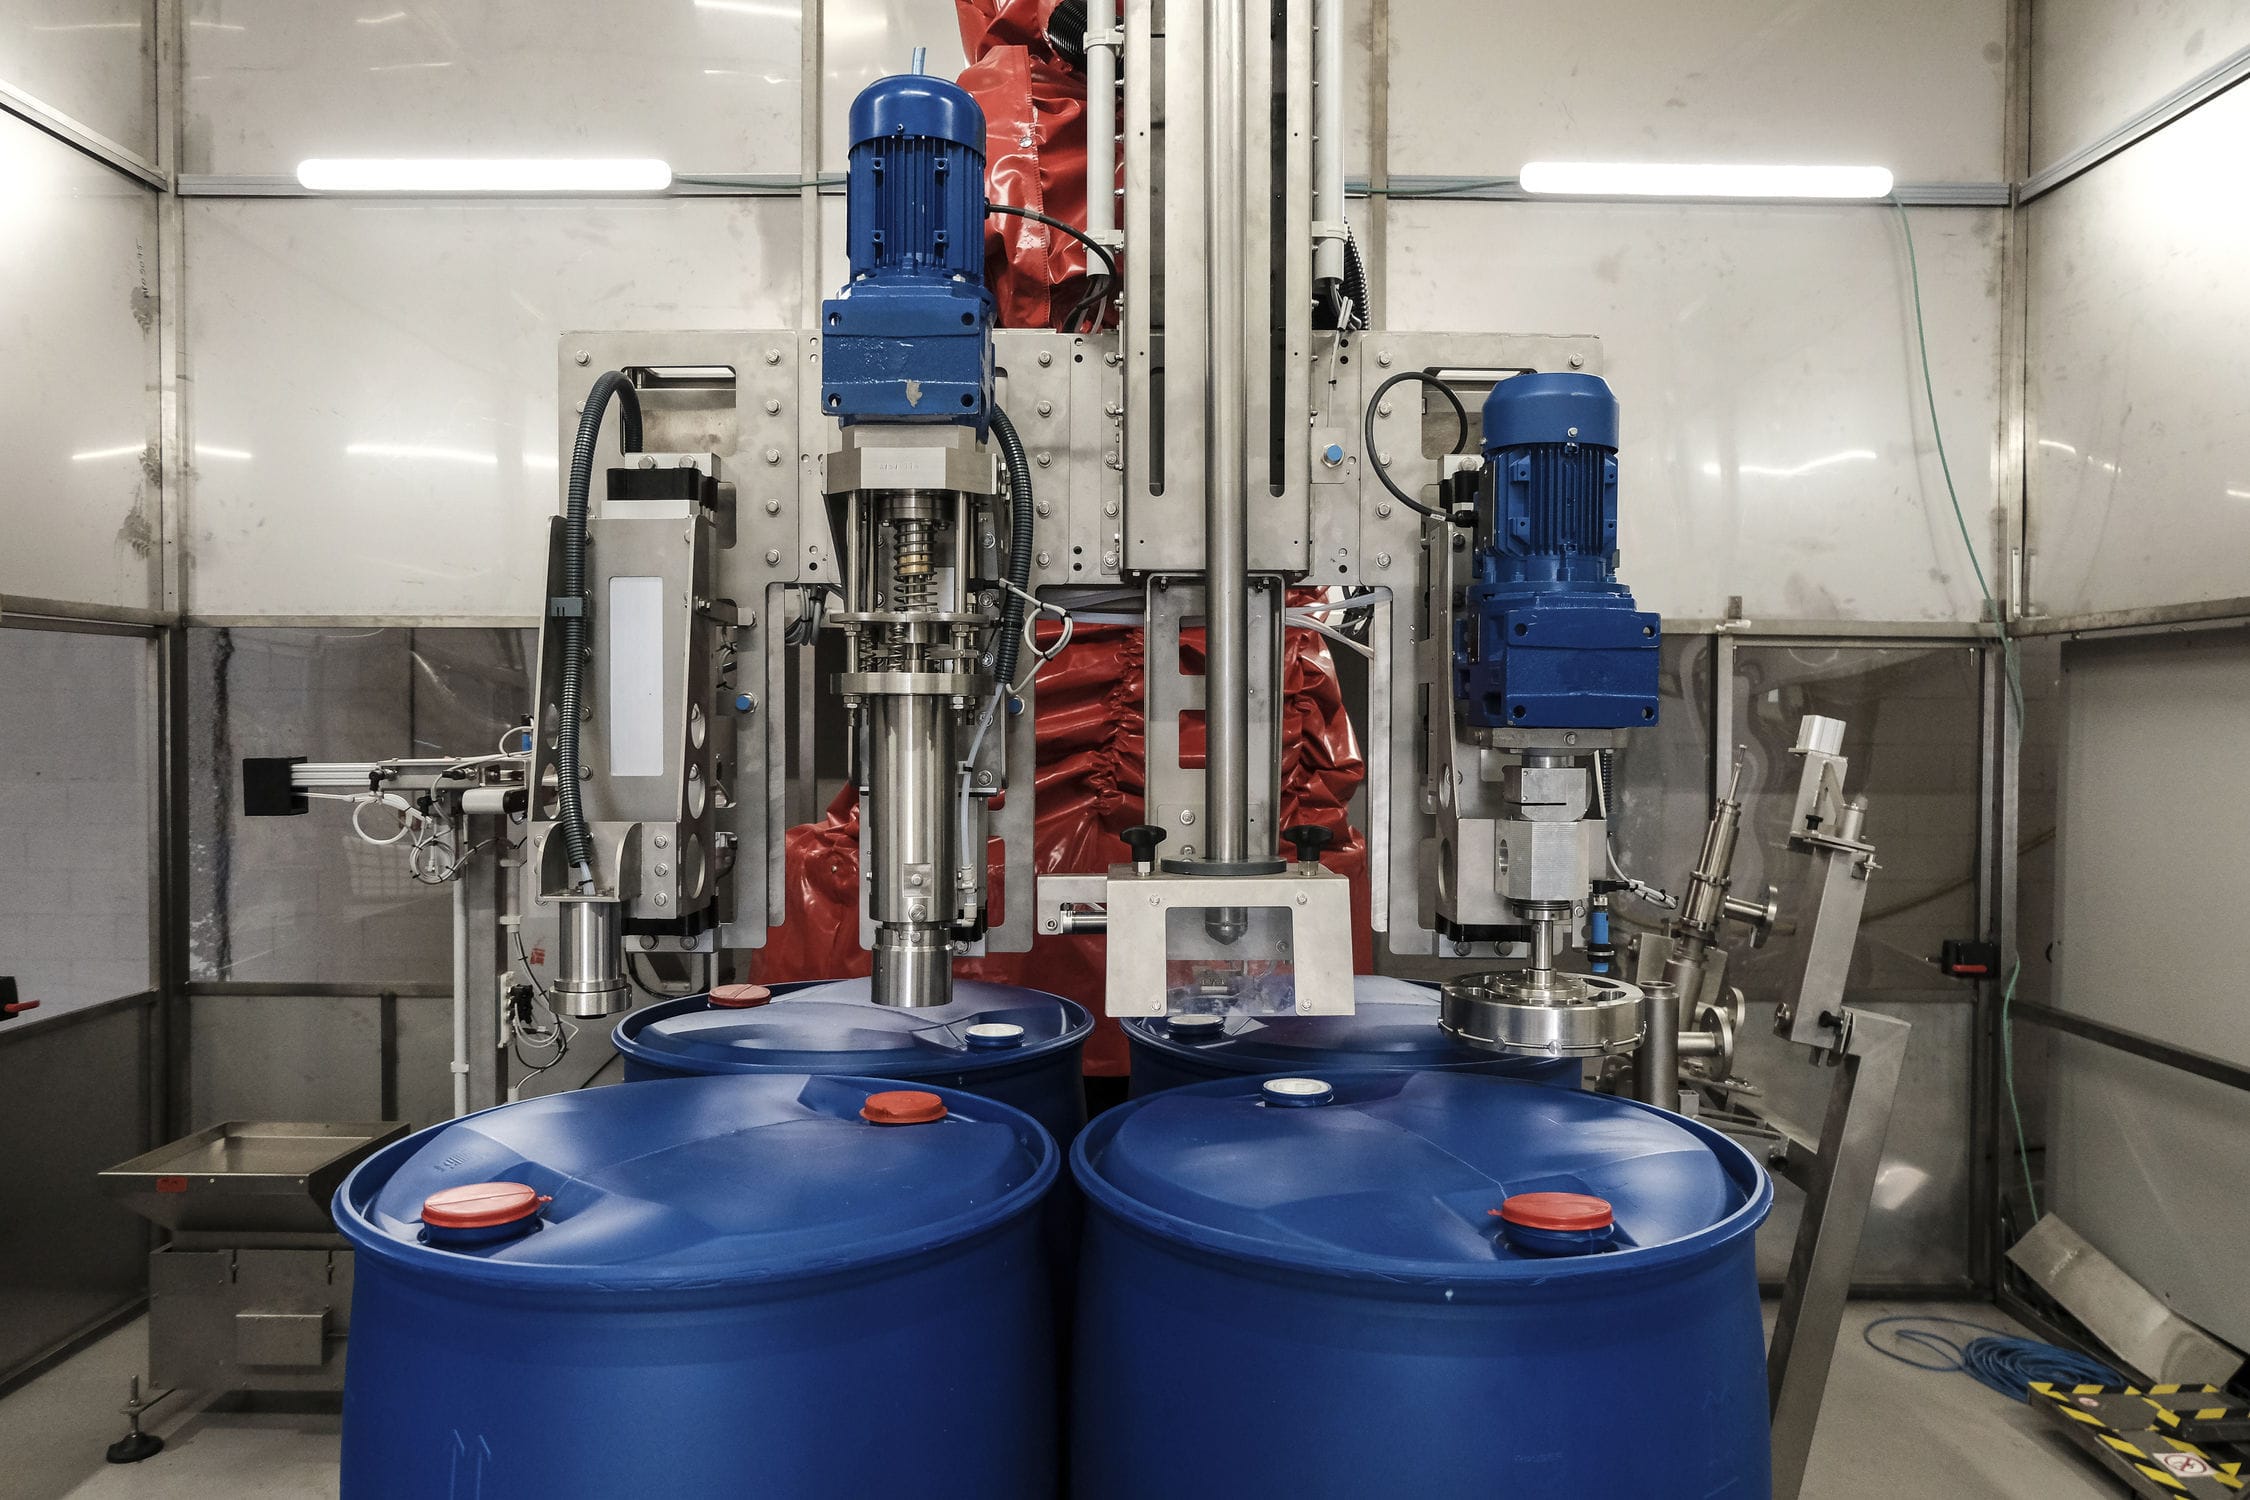
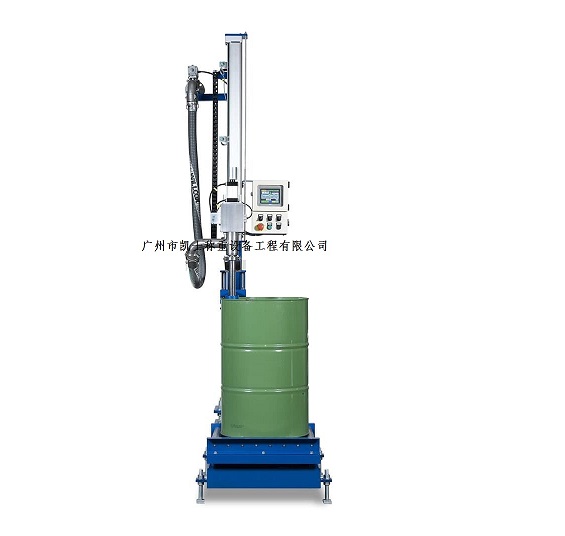
称重防爆灌装机集成了配方管理、灌装称重、人员管理、报表生成、提供接口和数据管理,其中软件最关键的是解决计算机与电子秤的数据通信。采用显示分频器将灌装现场的显示器和办公室的计算机显示器联接,用两根串行通讯线将灌装现场的两个电子秤与办公室的计算机主机的两个串行端口联接,用键盘分接器将灌装现场的小键盘和办公室的计算机联接(在灌装现场的工人是通过小键盘操作办公室的主机)。管理员办公室与灌装现场距离以5~8m为宜。防爆灌装机具有更好的开放性,可扩展性和兼容性,提高了使用者界面的配置效率,带来了新的创造性的设备级自动化的概念。在SIMATIC产品中可用于配置所有的基于WindowsCE的操作面板,从最小面板到触摸控制面板,多功能面板。定量灌装机结合PLC的控制核心,来自SIMATICS7-300系列中的CPU313C来设计工业灌装的触摸屏的配置。具有一些良好的功能,包括手动操作,故障报警,配方管理,趋势图(显示及分析)和打印结果。自动灌装机在空桶体在输送带上自动向前输送,在输送路径的上方安装灌装阀,灌装阀逐个向空桶内灌注液体,桶体灌满后再继续向前输送到下一流程。其中,灌装阀与储液箱连接,灌装阀采用电子秤的形式以控制灌入桶体内液体量。对于桶口与灌装阀的位置对应,则是通过安装位置传感器等来感应桶体位置,通过桶体的位置信号控制输送带间歇输送来实现,其包括用于输送桶体的输送带和设在输送带一侧的机架,机架上转动连接有灌装转台,灌装转台上间隔环设有多个电子地磅,检测地磅上连接有灌装托台,机架上在灌装转台的上方安装有中动力装置驱动回转的储液箱,储液箱上环布有多个与灌装托台相对应的灌装阀,机架上安装进桶介轮和出桶介轮,灌装阀包括阀体和滑动安装在阀体内的阀杆,阀体的底部设有灌装嘴,阀杆底部与灌装嘴之间的间隙为灌装口,阀体的顶部安装有双行程气缸,阀杆的顶部与双行程气缸连接。
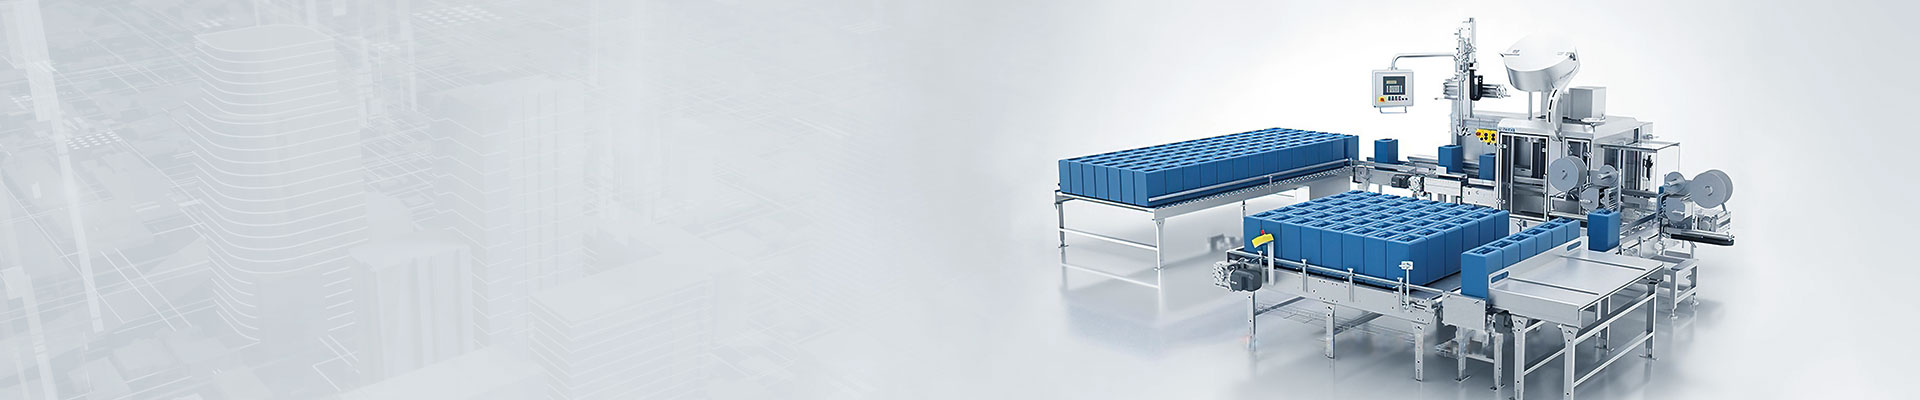
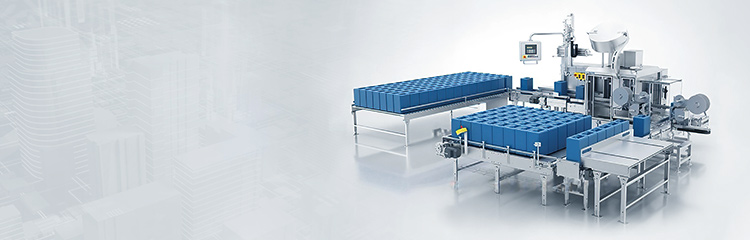
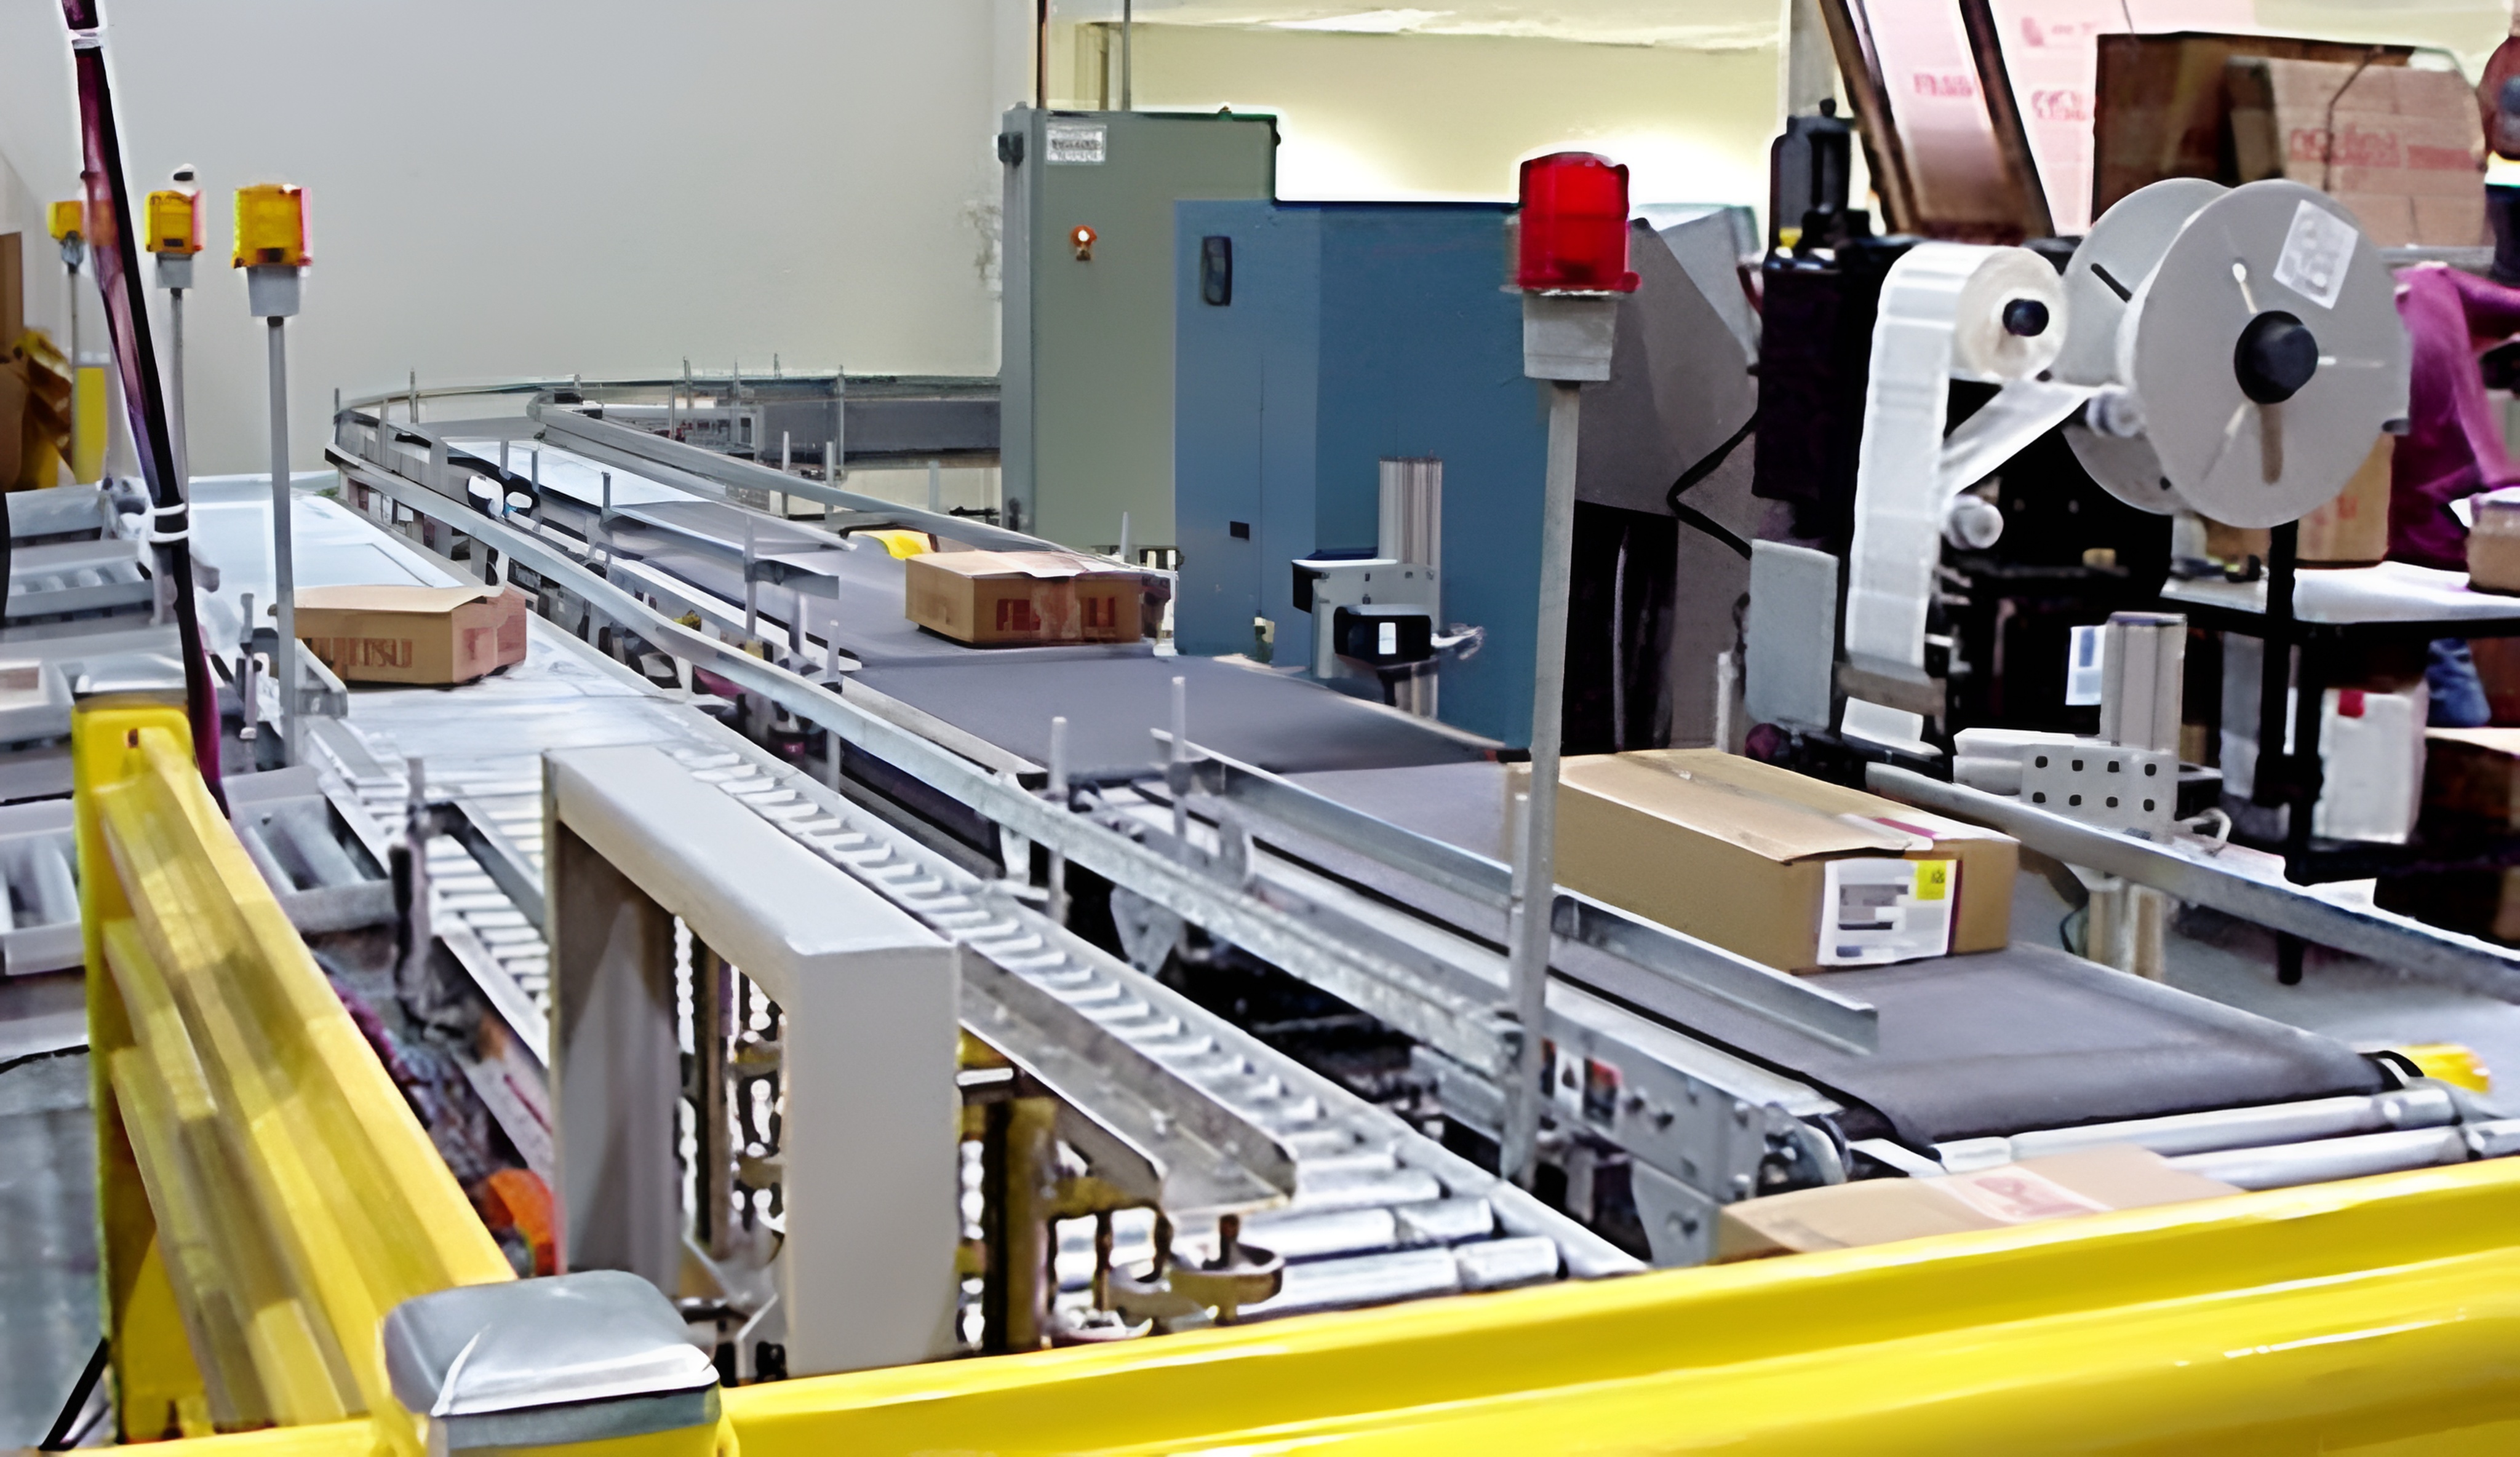
称重灌装机包括待灌装空料桶输送机、主灌装区、料桶过渡输送机、称重补料灌装区以及已灌装料桶输送机,在主灌装区设置有与待灌装空料桶输送机对应配合的料桶支撑板,在料桶支撑板上方设置有主灌装机,经主灌装机灌装后的料桶送至料桶过渡输送机上,在称重补料灌装区设置有与料桶过渡输送机对应配合的输料地磅,在双层地磅上方设置有自动灌装机,自动灌装机根据灌料地磅的称重情况进行实时补料,经自动灌装机补料灌装后的料桶送至已灌装料桶输送机。自动灌装机在待灌装空料桶输送机与料桶过渡输送机平行布置,主灌装区设置在待灌装空料桶输送机与料桶过渡输送机之间,已灌装料会输送机与料桶过渡输送机平行布置,称重补料灌装区设置在已灌装料桶输送机与料桶过渡输送机之间,在主灌装区对应的待灌装空料合输送机一侧设置有第一推合机构,第一推桶机构用于将待灌装空料桶输送机上的料桶推送至主灌装区的料桶支撑板上同时将料桶支撑板上已完成灌装的料桶挤出主灌装区至料桶过渡输送机上;在称重补料灌装区对应的料桶过渡输送机一侧设置有第二推桶机构,第二推桶机构用于将料桶过渡输送机上待补料的料桶推送至称重补料灌装区上,同时将添加地磅上已完成补料灌装的料桶挤出称重补料灌装区至已灌装料桶输送机上。其中待灌装空料桶输送机与已灌装料桶输送机为一整条输送机结构,其与主灌装区对应部分及其之前输送部分为待灌装空料桶输送机部分,其与称重补料灌装区对应部分及其之后输送部分为已灌装料桶输送机部分,在料桶支撑板上设置有多个漏料孔,每个漏料孔分别与其上方设置的灌装头出料口对应,在料桶支撑板下方对应设置有接料收集槽。
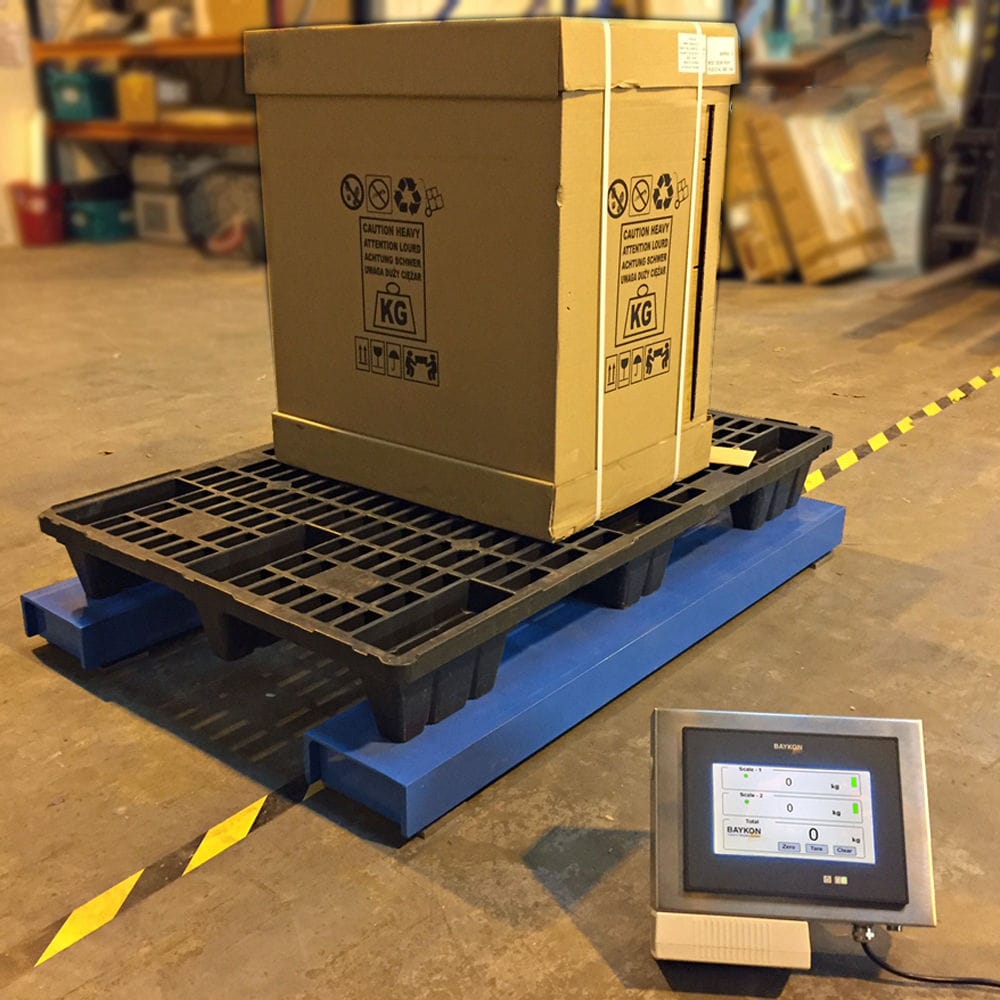
待灌装空料桶输送机上的空料桶输送至与主灌装区对应的位置处在第一推桶机构的推动下,将待灌装空料桶输送机上的空料桶推入至料桶支撑板上,同时将料桶支撑板上已完成初次灌装的料桶挤出至过渡输送机上,主灌装机对空料桶进行物料灌装,已完成初次灌装的料桶由过渡输送机送至与称重补料灌装区对应的位置处。在第二推桶机构的推动下,将过渡输送机上的料桶推入至防爆地磅上,同时将电子地磅上已完成补料灌装的料桶挤出至已灌装料桶输送机上,而被挤入至已灌装料桶输送机上的料桶则为完成两次灌装的产品。在称座移动机构的作用下,将各灌装地磅拉开,保证称重时各料桶之间互不干扰,已完成初次灌装的料会在防腐地磅分离后,进行独立称重。称重完毕后,防晒地磅将数据传给PLC处理后备用,PLC数据处理完毕后,由自动灌装机按PLC要求对每一桶进行灌装补料,自动灌装机灌装的为料,以保证补料的准确性;其中自动灌装机根据PLC发出的补偿指令每根电缸抽吸料部件对各自对应的料桶进行自动加料,加料的多少,由称重而得的实际重量经PLC处理而来。补偿完毕后,在称座移动机构的作用下,带动不锈钢地磅合拢,以便于后续被挤出。在主灌装区的料桶支撑板与料桶过渡输送机之间设置有纵向分离凸起部,纵向分离凸起部高于料桶过渡输送机的输送面,通过纵向分离凸起部使料桶支撑板上的料桶在被顶出过程中呈置于料桶过渡输送机部分低而置于纵向分离凸起部部分高的倾斜状态,最后依靠被顶至料桶过渡输送机上料桶的自重,与料桶支撑板上的料桶完全分离,并落至料桶过渡输送机上。在待灌装空料桶输送机上设置有多个紧挨并排的待灌装料桶,料桶支撑板上设置有与待灌装空料桶输送机上数量相同的已灌装料桶,第一推桶机构的驱动杆与推板连接,推板的长度大于待灌装空料桶输送机上并排布置的多个待灌装料桶的排布长度,即推板能够同时推动待灌装空料桶输送机上并排布置的多个待灌装料桶。
定量灌装机在通过料桶的上端开口处设置有向外侧延伸的边缘部,待灌装空料桶输送机上的待灌装料桶在将料桶支撑板上的已灌装料桶顶出的过程中,待灌装料桶的边缘部与已灌装料桶的边缘部紧靠或搭接,利用纵向分离凸起部使料桶支撑板靠近料桶过渡输送机的一端高于料桶过渡输送机的输送面形成一定落差,待灌装料桶的边缘部与已灌装料桶的边缘部在搭接状态时,已灌装料桶的边缘部搭接在待灌装料桶的边缘部上方,在料桶相互挤靠并顶出的过程中,在料桶纵向分离凸起部的作用下,并结合已灌装料桶的重力,实现了相互紧靠或搭接的料桶完全相互分离。此外在称重补料灌装区的灌装地磅与已灌装料桶输送机之间设置有纵向分离凸起部,纵向分离凸起部高于已灌装料桶输送机的输送面,通过纵向分离凸起部使填充地磅上的料桶在被顶出过程中呈置于已灌装料桶输送机部分低而置于纵向分离凸起部部分高的倾斜状态,最后依靠被顶至已灌装料桶输送机上料桶的自重,与不锈钢地磅上的料桶完全分离,并落至已灌装料桶输送机上。
技术参数
最大称量:300kg
定量范围:100kg~300kg
分度值:100g
罐装精度:OIMLR61×(0.2)
罐装速度:10~20罐/小时
使用电源:AC220V50Hz
使用气压:0.5MPa
控制方式:2档控制
输送方式:罐采用手动输送方式阀门材料:SUS-304(可选:SUS-316)