





 020-34563445
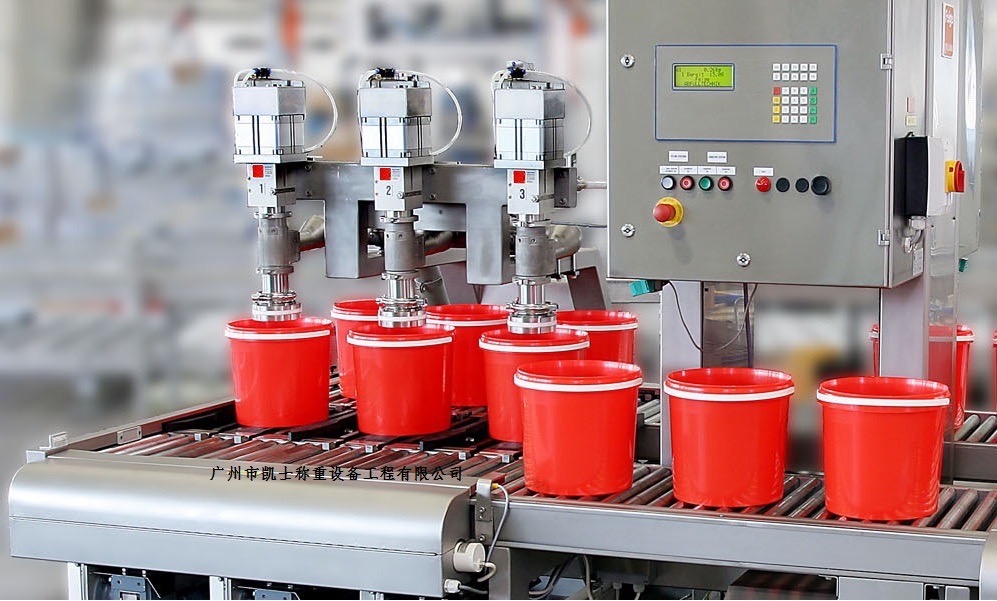
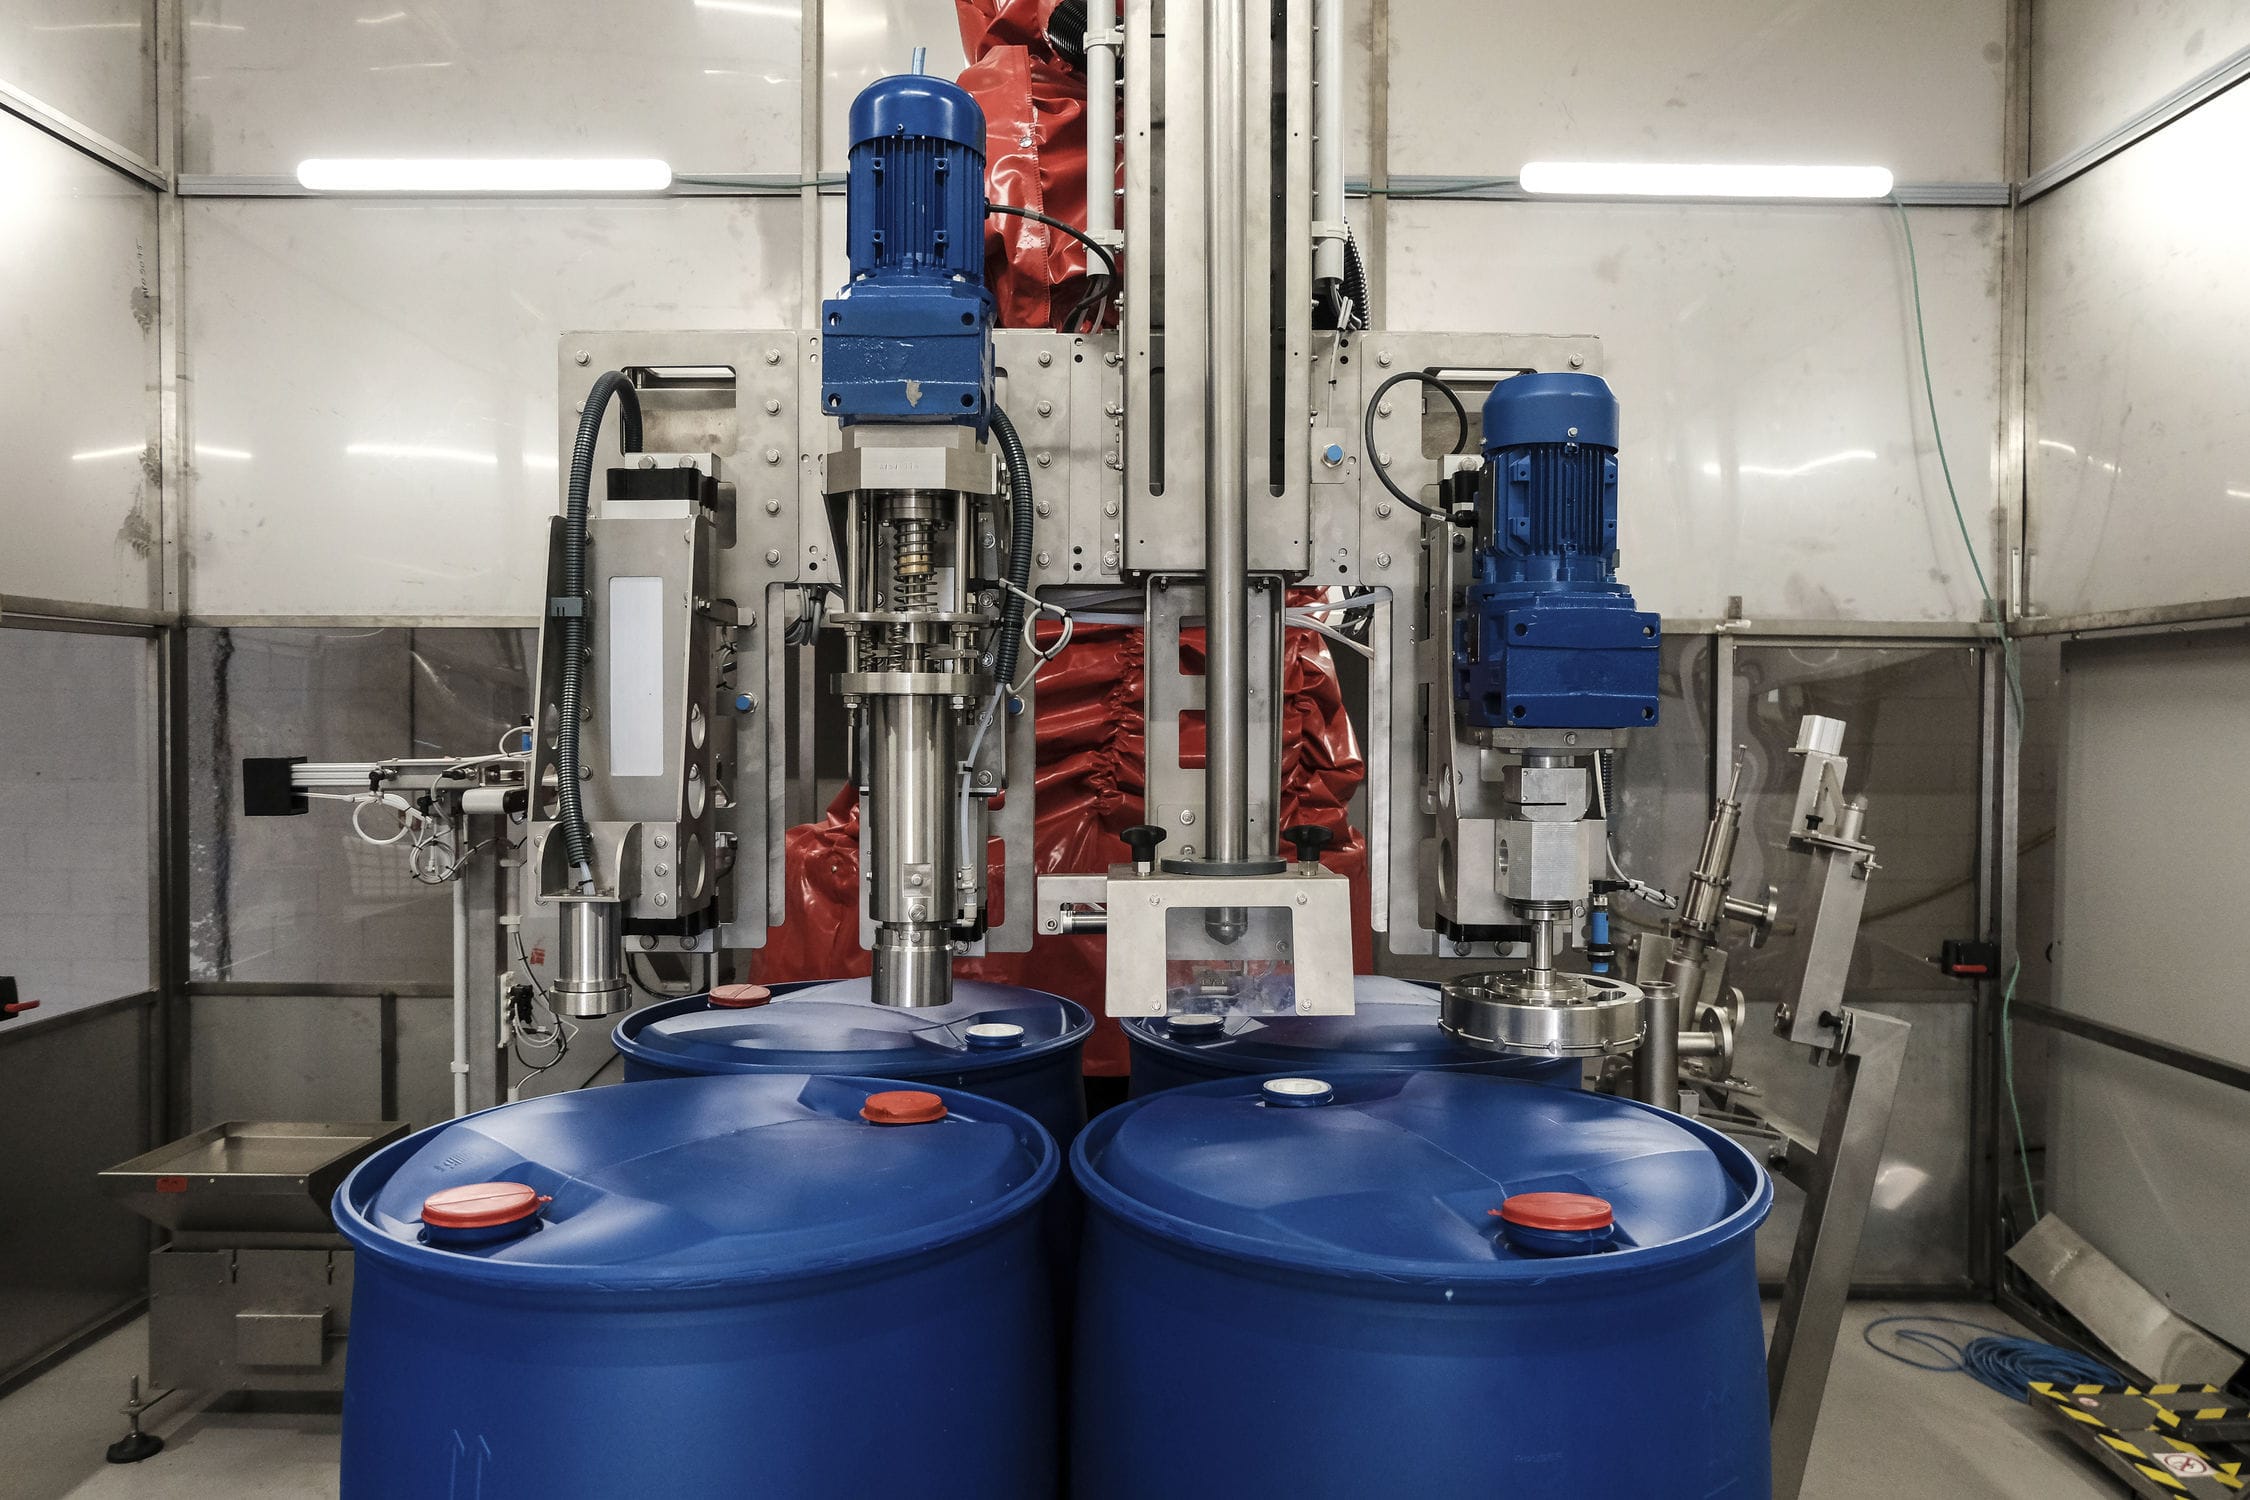
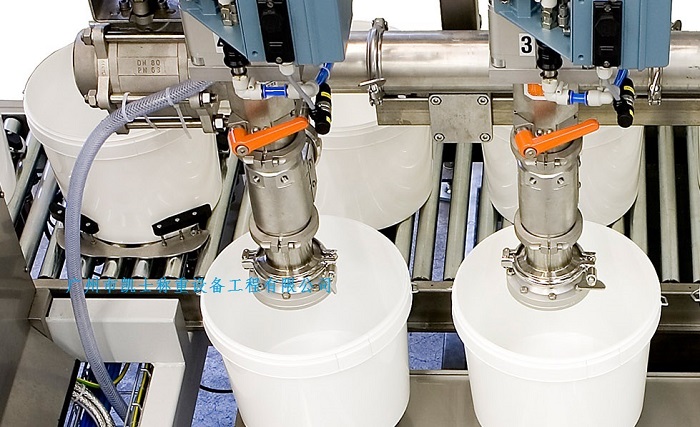
液体灌装机实现填充按一定比例的全自动化和智能化,上位机发送配方灌装重量指令,填充系统采用带通讯板的工业机制,可提供RS422通讯端口和RS232通讯端口,通讯端口分别与上位机相连。通信协议采用查询扫描方式。文本通信内容FCSe/机器编号命令前缀完成代码校验码完成代码是与上位机发送的命令的可编程逻辑控制器响应相关的二进制十进制数,从而大大提高了系统数据传输的可靠性。自动填充机根据生产任务进行各种初始化并形成配方,配方包括各组分的名称、数量、产量、标准比、标准重量等,然后将参数发送给称重仪表和可编程控制器,按照一定的时间顺序控制、称重仪表和输送小车的启动,读取液体灌装秤的重量信号并进行累加,根据各组分的累加值计算实际比例,并将实际比例与标准进行比较配比的比较校正每个调节器的给定量,使系统在最佳配比状态下工作。当达到预设输出时,灌装速度控制曲线按照一定的时间顺序停止。自动灌装机采用进料管路、储料罐、灌装气缸、灌装头、进气和清洗管路、触摸屏、机架、活塞阀气缸、输送链道、真空泵,进料管路安装于储料罐底部,进气和清洗管路安装于储料罐上部,在输送链道上装有位于灌装头两侧的止活塞阀气缸,灌装头上设有光电液位传感器。通过储料罐下端进料,上端进气,输送链道将空的容器输送到灌装头下,活塞阀气缸打开,准确限定被灌装容器与灌装头的位置,灌装气缸打开,灌装头下压,对容器进行抽真空、备压、灌装,灌装头上设有光电液位传感器,料满自动停机,灌装气缸关闭,灌装头抬起,止活塞阀气缸关闭,输送链道将灌装好的容器送入下一道包装工序。
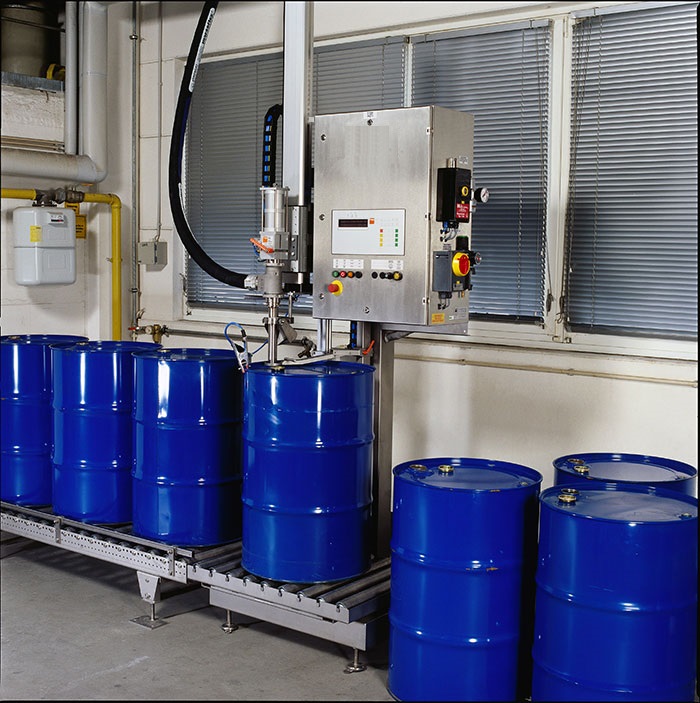
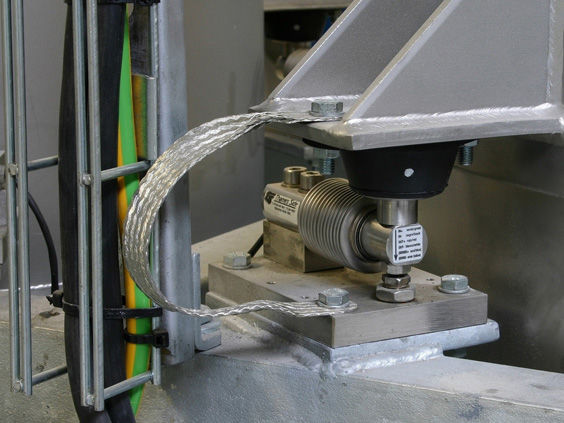
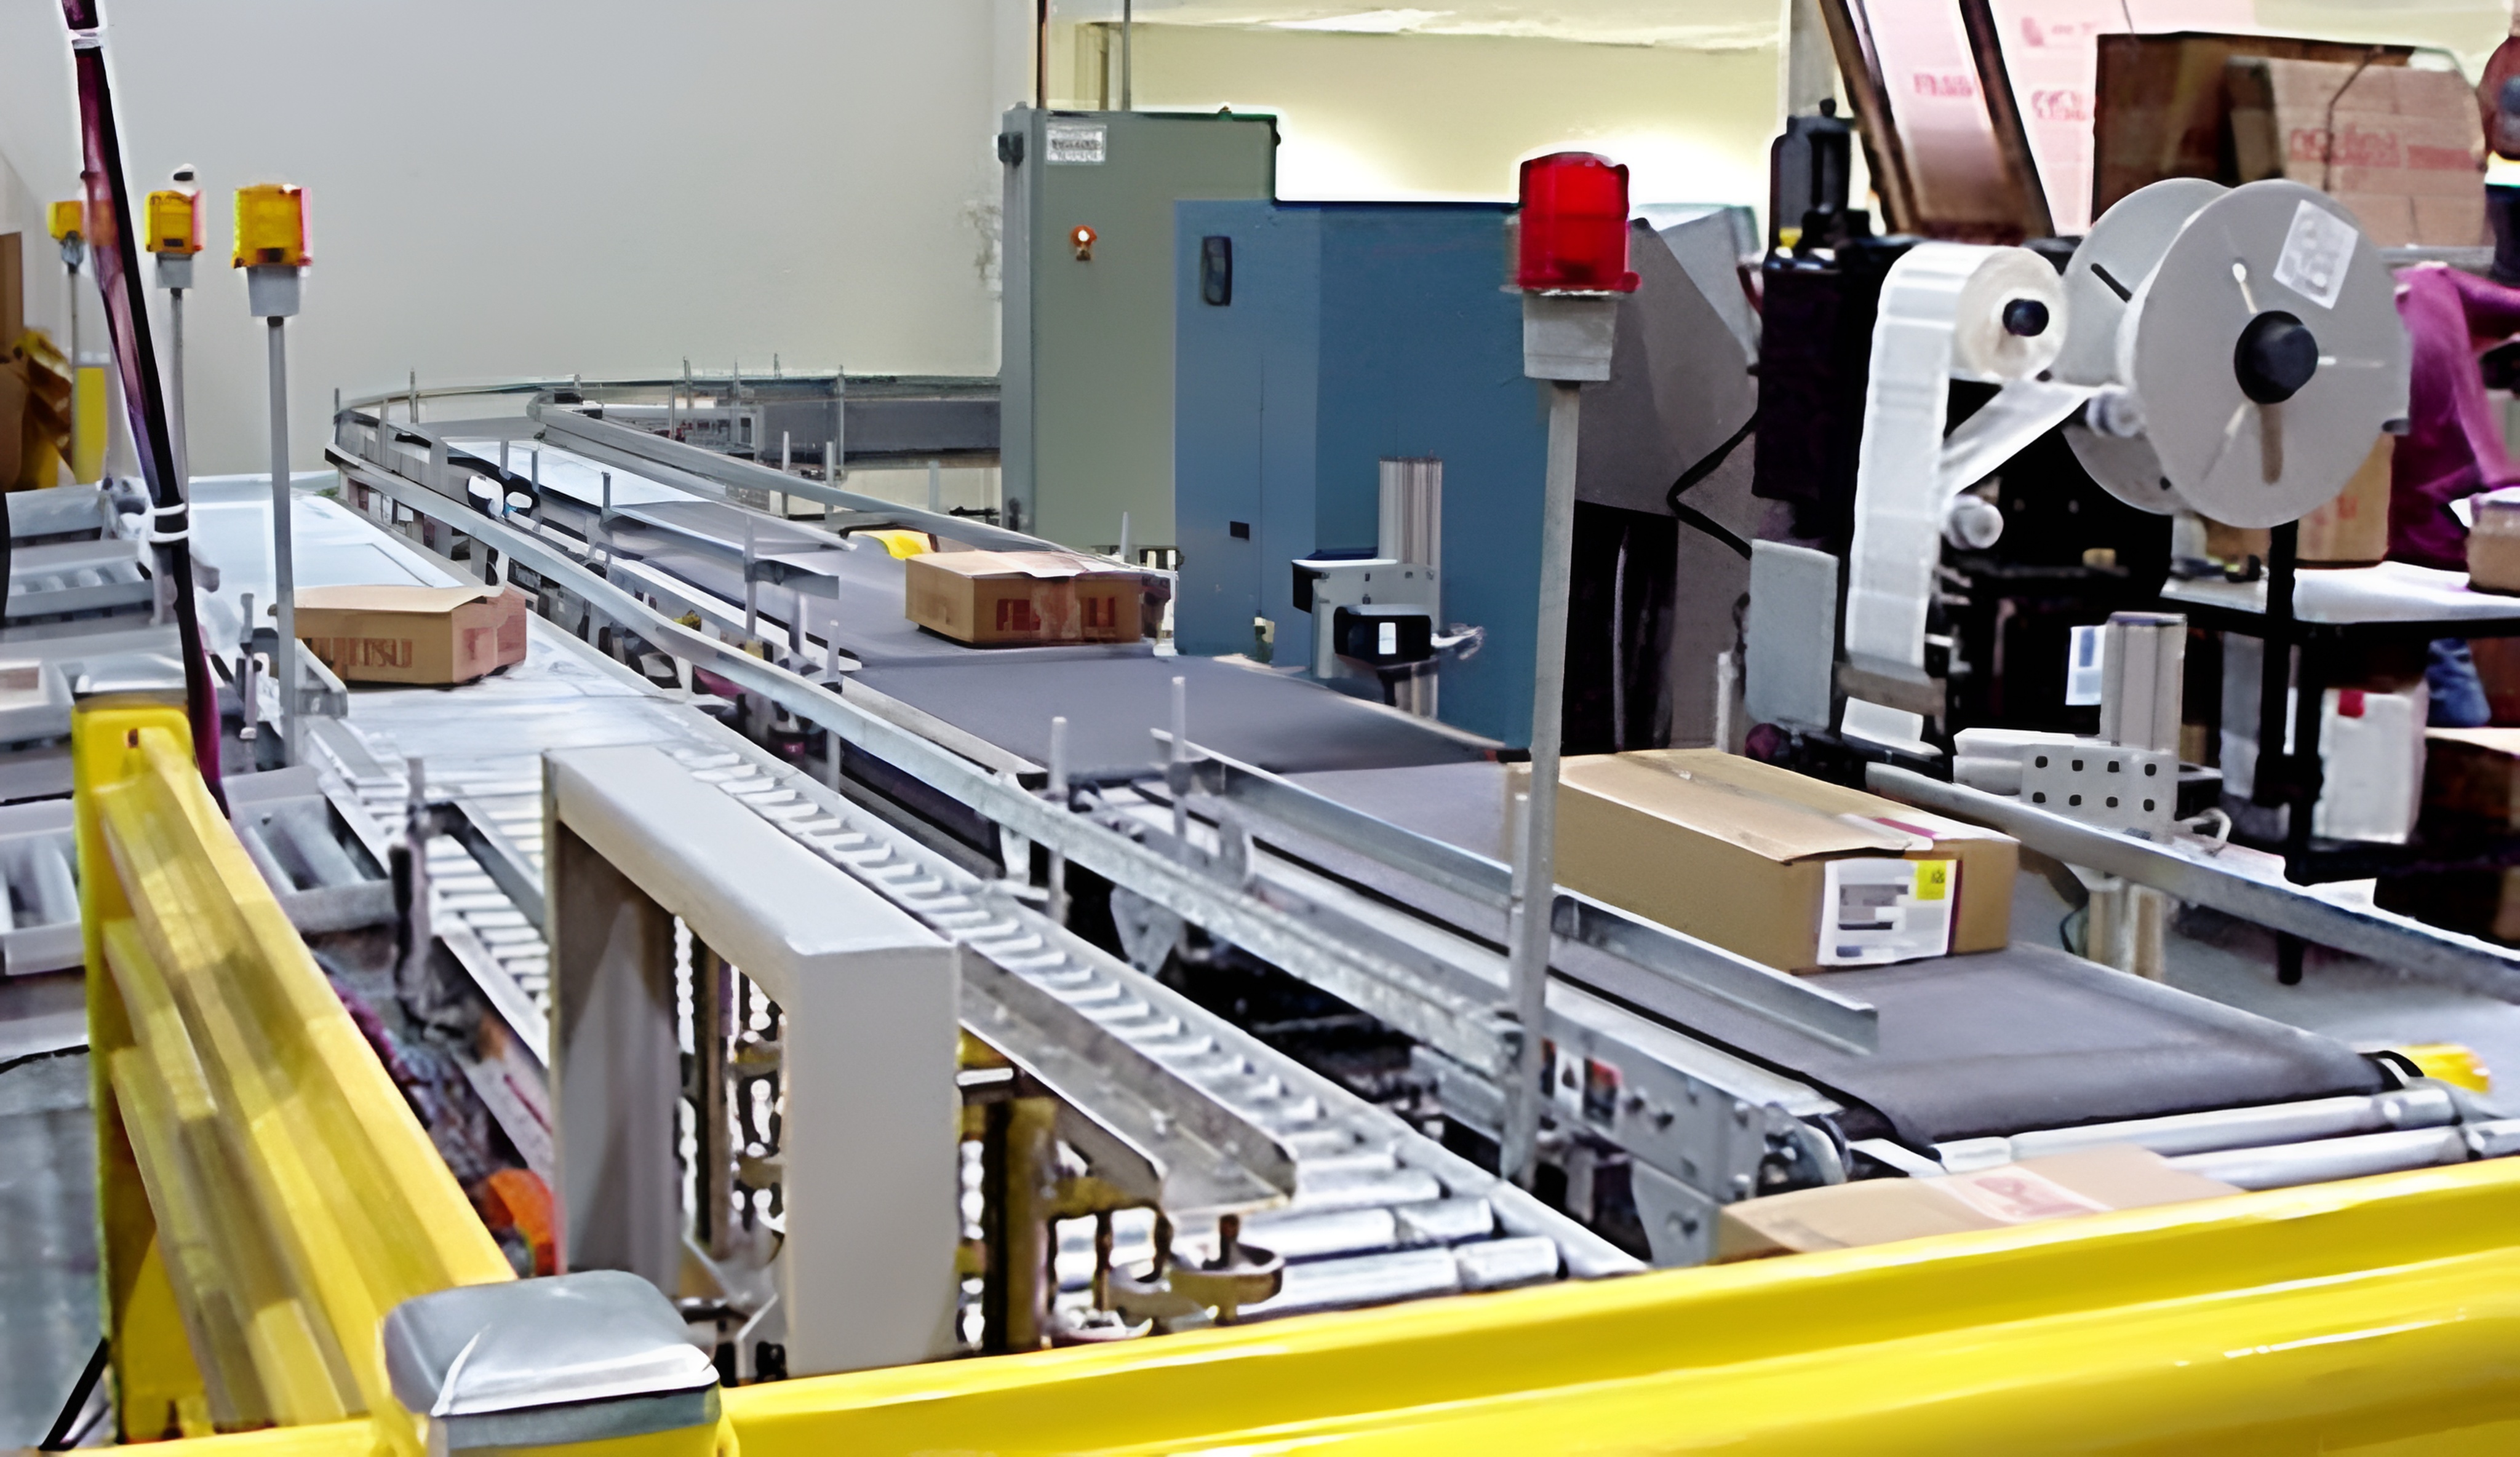
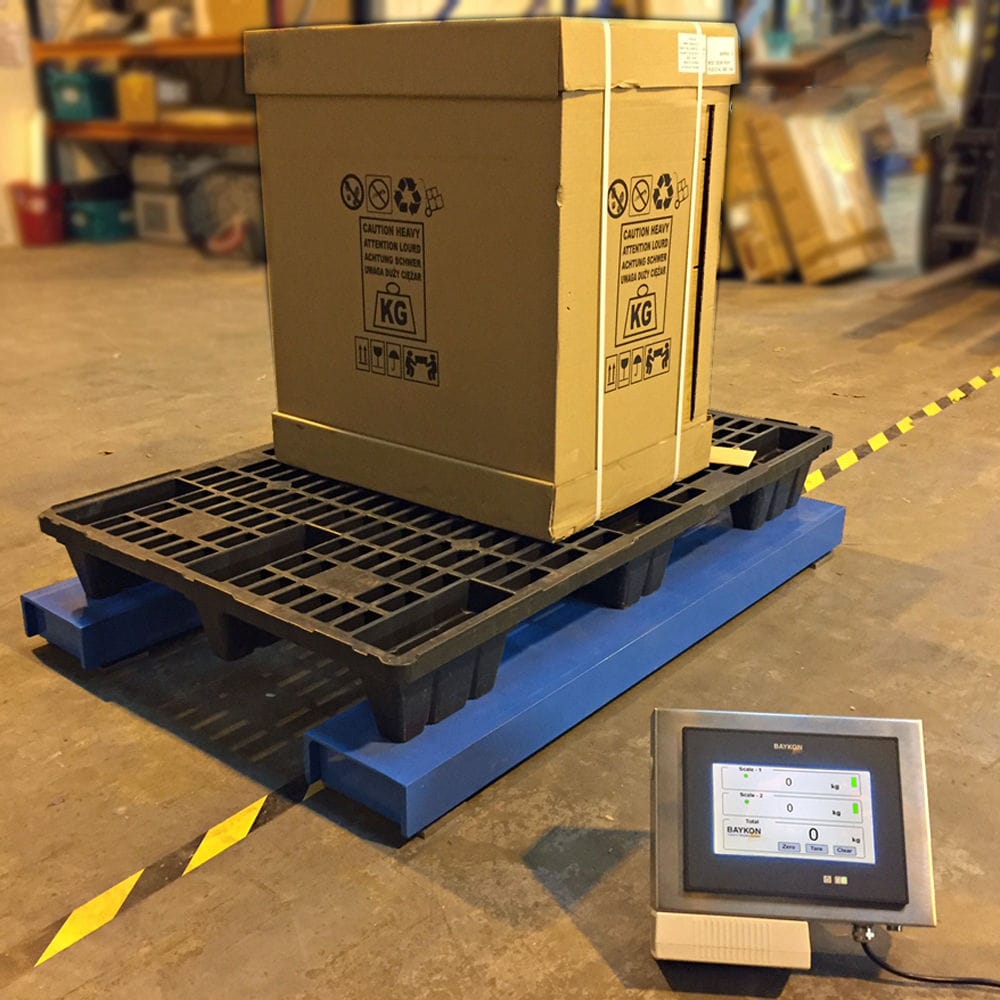
称重灌装机采用机架及其上设置的贮液缸、一级灌装阀、容器、二级灌装阀、地磅、容器输送机构和主控制系统,一级灌装阀安装在贮液缸上,容器设置有进液口与一级灌装阀的出液口对应,二级灌装阀与容器相连,容器设置在防水地磅的检测头上,通过采用防晒电子地磅的二次检测的重量差值等于所灌的液体的重量的方法来控制灌装重量。容器输送机构采用长螺杆分桶定位方式,包括输送链和输送定位机构,输送定位机构包括分设在输送链的两侧的进桶长螺杆和导向定位机构,进桶长螺杆和导向定位机构与输送链的传送方向一致,二级灌装阀的下方设置有桶口夹,桶径小的空桶由输送链通过进桶长螺杆分桶,进入到二级灌装阀下方停止并依靠螺杆的螺距精度初定位,然后由桶口夹夹紧桶颈实现精确定位。导向机构包括导向支架和安装在导向支架上的若干组导向轮。容器输送机构采用输送链直接输送空桶方式,包括输送链和设置在二级灌装阀下方的止桶装置,桶径较大时,容器的直径大于二级灌装阀之间的节距,这时可直接把空桶一组推入灌装工位,这时灌装阀和容器实现一一对应。二级灌装阀的下方活动设置有接油盘,用于接住二级灌装阀给空桶灌液后的阀嘴残留的液滴。机架上设置有将一级灌装阀悬置于贮液缸下方的固定支架,该固定支架包括与支架连接的立杆、活动设置在立杆上的悬臂杆,一级灌装阀通过夹具固定于悬臂杆上,悬臂杆的一端套设于立杆上,并通过紧固件与立杆连接固定。贮液缸与一级灌装阀之间连接有供液管道,供液管道上安装有控制管道通断的阀门。容器的进液口设置在一级灌装阀的出液口的下方,二级灌装阀连接于容器的下侧。称量灌装机将防爆地磅安装在容器上方,将一个灌装阀与一个容器相连,一起安装在一个不锈钢地磅的检测头上,通过采用料桶地磅的二次检测的重量差值等于所灌的液体的重量的方法来控制灌装重量。
基本参数:
最大秤量:30kg
最小感量:0.01kg
灌装误差:±0.01-0.02kg
灌装速度:20L约150-180桶/小时
控制方式:2挡控制
灌装方式:插入式,液面上
枪头管路:特氟龙枪头、阀门+特氟龙软管
结构材质:主机SUS304不锈钢,输送码垛碳钢防腐漆。
秤台尺寸:400×800mm(304不锈钢动力滚道)
空桶滚道:400mm×2500mm(304不锈钢动力滚道)另附1200mm斜坡无动力滚筒
重桶滚道:400mm×2500mm(304不锈钢动力滚道,2组)
分桶装置:适用于20L桶,碳钢防腐漆结构,304不锈钢滚道。
码垛设备:平移式,适用托盘1200×1200×140mm,含供托盘、码垛、下托盘输送。
管路压力:0.2-0.6MPa(与料性有关)。
物料接口:DN40法兰接头4个,可按用户提供接口标准
气源接口:用户提供12mm气管接头,用于快速接头连接
使用电源:AC220/50Hz(用户提供至机器一侧)
使用气源:0.4-0.8Mpa(用户提供至机器一侧)
使用温度:-10℃-50℃
基础条件:助悬剂平的坚固混凝土地面,混凝土厚度应大于10cm。
可选机型:标准型、防爆型灌装