 020-34563445
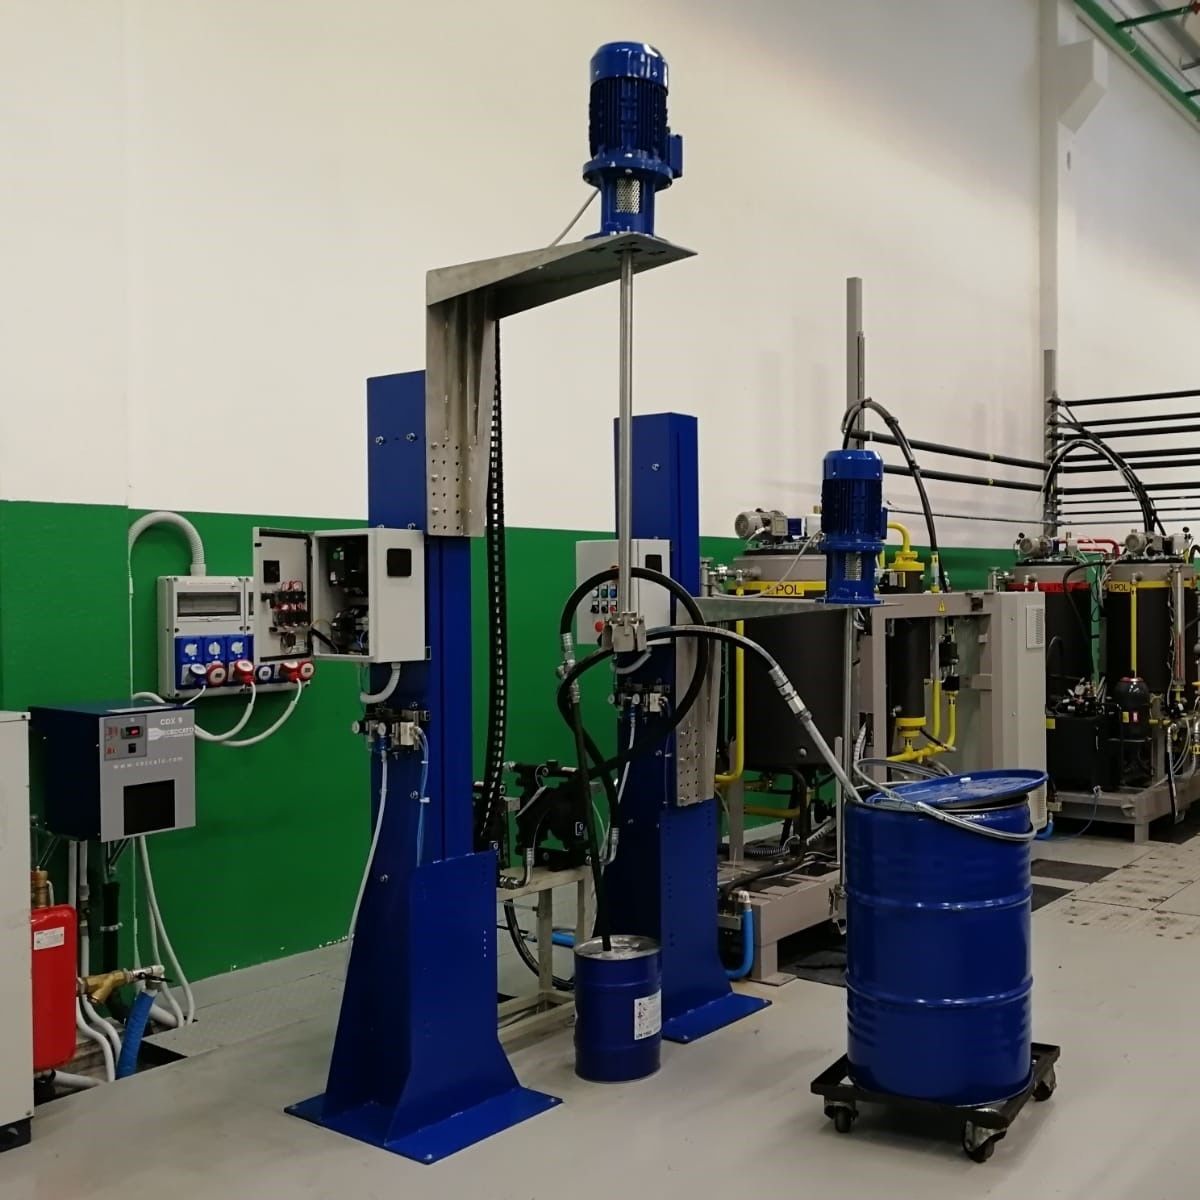
整个自动供卸电子秤称重系统由进料螺旋、料斗秤称重仪表、震动给料器、PLC、232BD模块、触摸屏和多个控制气缸等装置构成,分机械和控制两大部分。由进料螺旋、料斗秤、出料输送机三部分组成,PLC检测出料螺旋状态,当出料螺旋被其他生产设备启动,进料螺旋输送机在PLC的驱动下向秤斗喂料,秤斗支撑在称重模块上,称重仪表通过串口向PLC传送称重数据,当达到预定重量时,PLC停止进料螺旋、待数据稳定后PLC将重量数据加上时间、记录号等信息存入内存单元并与累计量相加得到新的累计量,同时输出驱动打印、控制气缸开启秤斗门,物料进入喂料机,在重量低于设定的判零值后关闭斗门,将底数缓存,在下次过程中扣减,保证累计重量的准确,一次进料过程完成。
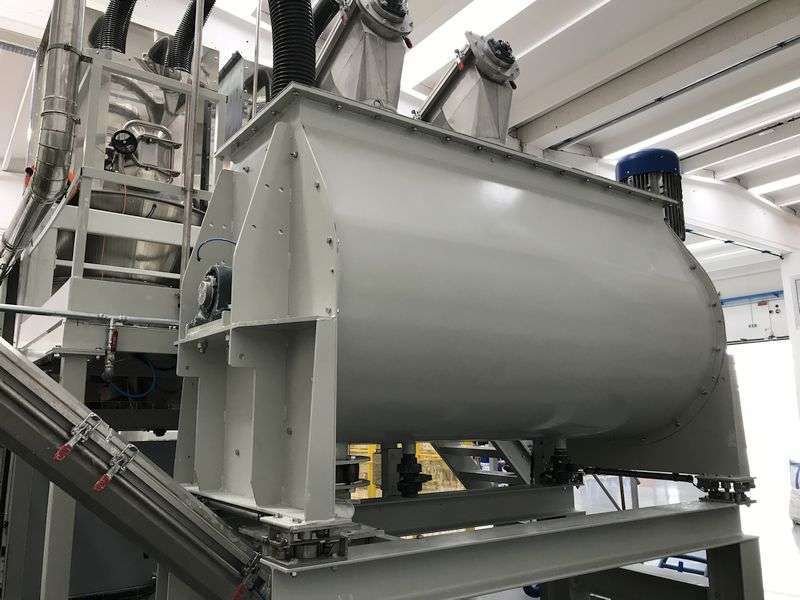
自动供卸系统按照生产配方给定的原料配比从各料仓添加到料斗秤中进行计量称料,再送入热冷混合机中混合搅拌,并相应控制物料混合搅拌时的温度,以保证物料混合均匀和混合料的特性达到生产工艺的要求,最后将混合好的混合料供PVC发泡板、发泡管、异型材三条生产线使用,其上位机可选用工业控制计算机或可编程控制器,工业控制计算机在WINDOWS系统平台下,开发配料实用软件包,实现实时配料控制和数据管理。
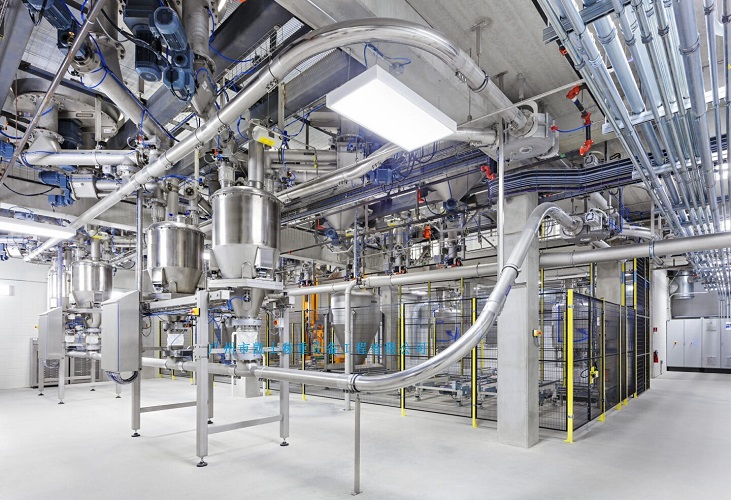
闭锁自动供卸电子秤在上部料罐中物料到达既定料位之后在重力作用下通过封闭的料斗秤输送至混合机设备中,闭料斗秤内部的整体容量大约是物料在1h之内的循环使用量,上部的料罐内部所产生压力通常比混合机内部的压力低。由此为了确保物料的传输,需要确保两者之间的压力可以达到一定平衡。在此种操作过程中借助PLC自动完成通过PLC控制。
闭锁料斗电子秤的程序设置,分为加载和卸载2个阶段。加载是由上部的料罐逐步向闭锁料斗秤内装料,卸载是将闭锁料斗秤的料向混合机内卸料。操作人员可以随时借助PLC操作界面停止输送。程序可以从加载及卸载阶段逐步开始设置专门的允许条件,能对混合机及上部的料罐之间避免经由闭锁料斗秤直接输送的情况。一旦程序检测出异常条件时程序就会保持当前的运行状态并发出报警信息。异常解决后操控人员可对报警信息确认和复位程序则继续执行。
闭锁供卸电子秤停机在PLC控制系统运行中其画面的系统停止指令作用于停机输送程序运行中,工作人员可随时中断物料的输送过程。旦检测到停机指令就会即刻中断整体的输送程序,同时还能关闭切断阀。在对气密阀门进行关闭之前通常会出现一定的指令延迟时间段。该时间段通常控制于物料的密封阀门在关闭之后约10s,从而有效避免在管道中存在残余物料的情况。虽然气密阀门能在物料处于装满状态下执行紧急操作指令,但对阀门的使用寿命会产生一定影响,如缩短阀门使用寿命等。旦执行停机程序之后对标志进行重新设置即可恢复加载或卸载指令。
闭锁供卸电子秤在每一个卸载阶段结束之后,应当对有关数据进行计算将其显示于PLC界面中,首先对输送循环的具体次数进行反应,具体数值能够在每一次输送结束之后体现,由于物料在整体的输送过程中必然会磨损物料,由此在该装置的运行中通过对物料的循环运送次数进行计算,能够更好的实时跟踪物料的整体品质;通过设置2个1min作为单位的计时器,来测量加载及卸载阶段整体持续时间。从而更好的对闭锁料斗电子秤加以跟踪和执行相应的减压操作。通过采用另外的计时器,对连续2次物料进行输送之间的持续化时间进行测量开始计时后在卸载阶段结束之后复位。可以利用此种计时器来完成流速的估算。从而达到其本身的循环及可调节作用,同时还能提高整体的工艺运行水平。通过对物料的整体移动及再生加以研究和控制,可以有效提升连续性装置的收益率增强不同原料的适应性。