 020-34563445
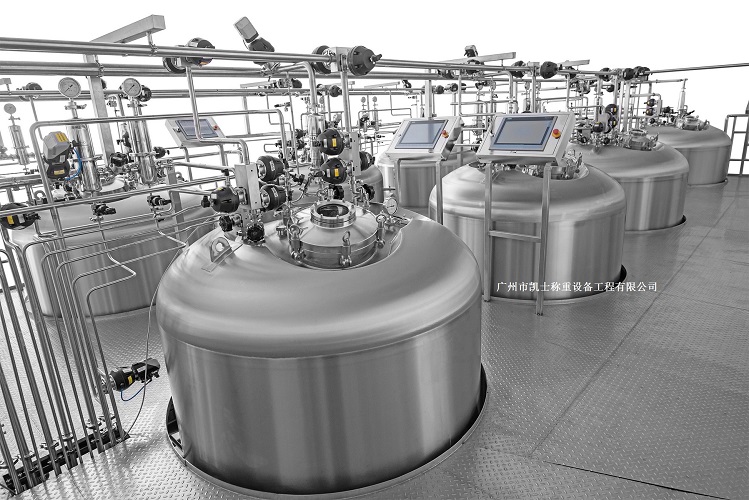
顺序自动供料系统是通过电气控制管理和可视化人机软件组态,实现动态称重和配料控制的成套自动化设备。系统电气控制部分采用西门子PLC,根据生产要求编程控制;软件采用人机组态,根据工艺要求,通过监控系统和PLC程序对加载到称重料斗的物料进行重量、流量控制,从而实现精确计量和配料。系统具备稳定性强、性价比高,可为各种工业现场的生产控制、管理提供准确的计量数据和控制手段。
配料系统主要有以下五部分:PLC(采用西门子系列PLC)、断路器、继电器、变频器、端子组成,均选用国内外名优品牌。结构紧凑、工作稳定、功能齐全,具有过载、短路、缺相等保护,可完成设备自动化和过程自动化控制。自动配料系统可集成现有的传送机的称重系统用于仓库和包装分拣终端,TLX高级版可帮助您提供收入、优化库存控制、节省成本并改善操作流程的配料控制。同时组态控制即对数据进行采集,采用高端组态软件作为上位机,通过上位机发出指令,对自动化设备及过程进行管理。以标准的工业计算机软、硬件平台为集成载体取代传统系统,具有适应性强、开放性好的特点。
称重控制系统完成执行与显示、生产控制、用户应用程序、诊断和组态等相关的应用功能。可以按组态好的控制方案对配料过程进行控制,并完成数据采集、传送信息等功能。采用IA系统自带的CIO组态器、报表组态器、Foxview等软件开发了监控软件,过程控制软件,运行管理软件等。通过该画面可以全面的掌握整个配料过程中各个设备的运行情况及系统报警信息等,并可以切换到其他画面上完成相应的功能。采用IA系统自带的℃语言编译器开发了智能优化设定软件。为原料成分已知情况下利用预设定模式计算过程控制回路设定值的画面,在该画面输入原料成分含量、指标设定等数据后,点击“确定”按钮,系统自动计算出回路的初始设定值。为原料成分波动时利用智能修正模式修正设定值的画面。在该画面输入当前指标的实际值与指标预测值(即设定值)等数据后,点击“专家修正”按钮,则系统自动给出新的回路设定值。