020-34563445
气力配料秤电气部分主要由称重传感器、称重仪表、可编程控制器(PLC)、变频器、工控机和打印机组成。在动态称重过程中,接受定量称重料斗上称重传感器的重量信号。当料斗内的物料重量达到各设定值时,输出I/O定量信号给PLC。PLC采集称重仪表的定量输出信号,通过PLC控制每一台变频器的输出频率,从而控制相应振动给料机的粗细加料量及每一台称重料斗的开关料门动作。工控机通过RS232接口与称重仪表通讯,将获得的每台秤的称重数据显示在监控画面上,用户可在称重仪表面板或工控机的操作界面上对配方进行调整。配料秤主要是以罗茨风机产生的气流作为载体将颗粒、粉状、小块状物料输送至指定卸料点的气力输送系统,输送管道布置灵活、密闭性好、粉尘飞扬溢出少、节能环保效率高、操作简单易维护、可实现散装物料输送、自动化程度高、有效降低人员输送费用、包装和装卸费用,此外,正压气力输送系统输送过程中,还可同时对物料进行多种物料或化学工艺处理,如物料的混合、粉碎、分级、干燥、冷却等工艺处理。
配料系统采用称重系统控制多路电子秤配料,利用了减量法静态计量方式。计量上料下料为1个工作周期,上料前计算机首先采样,计算出瞬时重量作为初重、并随着物料增加而进行连续周期性采样,计算出瞬时重量与初重相减后,与设定值比较,当测定值等于设定值时,发出指令,停止上料、待各路物料上料完成后,计算机发出下料指令,开始下料。下料完成后,下料流量与给定值比较,计算出差值存储,下个周期多减少补,保证流量准确。这样周而复始,实现连续配料。这种计量配料方法,不受皮重和料仓粘料影响,具有自动去皮重和自动校零功能。正压稀相气力输送系统的配置一般使用罗茨鼓风机作为气源,罗茨鼓风机在系统的最前端,靠风机的出口风力将物料吹送至远处的受料仓中。正压稀相气力输送配料秤主要由罗茨风机、输送系统(旋转供料器、连续式输送泵、管道、切换阀门、阀门仪表等)、储灰系统(灰库、库顶除尘器、干灰散装机、加湿搅拌机、阀门仪表等)等设备构成,主要以罗茨风机为动力,将灰斗储灰用管道送入灰库储存,然后经罐车或汽车外运,因其气源压力较低,管道内灰尘浓度较低,具有输送量大,能耗低,设备磨损硝,维护费用低的优势。
配料系统主要功能包括检测、显示、控制、通信及输入打印等功能。系统能实时检测各项工艺参数,检测设备运转情况及通信故障检测。动态的工艺流程显示画面操作人员可通过彩色显示器直观地监视整个配料控制过程,包括料仓输送设备的工作状态、称量数据、混合机和各种工艺闸阀门的工作状态等;系统能实时显示各项工艺参数及工作运行图,包括工艺流程图、设备的控制图、配料料方表及记录表(称料、报警和料方记录等)控制功能包括互锁功能。配料系统是由多种设备构成,在运行中彼此相互关联,因此必须实施设备互锁,从而避免造成堆料、堵料、废料等事故发生;顺起、顺停,即胶带机、混合机按一定顺序启动或停止;延时停止,如果提升机存有余料,势必造成提升机下次启动时载荷过大,损坏提升机设备,因此必须采用延时停止;称重配料时配料控制器具有快加、慢加控制及过冲量自整定等功能,确保称重快速、准确;强启、急停,为了便于维护、维修设备并能迅速处理事故,系统设有设备强行启动和强行停止开关。
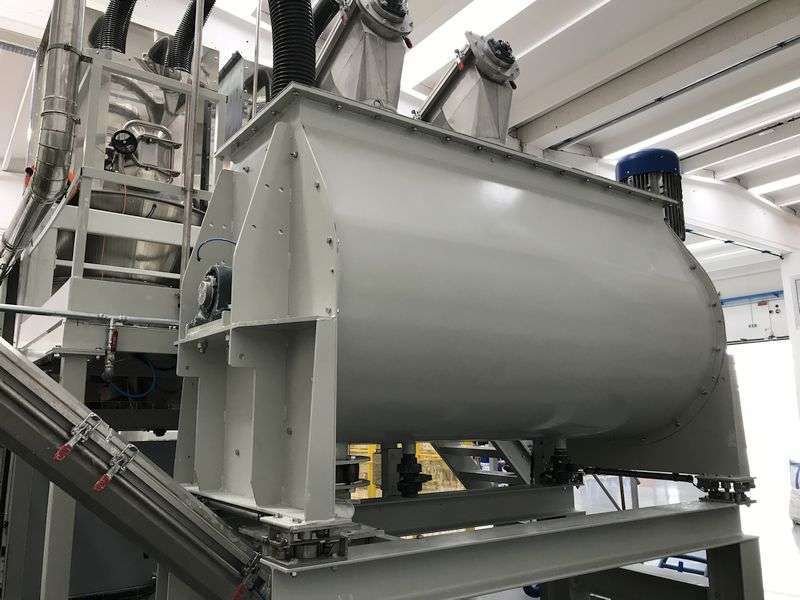
稀相正压气力输送配料秤
配料机特点
①正压稀相气力输送系统设备自动化程度高,出气投资少,操作简单易维护,节能环保效率高;
②利用气体动压,物料以较高速度在管道中前进(8m/s-25m/s),输送压力沿输送管道逐渐降低;
③连续输送,输送流态、输送速度与输送压力、料气比基本保持稳定,运行可靠性高,容易维护;
④应用于闭环系统时,不必增加气力缓冲设备,容易控制;
⑤输送距离短,尤其适合于短距离或中等距离的气力输送;
⑥系统输送为连续式输送,亦可间断,管道内无物料积存,输送对环境污染小。