
















 020-34563445
脉冲计量投料系统是通过称重模块,称量仪表,控制系统的结合。达到对反应罐体的称重计量工作,从而进行控制的系统。称重及控制系统主要由多只称量模块,多路接线盒(含放大器),称重仪表,输出多程控制信号。该系统可应用于各种箱体称重,罐装液体,固体称重及干粉搅拌机,砂浆配料搅拌机,液体配料罐等。用户可以直接接入PLC系统,终端控制系统,实现多程控制及自动化控制。称重罐包括罐体和基座,罐体包括进料管线和出料管线,包括电子称,电子称还包括四个称重模块、A/D转换电路、单片机和反应釜,四个称量模块分别分布在基座四角的下方,进料管线和出料管线分别通过一段软管与罐体连接。料罐以及物料总重量,随时显示在电子秤的反应釜上,通过计算重量差,就能准确、及时地得出料罐中物料进料量或出料量。进料管线和出料管线分别通过一段软管与罐体连接,避免了固定给料管与料罐的固定连接给称量结果造成的误差,称量更准确。
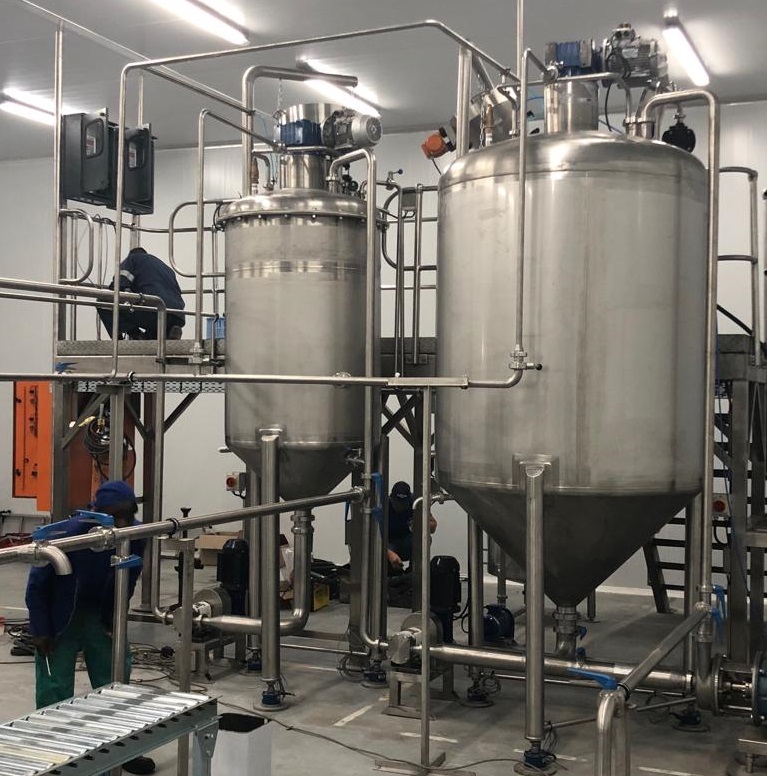
称重反应釜采用罐体、称重模块、显示单元和信息发送单元;罐体底部设置有多个支脚,每个支脚底部均设置有一个称重模块,所有称重模块均与显示单元和信息发送单元连接;每个称重模块上均设置有调平装置。称重反应釜调平装置包括压板支撑柱、垫片和承载板;压板与文脚底部连接,压板通过支撑柱与称重模块连接,文撑柱与称重模块一端螺纹连接,承载板位于称重模块下方,垫片位于承载板和称重模块之间,垫片位于称重模块另端。称重储罐安装了高、低液位开关,分别对储罐的高、低液位进行检测及控制,当到达高液位时,进液电动球阀1关闭进液动作;当到达低液位时,发出警告并停止加热。下桶储罐采用低液位开关及称重模块对液位进行自动控制,当称重模块检测到设定值的下限时,自动打开中间的电动球阀,将上桶预热好的介质排放至下桶;当称重模块检测到设定值的上限时,关闭电动球阀;另外下桶还安装了一个低液位浮子开关,当下桶液体被输送完至低液位时,系统关闭加热、停止计量泵并发出报警。
上料系统的设计采用HMI+PLC系统,将多台传感器、执行器整合成强大的称重配料系统,可应用于各种要求精确控制、计量定量投加的化工操作单元。称重装置所有设备集中安装在钢制基座上,整套设备包括称重计量系统、加热保温系统、液体投料机及自动控制系统。计量系统由称量模块、称重台、水平调节器及附件组成。由加药泵,安全阀、背压阀、脉冲阻尼器、压力表、球阀、管道混合器、管路及附件组成。自动控制系统由工业PH计,接触器及控制电路组成,负责对各个用电设备进行操作。控制方式为PLC+HMI全自动控制,由仪表变送器将传感器采集到的信号传送至PLC,经过PLC程序运算后,对加药系统进行自动控制,并在HMI界面上显示相关参数。







