 020-34563445
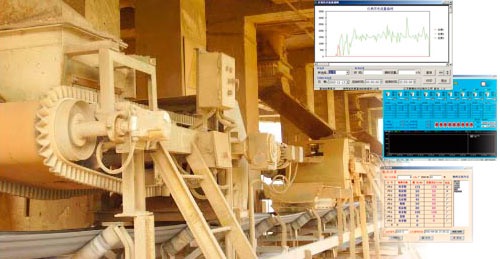
传感称重皮带机测量传输重量时先测定瞬时装料密度和皮带距离,将测量值作为输入信号输入到具有乘法和积分功能的计算设备中给料机。皮带进给量检测器、综合控制器和驱动单元,装料检测器、皮带进给量检测器和驱动单元都作为给料机的部件安装,装料检测单元由承辊和两个称重模块组成,两个称量模块测量精密测重台上的质量(重力)并将信号传给综合控制器,每一个传感器的信号都和以往的数据,另一个称重传感器的信号进行比较,由此检验信号的有效性,如果信号有效,将信号乘以校正系数即得到单位长度皮带上的实际质量。如果负载传感器测得的信号无效,控制过程自动转向体积运行模式,并发出测重系统出现故障的警报,在体积运行模式下,综合控制器根据实际测量的料的密度采用相应的储存数据,提供该模式下的最佳控制方法。皮带进给测量单元是一个装于驱动单元上的脉冲发生器,用以测量皮带的进给长度。并将测量的值传给综合控制器。驱动单元接收驱动电动机控制器处综合控制器产生的信号,控制驱动电动机的转速使料以恒定的速度供到磨料机中,驱动电动机通过减速器和主动滚筒驱动皮带。综合控制器对从检测系统传来的装料信号和皮带进给长度信号进行计算,皮带进给速度通过电机测定,电机信号传递给综合控制器后,乘以一个校正系数得到皮带每秒进给的距离。来自负载传感器的信号(单位长度的质量)和来自电动机的信号(每秒钟皮带位移)相乘得到每秒钟的物料传递量,然后得到的这个值同需要量信号进行比较,如果有差异综合控制器对电动机的控制进行调整。为了显示供料速度、提供给料重量纪录,综合控制器还对实际传输数据进行时间上的积分运算,数据保存在综合控制器的不易失存储器中。
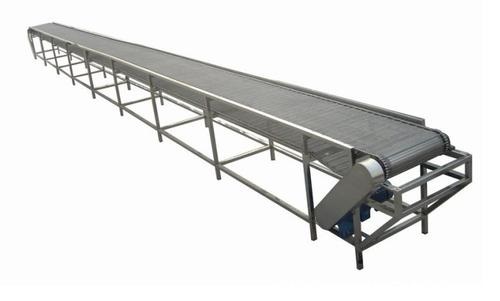
皮带秤主要由称重秤架、称重模块、测速传感器、称重仪表组成。当电子皮带秤启动时,驱动电机带动皮带运行,同时给料斗向皮带上给料,当物料流经称重模块时,皮带通过称重托辊把重力传递到称重模块上,称重模块测出皮带单位长度的载荷值,而测速传感器则测出同一时刻皮带的运转速度,称重和速度变送器转换后同时送至显示控制器相乘即得出物料在这一瞬间的流量值,通过改变皮带速度来调节流量;皮带秤控制系统采用有称重单元,单元有料仓、输送电机、皮带秤组成,要把多种原料按照一定的配比混合到一起,设有输送仓,每个输送仓通过各自的输送电机来控制输送速度,进而调节输送量。电机的调速方式有多种,物料到达皮带秤后,由皮带秤测量原料的瞬时流量以及累计流量等数据送入控制器去控制执行器。每个料仓的下料最后到达主皮带,混合后再送入下一级。称重系统经由过程电子皮带秤对称重输送机输送的物料进行计量,由台式机称重仪表 接收称重信号和速度信号,经处理后转化为累计值和瞬时流量,并将累计、瞬时流量信号由RS-485口传送给工业控制机(上位机)、并以4~20mA摹拟电流信号传送给AI调节器,AI调节器将该信号与内部设定值进行比较运算后,输出4-20mA的模拟信号送给变频器,再由变频器去调节称重输送机的转速,当流量增大时,降低称重输送机的转速,反之提高称重输送机的转速,从而使得物料的流量和阶段累计量均保持在设定的范围内,进而得到靠得住的产品质量。