 020-34563445
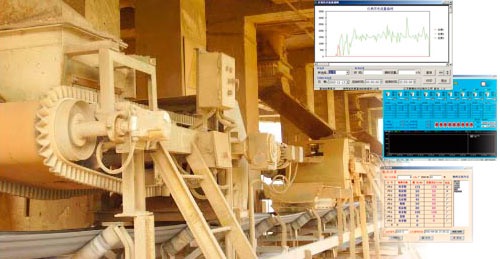
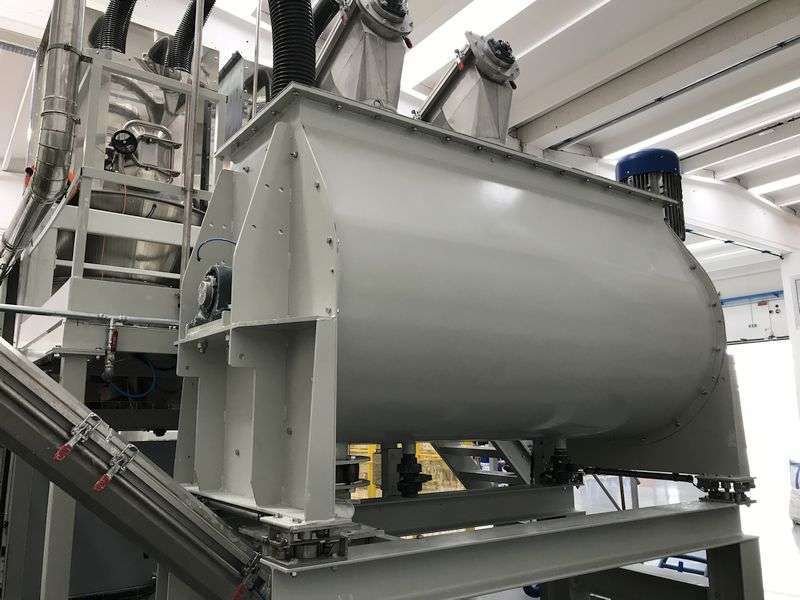
配料秤主要由料仓、料斗秤、中间仓、混合仓、仓壁振动器、喂料振动器、排料振动器以及传送带、搅拌机等部分组成。电机完成各振动器与搅拌机的控制;电磁阀则完成中间仓门与混合仓卸料门的控制。一旦出现一方面的故障,将发出铃声警告,并停止所有输出动作,待故障排除方可继续运转。当自动配料系统通电以后,电机带动皮带进行动作,微处理器进行电机转速的控制。配料由料斗下落至落料区,经皮带传送至称料区,皮带秤将对皮带上的物料进行称重。称重模块根据物料压力大小输出电压信号,经放大,输出一个计量电平信号,这个信号与物料重量成正比。接着将信号送至上位机接口,并转换成一个流量信号,流量值在当前的上位机上进行显示,同时送至PLC,PLC将与上位机设定的配料给定值进行比较并运算。将此控制量传送至变频器,改变变频器的输出值,以此来完成对转速的控制。调整给定量与设定值相同,完成配料过程。
基于称重控制系统结构由数据采集、运算和输出控制三个单元组成。数据采集单元主要采集配料现场的关键信号,比如物料的前进速度信号、物料的压力信号等,物料前进速度信号通过安装在三相异步电机上的脉冲传感器来采集而物料压力信号则由称量模块来完成信号采集。信号采集完成之后被输入计算机系统,经过运算单元的运算输出信号。输出的信号主要是电机转速的调整信号,用以控制电机转速以达到控制物料配比关系的效果。称重系统实现对主、辅配料机的两级控制,皮带秤都是由一台皮带驱动电机,两个料位传感器,一个速度传感器,一个称重模块以及一台变频器构成,开关量控制着电机的运转状态,变频器控制端输人是由PLC的数字量输入来决定的,经变频器调出高频脉冲,并输送给皮带驱动电机。料位传感器开始检测料斗中是否含有物料,电机的转速由速度传感器监控。原料分别放入原料间的八个大的料仓中,每个料仓下面有一个震动给料器,配料时震动给料器震动,料由储料仓的下口流人料斗秤中,称重模块安装在料斗秤外,对料斗秤中的料进行称量,当达到预置振料量时,震料器停振,同时运料皮带运转,液力推动器将计料斗的下门打开将料放人皮带上,由皮带将料运至爬斗小车上,过30秒后料斗的下门关闭,之后在短时间内再打开一次关闭一次,以便将料放尽。
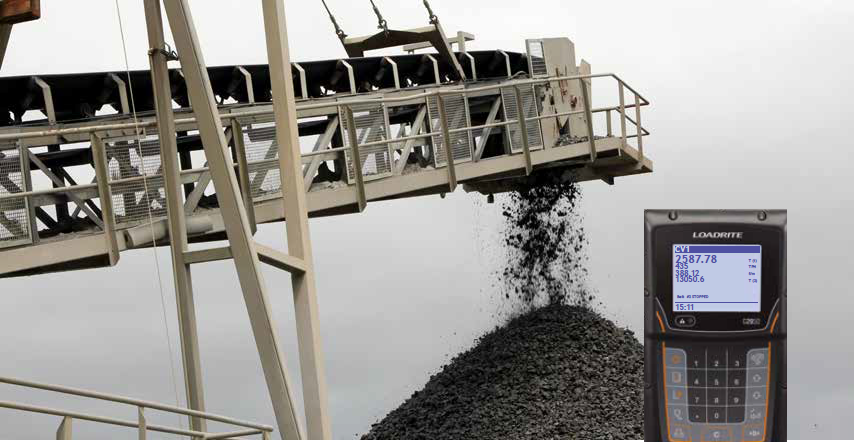
皮带秤运行时,称重装置上的称重模块将压力信号转换为电信号并经过放大,得到包括物料重量及皮带重的重量信号,送人称重仪表系统,在计算时去掉皮重,同时装于皮带上的速度传感器将带速送入称重仪表系统,算出瞬时流量、送出显示。对瞬时流量的积分运算、就得到了累计产量,定量控制回路、给定流量。与瞬时流量进行比较,得到误差,通过PID调节输出控制增量来改变皮带速度、使流量趋近于稳定值,最终稳定于目标值,完成定量控制。在这一调节控制通道中,又增设了一个速度反馈环的PID调节、其作用是当电或负荷发生波动时,引起的速度,波动对系统的影响在这一反馈环里得到抑制,改善了系统的稳定性。负荷调节回路,通过计量段的负荷重量在称量模块量程的60%左右并可控,为此,设置了负荷调节环。通过称重系统可将给定的负荷重量,输人称重仪表系统,并与实际得到的负荷进行比较,得到负荷误差、只要这一误差超过允许值,则负荷环调节输出控制增量改变给料机转速,使流速趋近目标值、达到所希望的负荷控制值。
配料伊始,由于所需的物料较多,PLC控制变频器运行在较高的频率,配料电振机向秤体快速给料,当重量大于或等于快慢振的临界点时,PLC控制变频器运行在较低的频率,配料电振机缓慢给料,达到配比所给的值时,PLC关闭该电振机,当电振机均停振后,系统配料工作结束。在皮带运料系统启动的条件下,延迟几秒后,电振卸料机依次开始将物料均匀地卸到下方运行的皮带上。当所有的物料卸完后,卸料电振机停振,同时向PLC发出卸料完毕信号,所有的皮带机从卸料机下方的皮带开始,经过一定的延时,依次停止,同时,如有要料信号,系统又开始配料,完成下一次配料过程。