 020-34563445
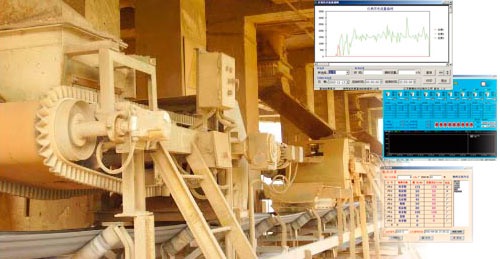
定值皮带秤是以模拟式称重模块将被测重量参数转换成模拟电压或模拟电流,与测速传感器同步检测到输送带通过的瞬时速度一起传输给数字变送器,经数字变送器转换后输出的数字信号送人皮带秤智能称重控制器,通过积分原理微机换算显示瞬时流量和物料累积重量,测量信号经电流隔离模块传送至控制系统,完成远程显示和生产流程控制的动态过程。电控系统由主控台、变频柜、PLC主机、检测装置及驱动装置构成,主控台采用技术先进、性能可靠的可编程控制器配以称重模块位置传感等检测装置,驱动滚筒、清扫器等,驱动组件采用高性能矢量控制型变频器控制电动机,完成皮带机运行过程中的堆料、落料、软启动、软停止、调速等各种功能。配以状态显示,每一节皮带下安装一个称重模块,某一皮带上的煤炭超过限定值时,相应的压力开关闭合给PLC提供信号通过程序分析进行堆料处理,并显示过载状态。在皮带的左右装上位置开关,一旦皮带跑偏就会触发位置开关闭合,同样通过PLC分析驱动滚筒的矫正装置进行自动矫正。在地面上安装一定高度的煤位检测装詈,只要落下的煤炭到这一高度,高度位置开关闭合,通过PLC驱动清扫器进行清理。
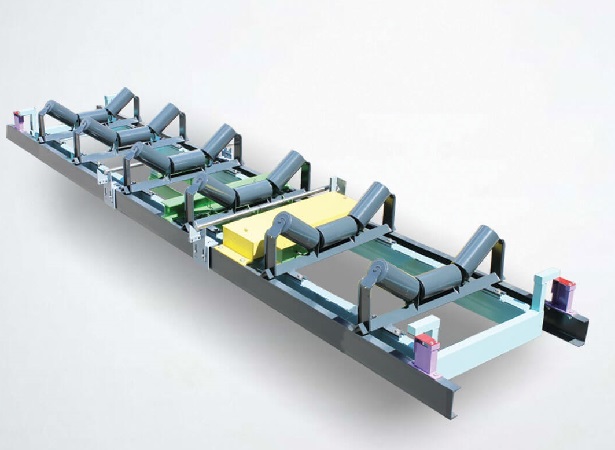
皮带秤设于输送机架上,输送机架上设有回转皮带,回转皮带上部从右向左移动,回转皮带下部从左向右移动采用秤架,设于输送机架上的通贯轴和若干个依次排列的用于支撑皮带的托辊;秤架位于各个托辊下方,秤架右端与通贯轴连接,通贯轴与输送机架转动连接,秤架左端设有称重模块,称重模块与设于输送机架上的固定纵梁上表面接触,固定纵梁左部的输送机架上设有固定纵梁,固定纵梁上设有用于检测回转皮带线速度的速度传感机构,与秤架相对应的托辊数量;速度传感机构采用支架和与支架转动连接的整体组件;支架采用与固定纵梁连接的连接臂,与连接臂后部焊接连接的连接座,与连接座焊接连接的压板,整体组件采用通过转动轴与连接臂前部连接的速度传感器延长臂,与速度传感器延长臂前部垂直焊接连接的弹簧导向杆,和与速度传感器延长臂前部螺栓紧固连接的速度传感器;弹簧导向杆上部从压板上的导向孔伸出,弹簧导向杆上设有弹簧,弹簧下端与速度传感器延长臂上表面接触,支架和压板均由左至右逐渐向斜下方倾斜。
称重控制系统能独立启动和停止,具有压力过载及报警功能,工频变频切换功能,皮带跑偏处理功能,异常时能自动跳闸到工频功能及落料自动清理功能。皮带机电控系统主电路有两路独立的10kV电源进线,经过母线再分两路进行变压1#变压器为10kV/380V型,给变频器供电,每台变频器有工频/变频切换功能(如变频器1中。KM11K12控制变频工作KM13切换到工频运行),然后再分别接上电动机进行控制,2#变压器为10kV/380V型,通过低压配电给PLC柜供电,或者工艺控制供电。
主要技术指标如下:
外壳:“S”型密封保护
非线性:<0.03%FS
非重复性:<0.01%FS
蠕变:<0.02%FS
零点输出:±1%
在最大流量下,传感器弹性体施力点位移不大于0.2mm
温度灵敏度:间隔:0.0008%FS/oF
零点:0.0015%FS/oF
滞后误差:0.02%
灵敏度误差:±0.1%
过载能力:传感器容量的150%
测速传感器12C,12B
测速传感器安装在尾部滚筒,测速大直径滚筒或测速滚轮上,测速滚筒/滚轮安装在回程皮带的上表面,消除了皮带打滑造成的影响。该测速传感器为数字式无炭刷脉冲发生器,皮带运行时,速度传感器发出一系列速度脉冲,每一个脉冲代表皮带行程的一个单位长度,脉冲频率和皮带速度成正比。
外壳材质为铸铝,能适应于露天工作环境
交流脉冲发生器不需要调整或更换炭刷
无碳刷式交流脉冲发生器,不需调整、校准,免维修
最新的软连接技术,更有效地保证了测速精度,且大大提高了设备的使用寿命.
C2001称重控制仪表
采用32位CPU及24位A/D,加快了运行速度,提高了计量精度;
皮带秤的所有数据均显示在高亮度的四行真空荧光屏上;
菜单式面板操作方式,符合人们的计算机操作习惯;
在皮带秤有关数据被改变时,可保留原有数据供查询,以减少人为的失误;
提供多层次的口令保护,以方便不同的用户;提供线性补偿,使皮带秤在额定载荷的25%到100%时精度相同;
可选模拟输出,用于料流、重量或速度显示;
可选模拟输出延时,以便实际控制使用;
可选模拟输入输出板(一路或两路电压、电流输入输出),以便控制或作补偿使用;
可选RS-232/RS-485通讯板,从该硬件设置上即可选择两种方式中的其中一种;
C2000系列仪表有C2001型、C2105型供用户选用;C201型称重仪表
显示器为双屏数码显示,上屏显示累计量,下屏显示瞬时流量;
数输入输出采用按键,以指令代码形式调出,例如:01P代表零点值;
远程计数采用触点及无触点两种方式可选,无触点时输出为直流24V信号;
可选通讯板为上位机通讯时使用,通讯方式为RS-485标准口;
可选电流输出板,输出为标准0-20mA或4-20mA信号;
可选打印扩展板,输出接口可连接mp或pp系列并行口打印机。