
















 020-34563445
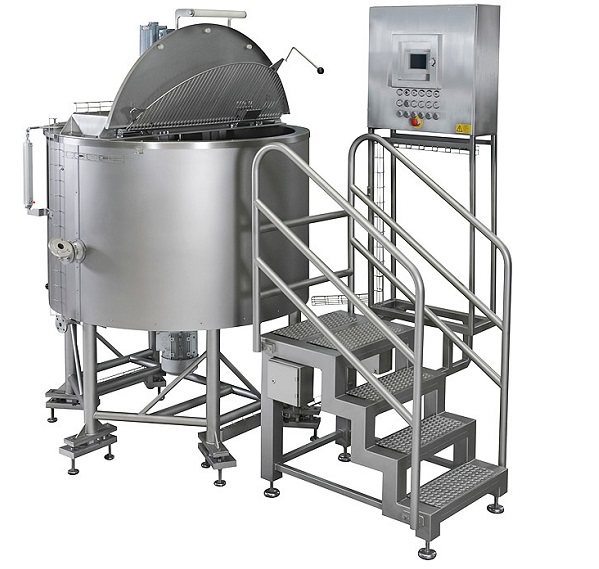
搅拌自动配料系统基于PC机和精确定量配料是集机、电、信号处理和配料于一体的技术设备,电气部分主要由称量模块、称重仪表、可编程控制器(PLC)、变频器、工控机和打印机组成。在动态称重过程中,接受定量称重料斗上称重模块的重量信号。当料斗内的物料重量达到各设定值时,输出I/O定量信号给PLC。PLC采集称重仪表的定量输出信号,通过PLC控制每一台变频器的输出频率,从而控制相应振动给料机的粗细加料量及每一台称重料斗的开关料门动作。工控机通过RS232接口与称重仪表通讯,将获得的每台秤的称重数据显示在监控画面上,用户可在称重仪表面板或工控机的操作界面上对配方进行调整。自动配料系统采用计算机自控及网络技术技术,反应锅对生产流程从物料的烘干、筛分、输送、计量、卸料、搅拌、出料到包装全过程控制管理,反应锅为生产提高了运行效率和运作质量。采用工控机称重管理器作为核心控制设备,由可编程控制器输出口控制相应设备的继电器或接触器,并接收各工况条件,工控机执行按工艺要求所编制的程序,实时采集称重仪表输入情况,控制相应设备动作。喂料机由PLC定时控制,搅拌机始终搅拌,搅拌时定量加液体,料仓必须在暂存斗料门关(暂存斗要是设有称重秤)且秤空时放料。料杂仓关到位后暂存斗开始放料。外置储罐和厂内料仓经延时开始向螺旋送料,送料的多少由料门开度控制,起停根据暂存斗放料开始和放料结束来控制。全部控制由PLC实施控制连锁,由PLC控制顺起、顺停。
螺旋料斗秤采用地磅、底板、螺旋输送机、称重模块和称重仪表,称重模块设置在地磅上,底板设置在称重模块上,螺旋输送机设置在底板上,螺旋输送机的旋转电机和称重模块均与称重仪表连接,螺旋输送机采用设置在顶部的进料斗和设置在底部的出料斗;通过称重模块实时测量螺旋输送机和石膏板生产过程中的辅料的总重量,从而获取通过螺旋输送机输送的辅料的重量为多少,便于根据需要添加的辅料的重量,通过称重仪表进行设置,螺旋输送机启动后,达到重量设定值后停止。料斗秤采用地磅、放料斗和料斗称,料斗称安装在地磅上,料斗称的顶端和底端分别开设有进料口和出料口,放料斗位于料斗称的上方,且放料斗能够向料斗称内进料,放料斗的放料口设有开关阀,料斗称的出料口铰接有挡料板,料斗称上连接有驱动挡料板打开或关闭的驱动单元。
料斗秤采用称重仪表,开关阀为电动阀门,地磅上设有称重传感器,称重仪表与称重传感器和开关阀均电连接,称重传感器接收到触发信号后将传递给称重仪表,称重仪表控制开关阀的打开或关闭,称重感器能够将地磅上的重量信息传递给称重仪表。料斗称内的原料重量达到设定值时,地磅的秤杆远离立柱的一端能够向上抬起而与称重传感器接触。料斗称的外侧连接有支座,驱动单元为电缸或气缸,驱动单元安装在支座上,驱动单元的输出轴运动而带动挡料板打开或关闭料斗称的出料口。挡料板上连接有连接板,连接板与料斗称外侧铰接,驱动单元与连接板之间设有连接件,连接件采用安装板和支板,安装板与料斗称外侧铰接,驱动单元的输出轴以及支板的一端均与安装板铰接,支板的另一端与连接板铰接。安装板呈三角板状,安装板的三个端部分别与料斗称、驱动单元的输出轴和支板铰接。料斗称的外侧连接有支架,支架位于地磅上,料斗称的出料口与料斗称的中心线偏斜设置。料斗称的出料口处设有出料槽,出料槽向下倾斜设置,且出料槽与支架连接。









