
















 020-34563445
自动变频配料系统采用主从式结构。以工控机为上位主机,以西门子PLC、变频器和称重仪表为下位从机。主机处于主导地位,实现对各从机的通信管理和控制,将工控机的RS-232异步通信口经电平转换后与PLC相连,形成上、下位机通信的一个物理通道;将主机的另一个RS-232口和称重仪表的通信口相连,构成第二个物理通道。上位机采用轮询方式,逐个与从站通信。上位机把任务规划的结果传送给PLC,在PLC进行控制的过程中,上位机使用上位机连接命令监视下位机的运行状态和数据区内容,实时读取PLC的内部状态以及称重仪表的实时数据,在上位机上显示。
自动配料系统由工控机、PLC、工业称重仪表、变频器、振动电机、混料机、称重模块、传送带等部分组成。上位工控机提供人机交互界面,完成控制信息输人、数据管理、进行数据显示、存储、统计和报表等功能,上位机采用IPC810工控机,主要工作如下:工控主机首先根据操作人员的指令,读取某个编号的配方,然后,根据配方中配料的比例及先后顺序,向PLC发出开始配料的指令,使得PLC能够起动特定的变频器。在配料过程中,工控主机以轮询的方式,一方面实时读取PLC的状态字,了解PLC及PLC下级设备的运行状态;另一方面实时读取安装在配料机上的称重仪表的称重数据,按照配料策略,当称重接近配方中的设定值时,主机向PLC发出停止本次配料的指令。当一个配方上的所有材料都配完后,整个配料过程暂停,等待操作人员的指令。
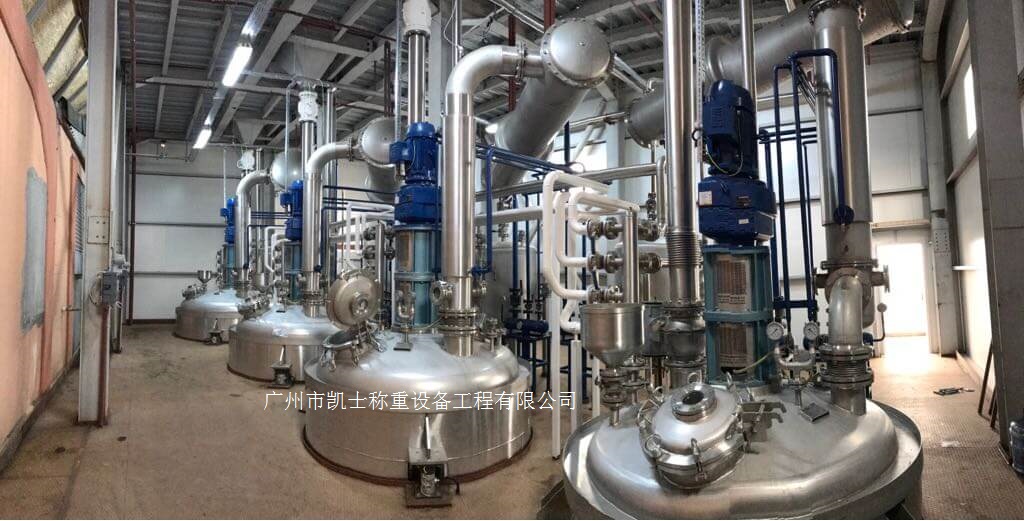
称重配料机采用机筒和密封盖,密封盖扣合在机筒顶端,机筒底部设置有称重模块,称重模块一侧固定安装有连接导线,连接导线末端连接有称重仪表,在对物料进行投放过程中,称重模块会自动感应机筒重量变换,然后将重量通过称重仪表进行显示。机筒内部一侧插接有真空吸管,真空吸管末端固定安装有真空泵,在搅拌时真空泵同时工作,通过真空吸管吸取机筒内部空气,使得机筒4内部形成真空状态,从而能够使得物料在真空状态下进行搅拌。密封盖中部贯穿安装有搅拌器,搅拌器与密封盖连接处固定安装有密封轴封,搅拌器顶端固定安装有搅拌电机,搅拌器末端固定安装有搅拌桨叶,搅拌桨叶设置在机筒内部,搅拌电机工作,输出端转动,从而能够带动搅拌杆转动,搅拌杆转动,从而能够带动下方搅拌桨叶转动对物料进行搅拌。
称重配料机在机架上设置料仓,料仓下方正对传送机构,传送机构上设置称重模块,料仓的出口处设置气动闸门,并且称重模块、气动闸门与称重系统之间为感应配合,称重模块将重量数据输送给称重系统,以控制开关是否继续加料,一个人即可实现数据读取与加料控制,称过重的配料直接投入搅拌罐中。称重系统包括PLC控制系统、处理模块及信号收发模块,PLC控制系统及信号收发模块分别连接处理模块。在传送机构上设置称重模块,称重模块与称重系统感应配合称重模块将测量所得重量数值传送给信号收发模块,信号收发模块通过处理模块处理并显示于PLC控制系统上,操控人员根据显示的数据,发出下部指令,指令经处理模块处理后,再经信号收发模块发送,进而并对料仓中的开关进行实时控制,该装置使得称重和读取重量可由一人执行。
上料系统具有如下功能:
①全自动配料,在设定好配方之后,自动按照配方称重配料,无需操作人员干预;
②具有报表功能,可以产生日报表,实时报表和月报表、年报表等;
③动态增加和修改报表,系统通过设定权限,赋予技术人员或操作人员修改,增加配方的权利,同时记录该次修改的日期和操作人员编号;
④断电恢复功能,系统能够在突然断电的情况下,恢复断电前的测量记录;
⑤局域网共享功能,主机在局域网内可以共享数据,方便车间主管了解工程进度和其他情况。







