 020-34563445
配料秤由无尘投料、物料输送、储料仓、称重计量、搅拌均化、控制系统、钢构平台等部份组成;通过控制相关的开关来现实的,人机交互界面则是进行控制的过程,一切的操作都是在电脑软件上完成,任何的点击都可以直接作用于气动阀上,釆用一款集模拟量和开关量于一体的电气控制,根据当班工作人员的要求来完成相应的操,PLC输出的电流信号大小控制变频器的输出频率,最终调节电机转速,这样就可以控制所有与电机有关的生产环节。
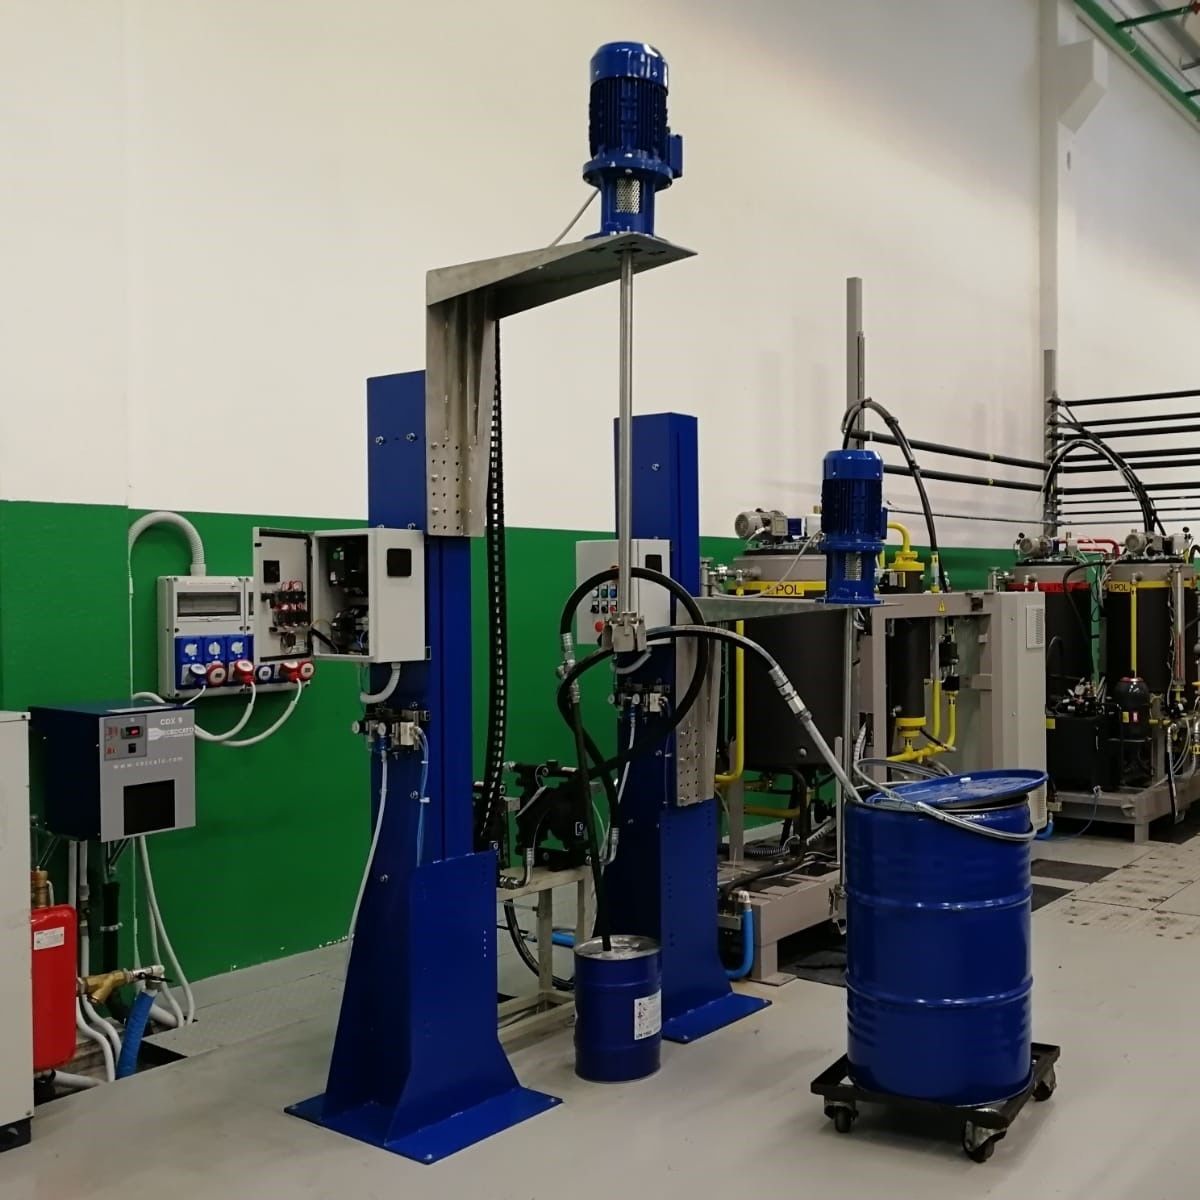
配料系统是由支架、固定在支架上的称重模块、固定在称重模块上的储料装置、设置在储料装置上方进料口的进料气动驱动装置和进料电动振动装置及设置在储料装置下方出料口的电动混料装置组成,按设定顺序在规定时间内投入物料进行混料,PLC给加料电机发出加料信号以后,系统开始加料,待重量值接近设定重量时,设定了一个提前量(值)认定加料完成,而后通过电机的惯性加料,以使实际重量与设定重量能基本接近或相等。且每次加料完成后PLC能自动修正提前量的值,通过键盘输人料方、批次,由计算机算出各种物料的给定值。料斗秤上的实际下料量通过各自料斗秤上的称重模块将mv信号送人称重仪表,称重仪表将mv信号转变为4~20mA直流电流信号送人计算机。计算机根据称重变送器送来的4~20mV直流电流信号计算出各种物料的实际喂料量,并与各自物料的给定值进行比较。当各种物料的实际下料量达到给定值的80%时,计算机给变频器送出mA信号,从而调整变频器的速度,使称量过程由粗给料转变为精给料,直到实际下料量与给定值相符时,停止喂料。配料过程中,计算机同时将料空、料满信号送入PLC输送系统,PLC输送系统根据实际情况将称量好的各种物料送人配料罐。
称重系统将需要的各种原辅材料送入对应的储料罐中以备称量系统随时称取。称量部分分主料称量和辅料称量,称量过程是根据上位机设定的配方按序自动称量同时对实际称量值的误差情况实时检测反馈和纠偏,称量过程通过变频调速实现,分高速称量和低速称量两个阶段;混料部分将配方规定的原料全部称好,反馈信号至混料机PLC,当混料机准备就绪后,信号至总控PLC,此时总控系统会按照先后顺序自动把称好的各种原料下到混料机中,同时启动混料机,完成一个混料过程后,自动开始下一个循环;输送和储存部分当完成混料过程后,混料机自动把混好的干混料卸到临时料仓中,系统检测到临时料仓有料时就自动启动输送装置,干混料被输送到设定的大料仓中临时储存,整个过程基本上都是通过PLC和上位机来实现自动控制的。