020-34563445
载荷配料秤完成主料和各种配料的称重、配比。将配料搅拌混合后,进行分组分类配料,实现了对配料秤分装的计量。采用S7300PLC构成数据采集控制系统,配料现场采用密封型接线盒,防尘、防潮,可确保信号传输可靠。仪表采用专用工业过程控制仪,通过PLC联机控制,各阀位及卸料器位置信号检测采用称重传感器,具有无触点、抗干扰、抗粉尘、耐潮湿的特点。料仓仓位采用重锤式料位计,可实现连续仓位检测。配料机实时显示流量、载荷、累计值、温度等。温度指示通过现场温度显示仪表、压力指示通过现场压力显示仪表及电机的电流经现场显示仪表远传至中控室集中显示。变频器调节配备自动切换开关,与主控计算机通讯,10寸屏称重配料仪表及监控记录实时数据。在自动控制方式下,单击画面中自动配料”按钮。如果系统检测到某台秤配料阀未关,会发生报警并进入暂停状态。每台秤根据称料快慢设有提前量,当控制仪表检测到秤称料重量达到设定值时,会减去提前量,控制仪表则关闭进料阀。提前量可人为修正或自动修正,使控制仪表控制配料秤每次配料精度达到设定的目标值。
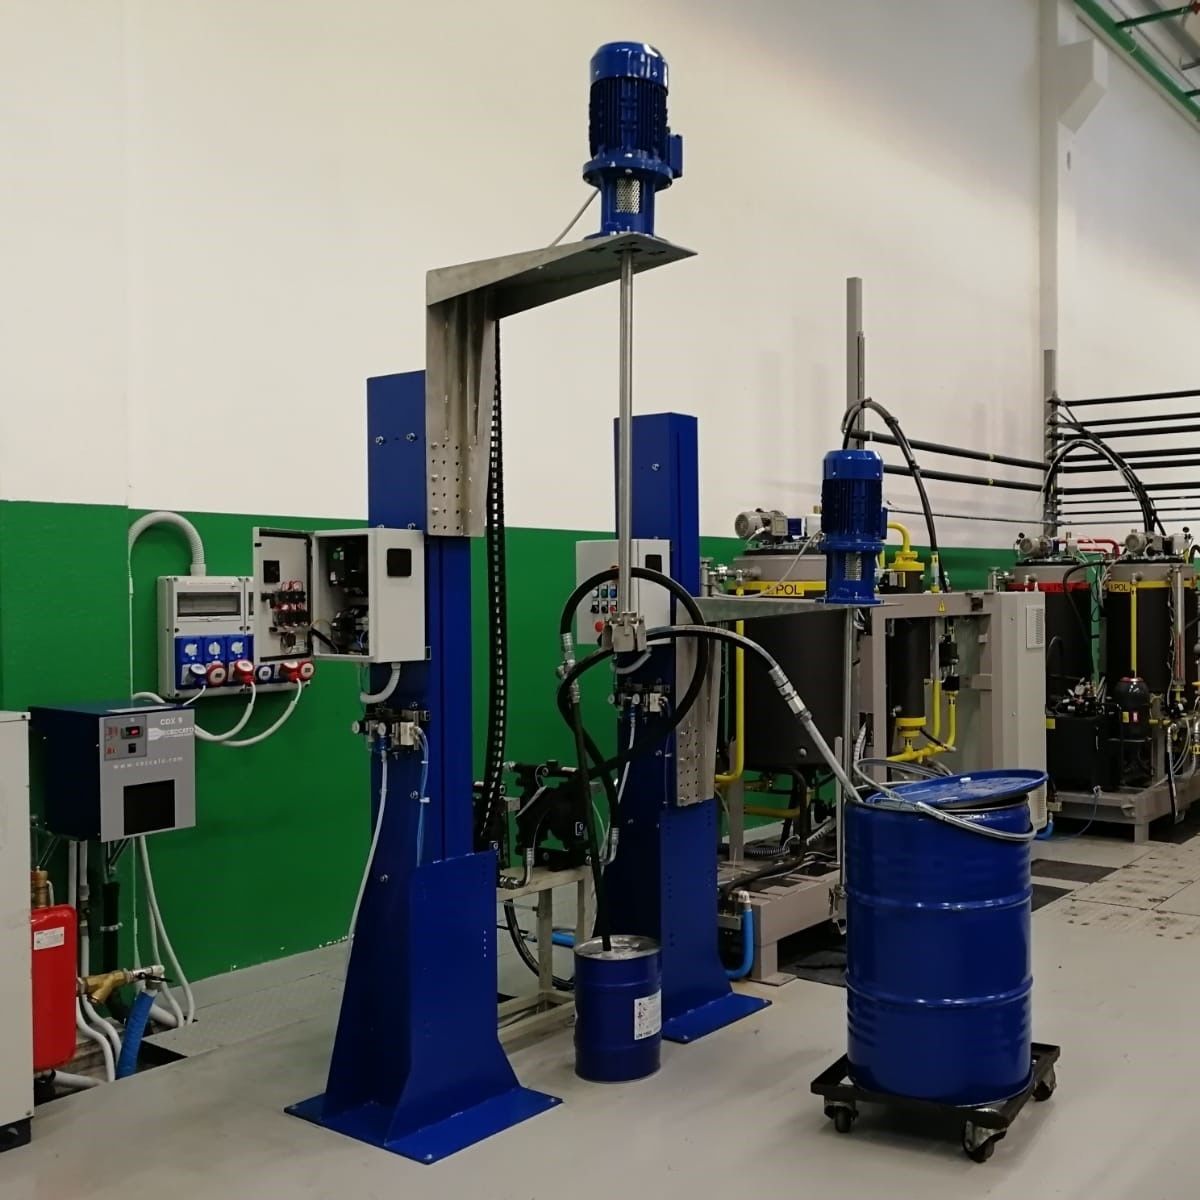
配料秤采用地磅、料斗、称重模块、配料机和称重仪表;称重模块与料斗相连,适于往料斗内输送物料;配料机设于地磅和料斗之间,适于称取料斗内的物料的重量值,称重仪表分别与配料机和称重模块相连,适于在配料机所称取的物料的重量值达到其设定值时控制称重系统停止工作。通过称重系统将物料输送至料斗内,并通过配料机实时称取料斗内的物料的重量值,当称取的重量值达到设定值时,称重系统控制料斗秤停止工作,进而停止往料斗内上料,再通过料斗往下道工序供料,料斗秤集上料、称重、供料于一体,做到自动上料、称重及定量供料,料斗的出料口安装有适于控制出料口打开或封闭的出料阀,在称重系统往料斗内输送物料的过程中,出料阀处于封闭出料口的状态。为了可以在称取设定重量值的物料后自动出料,称重仪表还与出料阀相连,还适于在配料机所称取的物料的重量值达到其设定值时控制出料阀动作以使得出料口打开。配料机称取的物料的重量值达到设定值时,控制出料阀打开,进一步提高了自动化程度。配料秤为了控制人员直接准确的原料称量数据,生产过程中不能少量、缺料、亏料。实现手动或自动来选择料仓编号位置、对各种配料库存量底线进行自动报警等功能,将电子秤的数字显示器与PLC和触摸屏之间进行信息交换,一切系统控制都会汇集在专门的系统软件上,控制人员只需通过点击相应的位置来进行控制如电器开关、转动运输部件、水、气阀门等,人机界面很好地将整个生产线通过动态与静态图的形式显示在电脑屏幕之上,工作人员可以足不出户了解整个 生产配料的运行情况。