
















 020-34563445
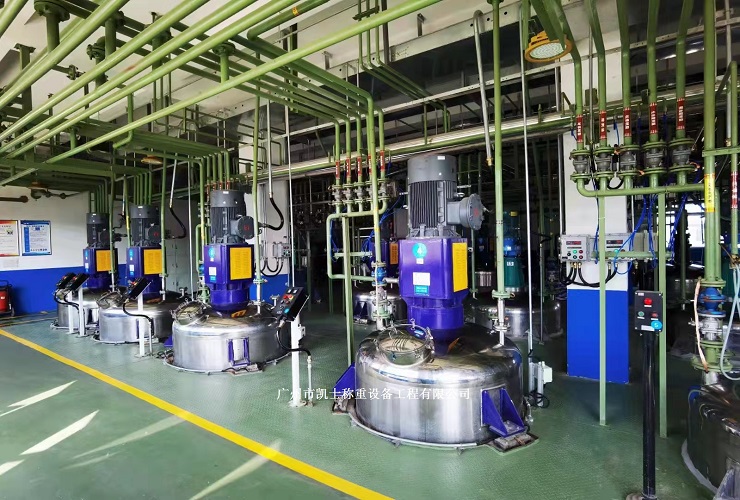
称量混合机采用西门子 S7 系列 PLC,CPU 使用高性能的 315-2DP 型处理器,以确保料斗秤配料控制系统的稳定性和快速性。基础自动化部分包括称量混合设备。称量混料机由一台 S7-300PLC 组成。主站和各远程 I0 站采用 PROFIBUS 通信网络,以保证控制系统可靠、及时、高速地通信。称量混合机同时还和过程配料级计算机相连,接收过程配料级的指令和管理信息,并向上传送现场装置的实时运行数据。I0站直接与现场的各类装置相连,进行监测和控制,其中完成设备自锁、启动、停止等信号的采集和控制输出,以及地仓各种物料的配料调节。完成螺旋秤、给料机等设备自锁、启动、停止等信号的采集和控制输出,以及贮灰罐各种物料的配料调节。称重混合机采用上基板、支撑柱、下基板、操作面板以及自动混合称重系统,下基板左右两端面固定有支撑柱,支撑柱的上端面固定有上基板,上基板下端面设置有操作面板,上基板上端面设置有自动混合称重系统,料斗称称重系统采用计量泵、电磁阀、出料管、输送电机、吸料管、地磅、料桶自动混合器以及出料口,电子地磅安装在下基板上端面,地磅上端面固定有料桶料桶内设置有吸料管的首端,吸料管的尾端安装有计量泵,计量泵的右端面连接有输送电机的输出端,计量泵的上端面连接有出料管的首端,出料管与计量泵之间设置有电磁阀,出料管的尾端连接有自动混合器,自动混合器右端面连接有出料口。
料斗秤称重控制系统含有大料称量和小料称量,当系统处于自动状态下,启动配方称量体系时,大料称量和小料称量同时开始,称量过程互相独立,但只有两种称量全部完成才能算一批料称量完毕,才能有下料信号。大料称量只有一个配料成份,称完该成份就算大料称量完,然后系统将自动检测其称量精度(称量误差)是否在预先设定的范围内(≤士0.5%),若超出设定范围,系统将报警提示实际的误差值,以供紧急处理(手动加料或放料)。小料由几种原料成份组成,系统自动称量时将严格按照配方体系中设定的先后顺序逐一称量,每个成份称量间有5~10s的延时间隔。每种成份的称量过程都是先高速、后低速。高速称量时快速下料,称量的比重占成份的大部分;低速称量时低速下料,称量的比重很小,主要是控制称量精度。称量时需预先在菜单参数和程序中设定好高低速称量转换的分切点及高低速的大小。称重系统还将通过自动检测秤体的重量参数是否超出预先设定的空载重量参数来确认秤体上的料是否下完。由于种种原因空载时秤上的重量参数不一定为0,空载重量参数要根据具体情况而设定。如果实际重量参数大于设定值,秤将保持下料状态,直到秤上的重量参数在设定范围内,才能算下料完毕,才能进行下批料的称量。
配料系统平台是 Simatic WinCC,软件实现以下功能:
(1)工艺流程总貌及设备运行状态显示配料程序画面动态显示工艺流程图、运行设备的工作状态,供操作人员了解系统生产状况。
(2)工艺图的切换
配料程序提供各个工艺子系统的图形界面,通过按钮可以切换至不同的界面,来展现各个生产工艺部分的生产实际情况和相关信息。
(3)控制方式的选择
称重控制系统提供两种远程控制方式:自动控制方式和手动控制方式。可在配料程序界面上通过选择按钮设定。手动操作方式作为自动控制操作方式的一种补充,为控制系统的人为介人提供了灵活性。
(4)参数设置
根据生产工艺的变化要求,在线调整控制参数。
(5)实时趋势显示
配料程序提供了生产工艺参数实时趋势曲线的显示,通过选择按钮,可以显示不同趋势曲线,从而了解生产状况。
(6)报警处理
设备出现故障时,系统将通过报警画面提示操作人员,在报警窗口中提示详细的故障信息,同时将该信息打印出来。







