






 020-34563445
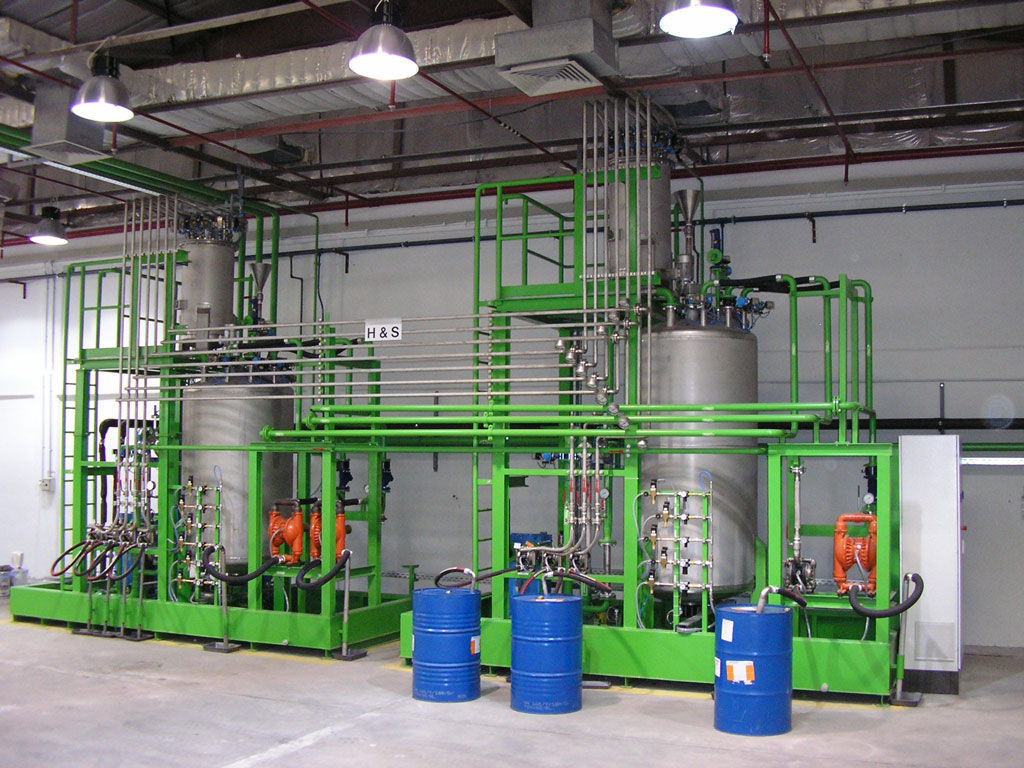
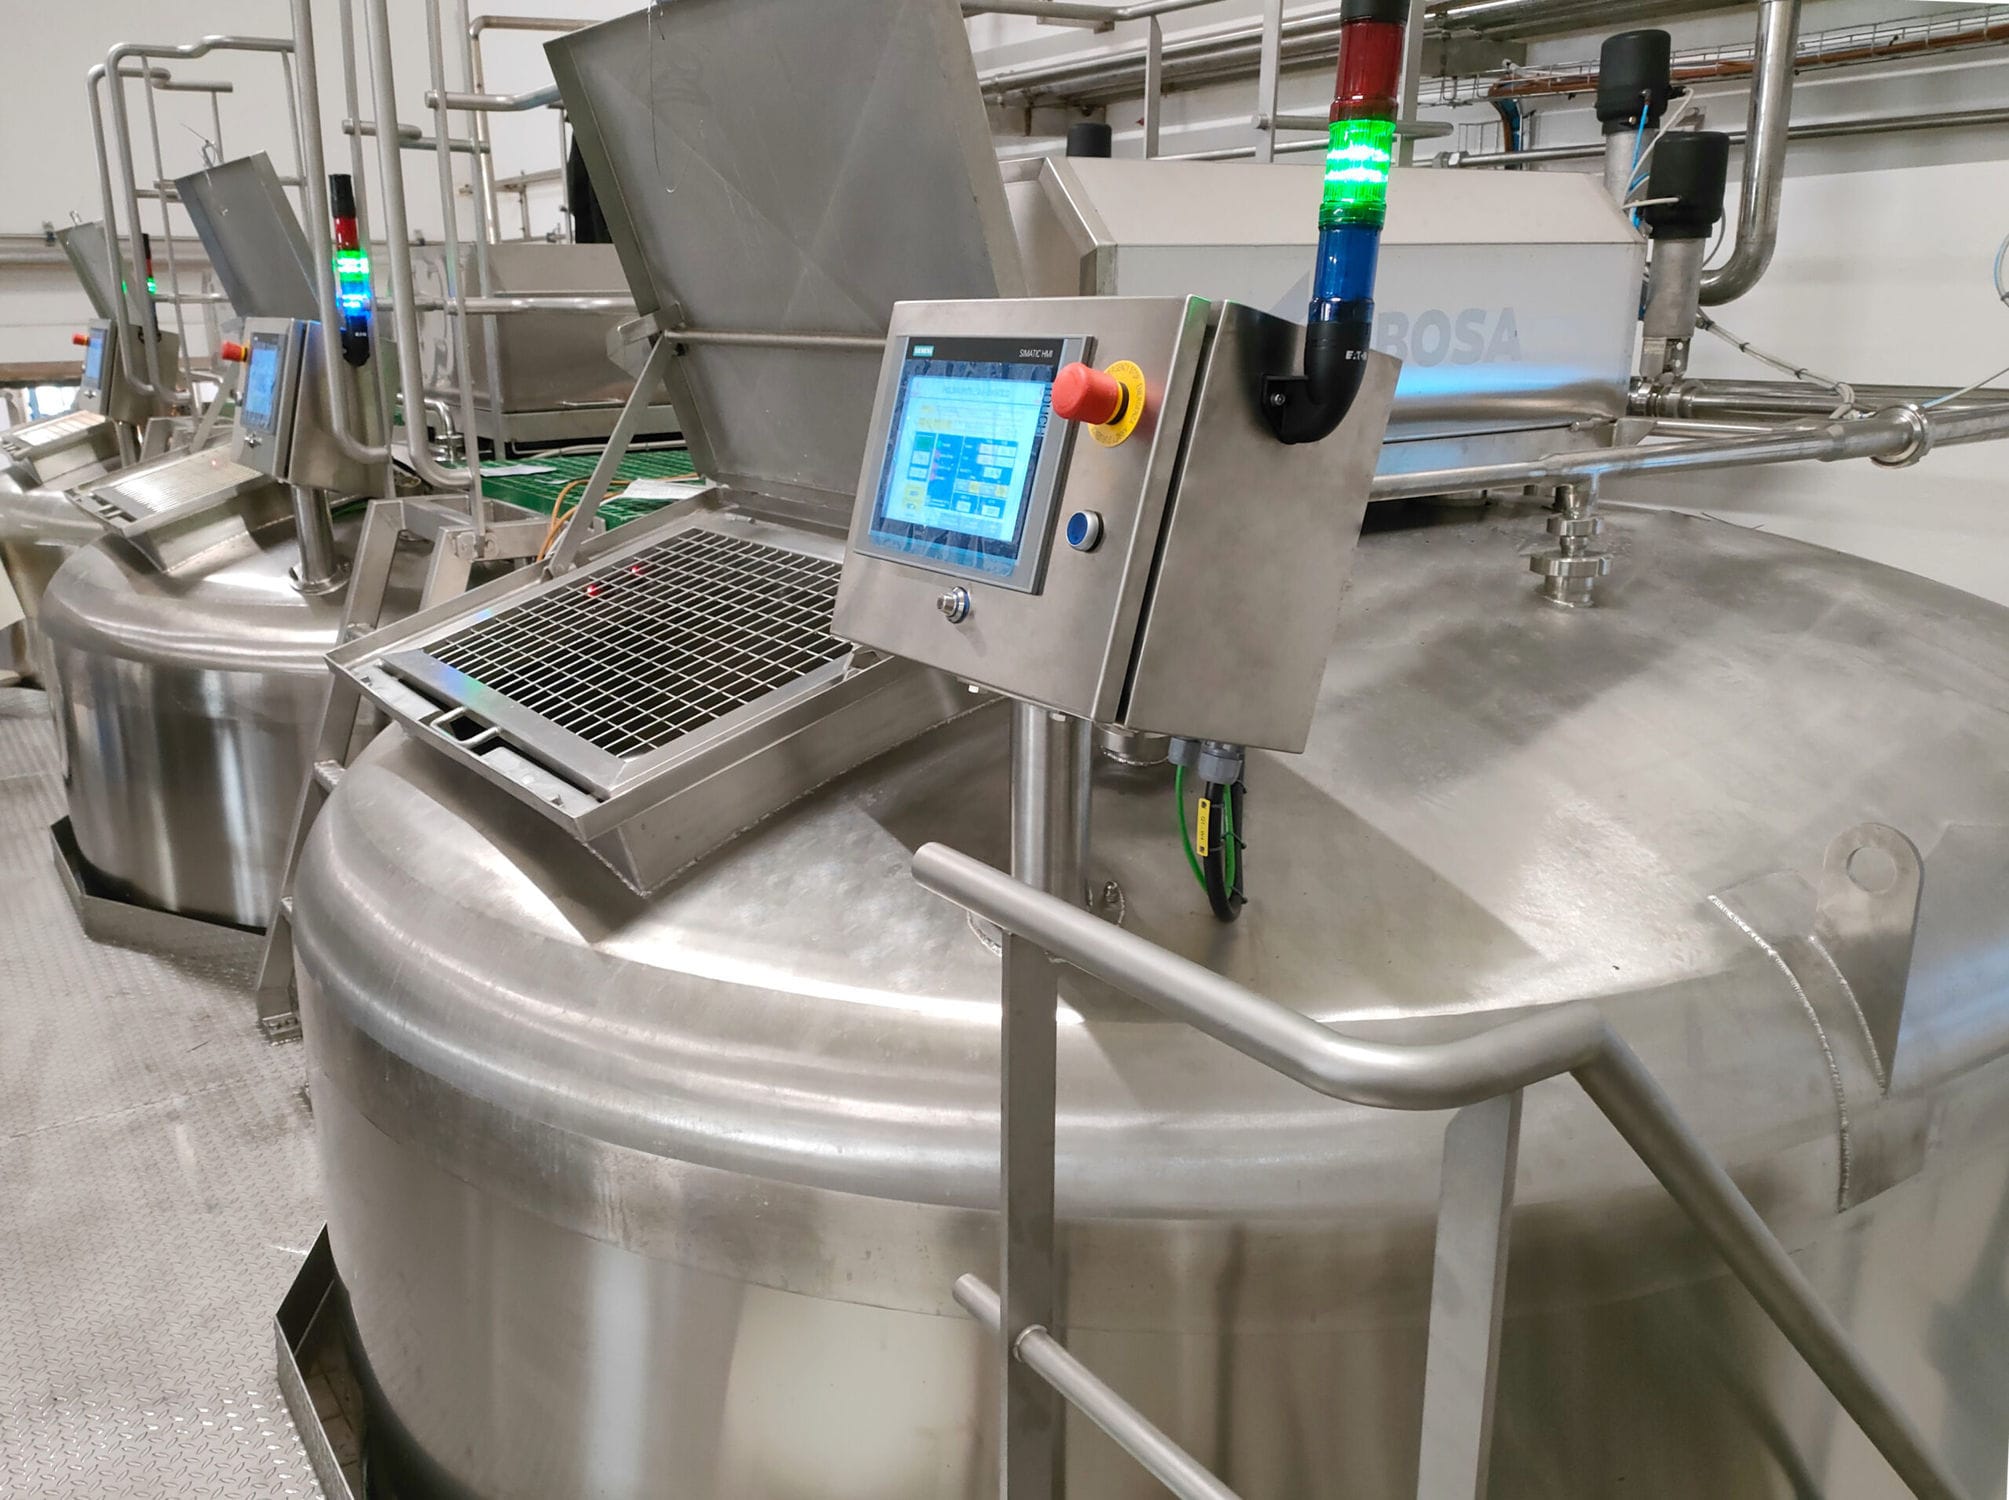
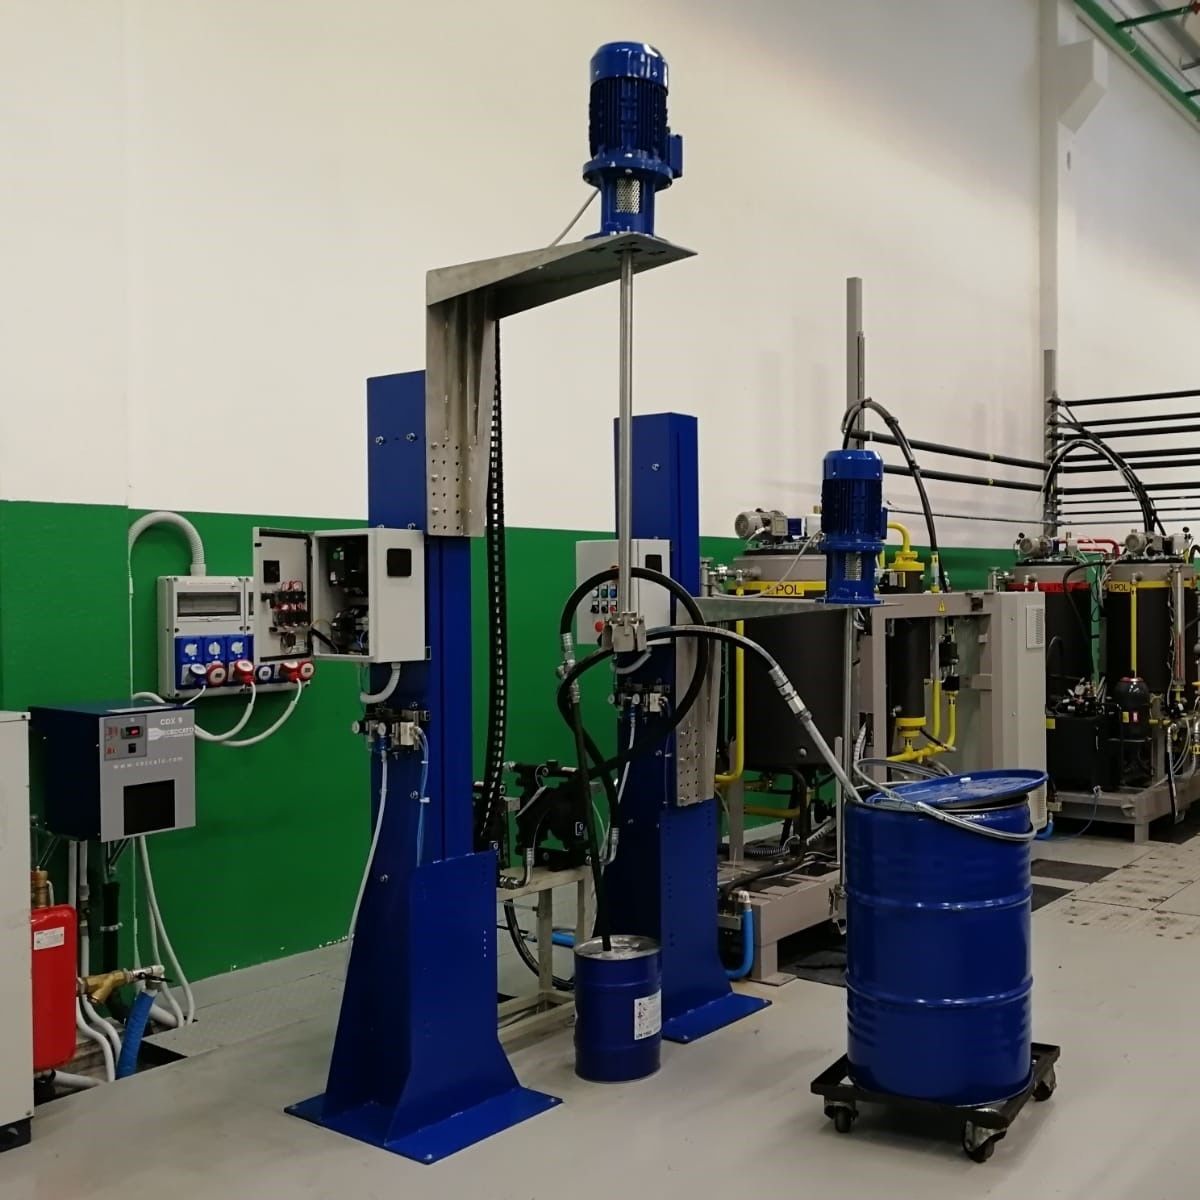
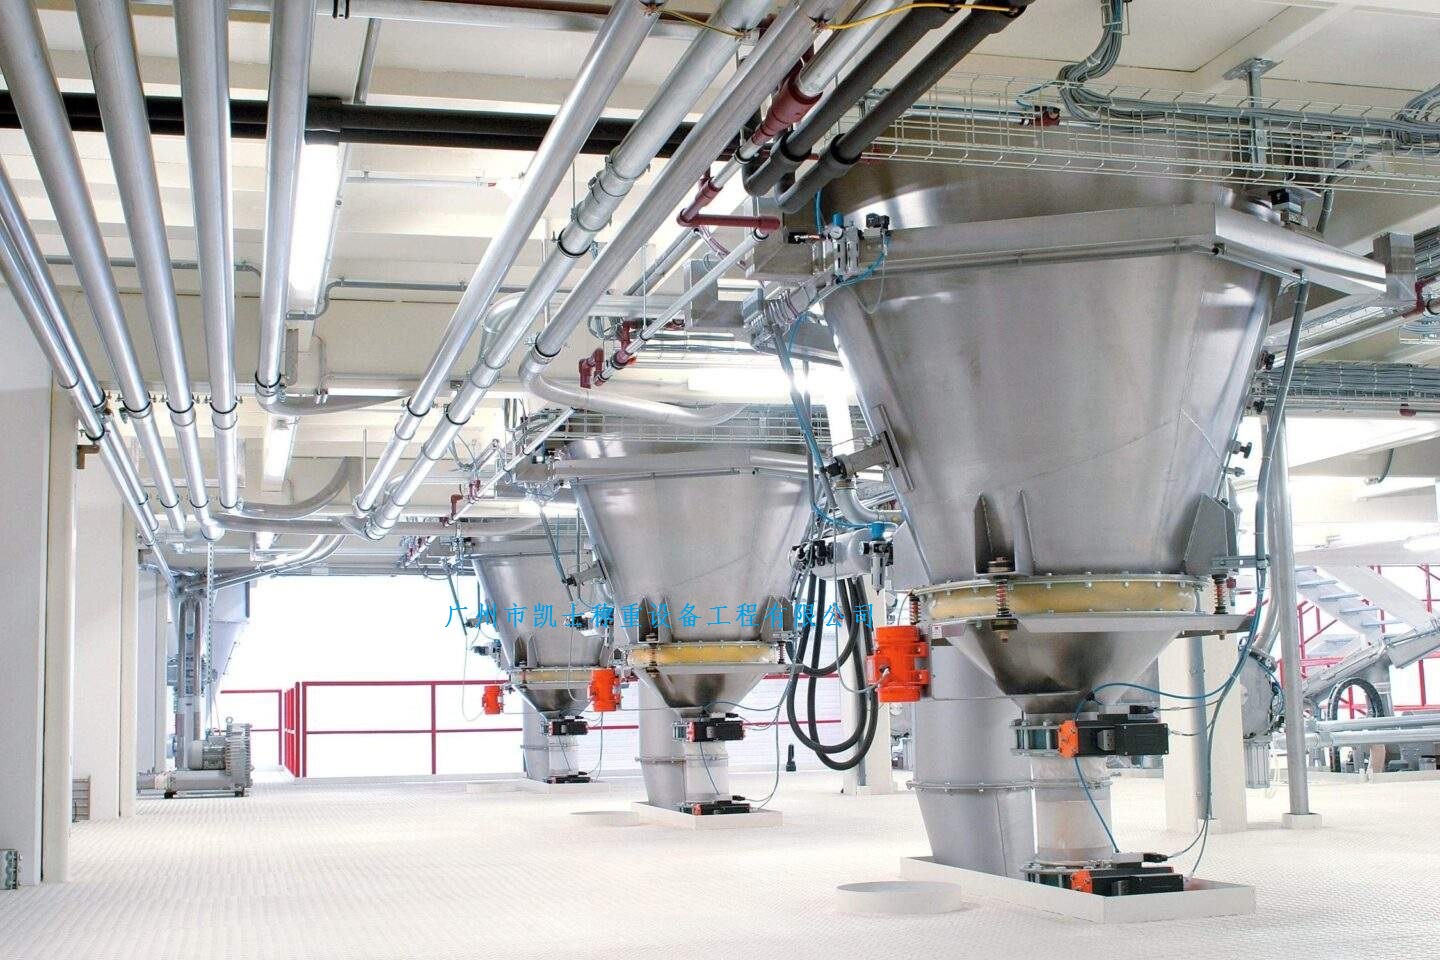
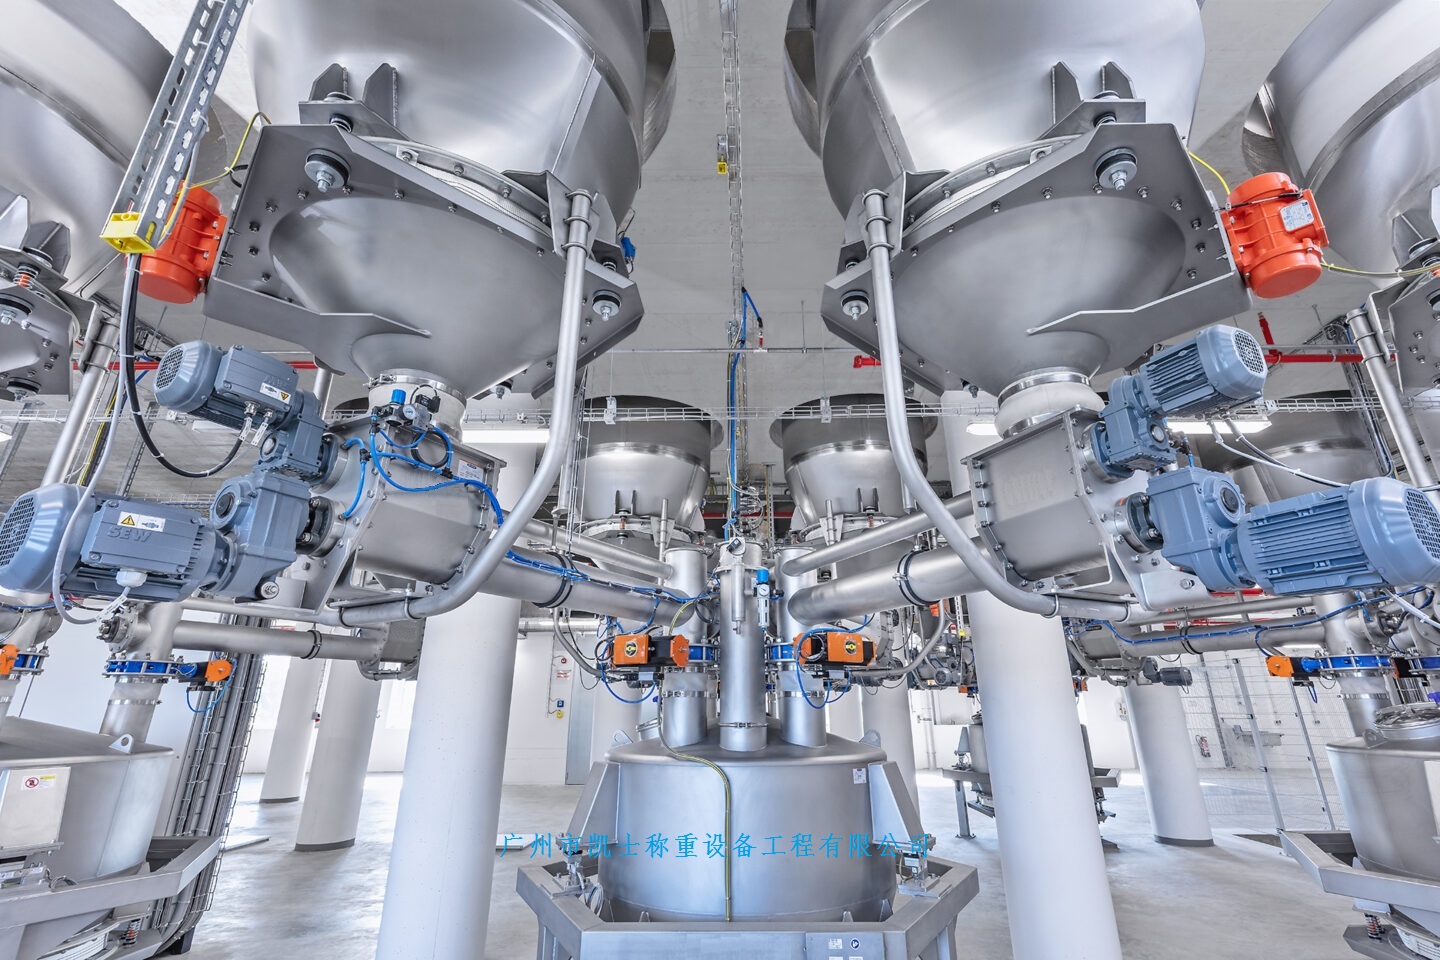
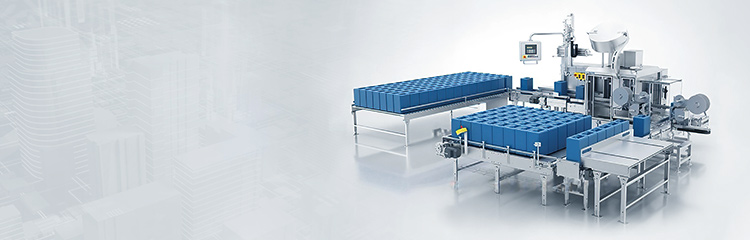
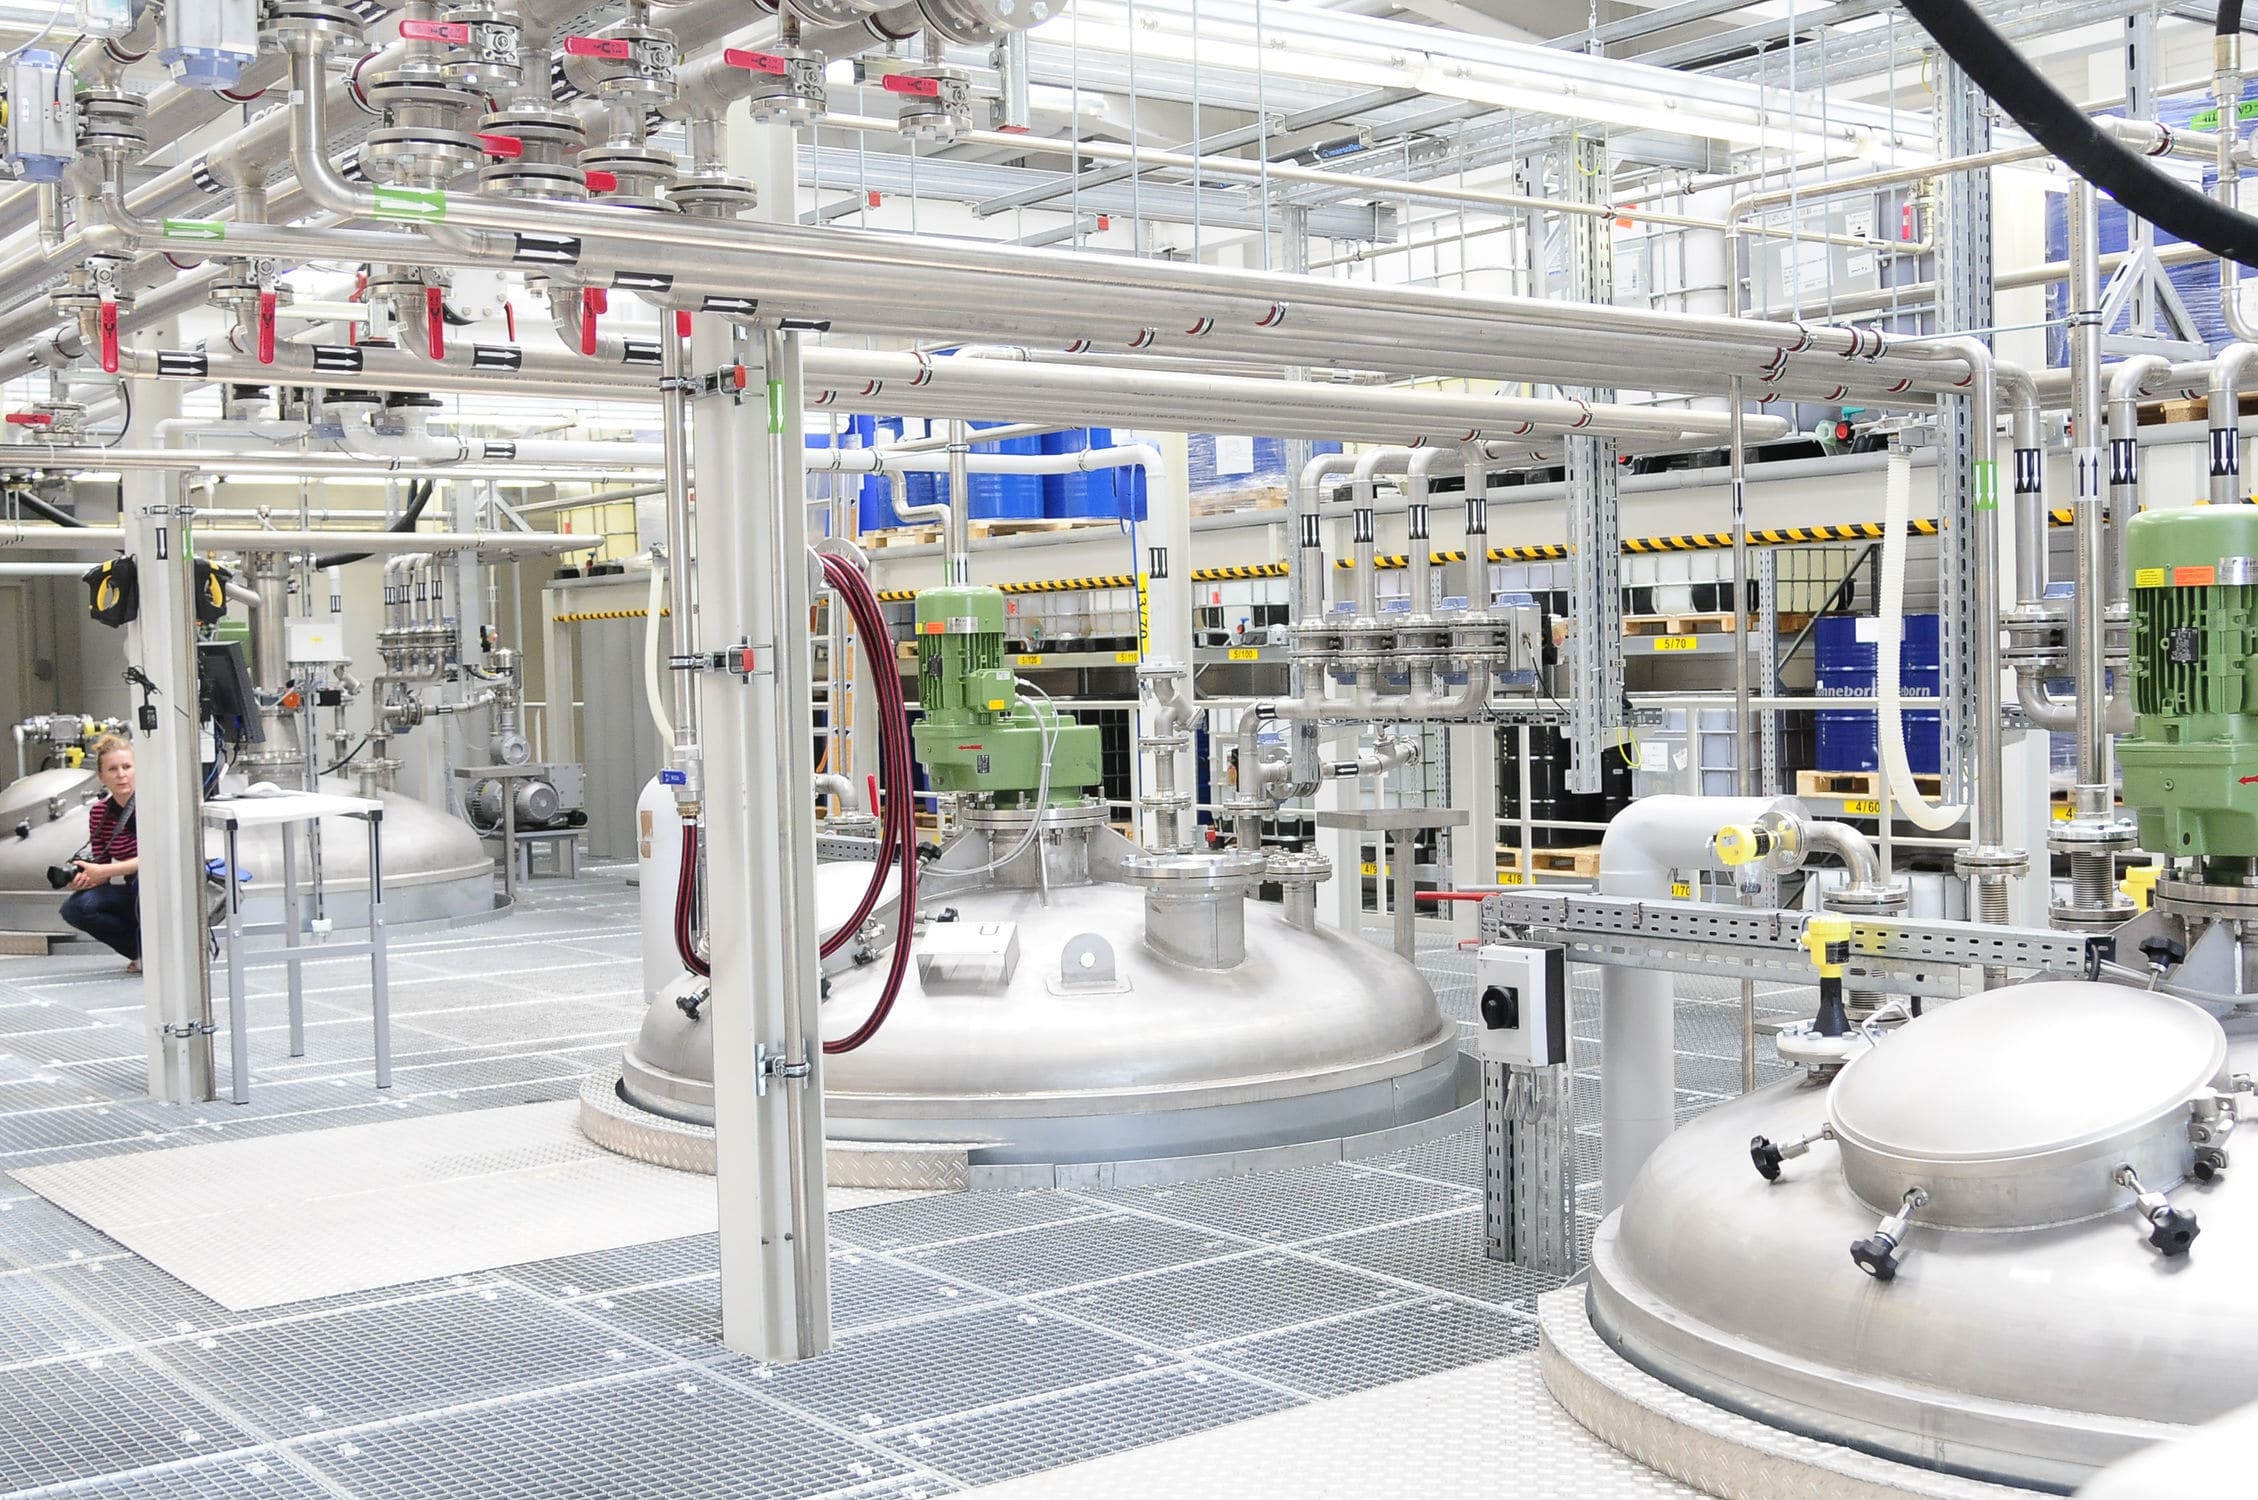
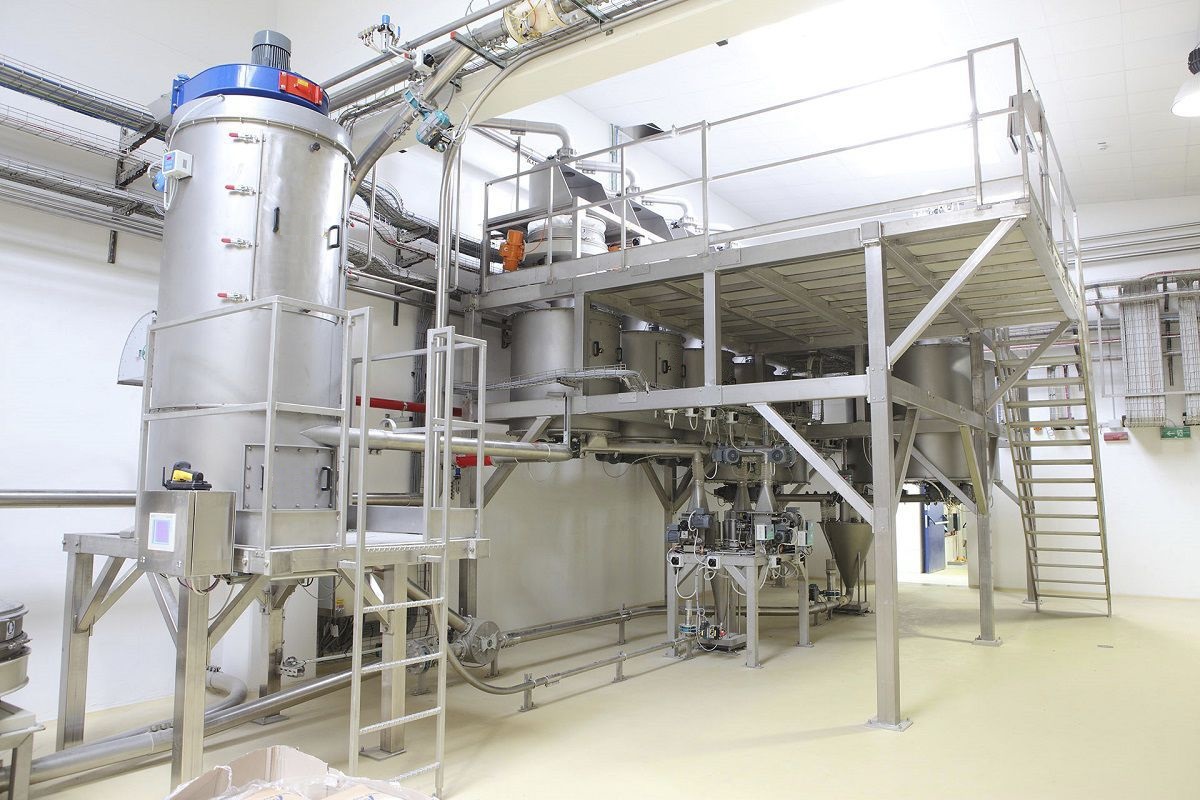
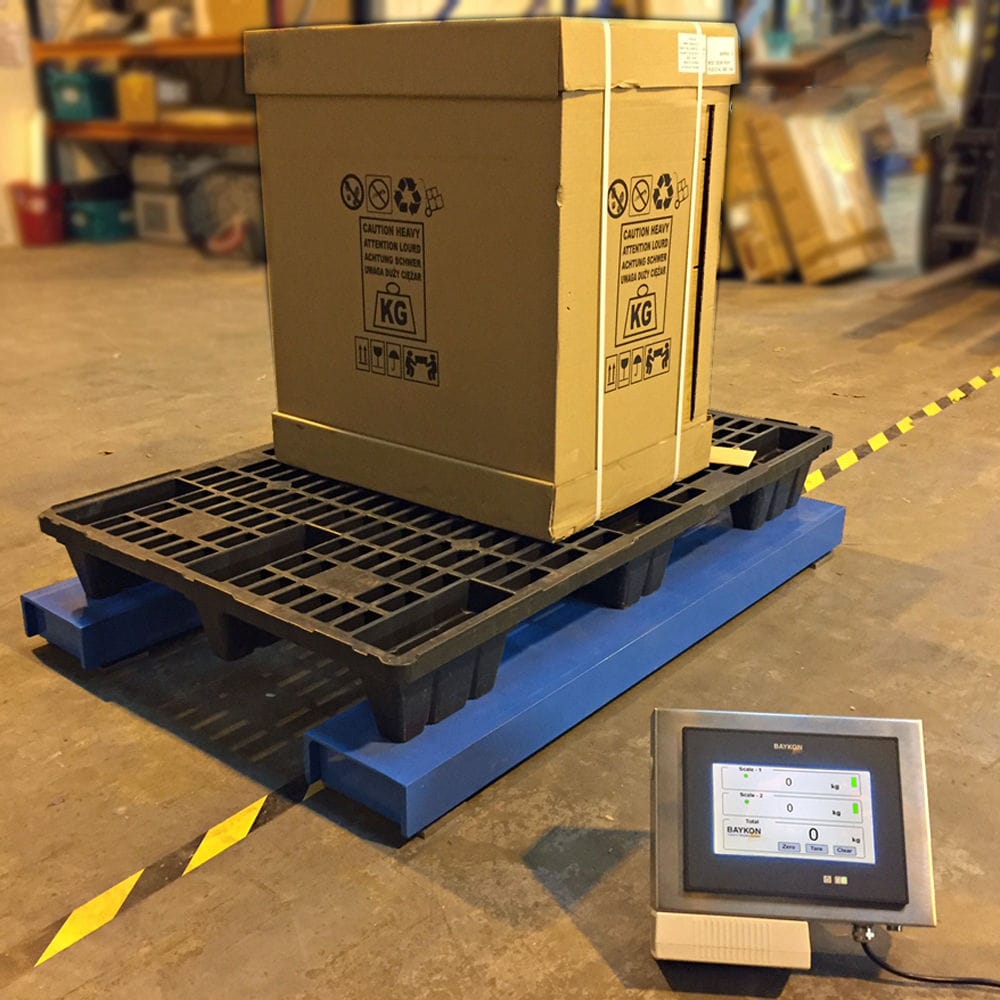
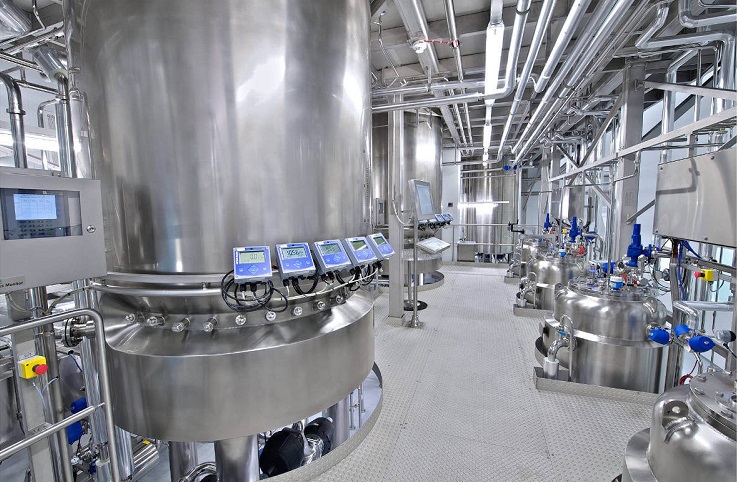
混合称量配料系统是一种应用于工业生产中自动配料设备,以上料协调运算程序的电脑做为控制中心,针对生产前端混配工艺进行自动化控制,实现机器换人的方案。不仅有计量精度高,自动化控制等特点,还能为企业节省大量的生产劳动力,为企业带来巨大的效益。反应釜称重采用浮动式和半浮动式组合,使之后形成的称重控制系统,能自动计量称重数据,可储存计算机并进行称重数据管理。通过夹套传递的热量改变来实现的,通过控制电加热功率来实现.实现温度控制必须检测反应釜的温度和夹套温度,控制程序根据夹套和反应釜内的温度变化进行自动控温。上料系统将由原料的输料泵开始,直至将合格的物料送至反应釜。其中将包括全部输、排料阀门的控制及联锁,各料输料泵的启停,快慢加料的控制状态检测及全部的数据处理功能。投料系统主要采用 PLC、触摸屏、称重模块控制,PLC与其相应的电控主电路安装在电气控制柜里,控制现场信号。控制柜柜面安装触摸屏HMI 进行监控调节,显示配料的工作状态、时间设置、配料调整参数、报警信息等,以提高配料安全运行的可靠性。根据不同种类粉状物体按不同重量比例混合在一起而得到的新物料,利用动态数据交换(DDE )技术实现InTouch对生产现场的数据采集传递,同时完成VB与InTouch之间的数据交互,并给出了具体配置过程配料方案。
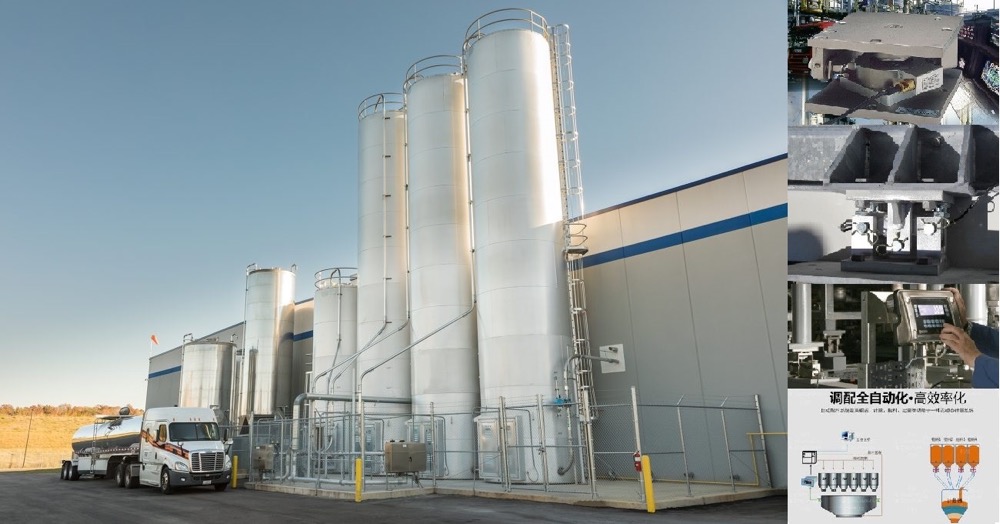
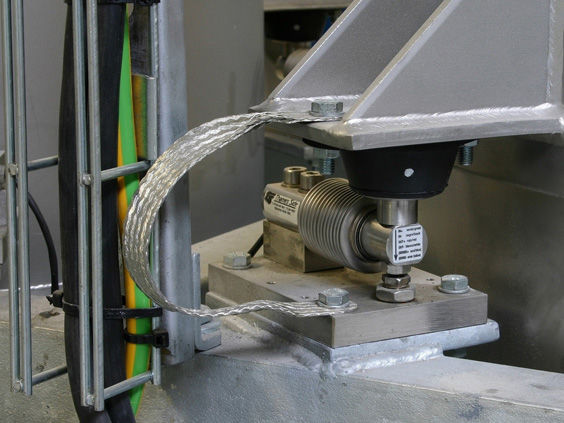
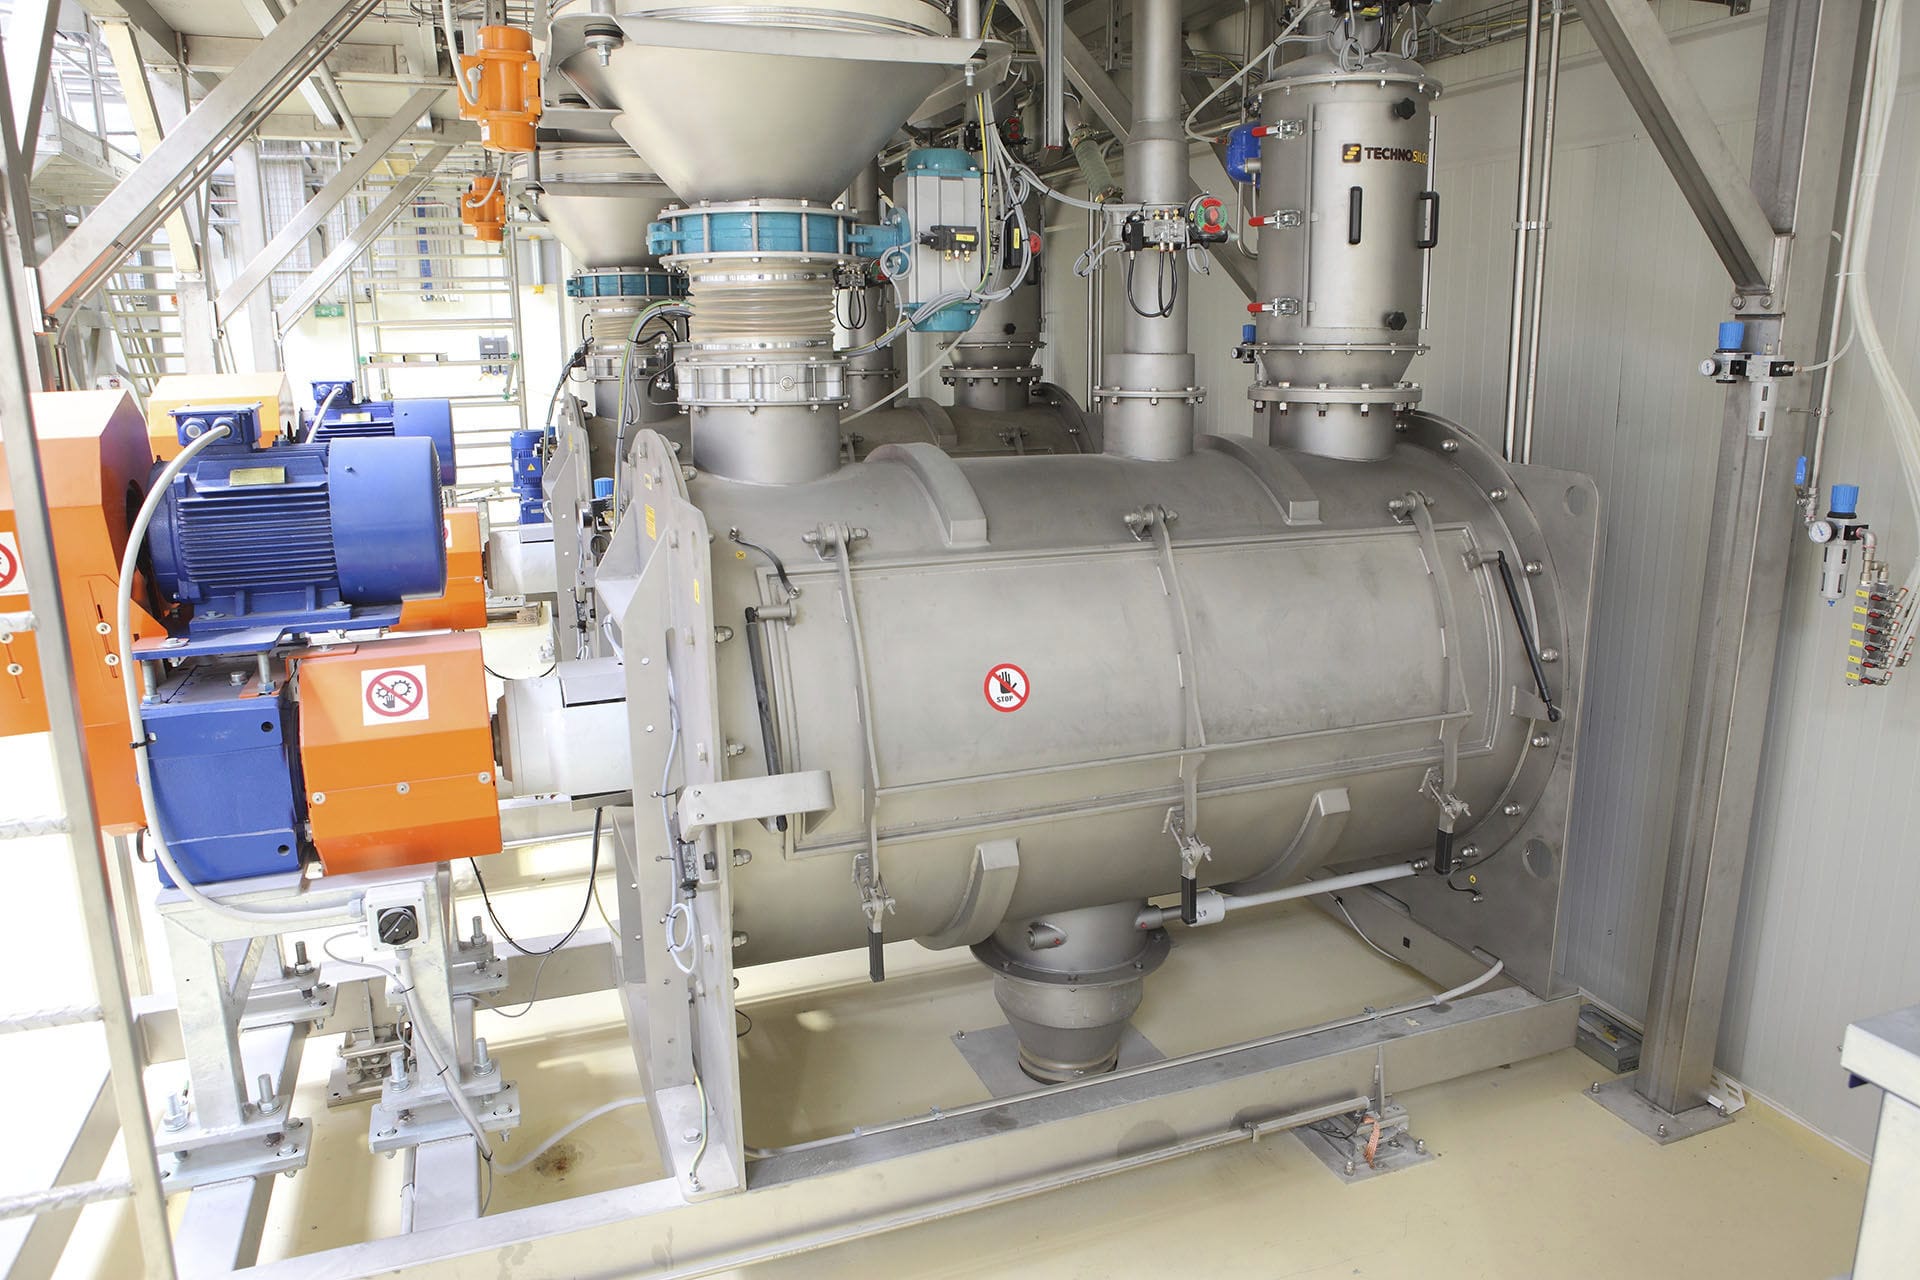
混合配料机适用于在线连续称重计量,通过将称重模块装配在输送螺旋机上,检测到螺旋输送机的动态变化数据,并将数据传输到数据终端处理器得出输送过的物料的重量。通过配料系统和监控管理控制层的PLC进行通讯,实时记录原料的投入量,便于对原料过程用量的统计、过程的监控和管理。通过生产工艺中原料输送中的在线连续动态称取原料输送量,在物料的输送过程中完成物料的称重计量。计量螺旋配料机采用定量料斗称、螺旋输送单元、称重模块、地磅;地磅上靠近两端固定称重模块单元,称重模块单元上固定具有进料口、出料口、由减速电机驱动的螺旋输送单元,螺旋输送单元进料口经软管接头连接定量料斗称。螺旋输送单元采用外壳,外壳内的主轴,主轴上焊接的螺旋叶片和主轴一端的减速电机,主轴经左端的轴承座和右端的减速电机安装在外壳两端的左、右安装法兰上,左、右安装法兰对应固定在外壳的安装法兰上,外壳一端上部的进料口连接软管接头,外壳另一端下部的出料口连接软管接头,外壳下部靠近两端处具有安装支架,安装支架与称重模块单元中的称重模块安装板连接固定。称重模块单元采用悬浮式称重模块,称重模块安装板、称重模块安装底板;称重模块安装板连接在悬浮式称重模块上,悬浮式称重模块固定在称重模块安装底板上,称重模块安装底板与地磅连接固定,悬浮式称重模块的信号输出端外接PLC控制器。
设备形式:卧式,立式多层/单层/保温
设备系列:50L-150M3
工作温度:常温/可在位灭菌
工作压力:常压
加热与冷却方式:真空、电加热器、夹套及内蛇管,无菌空气
搅拌方式:转轴,转筒式,
控制形式:自动称重配料控制(手控)
材料:优质不锈钢
温度控制范围:20~60℃,±0.5℃
转速控制范围:0~30rmp,±1%