





 020-34563445
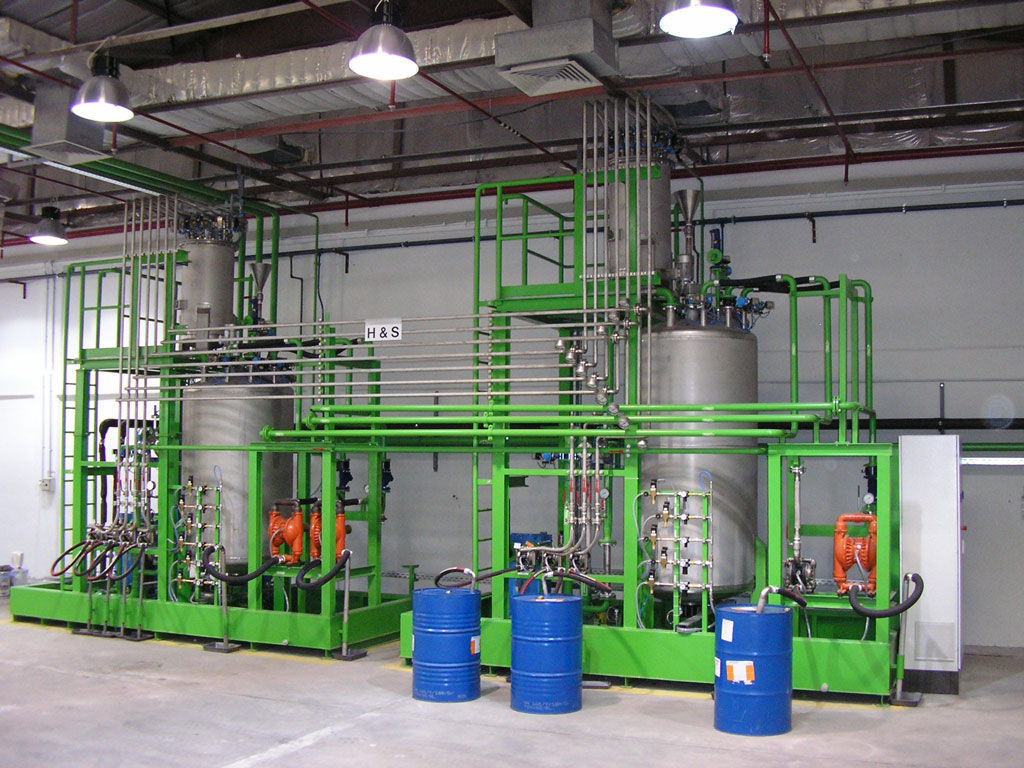
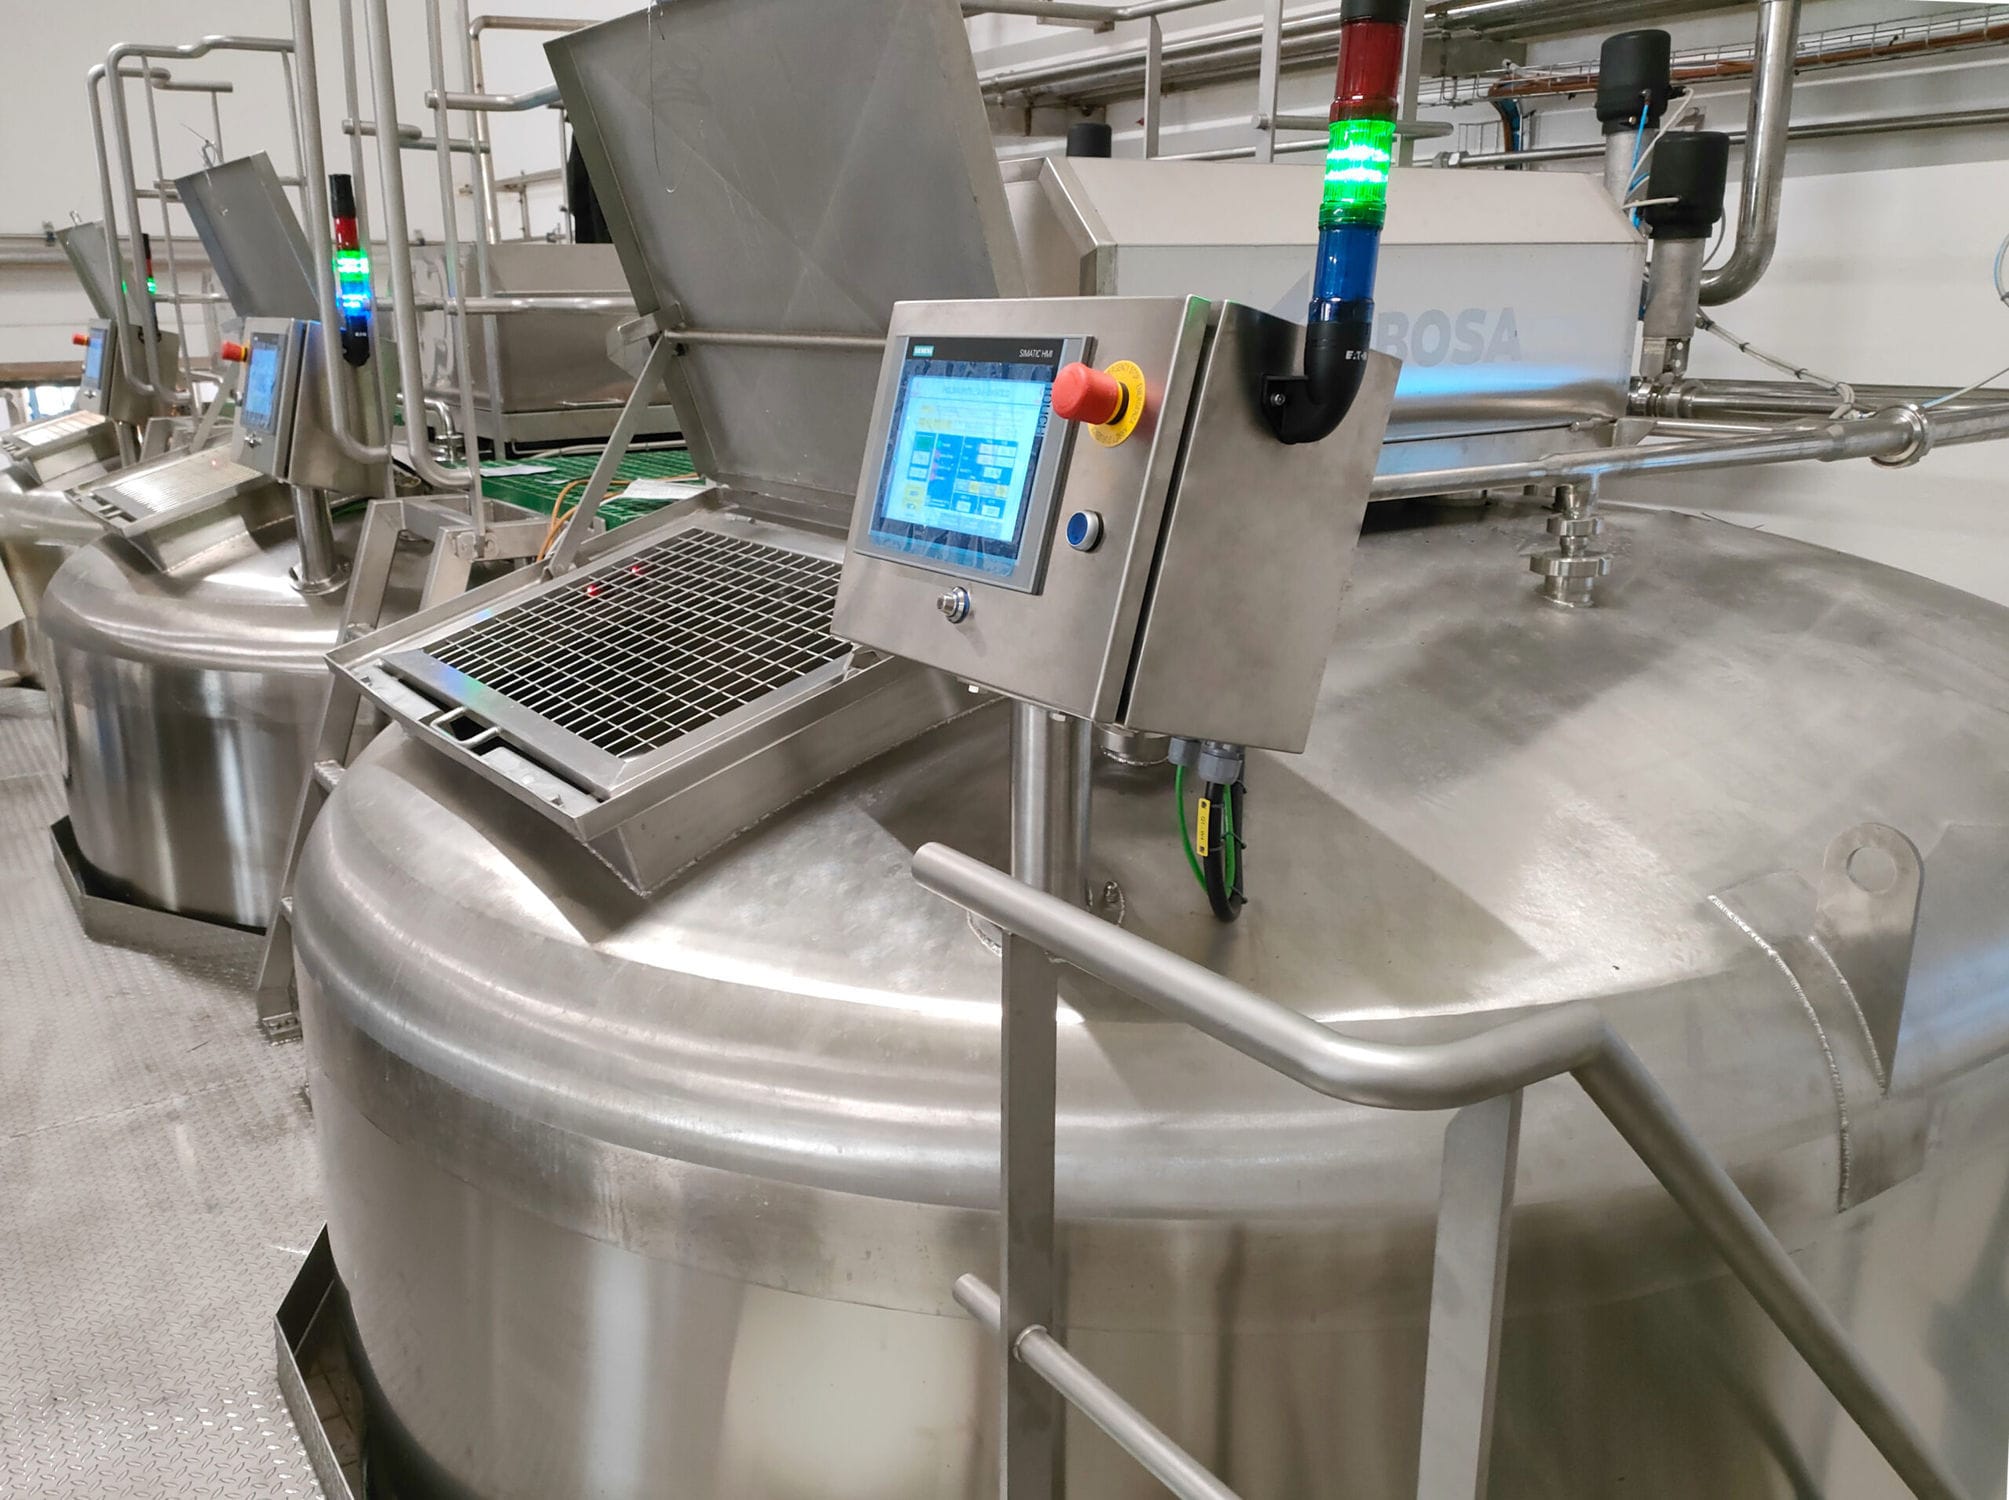
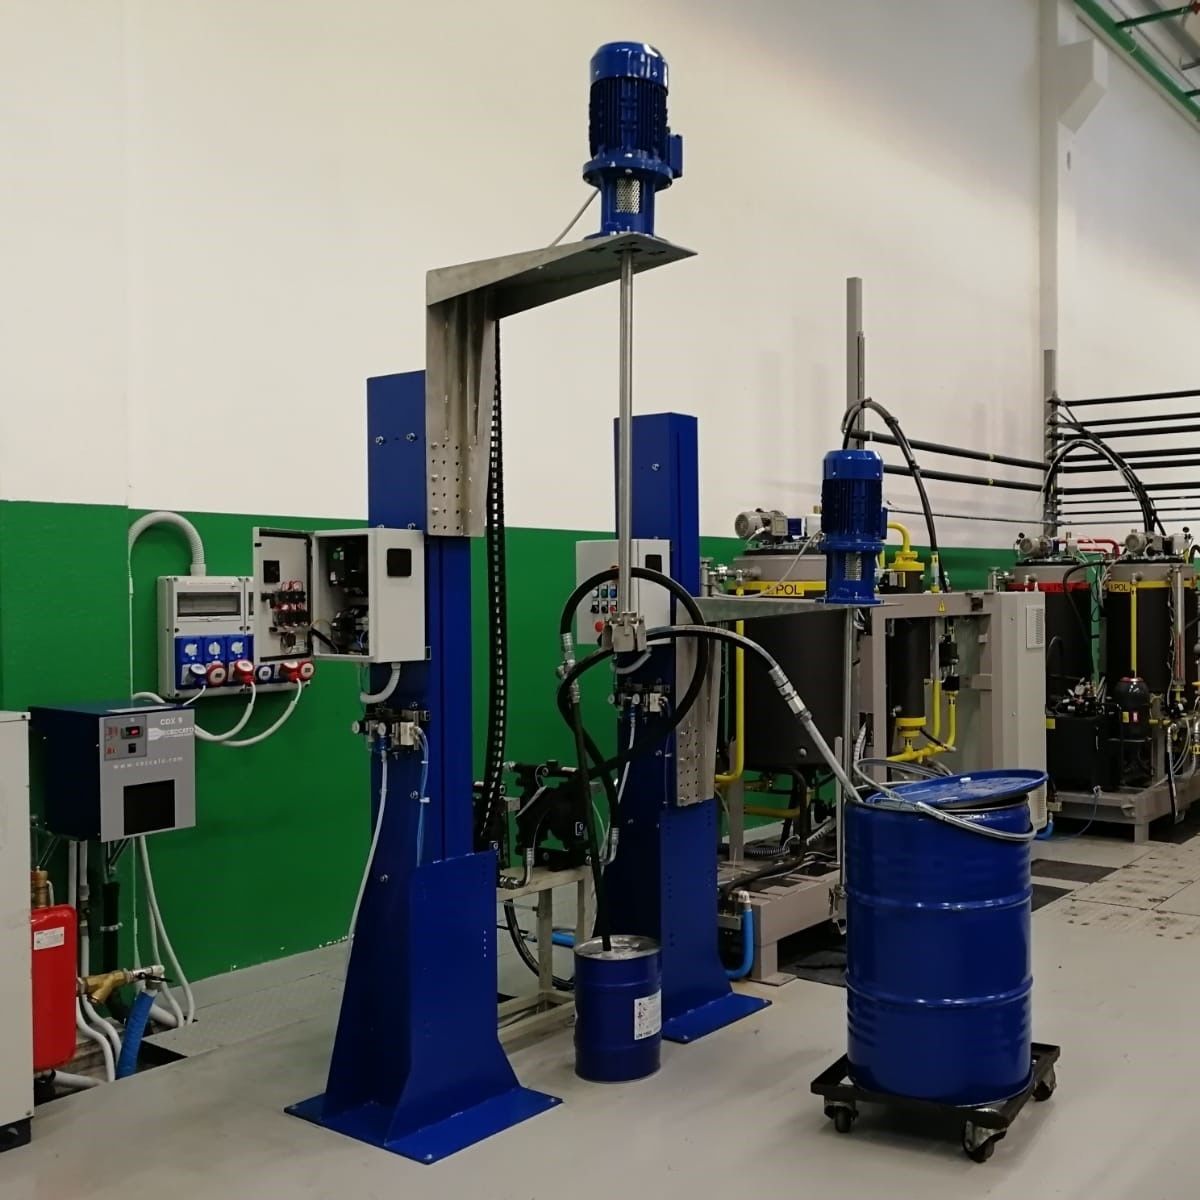
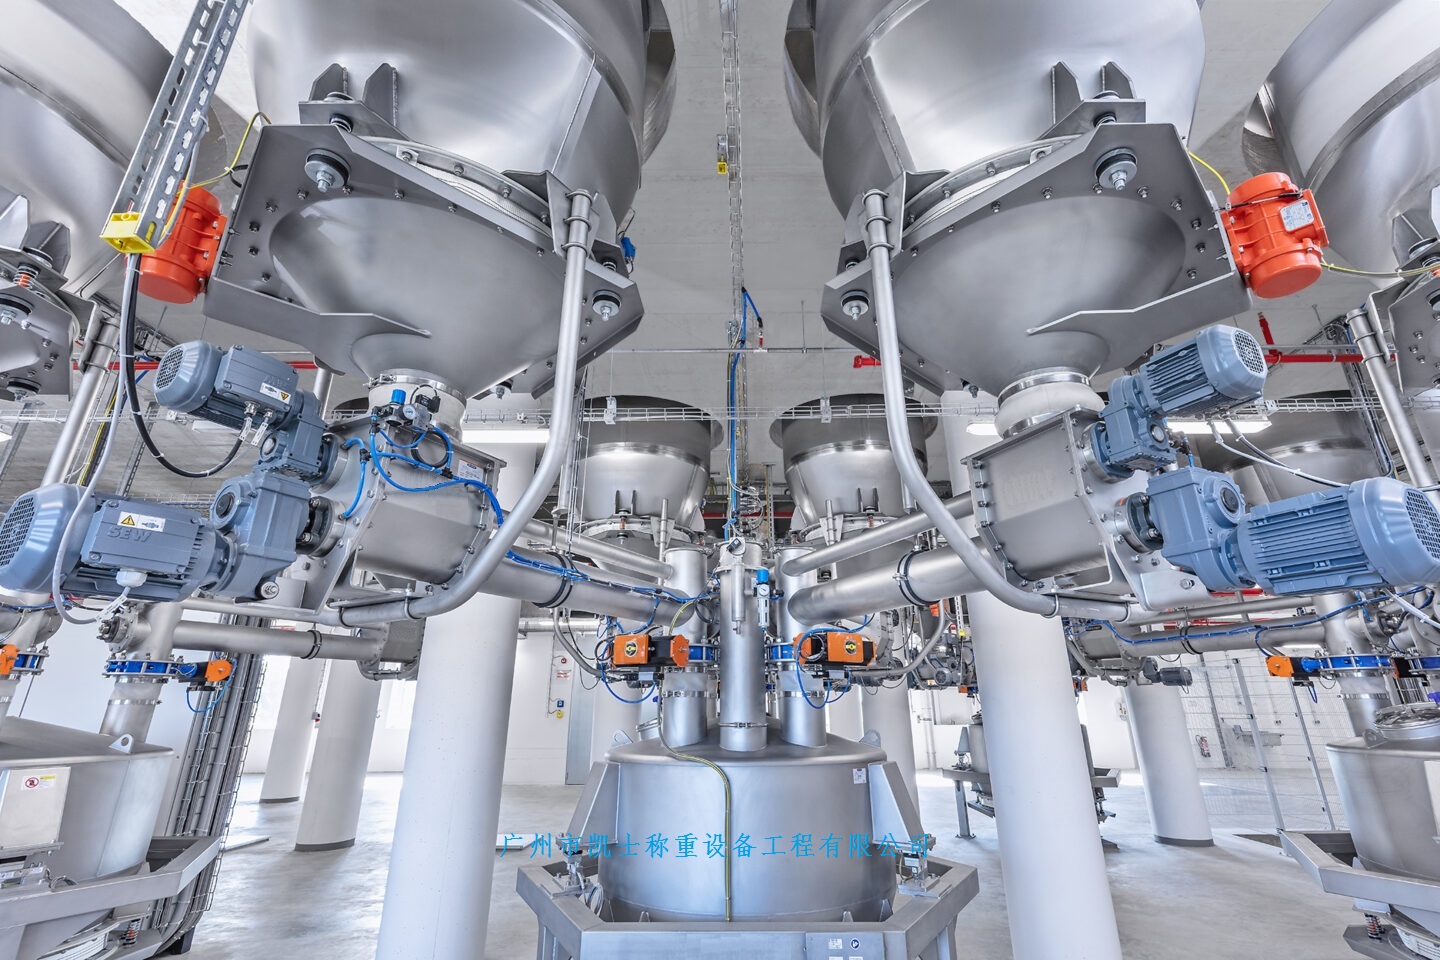
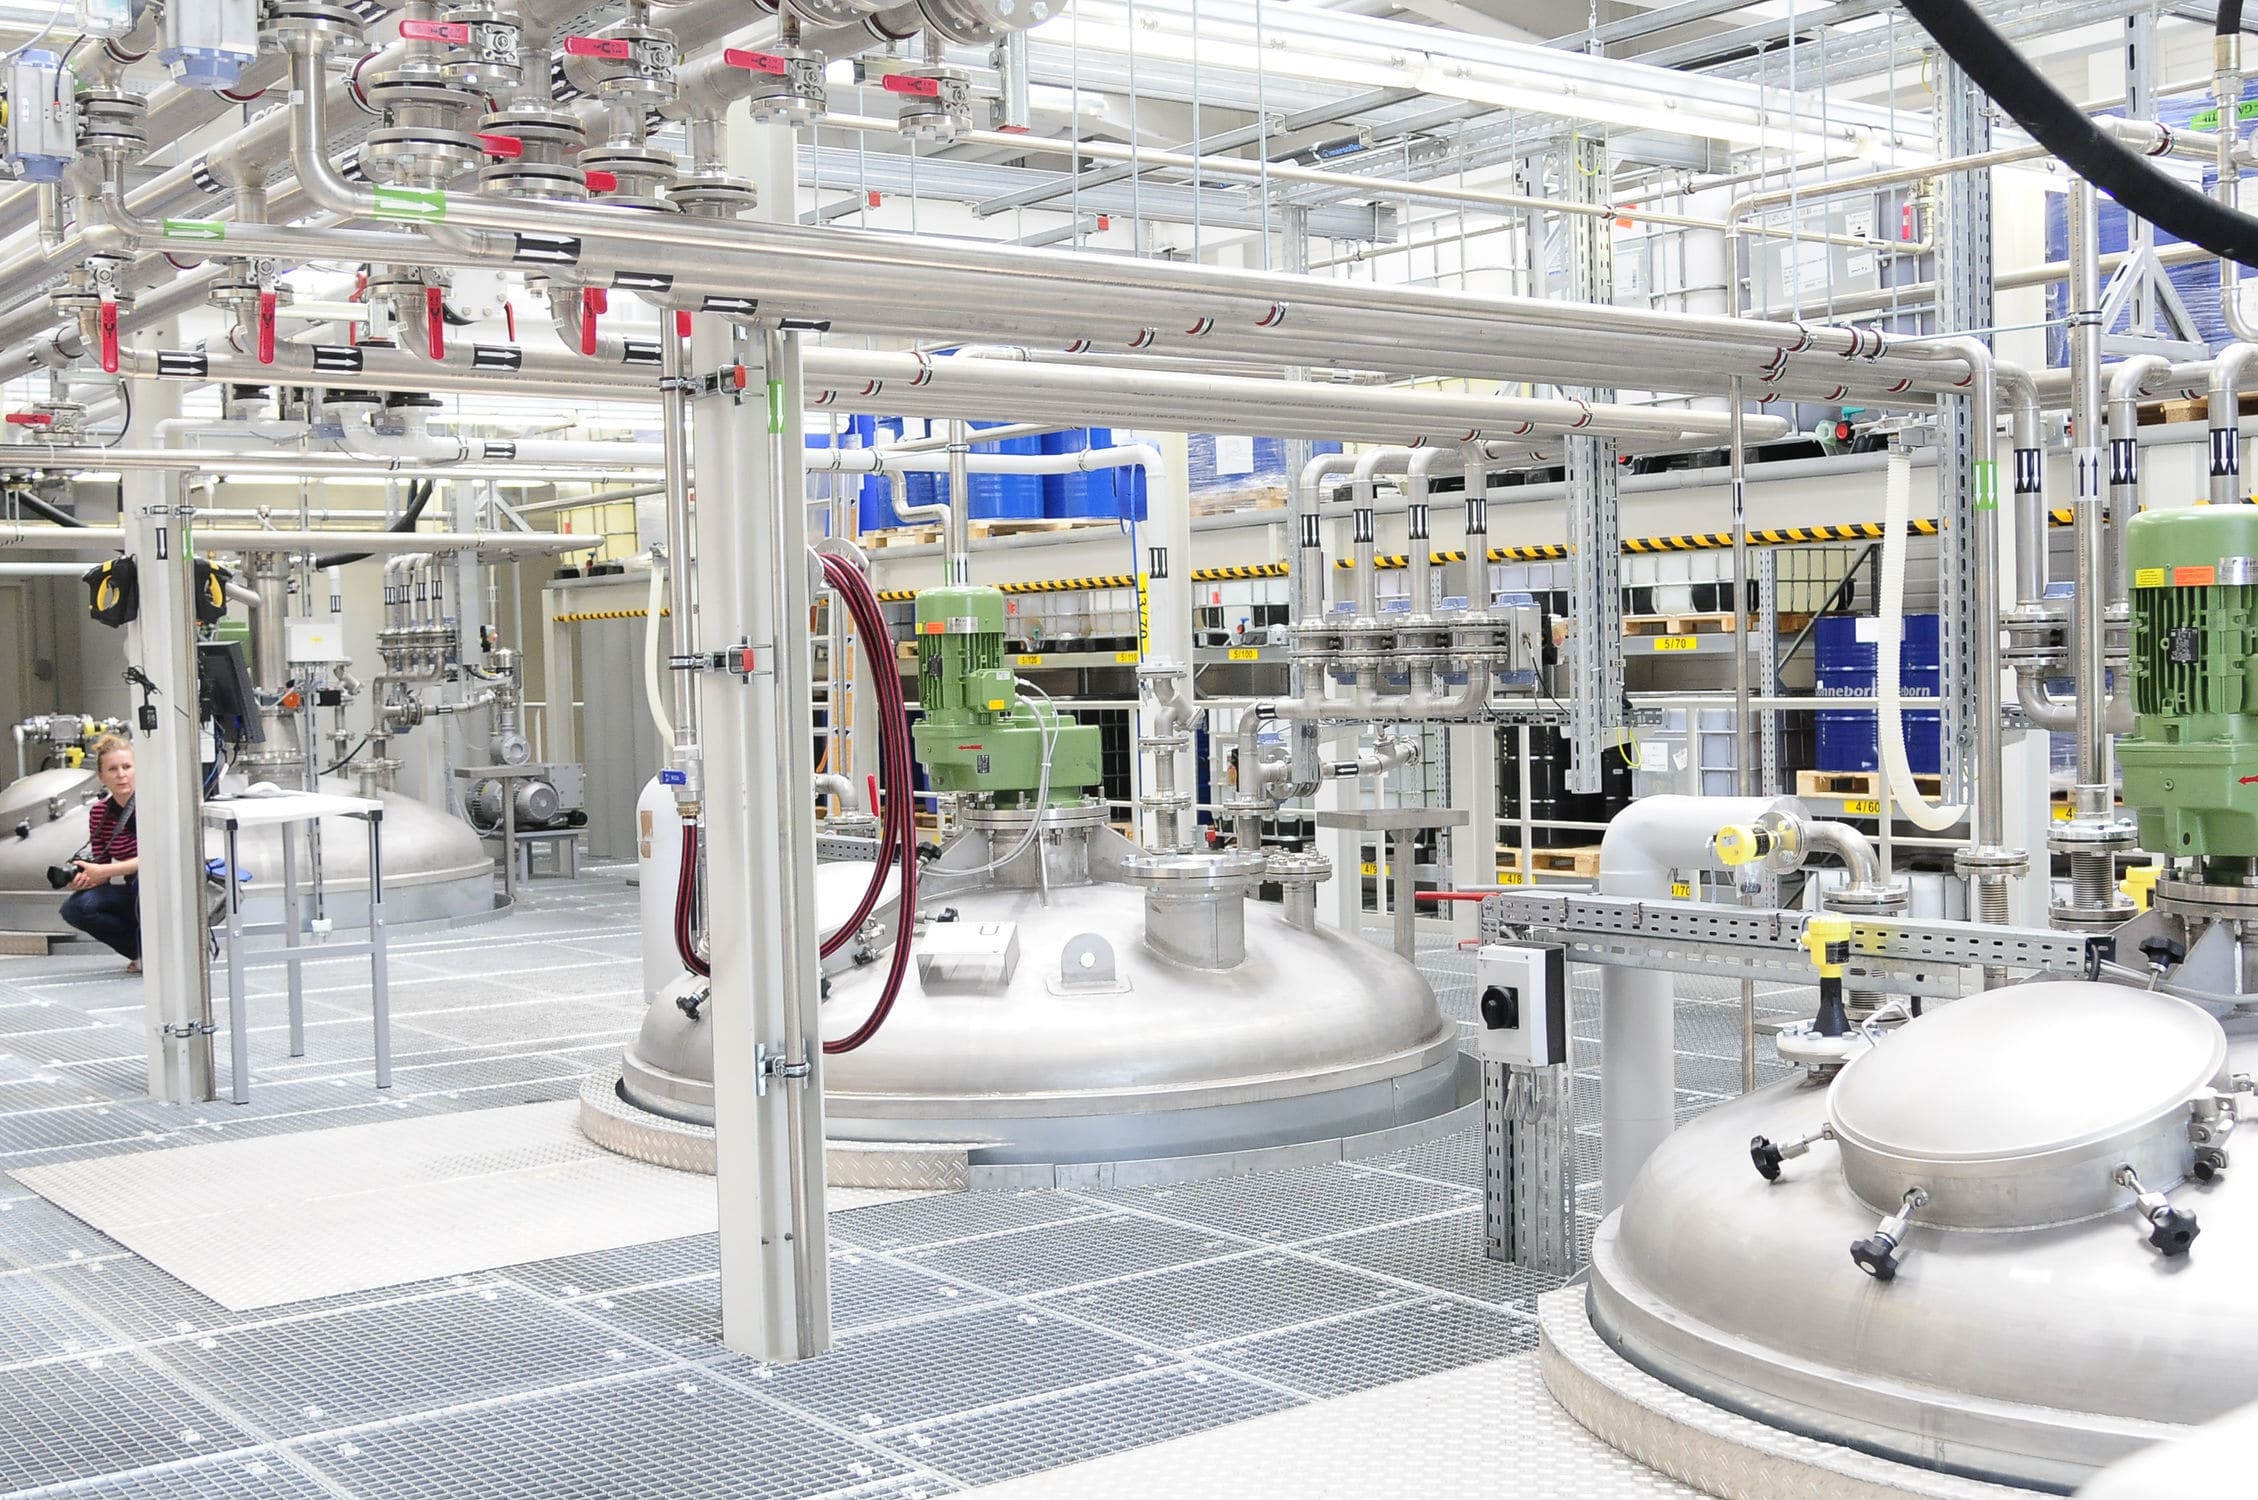
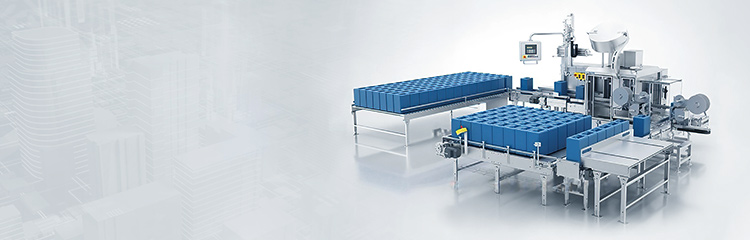
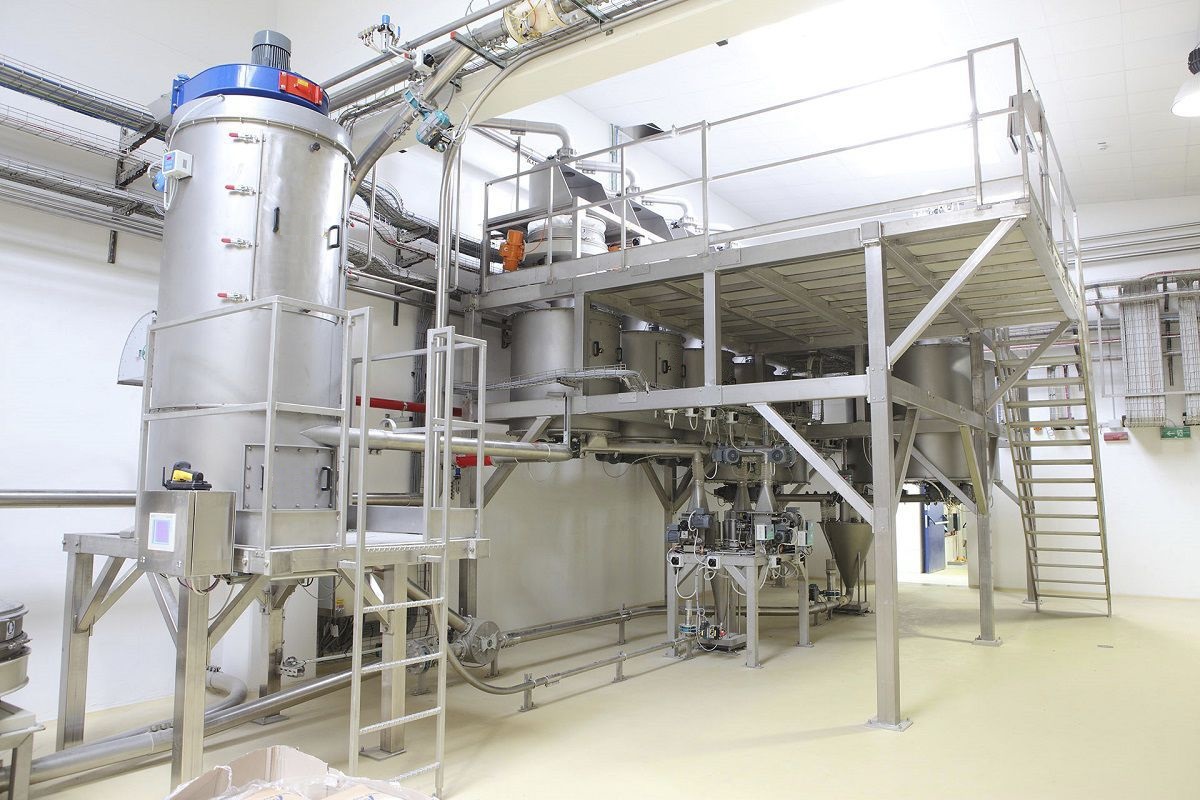
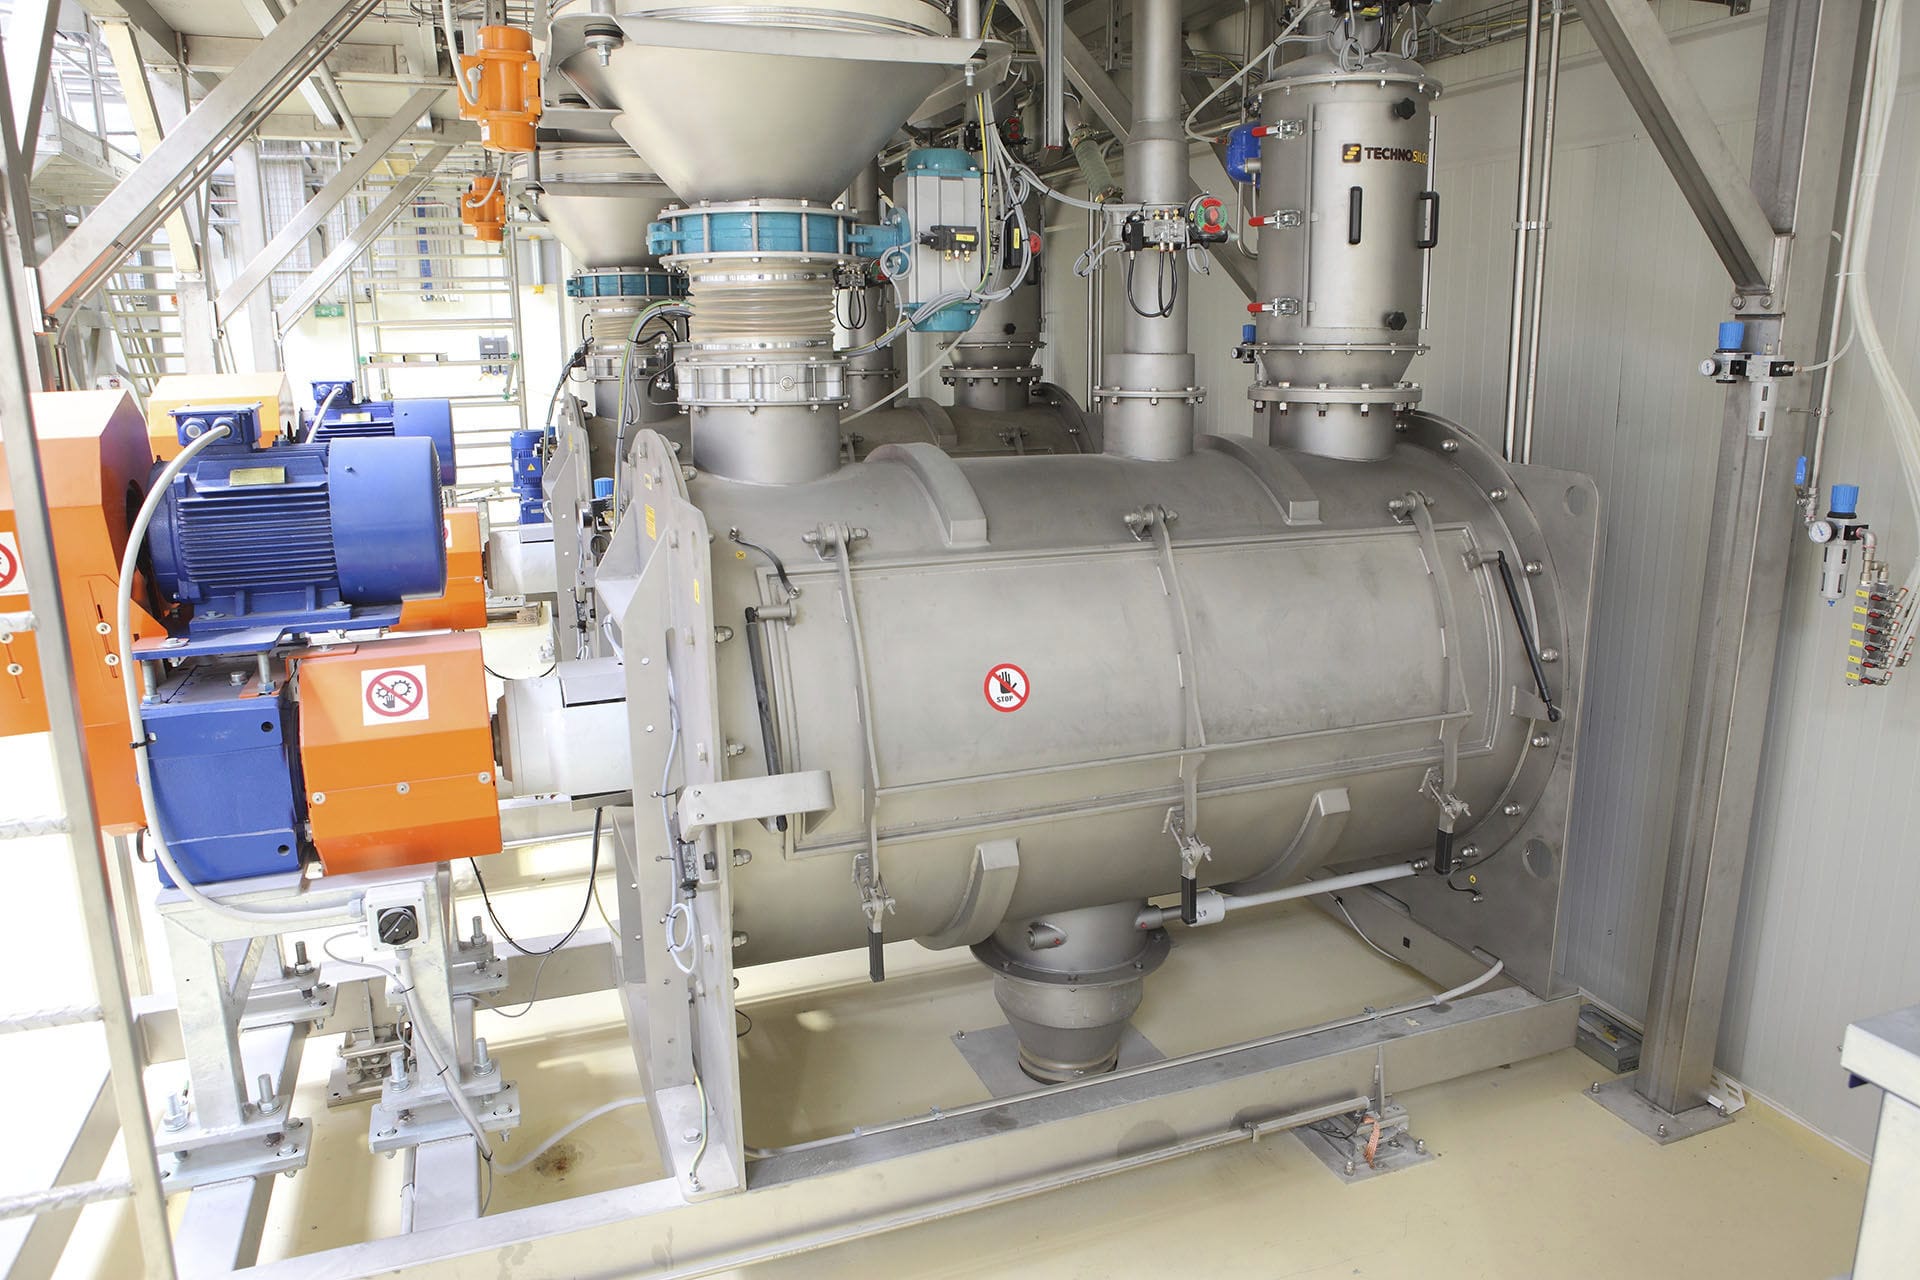
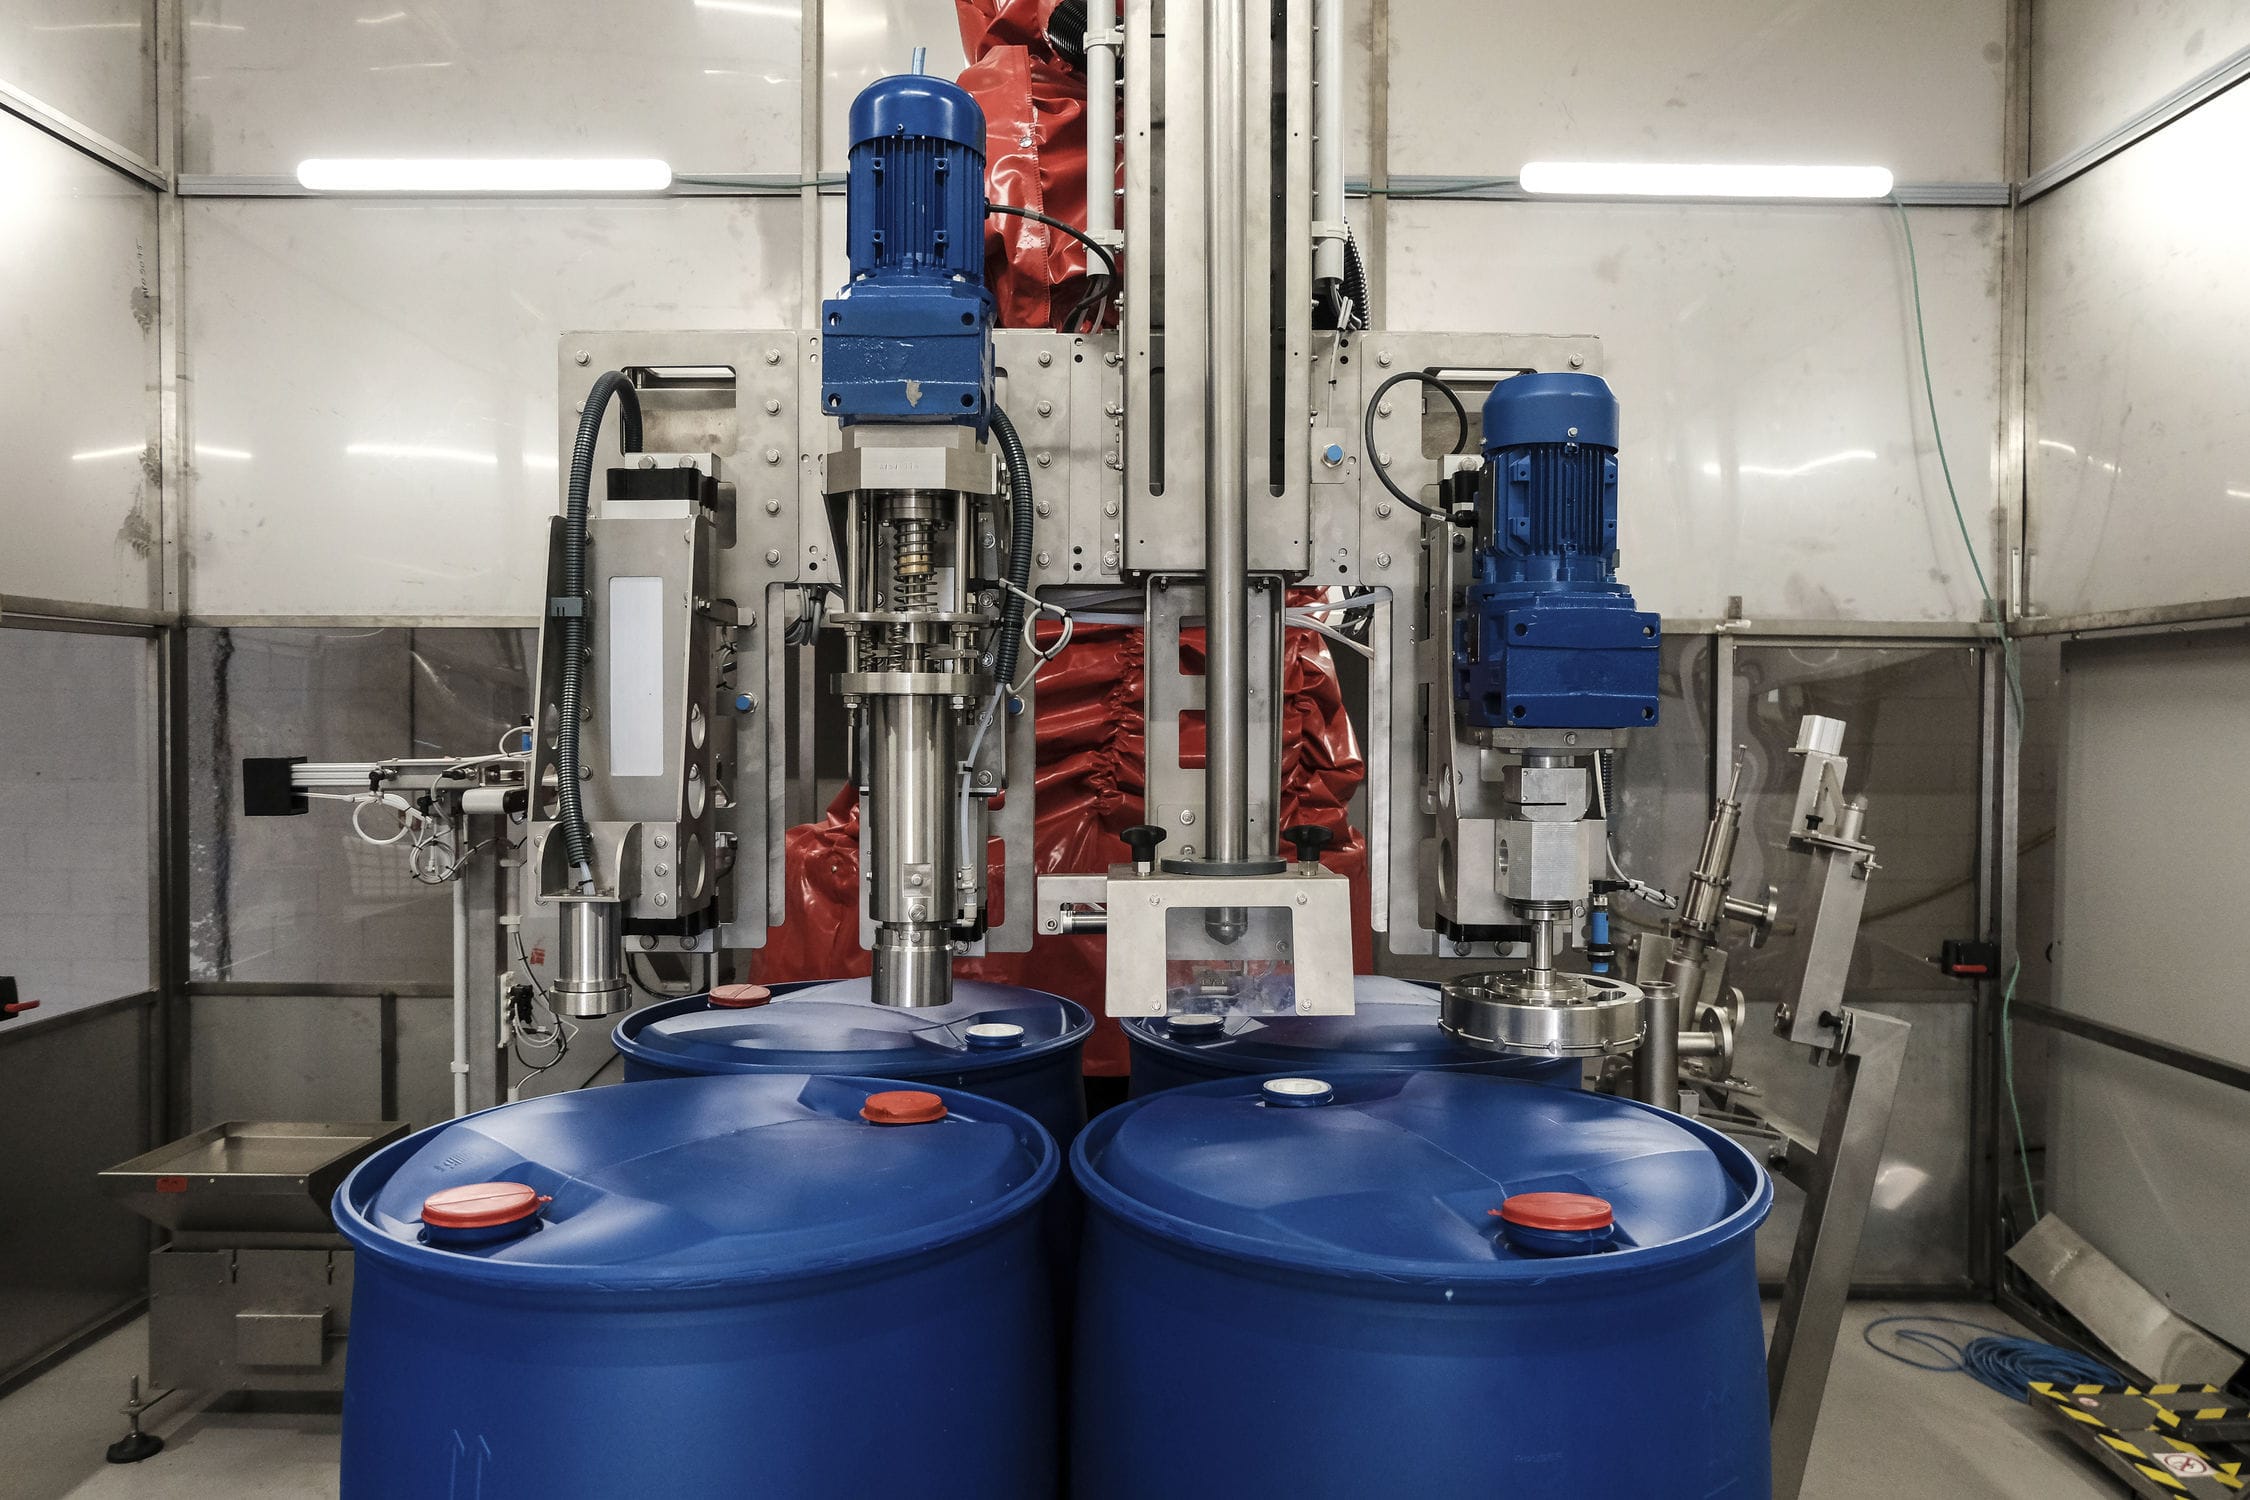
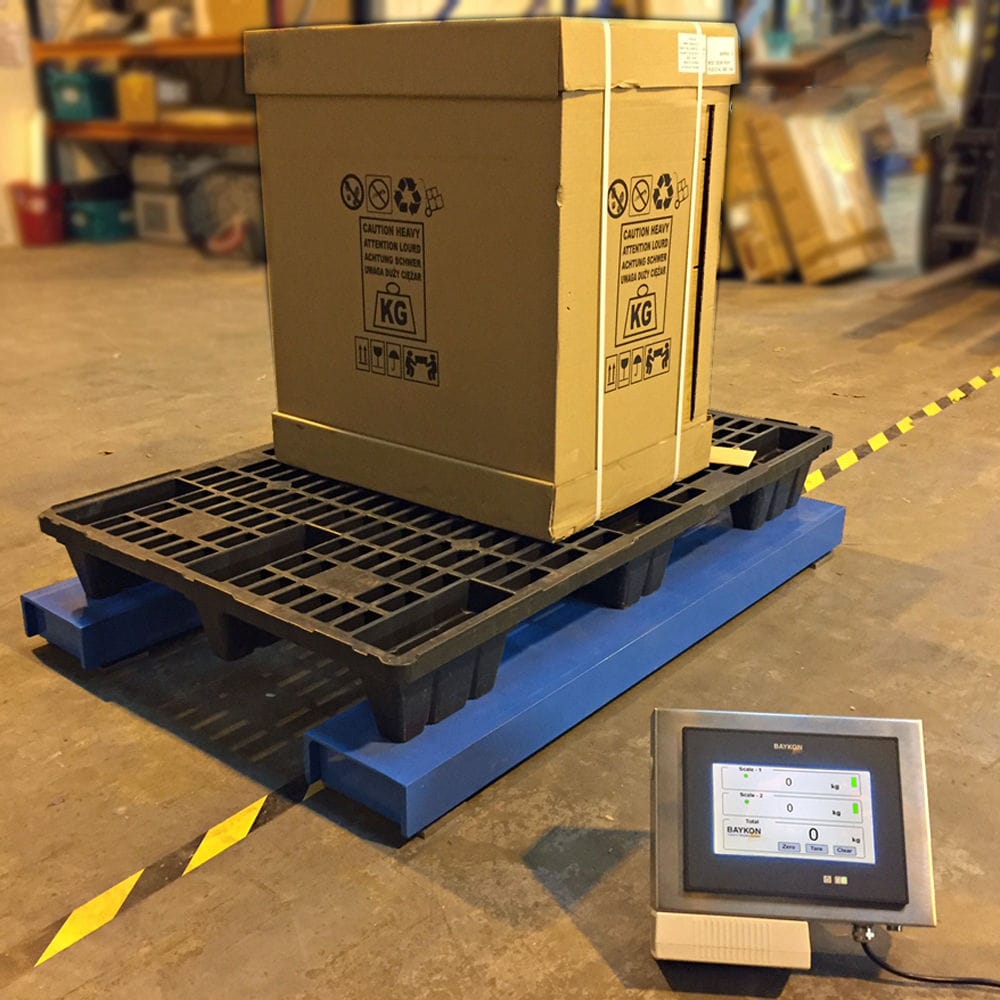
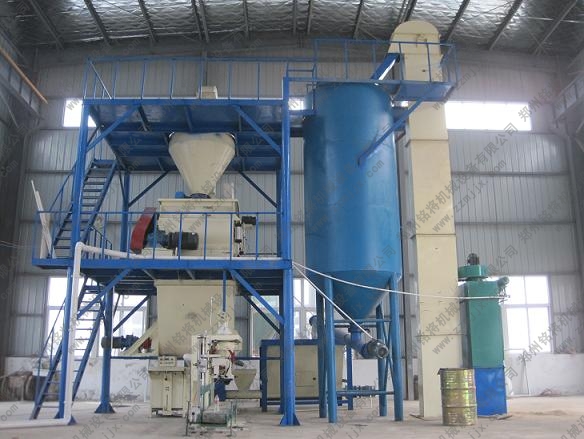
颗粒配料系统包括称重模块、料斗秤、搅拌机、输送机、计量泵、混合罐、电磁阀、灌装机、单向阀以及PLC控制系统,管道通过计量泵电磁阀、称重模块安装在料斗秤下,料斗秤经阀门电磁阀、单向阀连接至管道,输送机以及至计量泵连接至混合罐,称重模块、计量泵、搅拌机、电磁阀、灌装机分别电连接至PLC控制系统,称重仪表串口输人PLC控制系统中,PLC控制系统结合配料系统中所存储的信息获得当前位置的配料量,然后通过串口接口输人到称重仪表,称重仪表将设定量与反馈量综合运算,输出经过阀门执行器控制阀门的开度,以达到根据目标量及其相应配料条件进行自动变量配料的目的。配料系统当称重模块检测到料斗秤缺料时,泵电机启动并运行,设定的上料时间、上料给料电机启动并运行,一直到称重模块检测到料斗秤进料满时所有的工作电机才停止下来;配料、卸料系统工作过程称重模块检测到物料到位时,并且判断称重模块料斗秤计量是否达到设定值才能卸料,如料斗秤计量未能达到设定值,则配料给料电机启动、投料阀开启、配料输送机启动,并且给料斗秤进料直到设定值才能进入卸料工作过程,如料斗秤计量达到了设定值,则直接进人卸料工作过程。
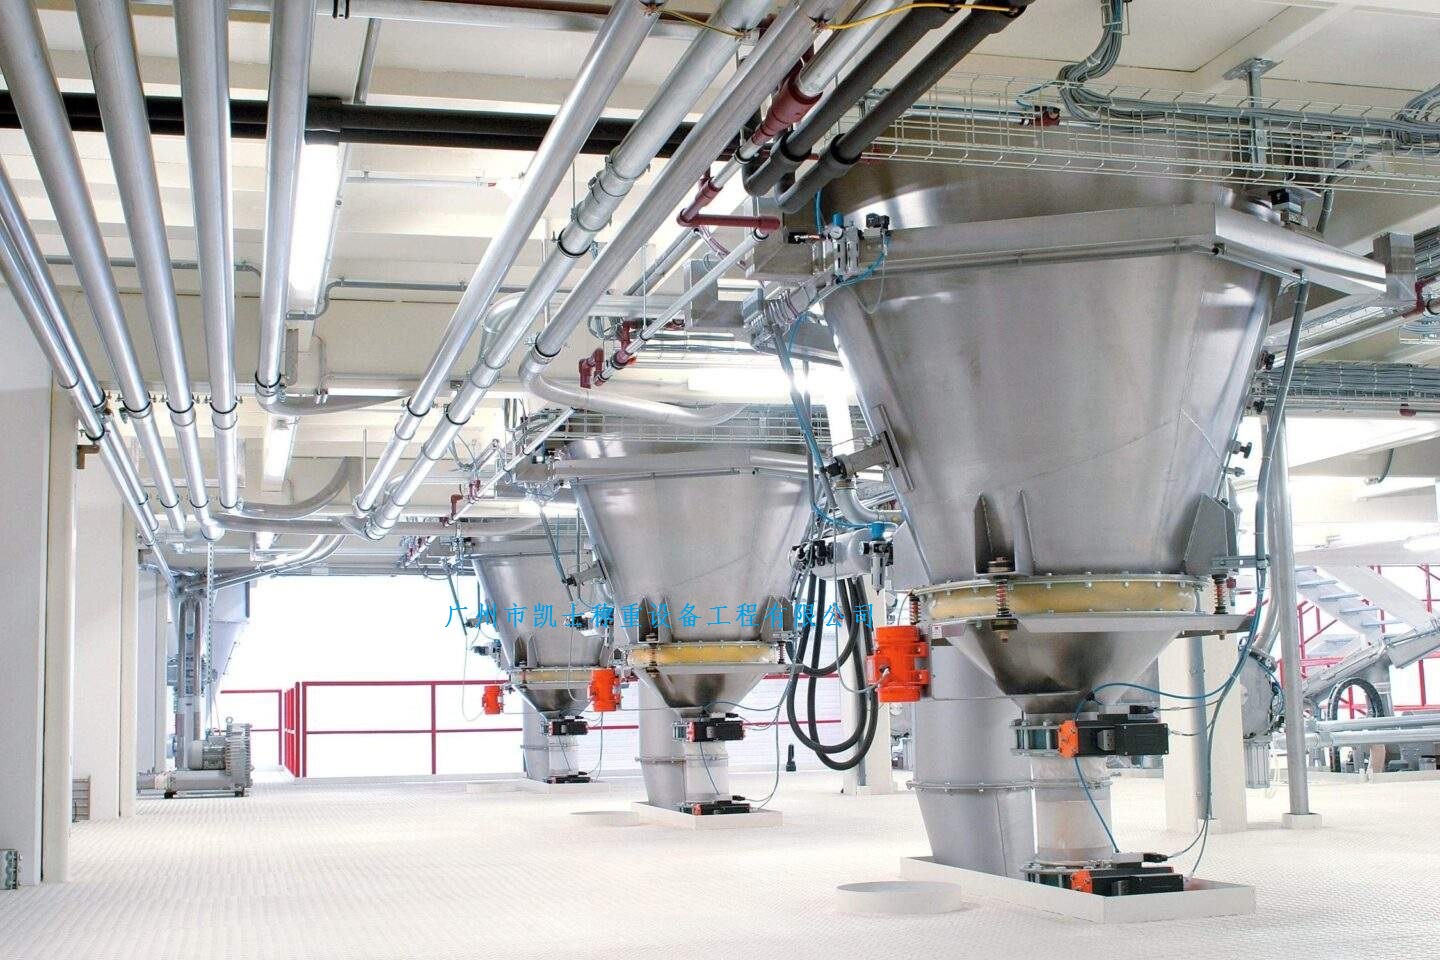
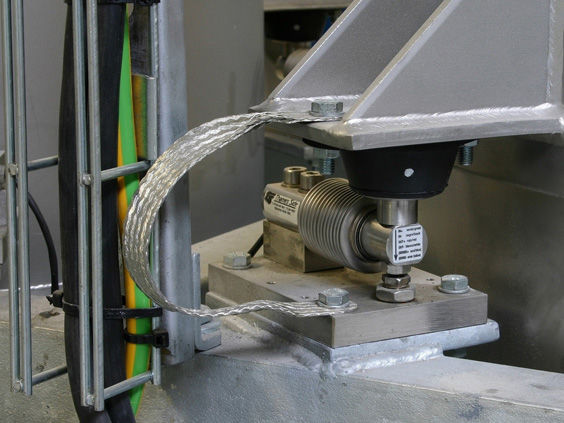
称重配料机采用称重模块与挡料装置电连接,用于监控料仓的出料口打开或关闭的次数,称重模块采用料斗设置在料仓的底部,与料仓的出料口连通,卸料装置通过软管与料斗的出料口连通,支架和底座;支架固定在底座上,料仓通过吊挂称固定在支架上,料斗固定在底座。连接板和多个支撑杆;支撑杆通过连接板相互拼接,并设置在料仓两侧;连接板上设有敞口,连接板的敞口与料仓的进料口连通。底座连接板、多个支撑杆和多个连接杆;支撑杆通过连接板相互拼接,并设置在料斗四周,且相邻支撑杆通过对应的连接杆固定,连接板上设有敞口,连接板的敞口与料斗的进料口连通。储料罐通过运输管道分别与各喂料配料机连通,罐脚称,罐脚称设置在储料罐的底部,用于称量储料罐的重量。料仓的底部设有挡料装置,挡料装置固定在料仓的出料口对应的位置时,挡料装置将料仓的出料口完全打开,挡料装置固定在料仓的出料口对应的位置时,挡料装置将料仓的出料口完全关闭;吊挂称固定在料仓上,且吊挂称与挡料装置电连接,吊挂称用于定量控制料仓,挡料装置通过吊挂称在位置和位置之间移动。配料系统按照生产工艺的要求,将多种物料按一定重量(或容积)值手动或自动依次加入一个或多个料斗秤中的一种称量系统,配料系统采用PLC控制系统控制、监视和管理,现场控制信息通过总线通信方式与PLC控制系统连接,PLC控制系统将各种物料的种类、质量、次数等参数进行记录和打印。称重系统都是由多台在线的定量配料料斗秤组成集中控制与管理系统,采用二级给料方式,粗给料流量大,用短时间加入额定重量的90%至95%。细给料流量小,为额定重量的5%至10%。系统中开关量输入信号有启动按键、停机键、阀门状态和气源压力开关等检测信号,开关量输出有粗细进料气缸、放料气缸等控制信号和一些显示、报警输出信号。模拟量通道接收称重模块重量输入信号,控制称重阀门和接近开关,称重阀门由电磁阀带动气缸来控制。