





 020-34563445
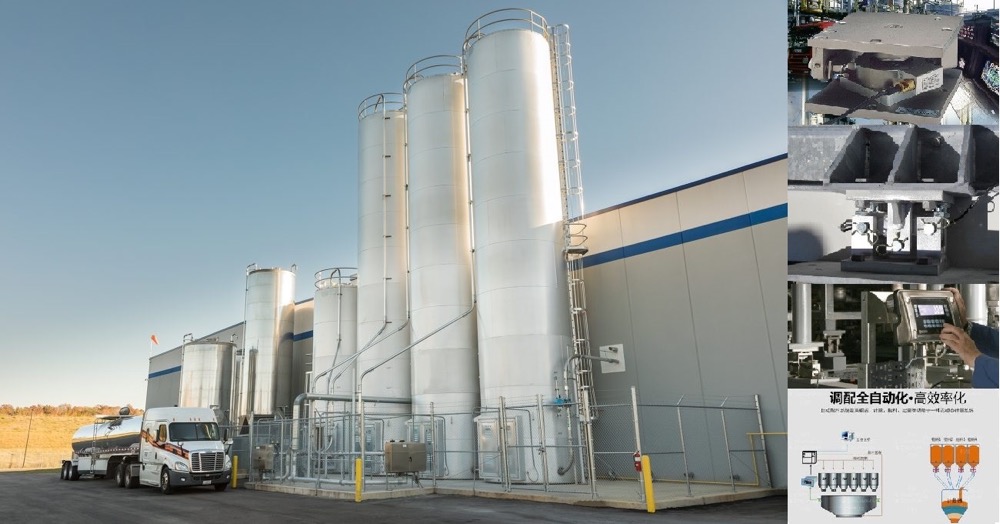
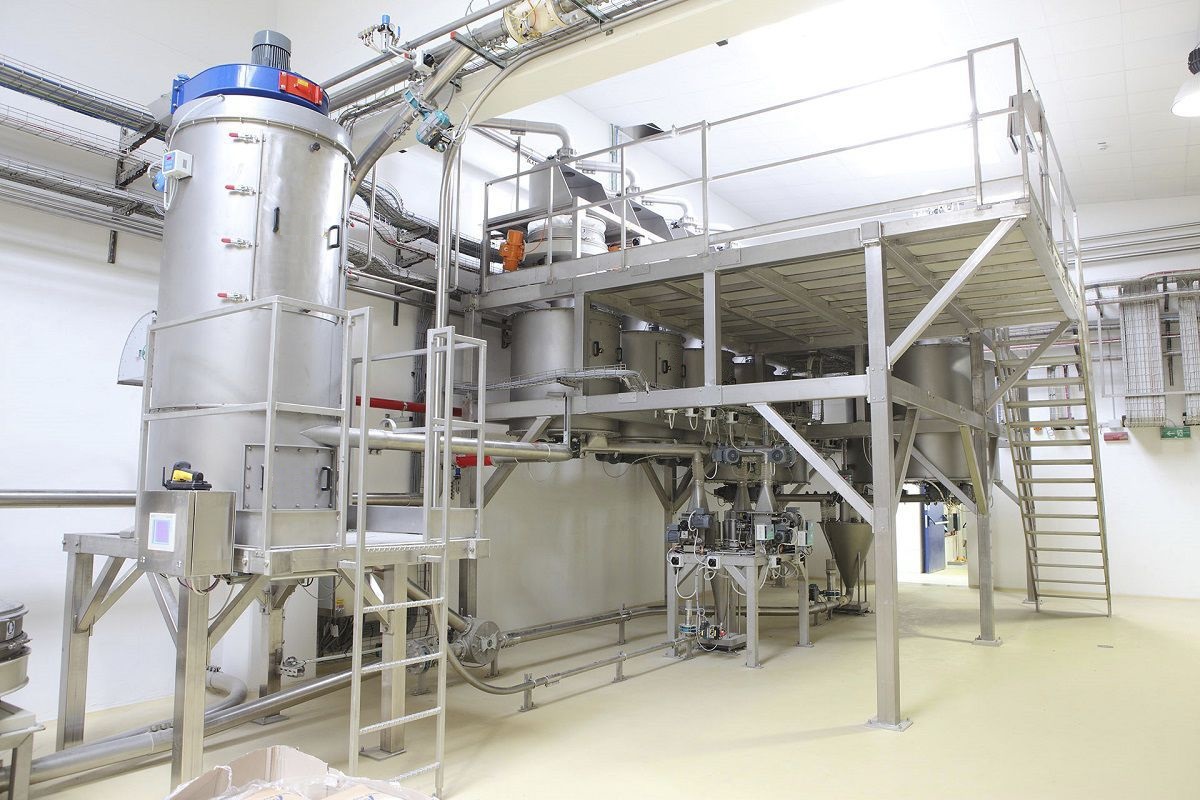
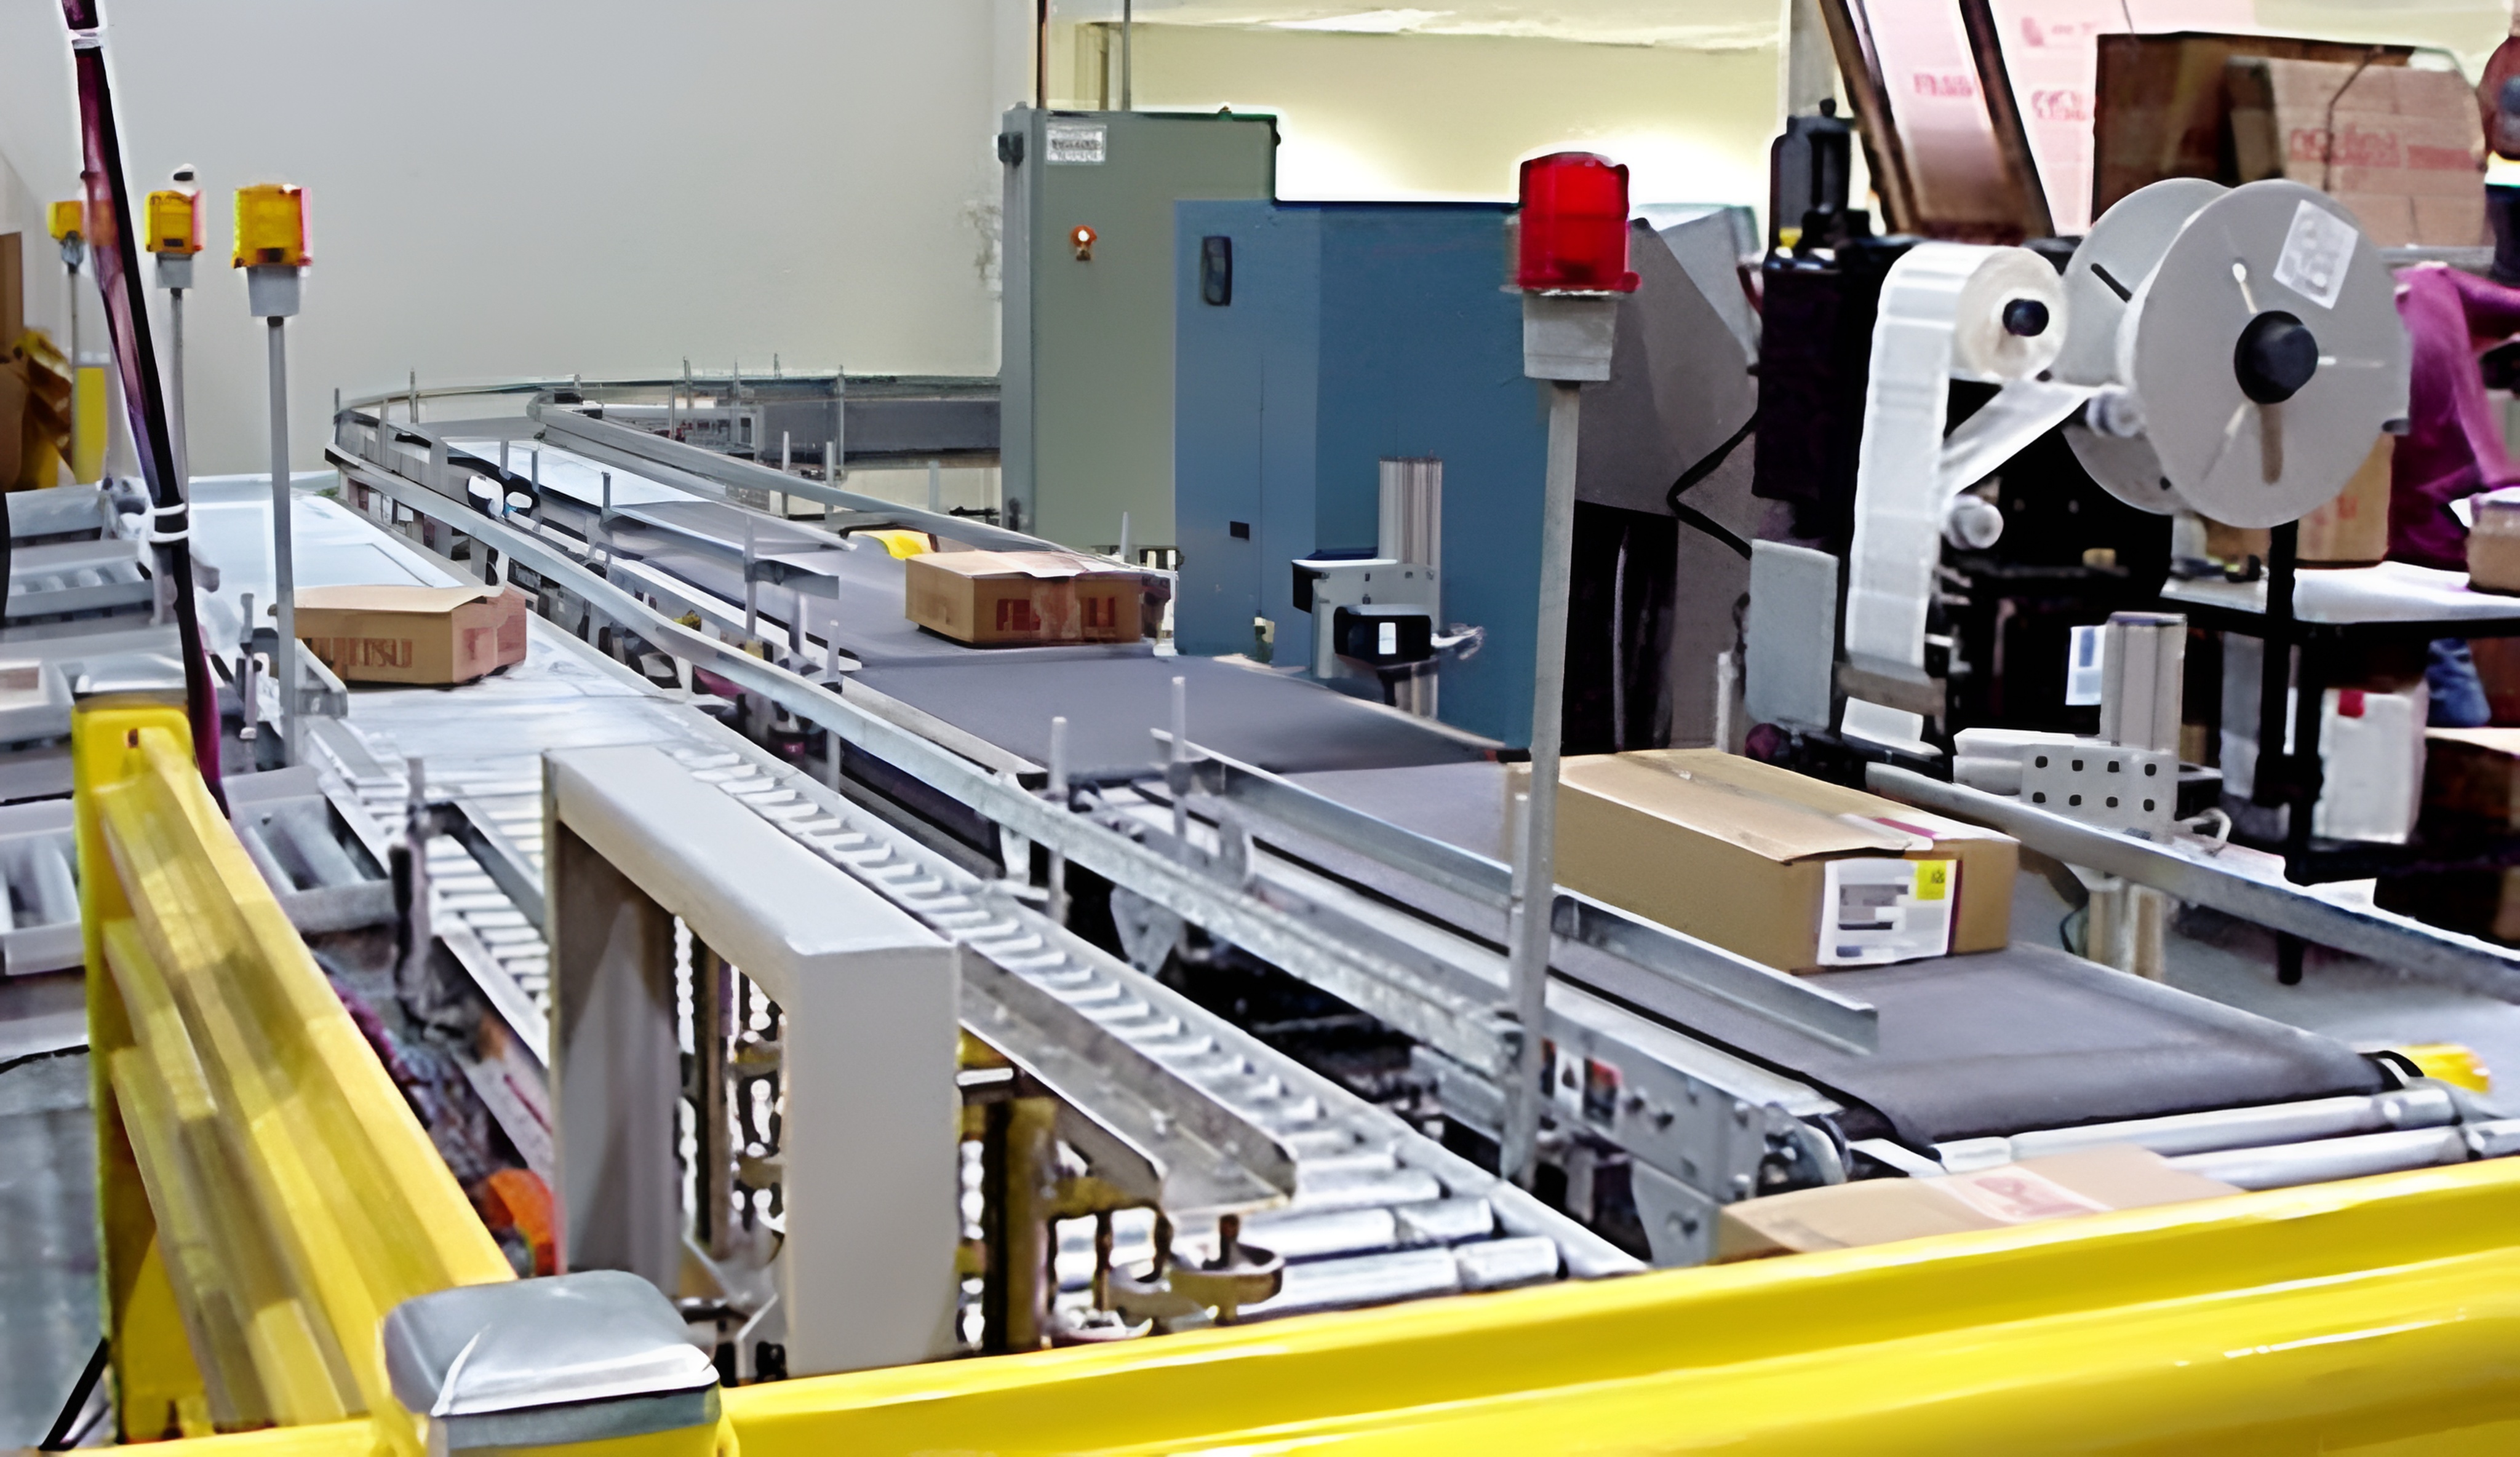
称重混料机的工艺主要是配料计量和上料过程,根据称量要求控制每次物料给料器出料至计量槽的时间,从而控制进入计量料仓的物料量,然后根据物料的配比要求控制每次给料器出料至计量槽的时间,从而控制进入计量罐的重量,这样完成一次称量过程,直至完成规定的每次配料需进行的称量次数。称重控制系统主要完成配料计量和上料过程控制,PLC根据操作员预先设定的用户登录级别在CRT上对设定称量次数、配重、比值、冲击差等参数,进行人为设定及调整,同时在CRT上显示每次配料的实际值及欠值的实际值、以及经PLC运算得出的下次目标值,以及称过次数,待称次数,比值等,系统还要求配料联锁、下行联锁、上行联锁等设备控制要求。称重混料机采用吸料器、储料斗、料斗秤和搅拌料斗,吸料器的下方连通储料斗,储料斗的出料端至少能够连通一计量螺杆的进料端,计量螺杆的出料端连通料斗秤的进料端,料斗秤的下方连通搅拌料斗,搅拌料斗的出料端下方与配料机的进料端连通,搅拌料斗和配料机联动,稳定挤出量,从而提升薄膜厚薄纵向均匀度,计量螺杆能够对物料进行精准放料。
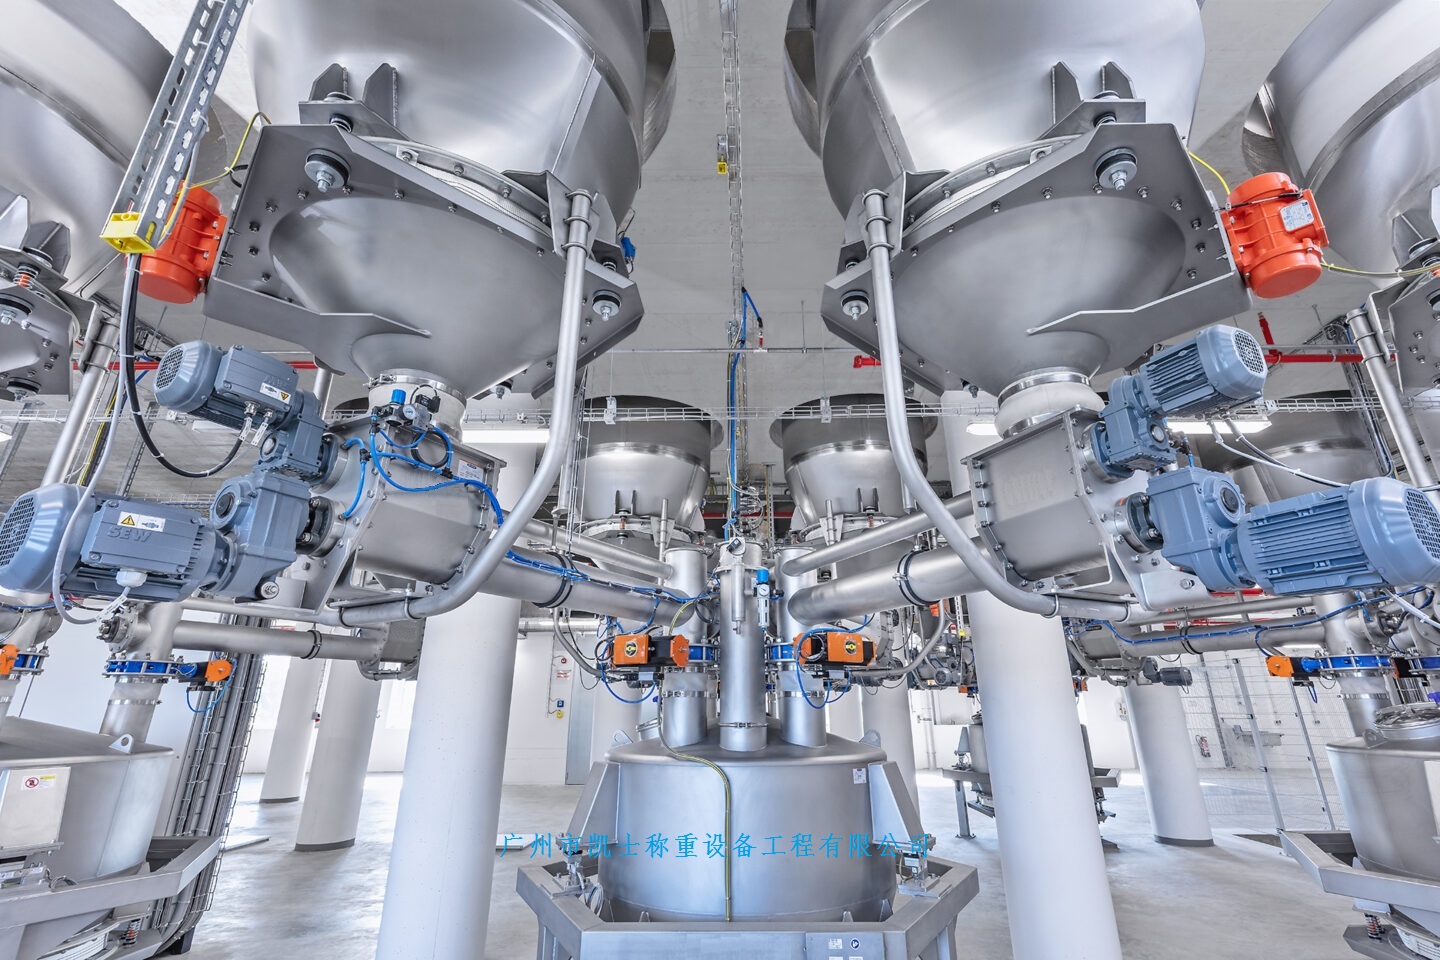
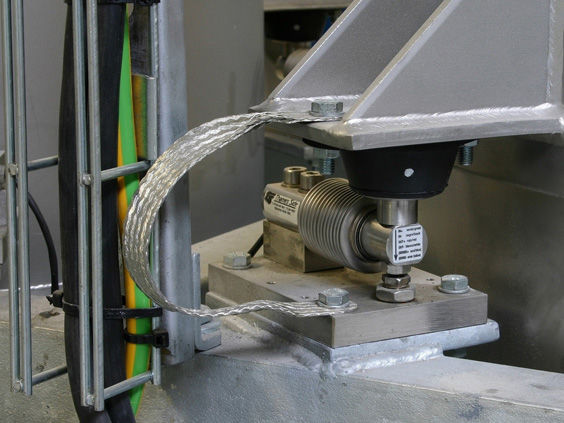
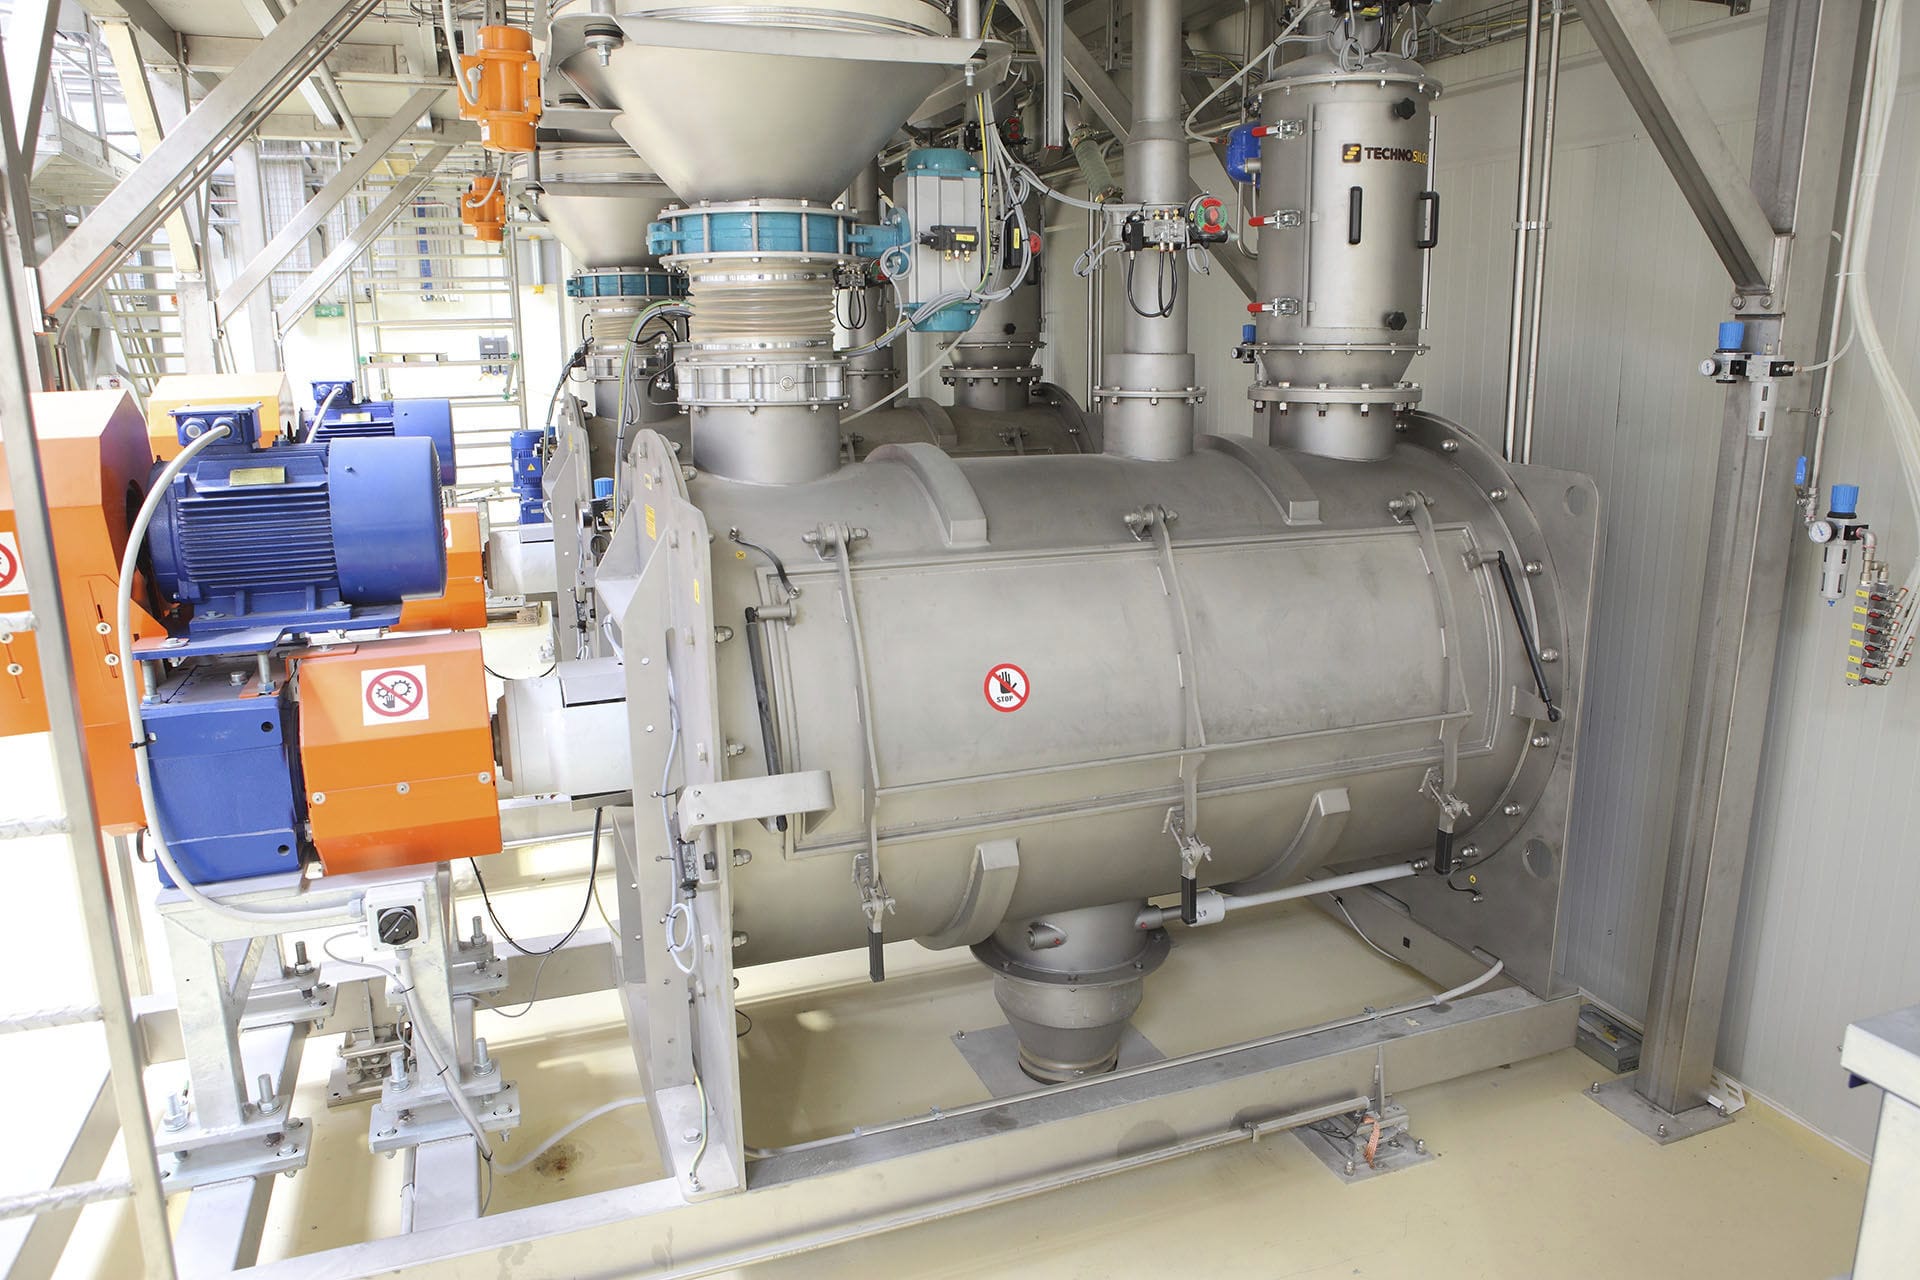
称重混合机采用电机、机座、螺套和输送螺杆,机座的上方设置有进料口、侧面连接螺套,进料口与螺套连通,电机连接输送螺杆,输送螺杆贯穿螺套,输送螺杆与螺套之间设置有送料间隙,电机置设于一电机罩内,用于防尘,电机置和电机均连接于电机座上,电机座连接于机座的侧面上,电机通过一联轴器与输送螺杆连接。电机为步进电机,提高了送料精度,储料斗与料斗秤之间至少设置有一组计量螺杆或者一个计量阀,计量螺杆或者计量阀均设置于料斗秤的上方,计量阀上设置有清料口,计量螺杆或者计量阀设置于料斗秤的上方,计量阀和计量螺杆可组合使用,使配料精度高。储料斗可根据用户需求设置有多个,且同时配置有计量螺杆或者计量阀,料斗秤的中部悬挂于一机架上,支撑架与料斗秤的外壁之间设置有称重模块,便于对各组分的物料进行整体称重。料斗秤的下端活动插接于搅拌料斗的上口上,且料斗秤的下端设置有气动阀体(或者电磁阀),称重后阀体打开。搅拌料斗的上口通过一气动阀体与料斗秤连通、下端的出料口活动插接于配料机的进料口上,搅拌料斗的侧壁上设置有搅拌机构。搅拌料斗的侧壁上设置有搅拌机构(搅拌奖),可充分实现物料的混合,可以实现搅拌物料的称重和限量,搅拌均匀的物料直接进入配料机,确保原料的均匀性。
称重控制系统特点
1.采用三菱、欧姆龙或西门子PLC为核芯,体积小,精度高,稳定性能好。
2.可同时控制多台秤, 多种不同物料或控制输出(根据工艺而定)。
3.智能化控制配料时间,配料各秤之间无任何等待,使得配料周期缩短,提高配料速度和产量。
4.最新的WINXP系统平台,运行更快速,更稳定,实时动态生产画面,展现生产进程,操作直观、清楚、自动恢复功能。
5.强大报表功能,能大量记录储存各类数据和制表打印,自动于每次生产完成后编印配料报表,并提供日期,时间,报表编号及每种物料的实际消耗量等资料;报表提取采用PC手动查询方式,生产结束报表寄存在电脑内部,可无限次读取,保证生产报表的正确性和完整性。
6.操作简单,本系统具有手动,半自动,全自动三种生产模式。
自动混料系统独特优势
1.PLC处理数据能力强,采样速率快速稳定,配料工艺完全可满足工艺要求配料。
2.工艺可根据用户来设定。
3.可靠性好,系统有两种控制方案(触摸屏和工控机方案)当其中的外种有故障时另外一台马上切入运行不影响生产,能够杜绝生产故障时出现生产失控现象。
4.实时图形显示生产流程和文本显示生产过程,方便操作员操作。
5.文本文件显示生产报表,配方报表等(有多项打印内容由用户自行选用)强大的报警提示功能,可以将废品率降到最低程度。
6.采用变频器控制放料速度使的各料在相等的时间内放完,保证了配料的均匀性。