
















 020-34563445
液体定量灌装机利用伺服独有的电子凸轮功能配合全新pr运动控制模式,仅以外置编码器作为命令来源,即可实现灌装速度和送瓶速度实时保持高精度同步。同时利用伺服By-pass功能,无需昂贵的运动控制器的参与,实现高性价比的一主多从多轴伺服同步控制控制方案。自动填充机同步生产线,主要分为送瓶轴拖链、水平跟踪轴和垂直跟踪轴3部分构成。同步机构,送瓶轴拖链、水平跟踪轴和垂直跟踪轴3部分动力来源均为送瓶拖链电机输出。多是以机械凸轮通过多级机械传动,带动两个实体凸轮机构来实现同步。伺服灌装生产线分为送瓶轴拖链、水平跟踪轴和垂直跟踪轴3部分构成,只是在机械结构上,摒弃了传统的机械凸轮连接,取而代之的是灌装伺服系统,通过精密丝杆分别控制水平跟踪轴(X轴)和垂直跟踪轴(Y轴)的位移。其伺服系统的命令来源均为安装在送瓶拖链上的高解析度编码器提供。灌装编码器分辨率为2000p/r,凸轮一周,称重灌装机编码器旋转2圈,采集脉冲数量16000ppr,5v差动信号。主电机由变频器控制工作频率在0~50hz。滑台丝杆的螺距为10mm,X/Y伺服编码器分辨率通过电子齿轮比功能设定为100000ppu。机轴同步的区域长度为A~B=240mm。Y轴插入的距离为40mm。
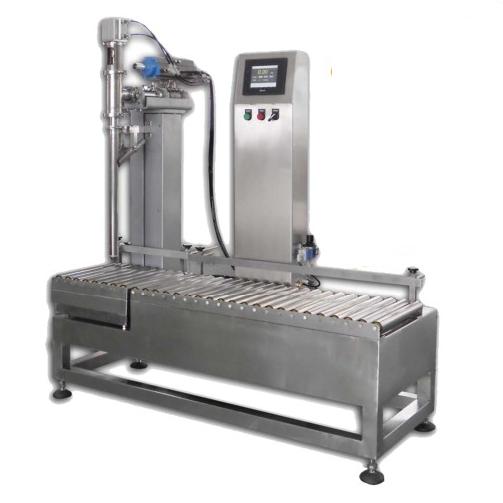
自动灌装机主要由箱体部件灌装部件、输送线部件、灌装部件、电脑控制柜和自动拧压盖机等部件组成。箱体部件上装置有移动调正框架和灌装头等,对灌装油瓶(容器)进行上下宽窄调正。输送线部件有电机、减速机,经链条和链轮连接传动,带动不锈钢平板链工作。灌装控制部件主要由油缸、气缸、汽缸杆、齿条齿轮传动付、旋转编码器、PLC可编程序控制器和触摸屏组成。油缸通过输液管与灌装头相连,汽缸与油缸相连接,汽缸杆与齿条相连,旋转编码器与齿轮相连,将信号直接输送给PLC可编程序控制器和触摸屏,PLC可编程序控制器和触摸屏与电器控制柜相连。通过电脑操作触摸屏,对某一灌装头灌装重量进行设定,经预先设定的脉冲信号输送给PLC可编程序控制器,由于汽缸工作时,活塞在油缸中移动,汽缸杆与齿条一起滑移,旋转编码器发出输出信号,同时灌装容量按设计的重量经灌装头流出,在可编程序控制器接收到设定值信号后即转入下一个动作,关闭电磁气阀使汽缸停止工作,再转入下一个程序开始。
技术参数
计量范围:20kg~30kg
计量方式:2排式加料量:30kg
加料精度:±0.1%
分度值:0.01kg
使用电源:AC220V(3相)60HZ
使用气压:5kgf/c㎡







