





 020-34563445
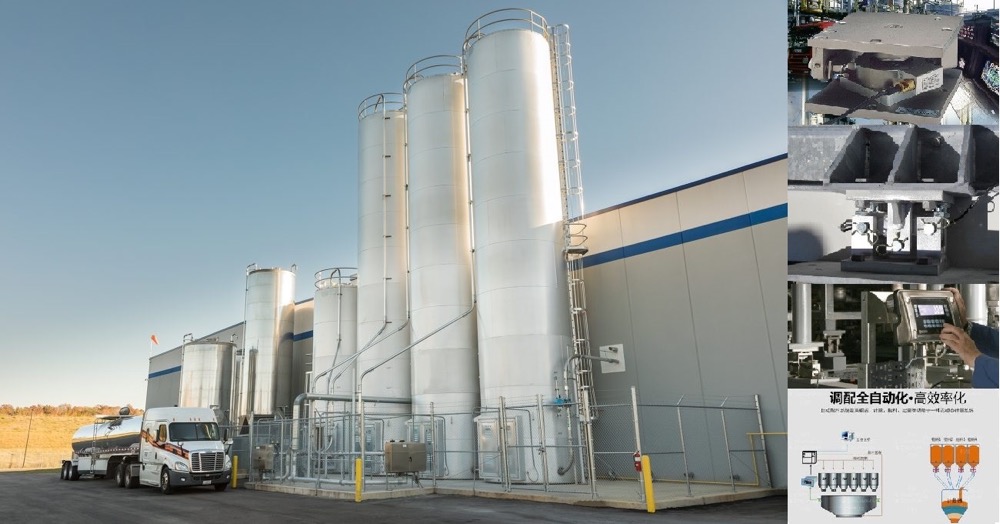
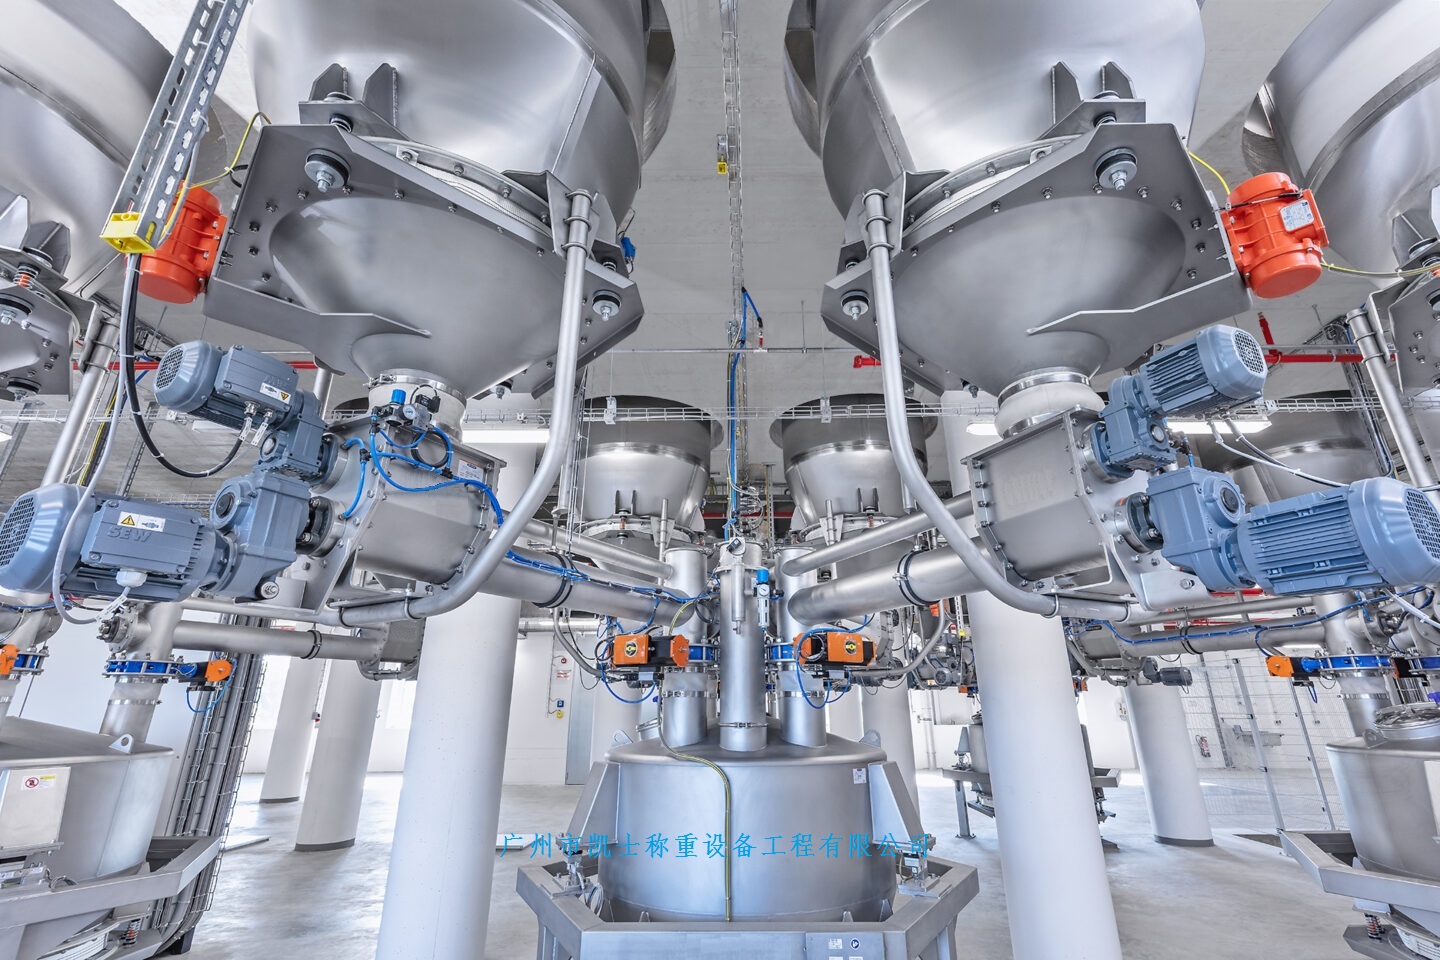
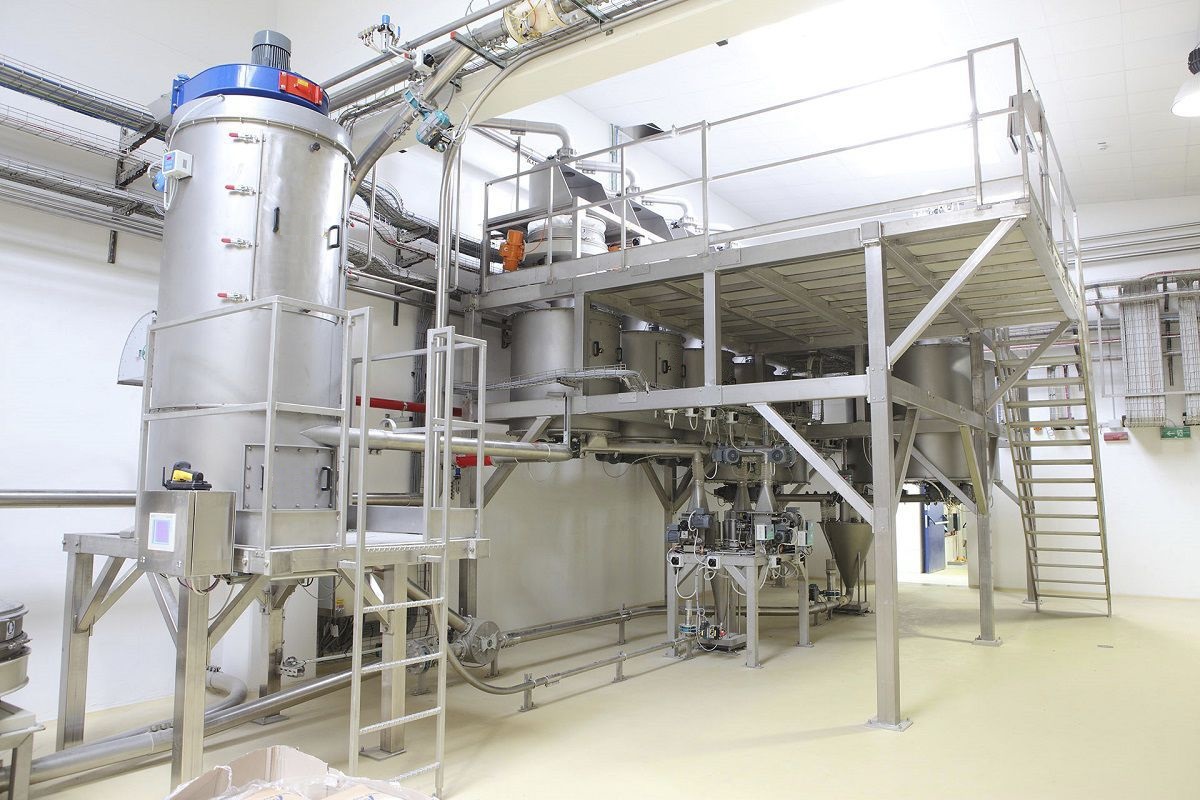
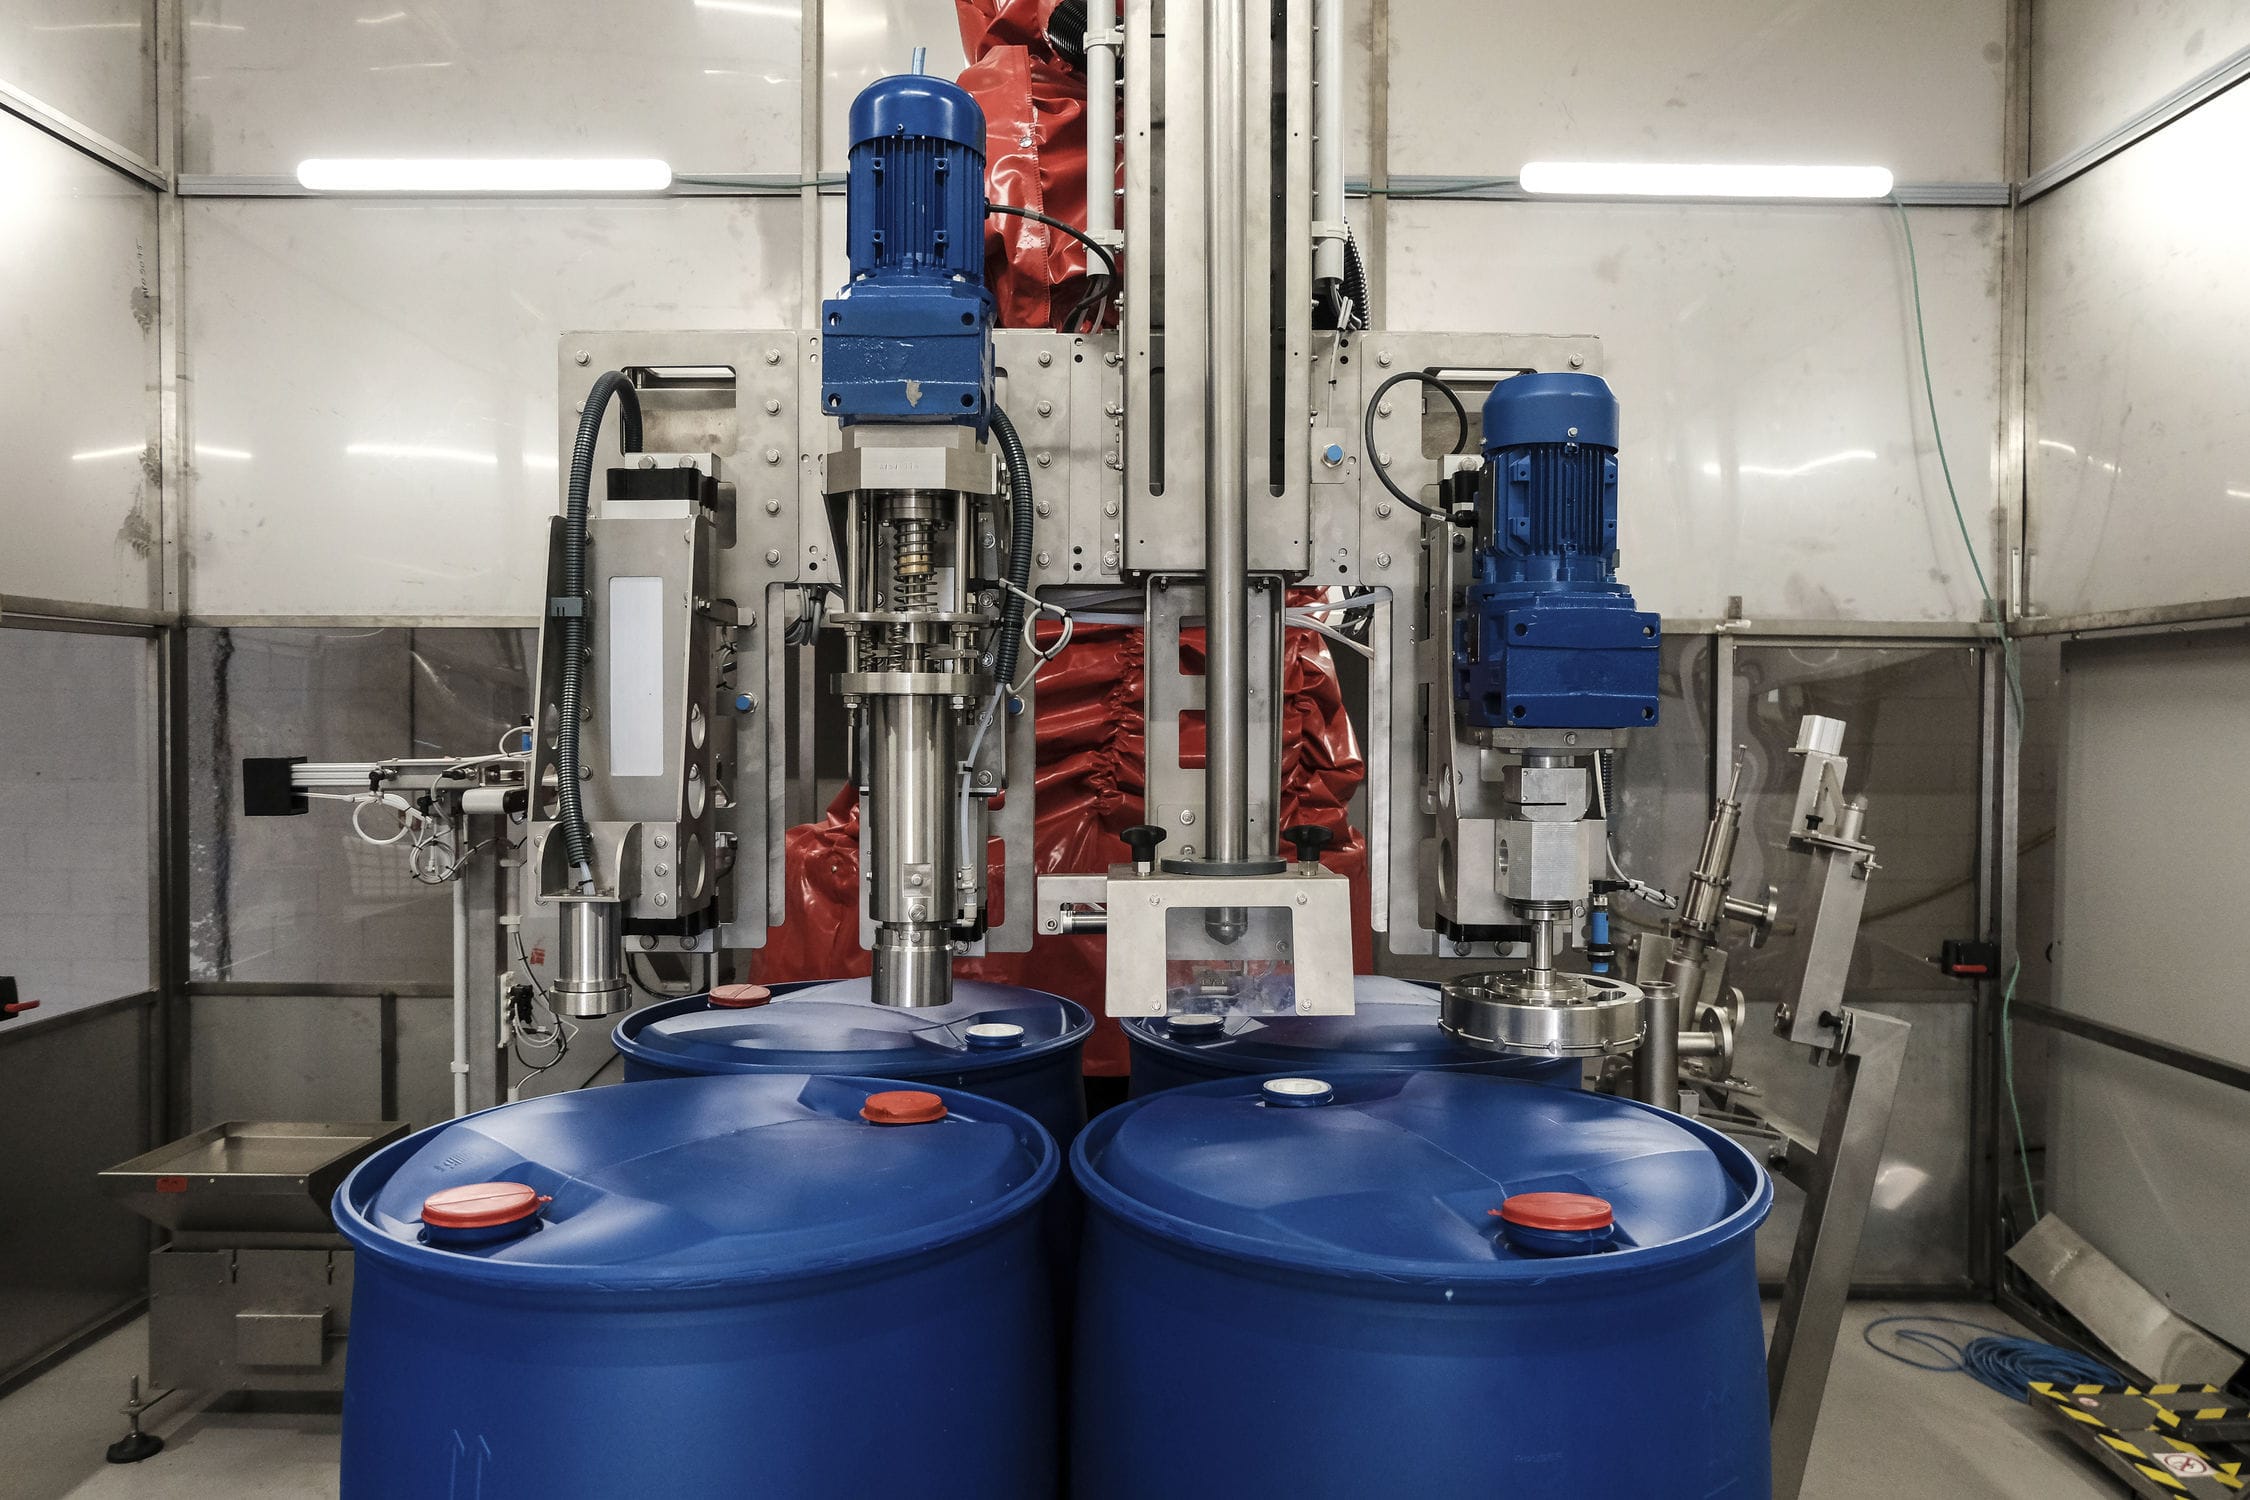
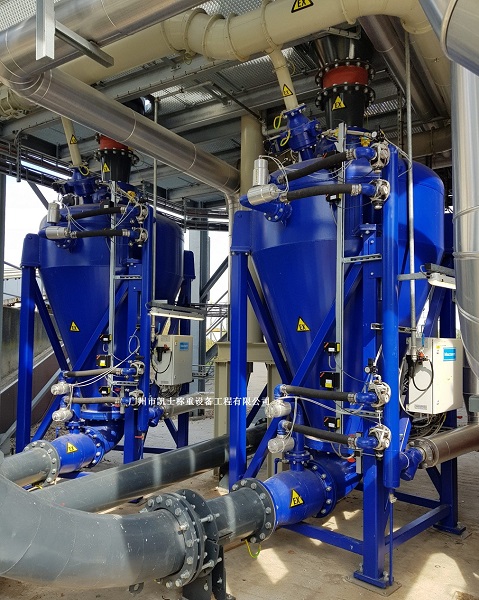
称重双锥气力混料系统对定量包装有非常宽的结构兼容范围。对于粉状及超微粉物料,须根据不同物料的不同性状特性(粒度,堆积密度,容重等)选用与之相适应的给料机构及附属机构(破拱,抽气等装置),针对某些粉状物料堆积密度小,仓壁吸附力强。混料系统采用秤重控制专用仪表,反应锅具有很强大的处理包装过程的功能:任意包装目标重量的设定,反应锅自动去除皮重,自动修正误差,及多速输出控制给料执行机构并具有禁止采样时间设置功能消除料斗振动及冲料等对计量精度的影响,超差输出报警等功能,配有与上位机进行通信的多种通信接口并配以相应运行软件,能够方便接入成套生产线中控系统。性能卓越的仪表配以可靠的变频(侍服)控制技术,运行于可编程序控制器(PLC)的严谨逻辑程序内,使自动混料系统的运行过程变得智能,可靠,稳定;使人工操作变得非常简便。同时充分注重包装袋内气体的抑制方式:自然回气通道,主动抽排过虑(包括计量过程中抽气和封口过程中抽气),十分注重控制现场操作环境的粉尘污染。
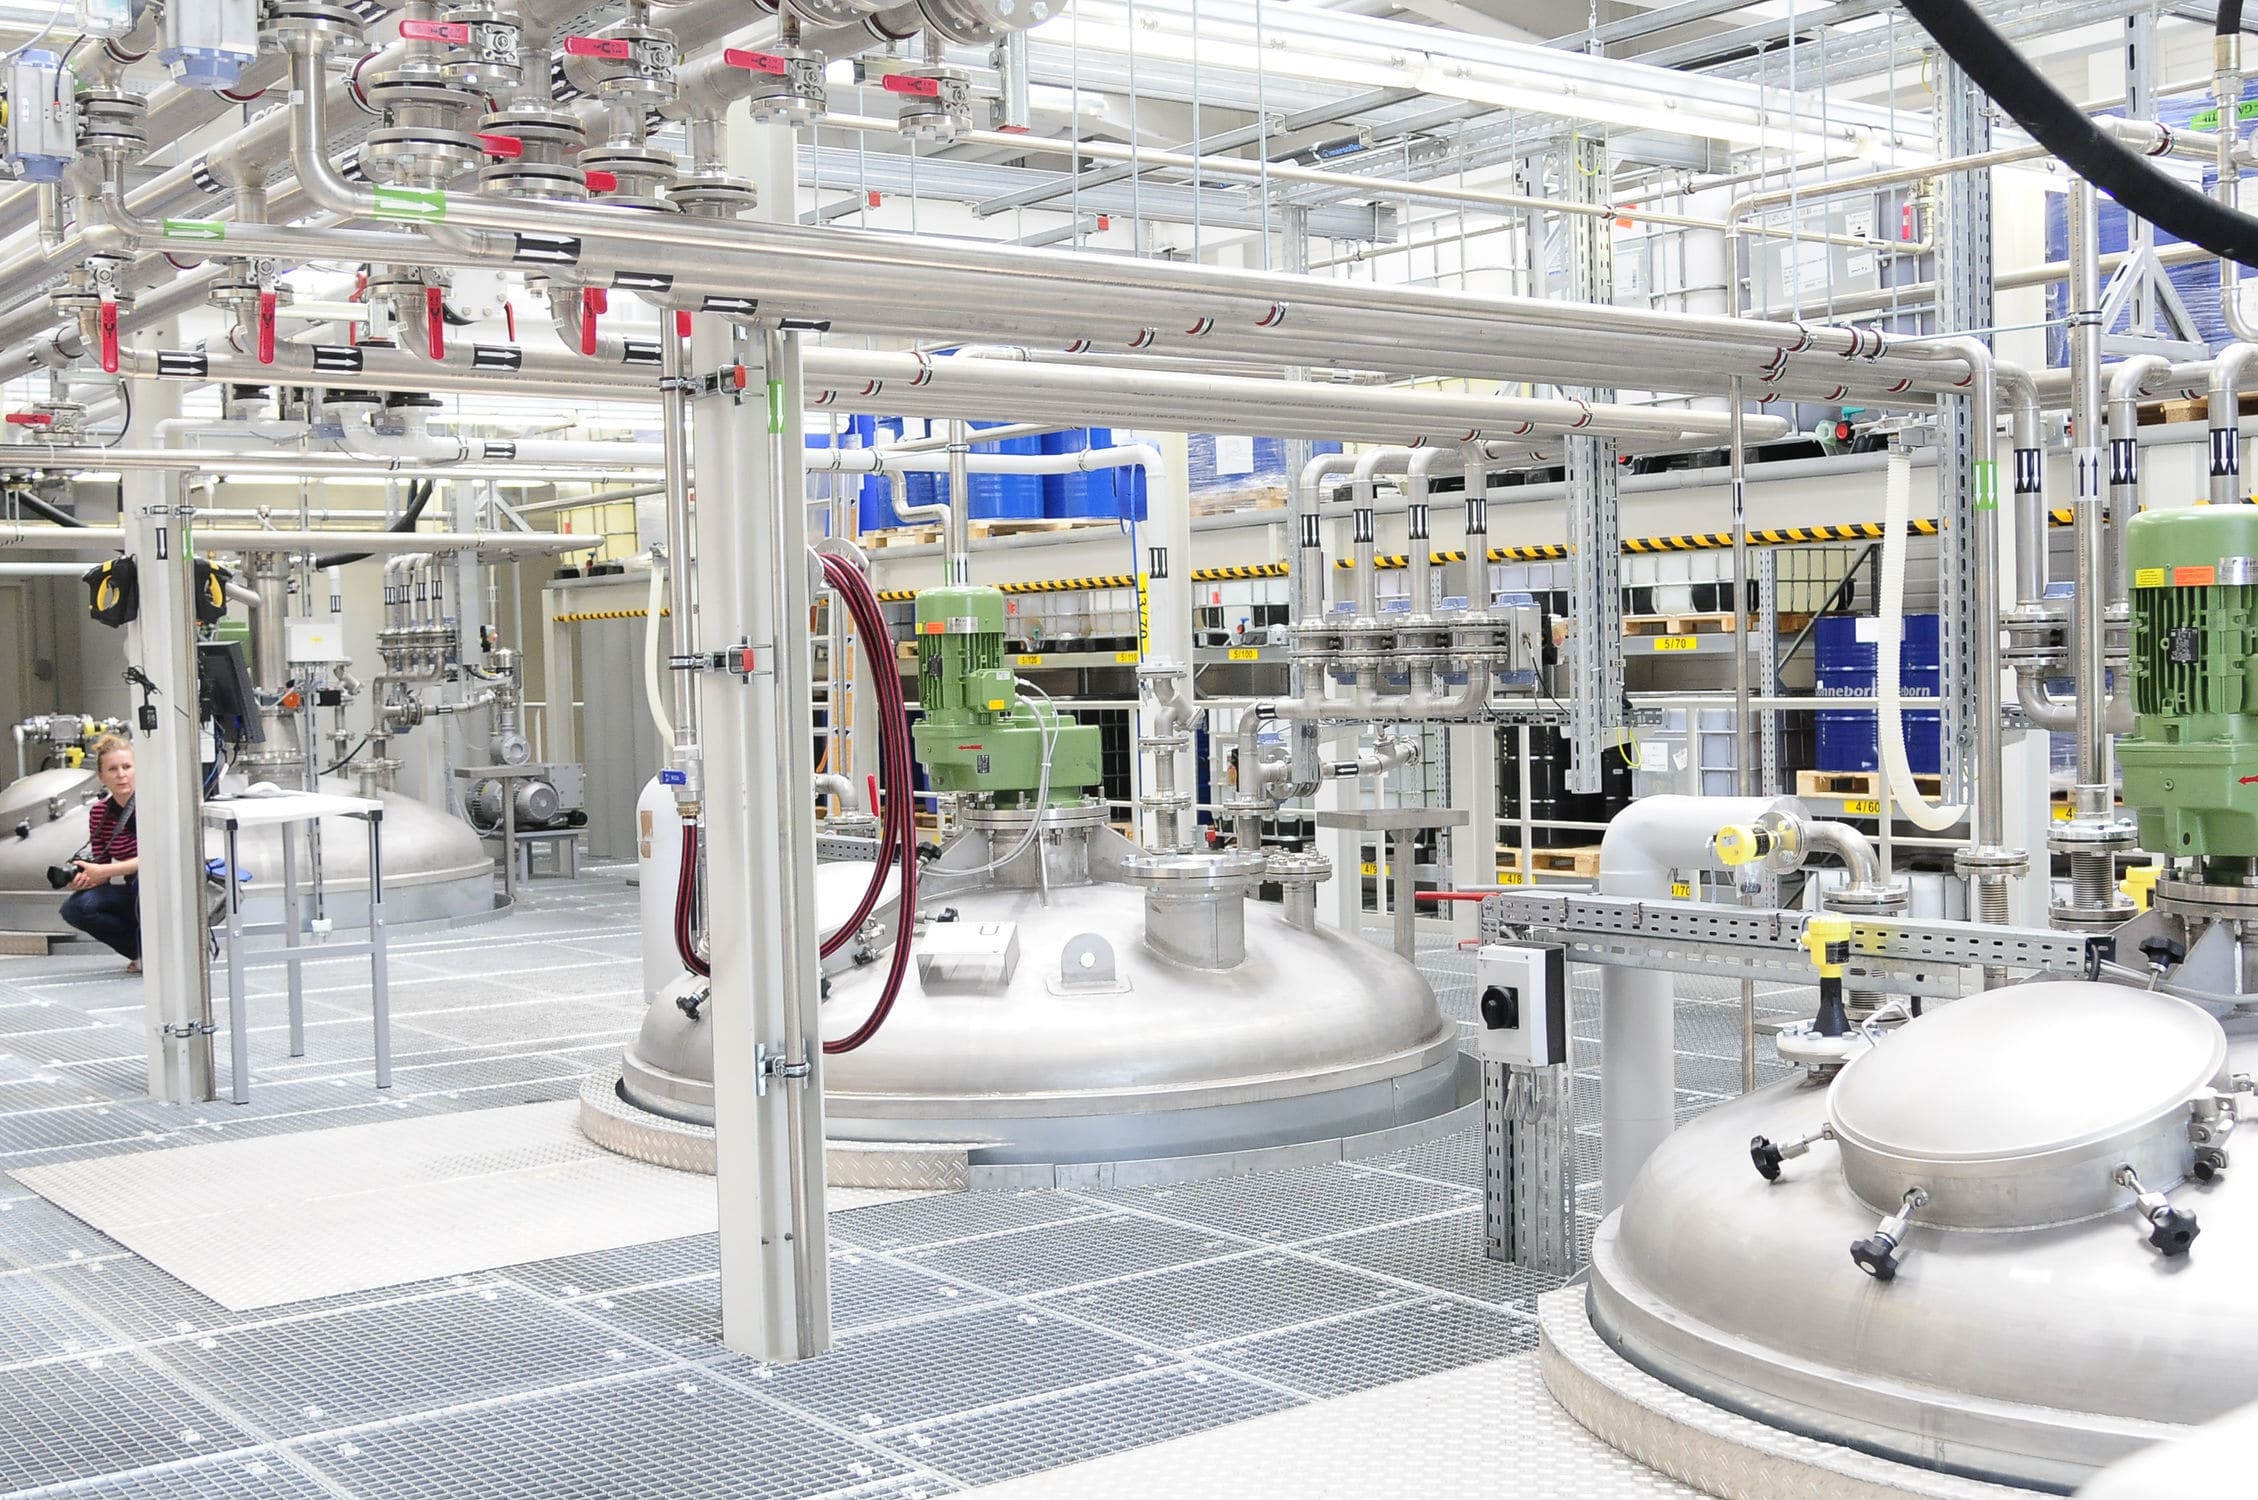
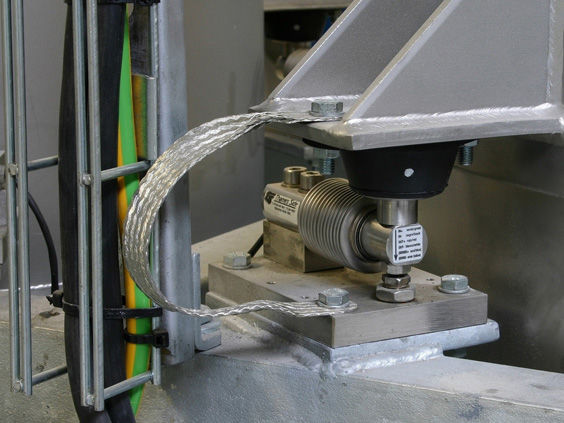
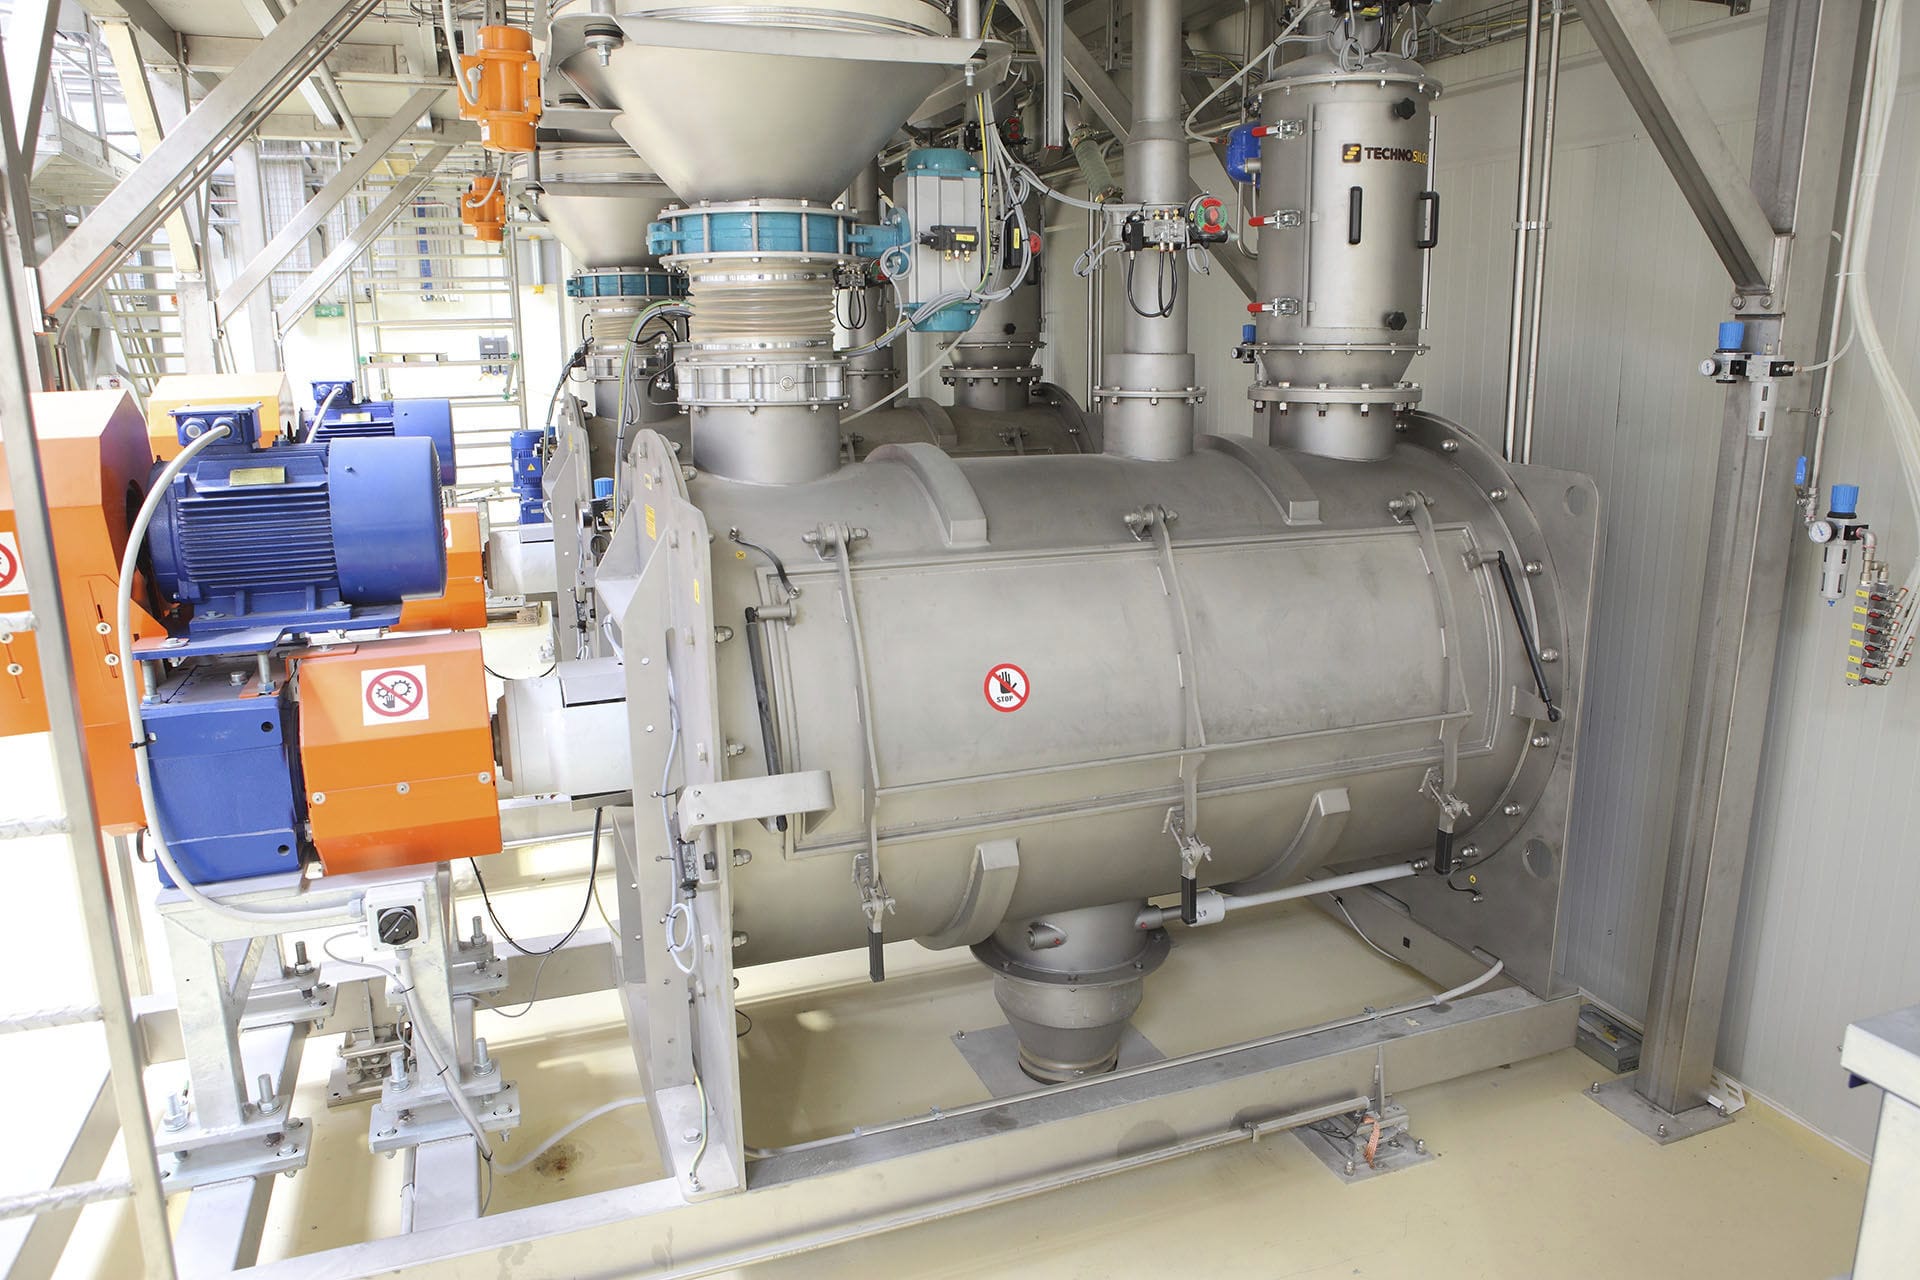
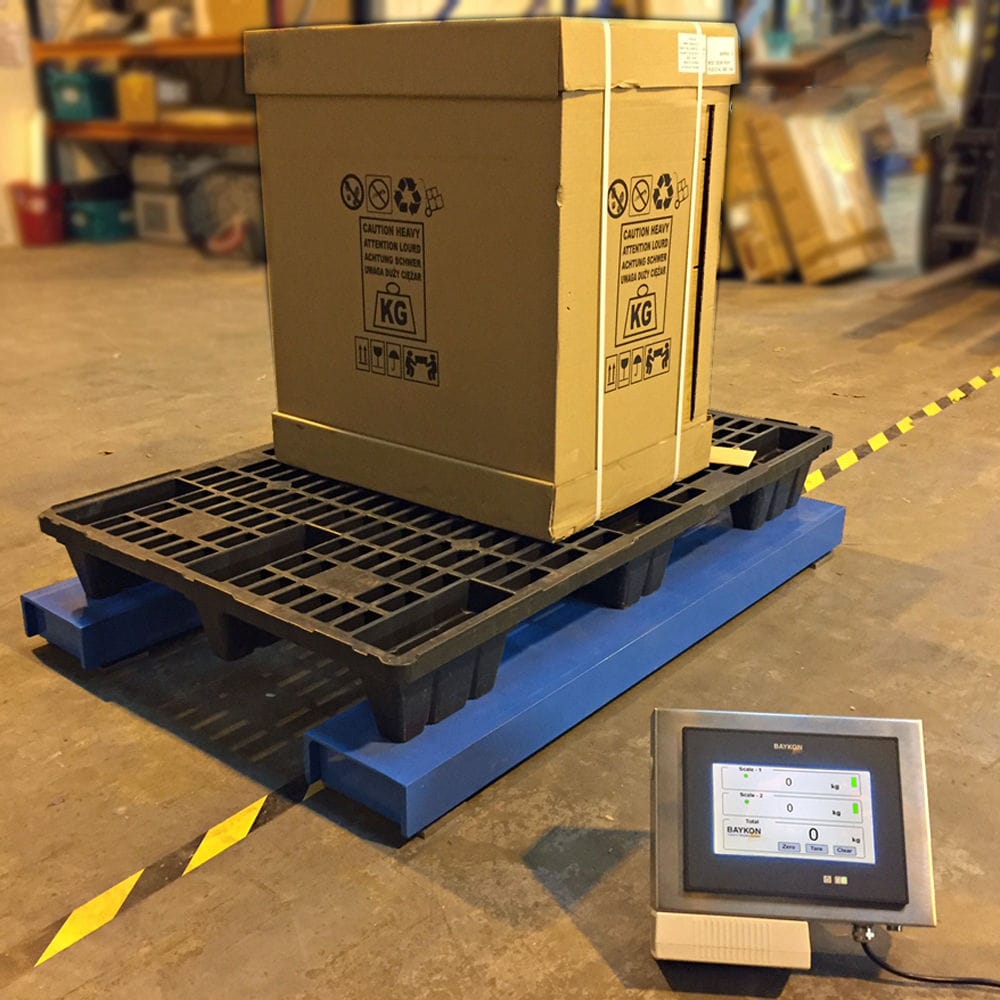
称重混料机包括搅拌装置、料斗秤、控制装置和读数装置,搅拌装置设置于料斗秤内,搅拌装置和料斗秤均与控制装置电性连接并由控制装置控制,读数装置接收来自料斗秤的信号并显示重量数值,搅拌装置包括筒体,筒体顶部安装有驱动机构,筒体内设置有传动机构和搅拌机构,驱动机构通过传动机构与搅拌机构连接;驱动机构包括第一驱动电机和第二驱动电机,第一驱动电机设置于筒体顶部的中心,第二驱动电机平行设置于第一驱动电机一侧;传动机构包括第一传动轴和第二传动轴,第一传动轴与第一驱动电机传动连接,第二传动轴套接于第一传动轴外,第二驱动电机通过水平设置的传动齿链与第二传动轴连接;搅拌机构包括旋转叶片和旋转框,旋转叶片固定设置于第一传动轴底端,旋转框与第二传动轴固定连接。筒体顶部设置有投料口,投料口外设置有可开关的阀门,投料口内设置有防坠网,防坠网设置于旋转框的上端与投料口之间,防坠网平行于筒体的上表面,筒体底部设置有出料口,出料口外设置有开关阀。料斗秤包括承重座、称重模块和信号发送器,筒体设置于承重座上,称重模块设置于承重座与筒体之间,信号发送器将称重模块的数值发送给读数装置。控制装置包括控制台,控制台控制第一驱动电机、第二驱动电机和开关阀。读数装置包括信号接收器和称重显示器,信号接收器接收信号发送器的信号,称重显示器与信号接收器电性连接。