
















 020-34563445
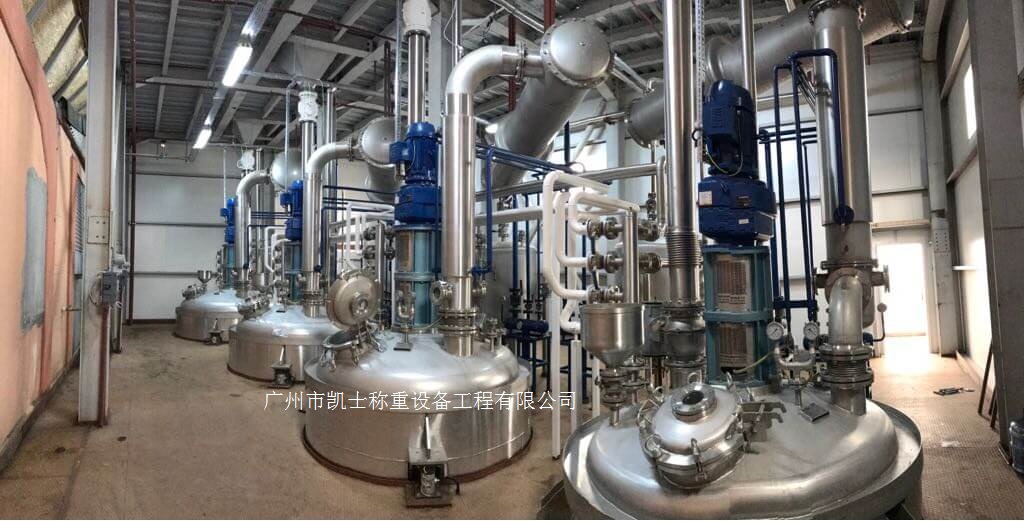
反应釜配料料斗称包括一个料仓,料仓的下半部呈逐渐收缩的锥筒形支撑在一个支架内,在料仓的顶部向内安装有一个转向阀,在转向阀的外部两端分别设有可与料仓内连接的进口和出口,在料仓的锥形筒体一侧用固定座安装有一个气动振动器,在料仓与支架之间的各支撑点上分别安装有一个称重模块,称重模块与控制器电性连接,在料仓的锥形筒体下端口上安装有一个出料阀。在料仓与支架之间设有3-4个称重模块。称重料仓加料时,转向阀截断出口通道,打开进口通道,正在输送过来的气体和物料混合物由进口进入料仓,物料在重力作用下沉到料仓内,气体经料仓通道由出口排出,由称重模块称重达到称重设定的标准时,称重模块输出端发出电信号输入给控制器,由控制器控制转向阀截断出口通道或打开进口通道,闭住通向料仓的通道,气体和物料混合物从进口直接到出口向后面流走,达到在线称重的目的。出料阀开启放料时,振动器开启加快下料并防止堵塞。
喂料系统在整个系统运行过程中,将反应罐中的温度控制在一定范围内,在夹套温度设计温度传感器进行控制。对于工业控制计算机,工业控制计算机对变量进行信号采集和输出控制,实现工业控制计算机与现场反应釜的通信。通过RS232/485转换模块连接实现监控软件,可根据物料完全反应所需的时间进行调整。计算机和电动调节阀组成的反应罐温度-夹套温度串级配料,控制方式和控制算法的选择、设定值和相关参数的设定、反应罐温度控制实时曲线的显示框,使得比例系数、在线调试时,可以根据反应罐内温度实时曲线的形状直观地及时调整积分时间和微分时间,得到满量程。
螺旋输送机根据物料性状选择给料螺旋,粉体物料性状主要指堆积密度、粗细度、含水率、流动性等,由两根同向旋转啮合的螺杆组成,螺杆的螺棱窄,螺槽宽,工作时物料沿螺旋呈∞字形通道向前输送。一根螺杆的螺顶口以稳定的切向相对滑动刮擦另一螺旋的侧面,可以刮去界面上的物料层。通过称重模块,把信号传给称重仪表,称重仪表通过变频器改变电机转速,从而改变给料流量。由于称重传感器能时时将机内物料变化量传给称重仪表,物料流量始终围绕设定值波动,平均给料流量精度高。螺旋输送机在给料送机构与反应釜相连,可以将反应釜里的物料均匀控制运送出去。根据工作要求可以进行物料输送和倾斜输送。在生产过程或工艺流程中,采用进料式称量双速给料的方法。当称重给料机停止送料后,一部分物料在空中以自由落体的方式落入料斗秤。增量法称量物料重量的设定值应该是要配制的物料标准重量值减去落差值。以自动秤量方式将散状物料按预定的配比值进行秤量,可以控制物料的秤量,同时能够卸料。卸料采用零位法,当物料完成时,指针移到相应的接近开关处使动作,再执行下一步物料的送料和秤重,依此类推直到全部物料配比完毕。








