





 020-34563445
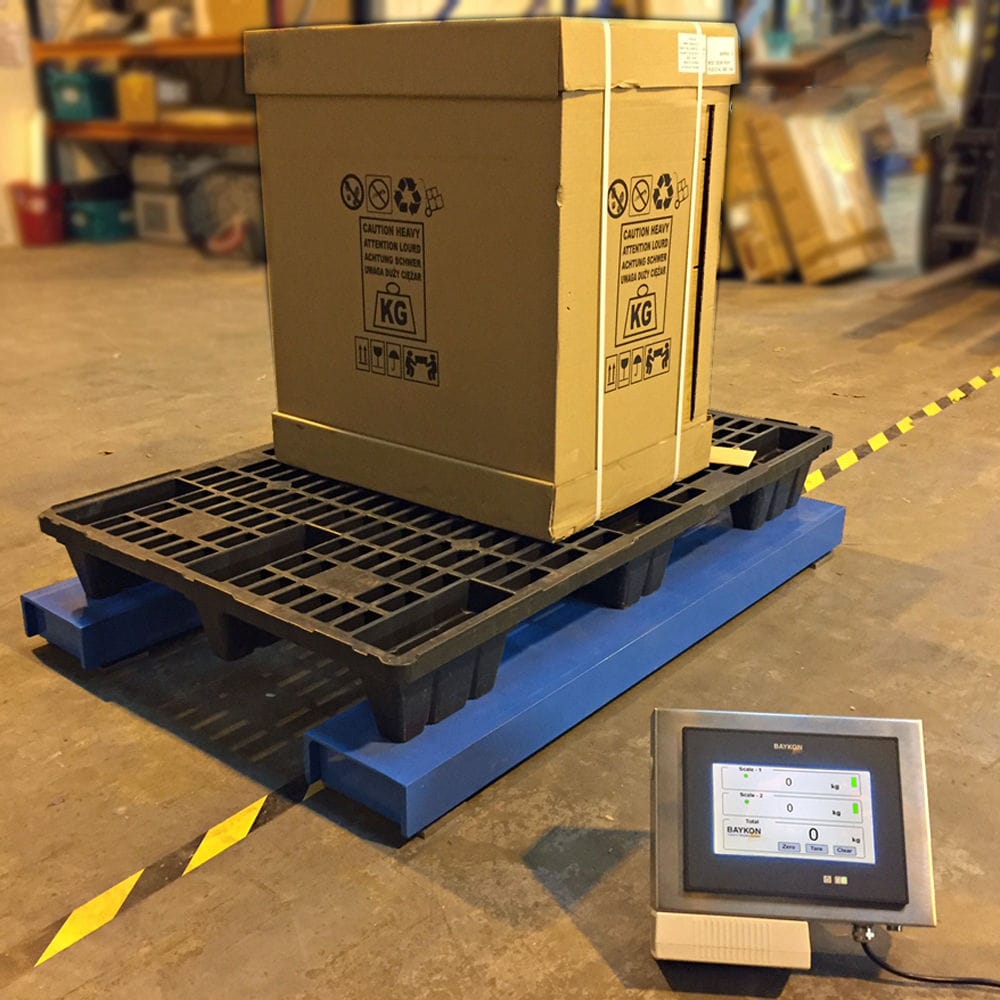
搪瓷混料秤融合了计算机技术、自动控制、通讯技术、称重技术为一体,根据人为的控制指令和设定,通过微机控制来实现自动配料和自动称量计重的目的。按照所称原材料的性质主要分为大料称量、小料称量及微料称量,对是小料称量、微料称量、大料称量的工作过程控制,对一种原料从0开始称量,重量随时间逐渐增加变化,直至达到或接近设定值,最后卸掉恢复为0的全过程,表示的是称量系统对一种原料的单批称量过程控制,如果连续称量将是该过程的重复。当系统处于自动状态下,启动配方称量体系时,大料称量和小料称量同时开始,称量过程互相独立,但只有两种称量全部完成才能算一批料称量完毕,才能有下料信号。大料称量只有一个物料成份,称完该成份就算大料称量完,然后系统将自动检测其称量精度(称量误差)是否在预先设定的范围内(≤士0.5%),若超出设定范围,系统将报警提示实际的误差值,以供紧急处理(手动加料或放料)。正常情况下,小料由几种原料成份组成,系统自动称量时将严格按照配方体系中设定的先后顺序逐一称量,每个成份称量间有5~10s的延时间隔。正常情况下,每种成份的称量过程都是先高速、后低速。高速称量时快速下料,称量的比重占成份的大部分;低速称量时低速下料,称量的比重很小,主要是控制称量精度。称量时需预先在菜单参数和程序中设定好高低速称量转换的分切点及高低速的大小。
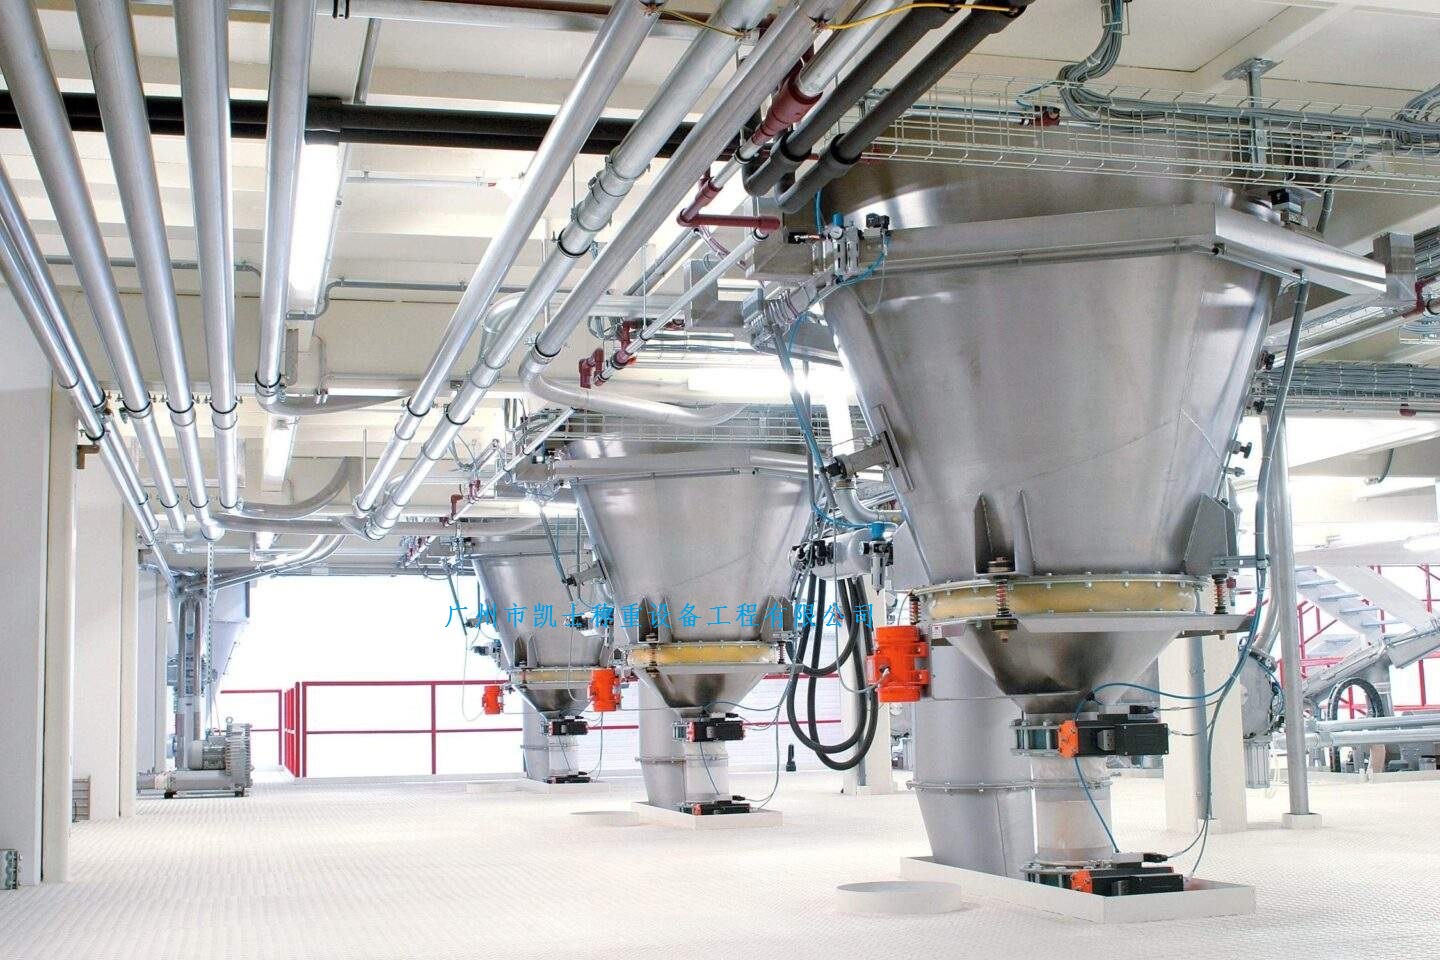
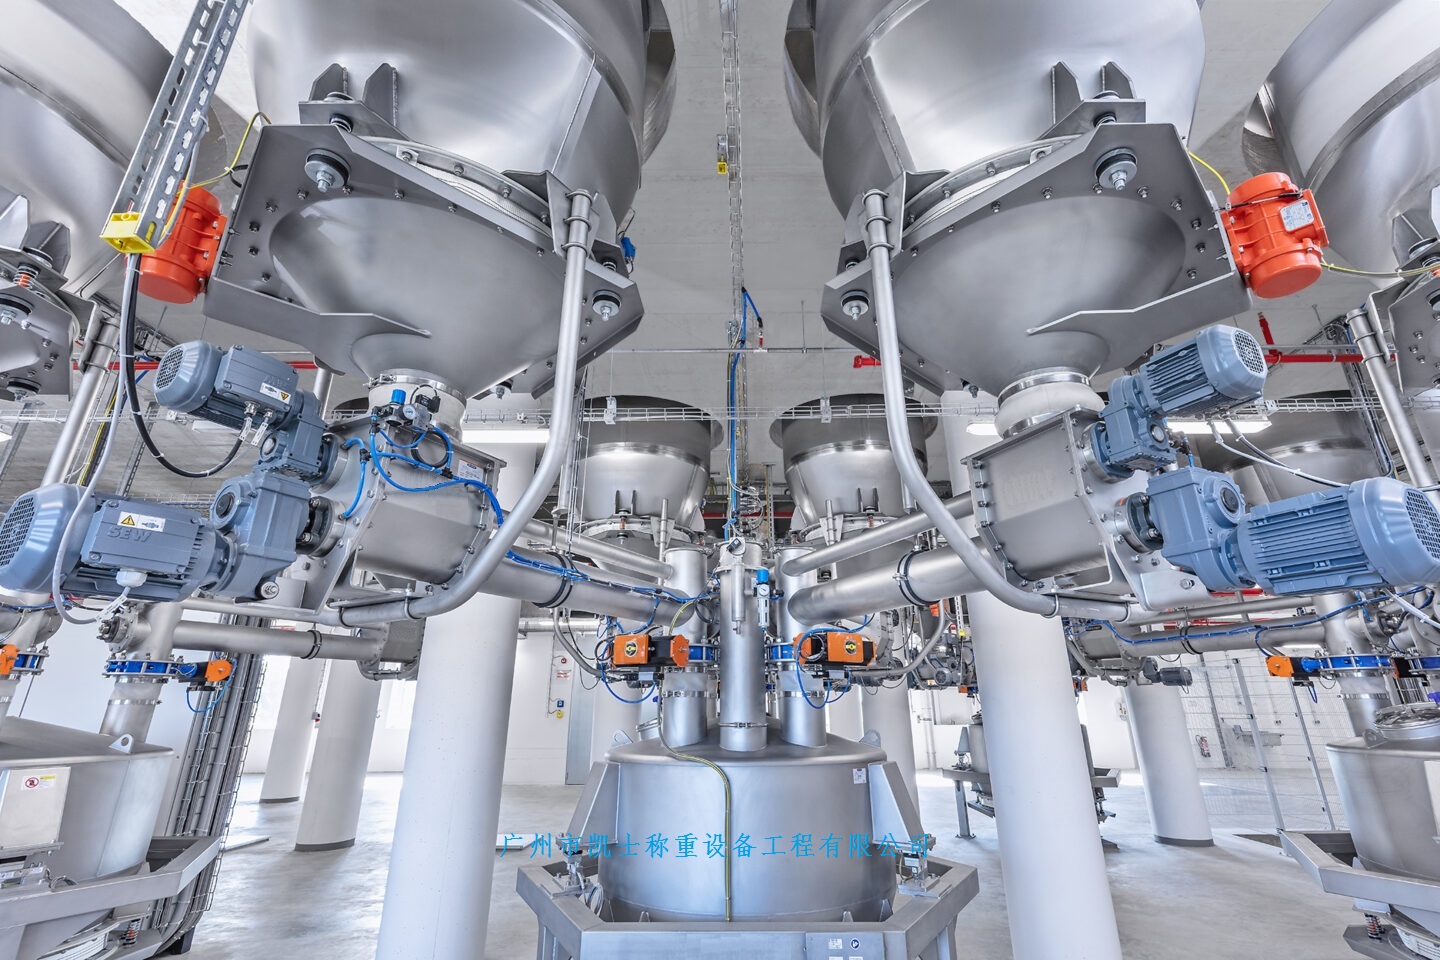
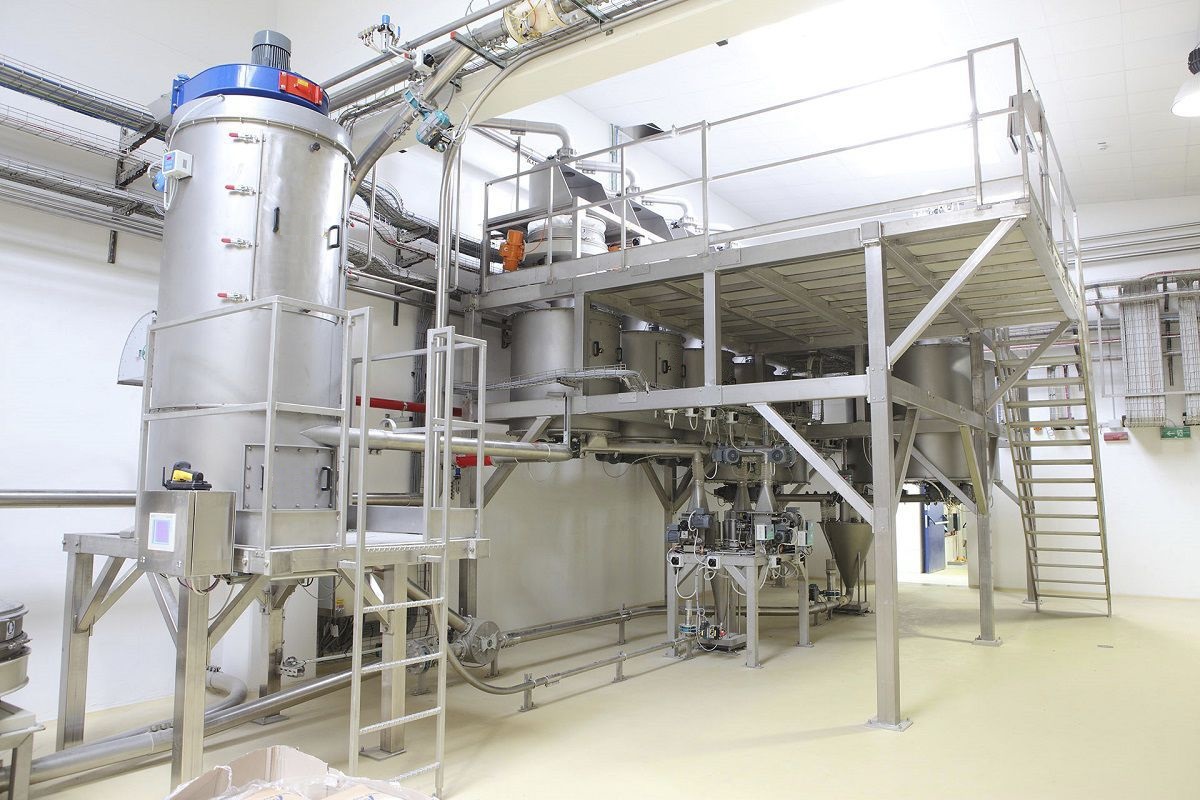
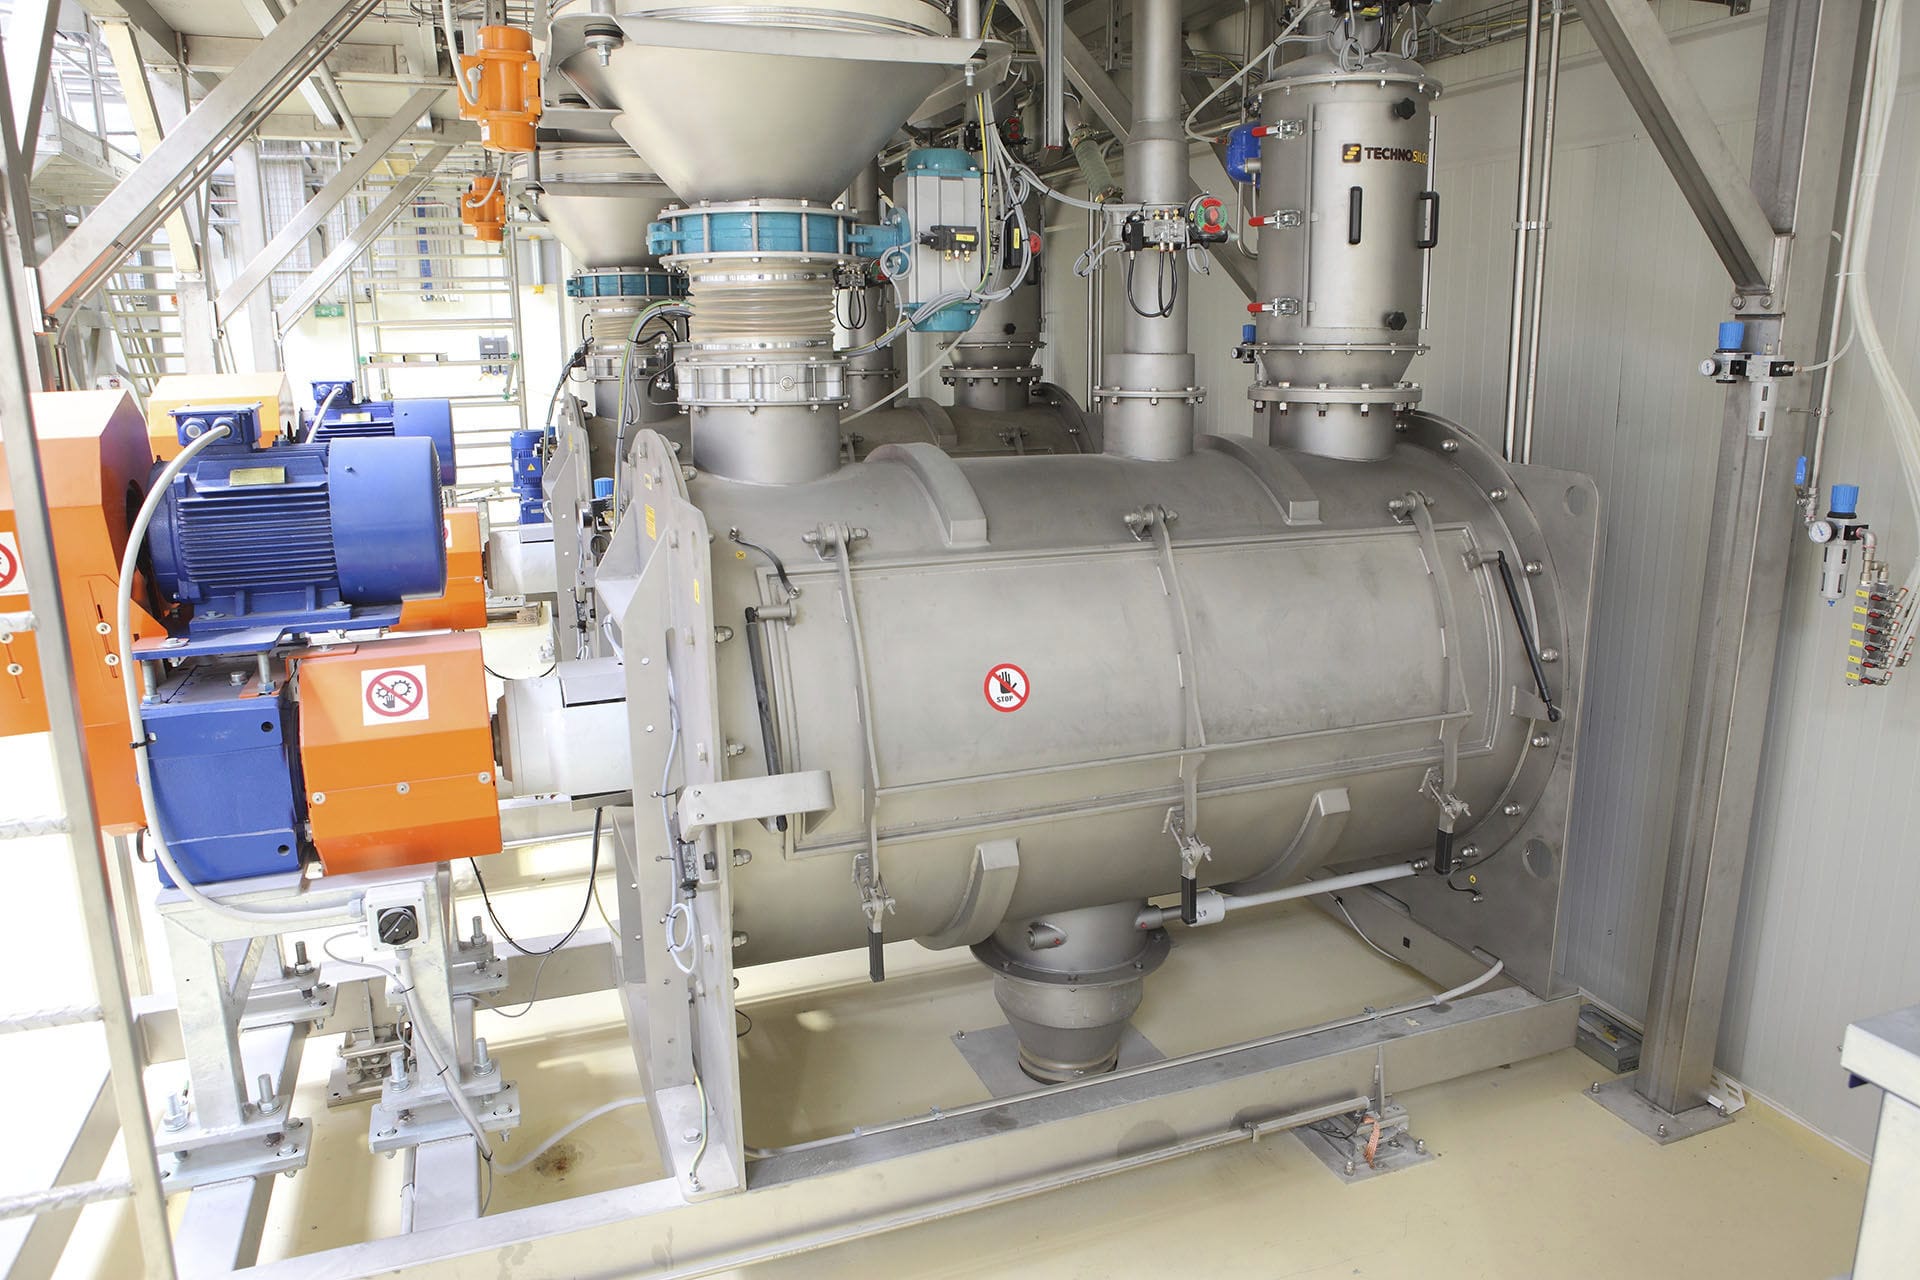
电子混料秤针对不同原料,高低速称量转换的分切点及高低速的大小可能都不一样,这要视具体情况而定。每种成份的原料称完后都要检测其称量精度(称量误差)是否在预先设定的范围内(<±(0.2~0.3)%),正常则连续称量下一种成份,若超出设定范围,小料秤将报警,提示实际误差值,以供紧急处理。当大料、小料称量都完毕,秤体才下料,下料后,系统还将通过自动检测秤体的重量参数是否超出预先设定的空载重量参数来确认秤体上的料是否下完。由于种种原因空载时秤上的重量参数不一定为0,空载重量参数要根据具体情况而设定。如果实际重量参数大于设定值,秤将保持下料状态,直到秤上的重量参数在设定范围内,才能算下料完毕,才能进行下批料的称量。料斗秤包括仓罩和称重仓体两部分,在仓罩一侧面开设进料口,进料输送机构的落料端通过该进料口伸入到料斗秤内部,进料输送机构采用输送螺旋,其上传送的物料到落料端后,大部分的物料随进料输送机构具备一定的初始速度,向前做平抛运动通过进料通道落入到料斗秤内部,小部分的物料因为散逸到进料输送机构的落料端底部,通过自由落体运动直接向下掉落到料斗秤内,料斗秤在进料输送机构的落料端下方设置有接料通道来接收这些散逸的物料并引导物料滑落到料斗内部。在料斗秤的仓罩顶部靠近进料通道的位置设置除尘器,将进入料斗秤内部扬起的粉尘进行通过强制除尘的进行捕集,同时为了避免部分逃逸的粉尘通过进料输送机构下方的接料通道逸出,在接料通道处设置有防尘结构。
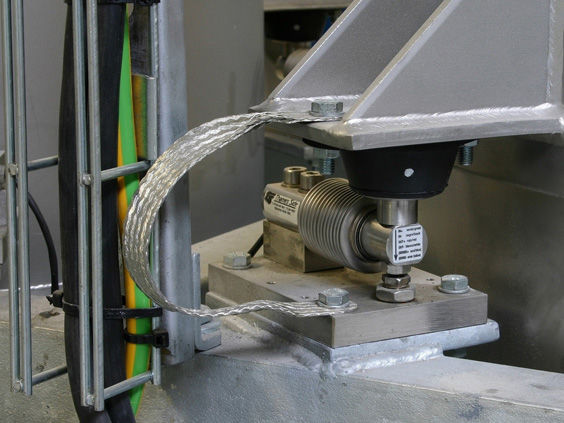
称重模块安装于在料斗秤的出料输送机构的落料端底部,固定在料斗秤底部靠近出料口下部,称重模块直接固定连接在料斗秤底部的两侧面上,连接方式不限,可以通过螺栓连接件出行紧固连接即可。称重模块起到出料口接料通道敞开空间的作用,称重模块把料斗秤仓置出料口位置的出料通道和接料通道出行联通,物料通过料斗称内侧与出料输送机构上部的出料通道出入,散逸的物料沿称重模块稳定外侧面导向通过下方的接料通道出入料斗秤。下方的料斗秤称重仓体内部设置可打开的防尘仓,防尘仓顶部铰接装配在称重仓体靠近出料口的顶部铰点上,铰点位于料斗秤的出料口两侧称重仓体上,具有一定的支撑强度,能够支撑起防尘仓,并通过铰点支撑防尘仓前后摆动,防尘仓绕铰点可以出行一定弧度的旋转摆动,防尘仓的底部自由垂悬并与料斗秤称重仓体的内壁接触,料斗秤称重仓体的内壁限制了防尘仓向前摆动,在没有出料的常态下,防尘仓通过重力垂悬至与料斗秤称重仓体的内壁接触,将物料出入料斗秤的接料通道闭合,从出料输送机构的落料端掉落的部分物料沿料斗内的接料通道落入防尘仓上,物料的重力推开防尘仓,用于封闭散逸物料的接料通道,防止料斗秤内部的粉尘通过接料通道逸出。