020-34563445
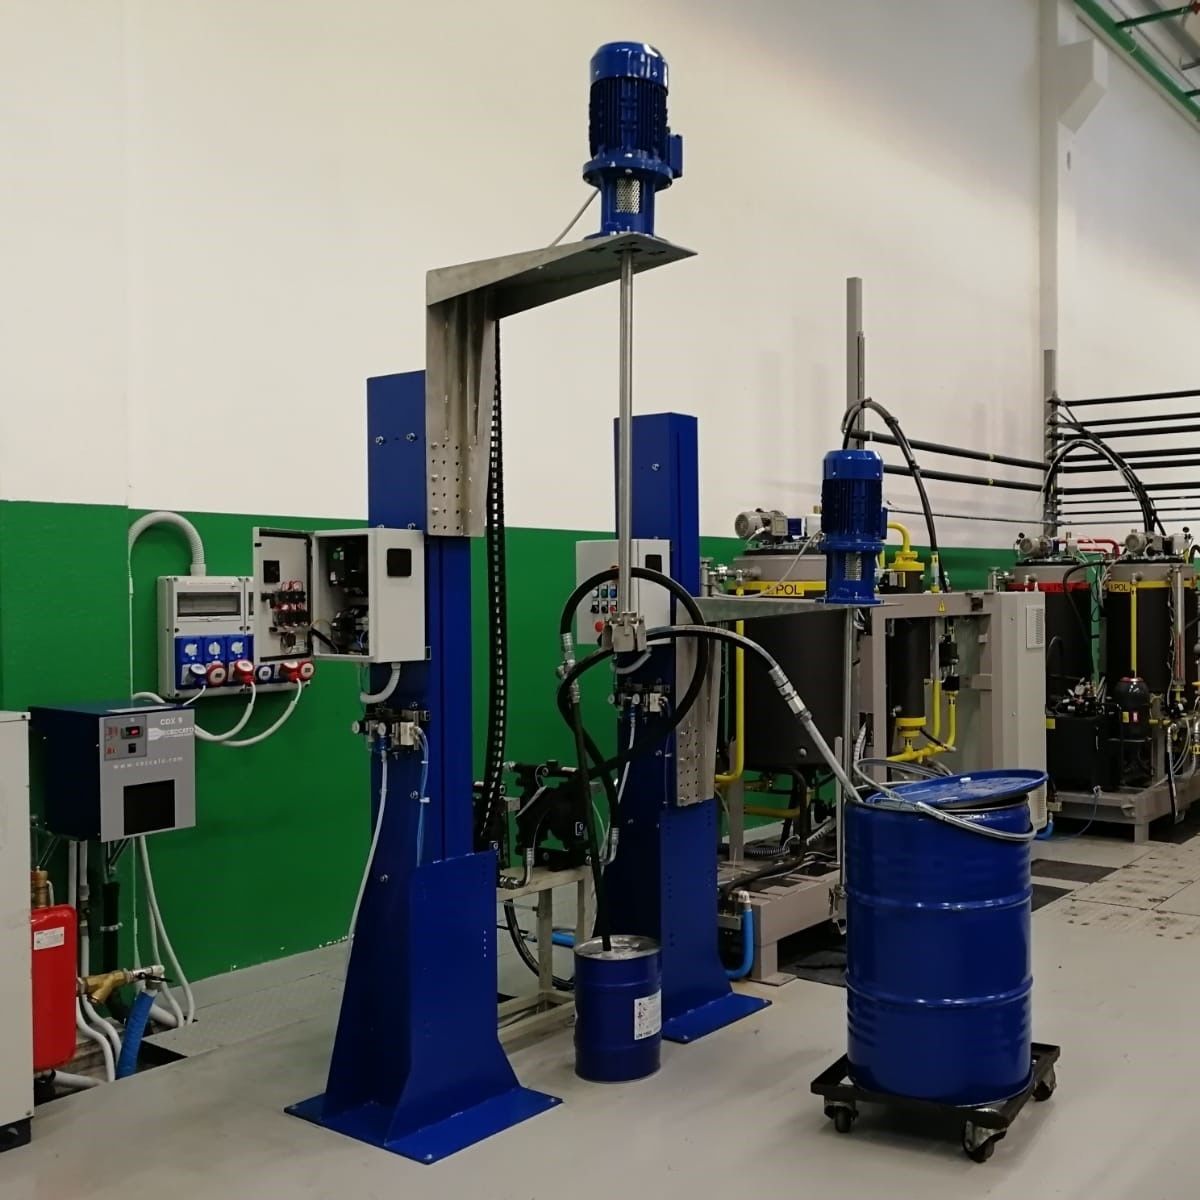
联动自动上料机是一款专门用于各个生产制造厂家的一款智能化配料控制设备,配料系统可以高效的帮助企业进行物料分配,不会出现物料或多多少,或者质量出现问题的情况。提高物料分配的工作效率的同时,还能保证物料质量,确保产品生产的准确无误。自动上料机智能化操控管理可以选择系统操作模式:装卸联动、定量装料、定量卸料、手动操作、配方存取、配方选择等;称重防错系统的监控功能能够实时反应系统运行状态的指示(正在装料、正在卸料、装料停止、卸料停止、配料完成、延时卸料等);设备状态的指示(欠载、超载、动态不稳定、通讯故障、设备启动故障等);系统数据的实时监控(所有重量参数、配方参数、运行状态、内部参数、现场设备运行状态等)。配料机由称重模块、称重控制仪表、电子秤、控制气动阀门、输送管道,管道泵,PLC控制柜和触摸屏等组成。
称重系统控制将由原料的输料泵开始,直至将合格的物料送至配料系统。其中将包括全部输、排料阀门的控制及联锁,各料输料泵的启停,快慢加料的控制,状态检测,及全部的数据处理功能,配料由称量单元、数据处理单元和逻辑控制单元组成;配料设备相互独立工作,又以问答的方式紧密相连。灵活与机动,在提高系统自动化程度的同时,也提高了系统的可靠性。以保障用户可以长期无故障的运行。主要的低压电气元件采用西门子和施耐德产品。触摸屏和PLC的结构提高了系统的可靠性;触摸屏除了下达初始工艺参数和控制指令外,不参与PLC的实时控制过程,即使触摸屏处于脱机状态,PLC也能顺利地完成当前的生产任务;动态的工艺流程显示画面,操作人员可通过彩色显示器直观地监视整个配料控制过程,包括料仓输送设备的工作状态、秤量数据、混合机和各种工艺闸阀门的工作状态等。
称重上料机包括上料仓、料斗秤和卸料仓,上料仓和料斗秤包括上大下小的仓体,上料仓卸料口处设有第一闸门,上料仓侧壁上设有与闸门配合的第一滑槽,第一闸门与第一滑槽滑动连接,第一闸门上设有用于调节第一闸门与上料仓卸料口配合面积的上料速率调节机,料斗秤上料口设于上料仓卸料口下方,料斗秤上端设有称重模块,料斗秤卸料口处设有第二闸门,第二闸门上设有驱动第二闸门打开或关闭料斗秤卸料口的驱动机,上料速率调节机和驱动机均通过称重仪表与称重模块线路连接,卸料仓置设于料斗秤外侧,卸料仓卸料口设于料斗秤卸料口下方第一闸门沿第一滑槽滑进或滑出上料仓卸料口,用于封闭或打开上料仓卸料口,第一闸门关闭上料仓卸料口时阻止物料进入料斗秤内,第一闸门打开时物料进入料斗秤内;称重模块用于测量料斗秤内的物料第二闸门用于打开或封闭料斗秤卸料口,第二闸门封闭料斗秤卸料口时阻止物料进入卸料仓内;卸料仓卸料口设于生产线上方,用于向生产线上进料。
上料速率调节机通过称重仪表与称重模块线路连接用于根据料斗秤内物料的多少调节上料仓卸料口开口的大小,料斗秤内物料少时,称重模块向称重仪表传递信号,称重仪表再控制上料速率调节机将第一闸门完全打开,最大速率的向料斗秤内进料;当料斗秤内物料重量接近称重模块预设值时,称重模块向称重仪表传递信号,称重仪表再控制上料速率调节机将第一闸门闸口关小,降低进料速率;当料斗秤内物料重量达到称重模块预设值时,称重模块向称重仪表传递信号,称重仪表再控制上料速率调节机将第一闸门完全关闭,停止向料斗秤内进料,同时称重仪表控制驱动机将第二闸门打开,向卸料仓放料,卸料仓再向生产线上卸料。上料速率调节机包括第一气缸以及用于控制第一气缸伸出长度的三位五通电磁阀,驱动机包括第二气缸,三位五通电磁阀和第二气缸均通过称重仪表与称重模块线路连接。为了准确测量,称重模块主体设于卸料仓顶壁上,料斗秤一侧壁与称重模块输出端连接,相对设置的另一侧壁与卸料仓顶壁铰接。第一气缸缸体上设有L形安装脚架,L形安装脚架与第一气缸缸体底部以及靠近输出端的一端配合,L形安装脚架通过安装基座设于卸料仓顶壁上。第一气缸用一只L型安装脚架配合前端端盖处螺孔使用螺钉进行安装固定,安装脚架上可以承受较大的倾覆力矩,适用于负载运动方向与活塞杆轴线一致的场合。上料仓卸料口侧壁上设有与第一闸门配合的滑轨,料斗秤卸料口侧壁上设有与第二闸门配合的滑轨。采用闸门与滑轨配合,具有导向作用,可以防止漏料,同时可以避免物料重量大导致气缸输出端弯曲变形,延长气缸使用寿命。