 020-34563445
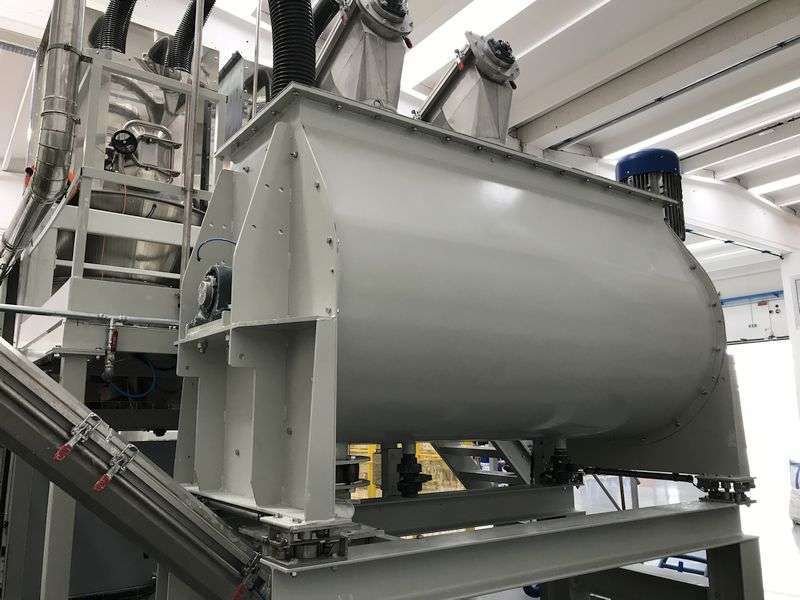
卧式称重混合系统较传统的粉体称重系统具有工艺流程短、称重精度高、可靠性高、设备布局高度灵活、大幅下降厂房高度等优点。根据称重设备在粉体真空称重系统中不同位置,可组成多种料斗秤、减法秤,以适应客户的不同要求。混合秤由投料站或物料储仓、真空称重料斗机称重装置、PLC控制器等部件组成,可完成单物料定重量加料或多种物料不同配方配料的自动供料配料。广泛应用于医药、食品、化工、电池材料、建材、冶金、饲料加工等行业。称重混合机包括称重模块和设置于机架上呈圆筒状的搅拌罐,搅拌罐顶部设有进料管,搅拌罐底部设有出料管,搅拌罐内设有搅拌组件,搅拌组件包括搅拌轴和多个搅拌叶片,搅拌轴的两端转动设置于搅拌罐的两端,机架上设有用于驱动搅拌轴转动的驱动组件,搅拌叶片沿搅拌轴度方向螺旋设置于搅拌轴,搅拌叶片远离搅拌轴的一端设有弧形的刮板,刮板远离搅拌叶片的一面与搅拌罐的内壁接触。
称重混合机在搅拌轴包括第一转轴和第二转轴,第一转轴和第二转轴转动连接在一起,第一转轴和第二转轴分别转动设置于搅拌罐,驱动组件包括用于驱动第一转轴转动的第一驱动件和用于驱动第二转轴转动的第二驱动件。混合系统第一转轴靠近第二转轴的一端设有套管,第二转轴插设于套管并转动设置于套管内。称重混合机搅拌叶片上沿垂直于自身方向设有多块搅拌板,搅拌板的两端延伸出搅拌叶片。称重混料机多块搅拌板沿搅拌叶片长度方向螺旋设置于搅拌叶片上。称重混合机搅拌板的两端沿垂直于自身方向均设有搅拌片,搅拌罐底部铰接有呈弧形的挡板,挡板位于出料管的上方,刮板与挡板接触,机架上设有用于称重模块计量件,搅拌罐内底壁朝向出料管的位置向下倾斜设置。
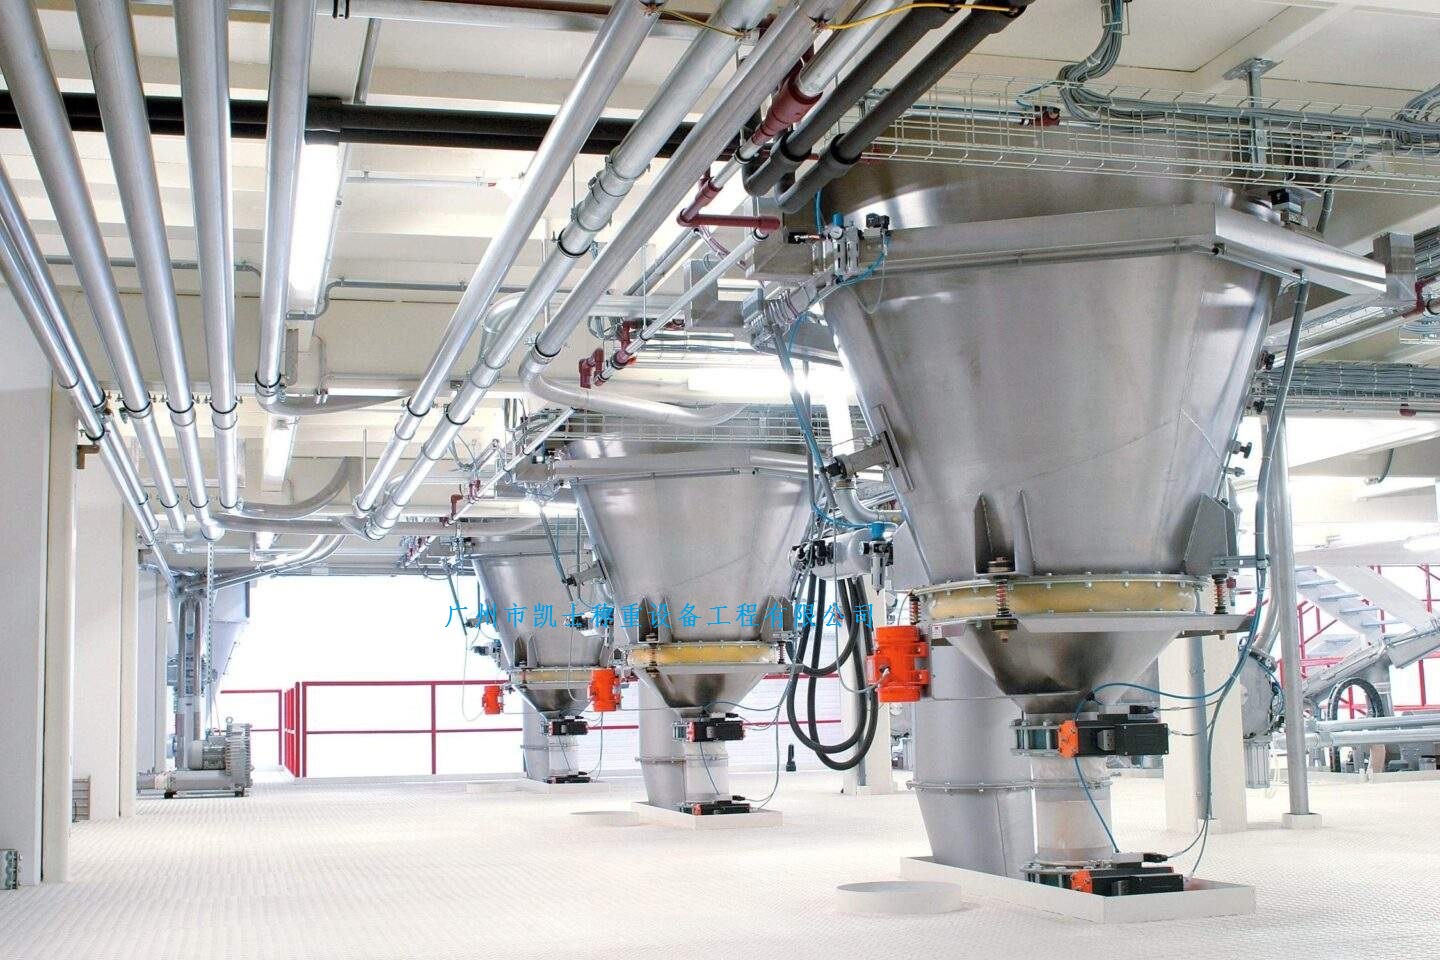
称重混合机应用于两种物料自动称重配料为例说明粉体真空承重系统的工作原理。物料A、B分别储存在两个料仓中,粉体真空称重系统开始工作,真空泵启动,物料A粉仓底部螺旋放料阀A达到一定重量时,螺旋停止,放料阀A关闭,剩余在输送管中的物料继续被吸入到称重料斗中,吸净后秤中物料A的重量正好是设定的重量。此时,物料B料仓底部螺旋放料阀B打开,螺旋启动,物料B被吸入称重料斗中,秤中物料B达到一定重量时,螺旋停止,放料阀B关闭,剩余在输送管中的物料继续被吸入到称重料斗中,吸净后秤中物料B的重量正好是设定的重量。真空泵停止。称重控制系统较传统的粉体称重上料系统具有工艺流程短、称重精度高、可靠性高、设备布局高度灵活、大幅降低厂房高度等优点。根据称重装置在粉体真空称重系统中不同位置,可组成多种加法秤、减法秤,以适应客户的不同要求。
产品特点:
称量系统采用电脑全自动控制,无需值守精度高、速度快;
集中控制系统方便可靠,显示直观,配有故障报警系统
可配打印机,打印班产量和相关数据;
所有气动元件均采用进口配料,确保系统可靠运行;
维护及为方便,占地面积小
技术参数:
自动配料3~4种物料每小时产量为10T~15T/小时,配料精度≤0.5%。
自动包装秤每小时包装产量:12~15T/小时,包装精度:0.2%
电源电压:380V 50HZ;耗电量:3KW/小时
气源:0.5Mpa 用气量:0.6m3/小时