 020-34563445
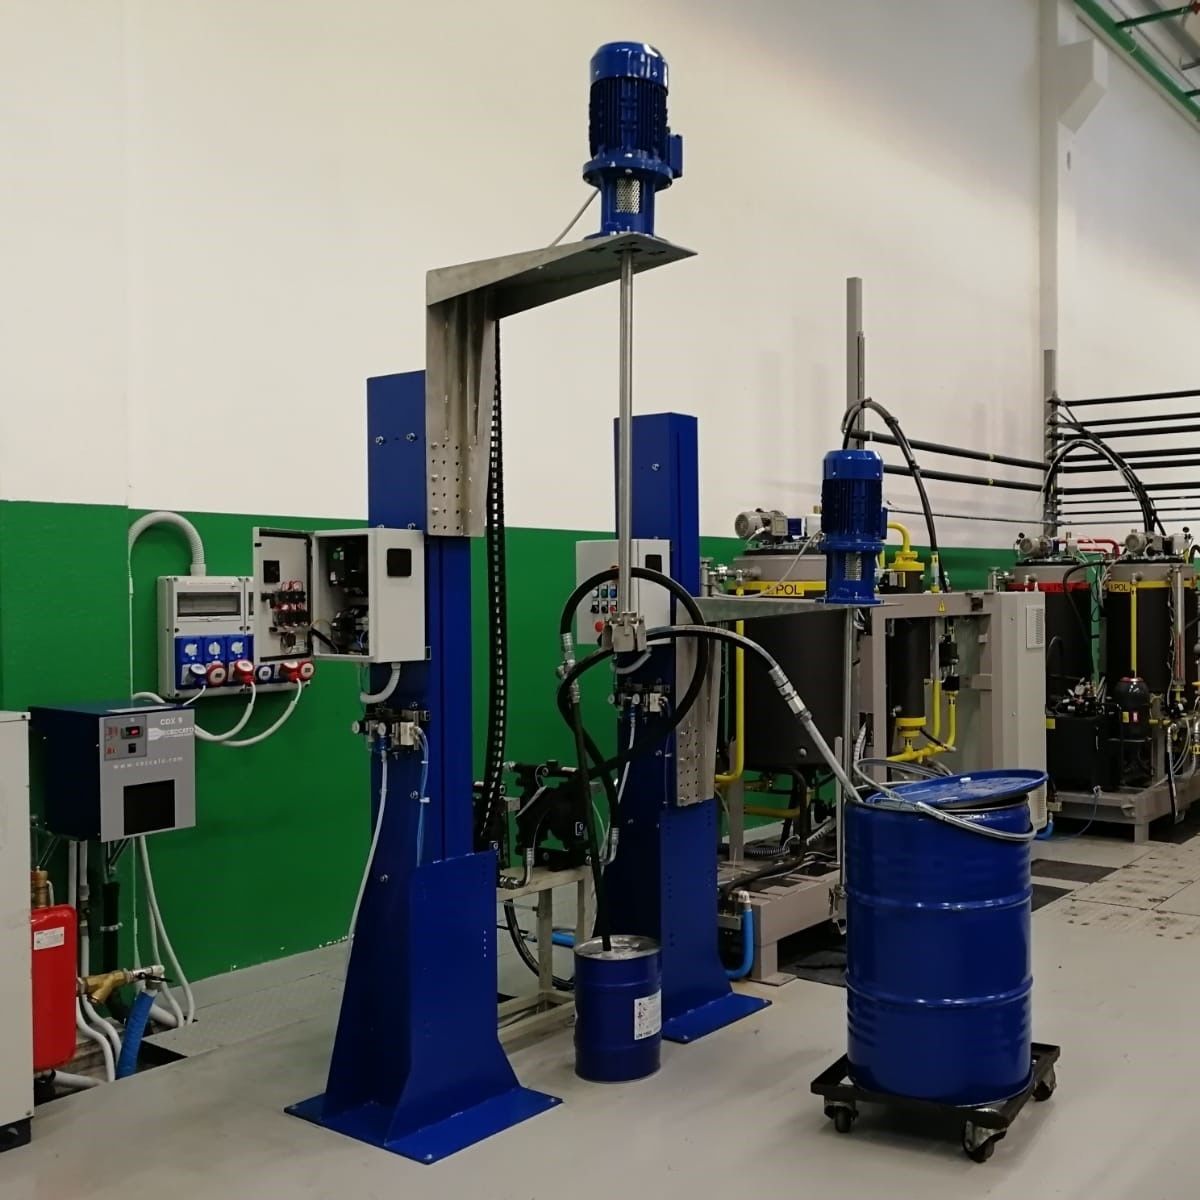
调速自动投料系统主要通过电子秤实现整个系统的自动控制,主要完成自动送料、下料、运输、物料混合搅拌等功能。采用了工控机配料集散控制方式,是由一台主机和多台从机通过网络联结起来,主机将控制任务交给各个从机完成。集散控制配料通过压力称重模块进行重量的拾取,并将拾取的重量信号进行放大、滤波后,进入A/D转换器进行模拟量到数字量的转换,然后送入单片机进行信号的分析、处理,其结果通过RS232C通讯串口输出到工业控制,同时根据信号的结果做出相应的反应并执行相应的操作。配料过程和控制要求包括进料、物料运输、搅拌和下料。每个原料反应釜库都有完整的投料系统和下料系统,两者互不干扰。配料启动前,工作人员需要建立原材料配方和物料配比的程序。
进料系统将按照设定的程序进料,进料结束。原料反应釜下料时,物料通过检测物料流量是否达到设定值,当物料达到设定值时,关闭下料阀完成下料。工序完成后,物料通过传送带输送到相应的中间反应釜。物料运输后,在中间反应釜中混合和搅拌物料。中间反应釜混合完成后,物料通过卸料阀到达传送带,并通过传送带进入混合反应釜。步骤结束后,物料到达混合反应釜,开始混合搅拌。搅拌结束后,卸料系统启动,物料通过卸料阀开始卸料。称重投料机采用若干个位于传送机构上方的料仓,各料仓沿传送机构的传动方向排布,称重机构的数量也为若干个,并与各料仓一一对应,各称重机构上分别安装有顶升装置。传送机构由若干根传动滚轴构成,顶升装置的升降端朝向相邻传动滚轴之间的间隙。顶升装置为伸缩气缸,伸缩气缸的缸体固定安装在称重机构的称重台上,并位于两个相邻传动滚轴之间。
投料系统以使得伸缩气缸的活塞杆能够穿过其相邻传动滚轴之间的间隙。传送机构的运输末端设置为卸料口,并将混料机构设置在卸料口旁,用于接收接料装置中的物料。计量投料机通过单独的传动机构以及各称重机构和对应顶升装置配合,能够对接料装置中将要排入的每种物料依次进行重量监测,以确保排入物料的准确度,同时能够经传动机构反复运送设定以重量比为单位的多种放料批次,构成不同的物料放料模式,用于应实际需求设定分批放料的指令,从而通过分批的放料构成不同层次的物料层,以改善物料混合的均匀度。称量投料机采用传送机构,其用于将物料运送至指定位置,接料装置其用于放置在传送机构上承载物料,称重机构设置在传送机构下方,顶升装置支承在称重机构顶部;顶升装置能够支承接料装置脱离传送机构,以使得称重机构实时称量排入接料装置中物料的重量。