
















 020-34563445
称重系统广泛应用于对产品的质量进行追溯的生产性企业,实现配料的智能化、网络化管理,使成品和原料可进行双向追溯,生产决策与生产控制无缝衔接,提高生产执行力,提高实时准确的生产数据作为管理者决策的依据,预防质量事故的发生。 称量控制系统采用性能稳定的计算机来完成数据采集与通信处理,便于提供处理精度和降低成本,通过计算机本身的COM通信接口进行数据输出和管理;选用三菱F900触摸屏做人机界面,使PLC与称重显示器的接口编程变得更加简单,并能使显示功能得到增强。投料系统采用B/S结构,实现配料的智能化管理生产领料报表、完工汇报表、生产进度报表等供灵活查询实现成品向成品追溯双向追溯功能配料投料动态显示。 原料配料仓主要将各种粉料,按照技术中心给定的配比进行一次配料后入配料仓,参与混料配料。为了防止筒壁粘结,减少阻力,配以振动电机在搅拌的同时伴以振动,加湿效果相对较好。
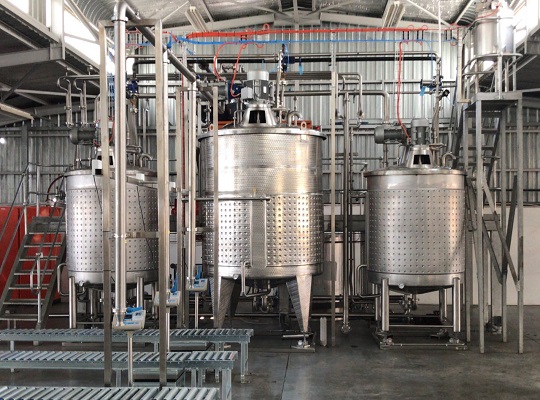
配料罐称重系统包括地磅,电子地磅的底部固定有基座,基座的内腔安装有控制电机,控制电机的输出端安装有转向管,转向管的一侧开设有收纳槽,收纳槽的内腔安装有收纳电机,收纳电机的输出端安装有可移动固位杆,固位杆的一端固定有安装板,安装板的底部开设有组装槽,组装槽的内腔安装有刮板,且刮板的底部与地磅的表面相贴合,转向管的顶部固定有转向块,转向块的外部安装有定位块,定位块的顶部固定有支架板,文架板的底部一侧固定有固位柱;支架的顶部安装有加固架,加固架的中部安装有用于升降的推杆电机,推杆电机贯穿支架板底部的输出端固定有定位盘,定位盘的外部安装有合并盘,合并盘的外部安装有可拆卸的螺钉,合并盘的底部固定有能上下移动的升降块,升降块的外部开设有六个夹持槽,夹持槽的内腔安装有夹紧机构。
搅拌罐高称重系统转向管位于转向块两侧的顶部安装有固轮架,固轮架的中部安装有可旋转的承压球,且承压球的顶部与定位块的底部相贴合;配料罐转向管的底部安装有可旋转的滚珠,滚珠的内腔安装有定型杆,且定型杆的底部与基座的顶部相固定。配料罐夹紧机构包括定向杆、第一臂杆、轴承、控制架、第二臂杆、防护球、中转杆,夹持槽的内壁固定有定向杆,定向杆的中部安装有可活动的第一臂杆,第一臂杆的一端套接有中转杆,中转杆的两端均固定有一个轴承,轴承的外部安装有控制架,中转杆的中部安装有第二臂杆,第二臂杆的末端安装有防护球。配料罐控制架的顶部与支架板的底部位置相固定,且控制架的表面开设有六个活动孔,且六个活动孔的内腔与轴承的表面相安装。配料罐安装板的底部开设有卡接槽,且卡接槽的外部安装有螺栓,且螺栓的一端延伸至安装板内卡接槽内腔并贯穿刮板的顶部。
蒸馏罐称量系统增加一台加湿混匀搅拌机,使原料在下仓后,通过加湿混匀搅拌机的加湿,搅拌,增大瓦斯灰、小混料等原料的粒度,使之成为球状料粒,抑制扬尘,改善杂矿仓的下料环境。为保证加湿搅拌的加湿效果,采用0.6—0.9 MPa的中压水作为加湿搅拌的水源,水压经过加湿搅拌机的喷嘴时的雾化效果较好,有利于充分湿润;同时在加湿搅拌的进水管上安装1个管道过滤器,防止加湿搅拌的喷嘴堵塞;每个喷嘴前安装一个球阀,进水总管在管道过滤器前后各装一个截止阀,喷嘴前的球阀用于调节喷嘴的水量,使加湿搅拌机的加湿效果最佳。喷嘴前的球阀一经调好,正常情况下不再关闭,而是采用总管上截止阀来切断水源,进水总管在管道过滤器前后各安装一个截止阀的作用是方便定期清理管道过滤器内的杂物。搅拌机通过搅拌轴转动,由叶片带动物料在拌筒内轮番的做圆弧运动,上下翻滚,相互挤压,同时在搅拌叶片相遇或重叠部位,物料相互交换体位,推动混合料沿着搅拌方向运动,通过循环运动来使各各个区域内的物料组成成分相同,来达到宏观意义的混匀。







