 020-34563445
称重模块在复合剥离生产过程通常采用收、放卷结构,铝(或镀铝薄膜)与纸带以给定的速度从放卷辊中放出,经复合、印刷和剥离后,分别由纸带和薄膜收卷辊收取。称量模块在此过程中要求对铝箔、纸带及烟的张力进行控制,使张力恒定并保持一定的大小。张力太小会导致皱褶,张力太大会无谓增加机器的负荷并容易使料带断裂,对复合生产过程中的张力进行控制,基于PLC的恒张力控制系统,并将其应用于烟泊复合剥离生产过程中,称重模块采用直流调速电机来实现张力控制,直流调速电机由直流调速控制器来驱动,计量模块在给定生产线运行速度后,以其作为收卷电机的给定,直流调速器按一定的控制规律来控制直流电机的转速,从而达到调节系统张力的目的。对给定张力和反馈张力进行比较后进行PID调节,控制速度作为一个扰动定量,叠加在张力运算的输出给定压力值。
复合机放卷系统通过称重模块控制纸料座和铝料座,采用磁粉制动器控制张力。放卷时张力下是主动力,若生产线速度恒定,由于放卷辊卷径和转动惯量随时间而减小,而放卷辊的角速度逐渐增大,因此必须引入称重模块张力反馈,由PLC控制制动力矩,使张力稳定在设定值附近。通过称重模块来检测张力构成张力闭环,再经过张力放大板送到PLC的模拟量输人口,进行标度变换后与设定值进行比较,其偏差经过PID运算由PLC的模拟量输出口输出控制电压.,由电压控制稳流驱动板的输出电流,由电流控制磁粉制动器作用在放卷轴上的阻力矩,从而达到调节张力的目的。
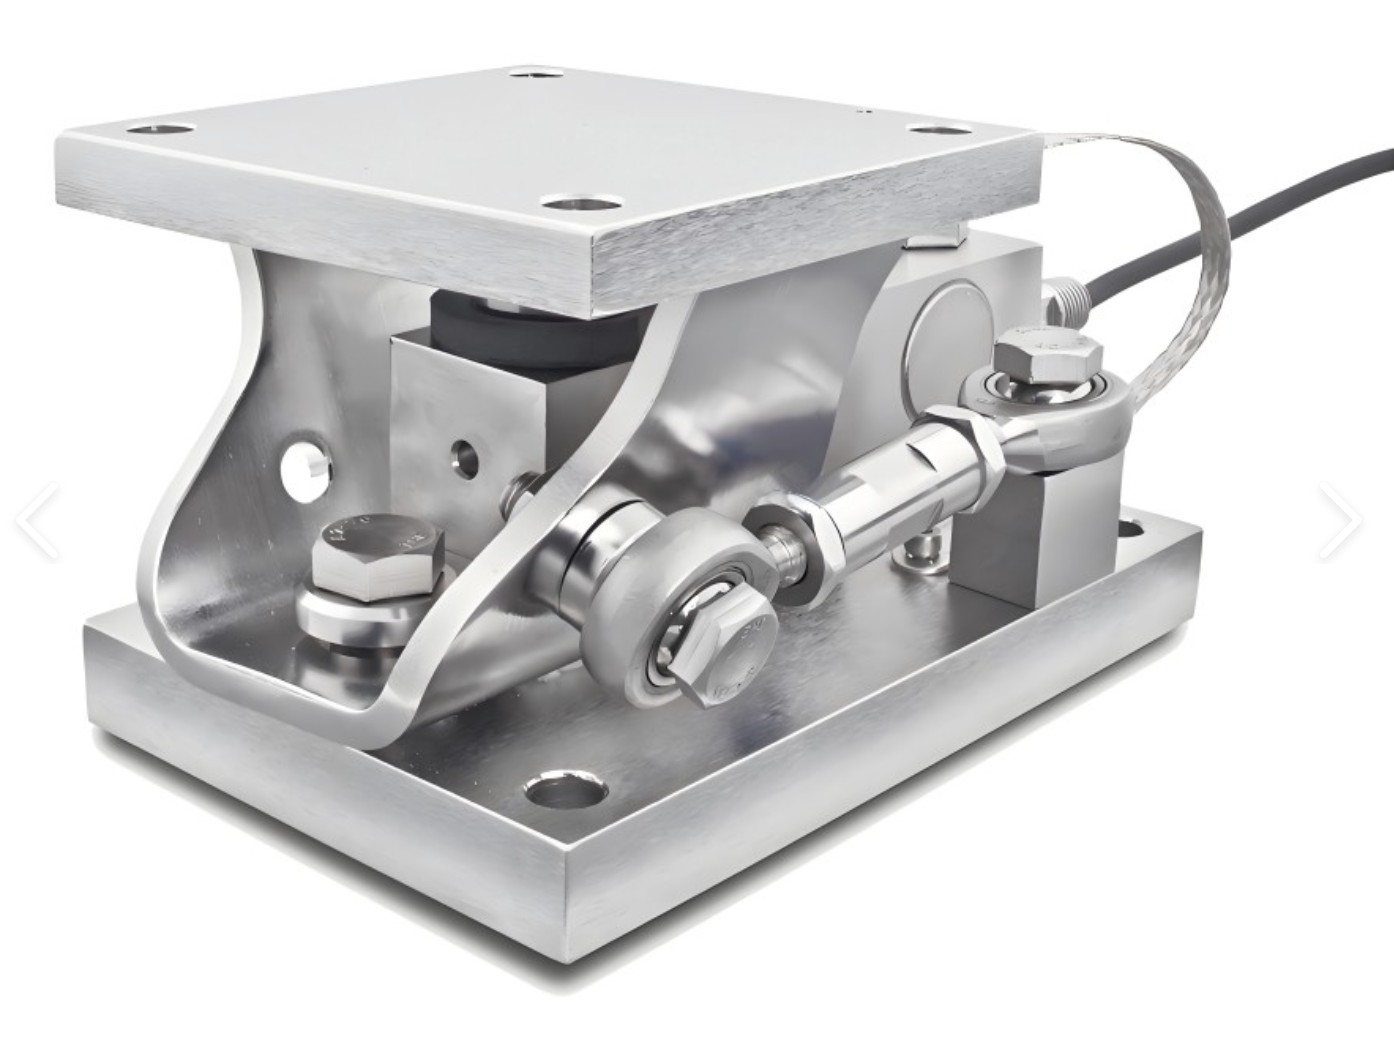
称量模块包括顶板、底板、称重传感器组件和至少一定位支撑件,称重传感器组件安装在顶板和底板之间,顶板的下端面设置有至少一立柱,定位支撑件安装在底板上,立柱与定位支撑件的上端部对应连接,定位支撑件与底板之间形成一空腔,用于容纳举升工具。称重传感器组件包括传感器、上承压头和下承压头,上承压头安装在顶板的下端面上,与传感器的上连接头连接,下承压头安装在底板的上端面上,与传感器的下连接头连接。称重模块定位支撑件为U型板,空腔的高度高于举升工具的高度。每一立柱的底端设置有一连接部,每一定位支撑件的顶端开设有一安装通孔,连接部穿设在安装通孔内:每一连接部的端部开设有一连接孔,连接孔内安装有防倾覆螺栓,其防倾覆螺栓和连接部的端部之间设置有一防倾覆垫片,防倾覆垫片的宽度大于安装通孔的直径。防倾覆垫片与定位支撑件的顶端内壁面之间具有一第一间隙,和/或立柱的底端与定位支撑件的顶端外壁面之间具有一第二间隙。
称重模块顶板上安装有多个第一定位件,上承压头的外圆面侧面与第一定位件相切,通过第一定位件限定上承压头在顶板上的位置。称重模块底板上安装有多个第二定位件和至少一个第三定位件,下承压头的外边缘处开设有多个凹槽,第二定位件连接在凹槽内,第三定位件与下承压头的外圆面侧面相切,通过第二定位件和第三定位件限定下承压头在底板上的位置。称重模块还包括水平拉杆组件,水平拉杆组件包括两个带关节轴承的杆头、横杆、上连接块、下连接块和连接螺栓,杆头分别安装在横杆的两端,上连接块水平安装在一个杆头的端部,下连接块垂直安装在另一杆头的端部,上连接块与一立柱连接,下连接块与一定位支撑件连接。称重模块上连接块与立柱之间为螺纹连接,下连接块与定位支撑件为螺纹连接。称重模块横杆上设置有位置检测部件,用以检测水平拉杆组件使用中的磨损;称重模块传感器的外壳上端面上设置有水平位置传感器,和/或传感器的外壳壁面上或内部弹性体内设置有竖直检测元件。称重模块立柱的侧壁上设置有倾斜检测部件,用于检测传感器的旋转。