020-34563445
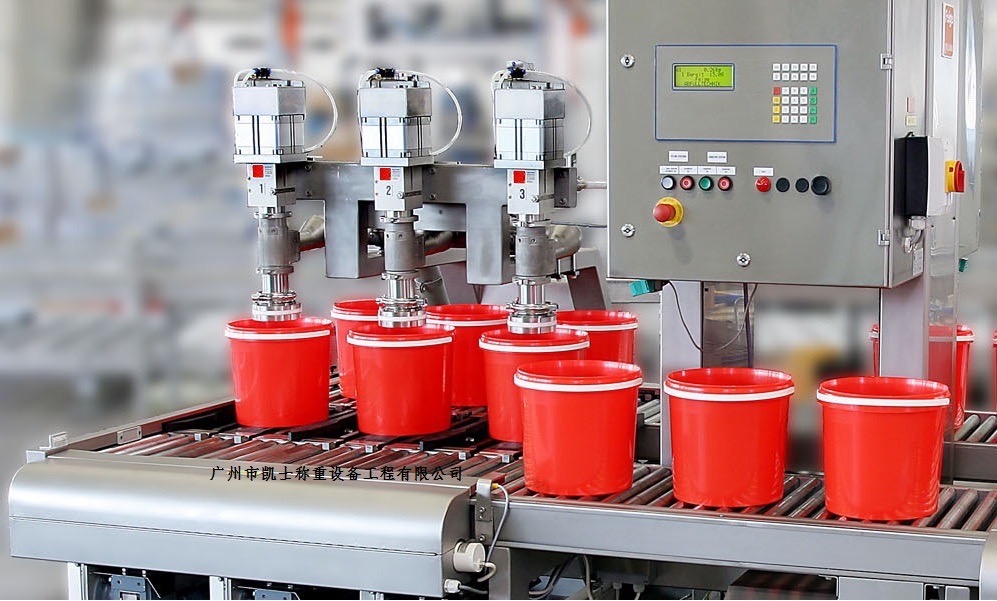
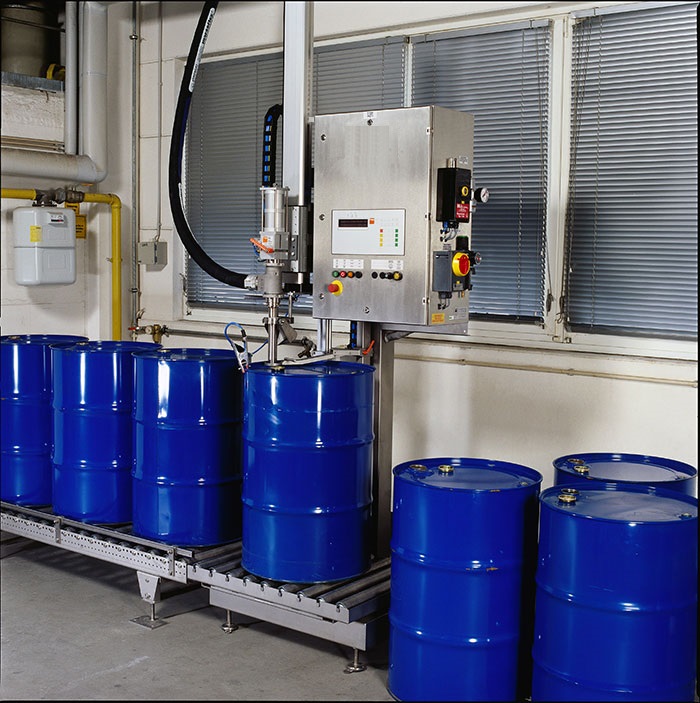
计量灌装机控制空桶送进,灌装阀灌装,灌装称重,成品输出,完成一次灌装过程。灌装设备储液箱上设计了上料机构,灌装内的浮球位置设计时设定了两个值,最低值和最高值,浮球位置处于最低值时上料,浮球位置上升到最高值时停止上料。灌装阀由双工位气缸驱动,分两次灌装。自动灌装机当桶被送进进辊筒输送机上时,光电开关检测到桶已到位,推桶气缸动作,灌装机将空桶推到称重机构上的无动力辊筒上,光电开关检测到桶已到灌装位置时,灌装阀全打开开始灌装,当灌装重量达到设定初始重量时,灌装阀半开启进行灌装;当灌装重量达到设定重量时,即需要的灌装重量时,灌装阀全关闭。推桶气缸动作,推动下一个空桶到位置,此空桶将灌装完毕的桶推到输送机上输送出去。定量液体灌装机采用调节进行重量实际控制的方案,根据变频器操作模式设定其参数,达到自动调节转速的目的。PLC可编程控制器为了保证灌装过程各部分装置动作的准确可靠,需要通过PLC程序对各称重模块、继电器、开关及电磁阀进行控制。集成信息化附件设备,如打印机,扫描枪,RFID等信息识别设备,赋予物料进入到称配过程的可识别信息。自动灌装机采用DELL工控机 WINXP操作系统,并用可编程控制器设计了充装扫描、充装管理等过程控制,在相关数据库信息服务基础上安装了基于组态王软件,灌装生产线的监控界面,用组态王内部提供的PLC系统实现与现场控制的连接。采用了智能化的多功能面版,人机操作界面简捷适用 组态适用、修改方便,实现了完全人机对话状态。PLC控制系统与操作站可以通过RS-422/485接口可进行快速通讯。
液体灌装机是通过控制充填到灌装容器内的液体容积进行计量和灌装的机器。液体灌装机包括将空桶送入的输入装置,固定空桶位置的夹具装置,向空桶内灌入料液的灌装装置和将装有料液的桶子输出的输出装置。灌装时,先将空容器放在输入装置上,由夹具装置将空容器固定在灌装装置上,由灌装装置进行液体灌装,灌装完成后,将装有料液的容器子输送到输出装置,下一个空容器放入夹具装置内,然后进形灌装,如此循环。自动液体灌装机包括输入装置,灌装装置和输出装置,输入装置和输出装置均包括机架,传送带和驱动传送带的动力源,灌装装置包括底座,底座上安装有灌装机构,运送容器的送料机构和将空容器对准灌装机构的夹具机构,送料机构一端连接输入装置,另一端连接输出装置;灌装机构包括第一灌装头和第二灌装头,以及将容器从第一灌装位转移到第二灌装位的移位件;每个灌装头对应各自的原料储罐,每个灌装头配置一个升降驱动元件;移位件包括托持容器的移位支架和移位驱动元件,夹具机构设置于移位支架上,夹具机构包括夹持容器的夹具和将容器拨入夹具内的拨杆;移位件安装于升降平台上,升降平台与升降气缸连接。升降气缸升起时,容器脱离送料机构;升降气缸复位后,容器落入送料机构。每个原料储罐均具有快加液气缸和慢加液气缸,移位支架上设有感应实际加液重量的地磅,电子地磅连接控制器,控制器内预设有慢加液起始值和加液阈值,实际加液重量达到慢加液起始值时,控制器使快加液气缸停止,启动慢加液气缸;实际加液重量达到加液阀值时,慢加液气缸停止。称重灌装机通过移位件驱动元件为旋转气缸,旋转气缸处于第一位置时,夹具夹持容器对准第一灌装头;旋转气缸处于第二位置时,夹具夹持容器对准第二灌装头。旋转气缸的旋转幅度为90°。计量灌装机以气动夹具作为拨杆包括拨杆气缸和与该拨杆气缸连接的杆子,拨杆气缸固定于移位支架上,机架上设有光电检测开关,拨杆气缸受控于该光电检测开关,光电检测开关为常开状态。当容器到达拨杆处时,光电检测开关被阻断,拨杆气缸启动,杆子将容器拨入夹具内。
技术参数
重量范围:100~300kg
物料接口:DN40物料
进口压力:<0.6MPa
灌装速度:1~2桶(200L)/分钟(通径1.5”,物料流速保证200L/min)
灌装确度:0.2级
喷枪结构:接触物料部分的材料为316、316L不锈钢,其余部分的材料为304不锈钢、碳钢等
使用气源: 压力0.5±0.1Mp,耗量10m3/h,快速接头8㎜气管
使用电源:220(-15%~+10%)VAC,50Hz