





 020-34563445
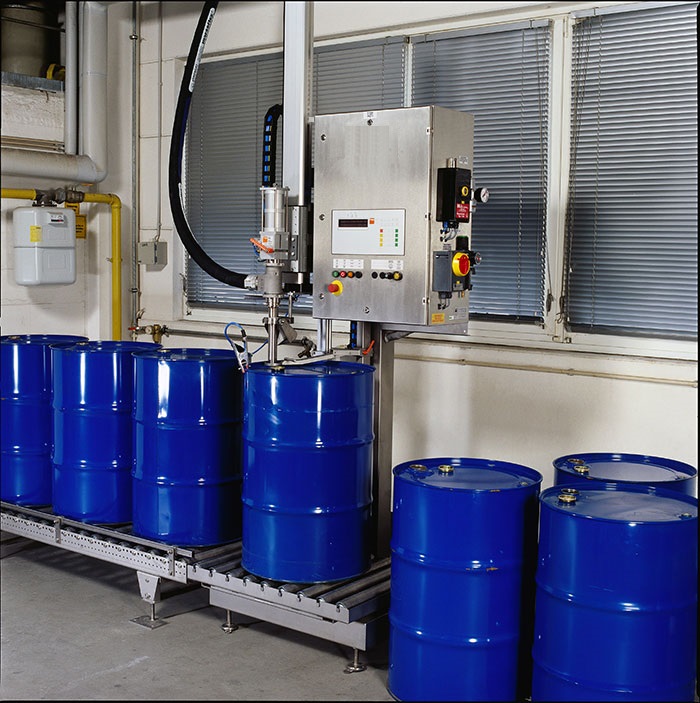
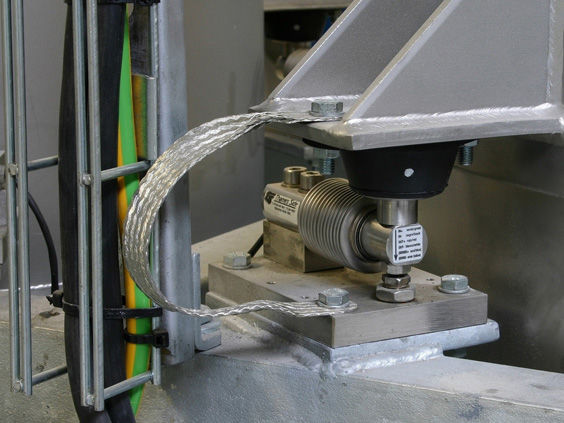
计量自动灌装机来通过串口向称重系统发送读取称重数据的信息后,称重系统在接收到这样的信息后,会通过RS232串口向单片机的串口发送数据,自动灌装机(定容式和定重式)的检定均可通过称重法来完成,采用带有串口(RS232)基于VB平台编制,其功能包括数据采集、数据处理、生成文件,以及数据打印。自动灌装机在快速准确配送的基础上,采用变频器根据粘稠度对抽料泵进行调速。采用基于机械手的“一机台一独立管道”分布式传送方式,使系统更具灵活性:该称重系统还具备消耗统计、成本分析和质量追踪的功能。自动填充机包括自动控制和手动控制实现了清洗灌装封盖包装检测等功能形成快速一体的自动灌装系统另外为了保证系统在出现意外故障时能够得到很好的解决系统还配置了急停开关等,对于检查出的不合格产品采用机械手将其移走。并运用组态王软件实现了对整个自动灌装系统的实时监控可以更好的了解和修改生产工艺及控制程序。
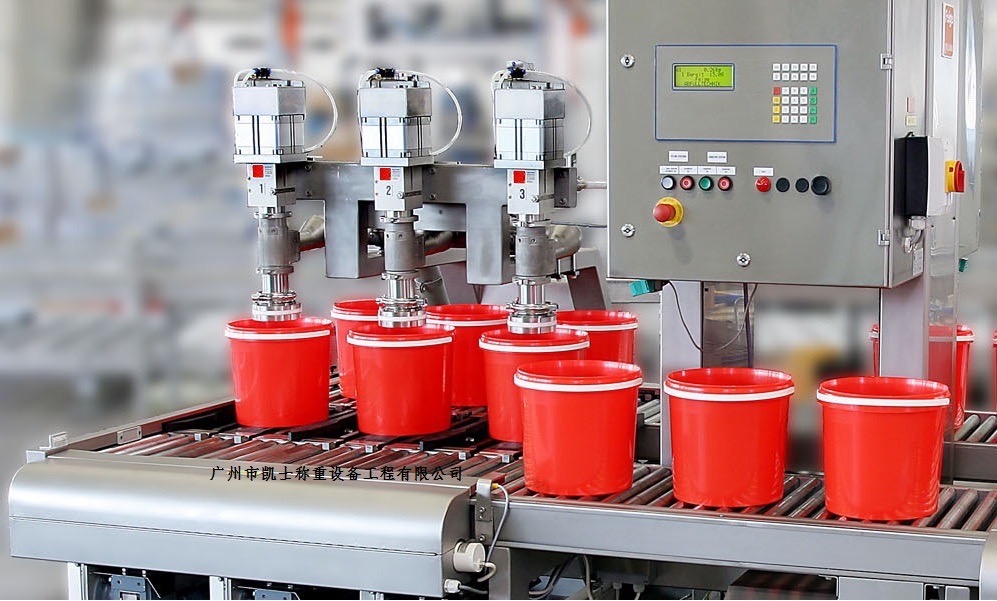
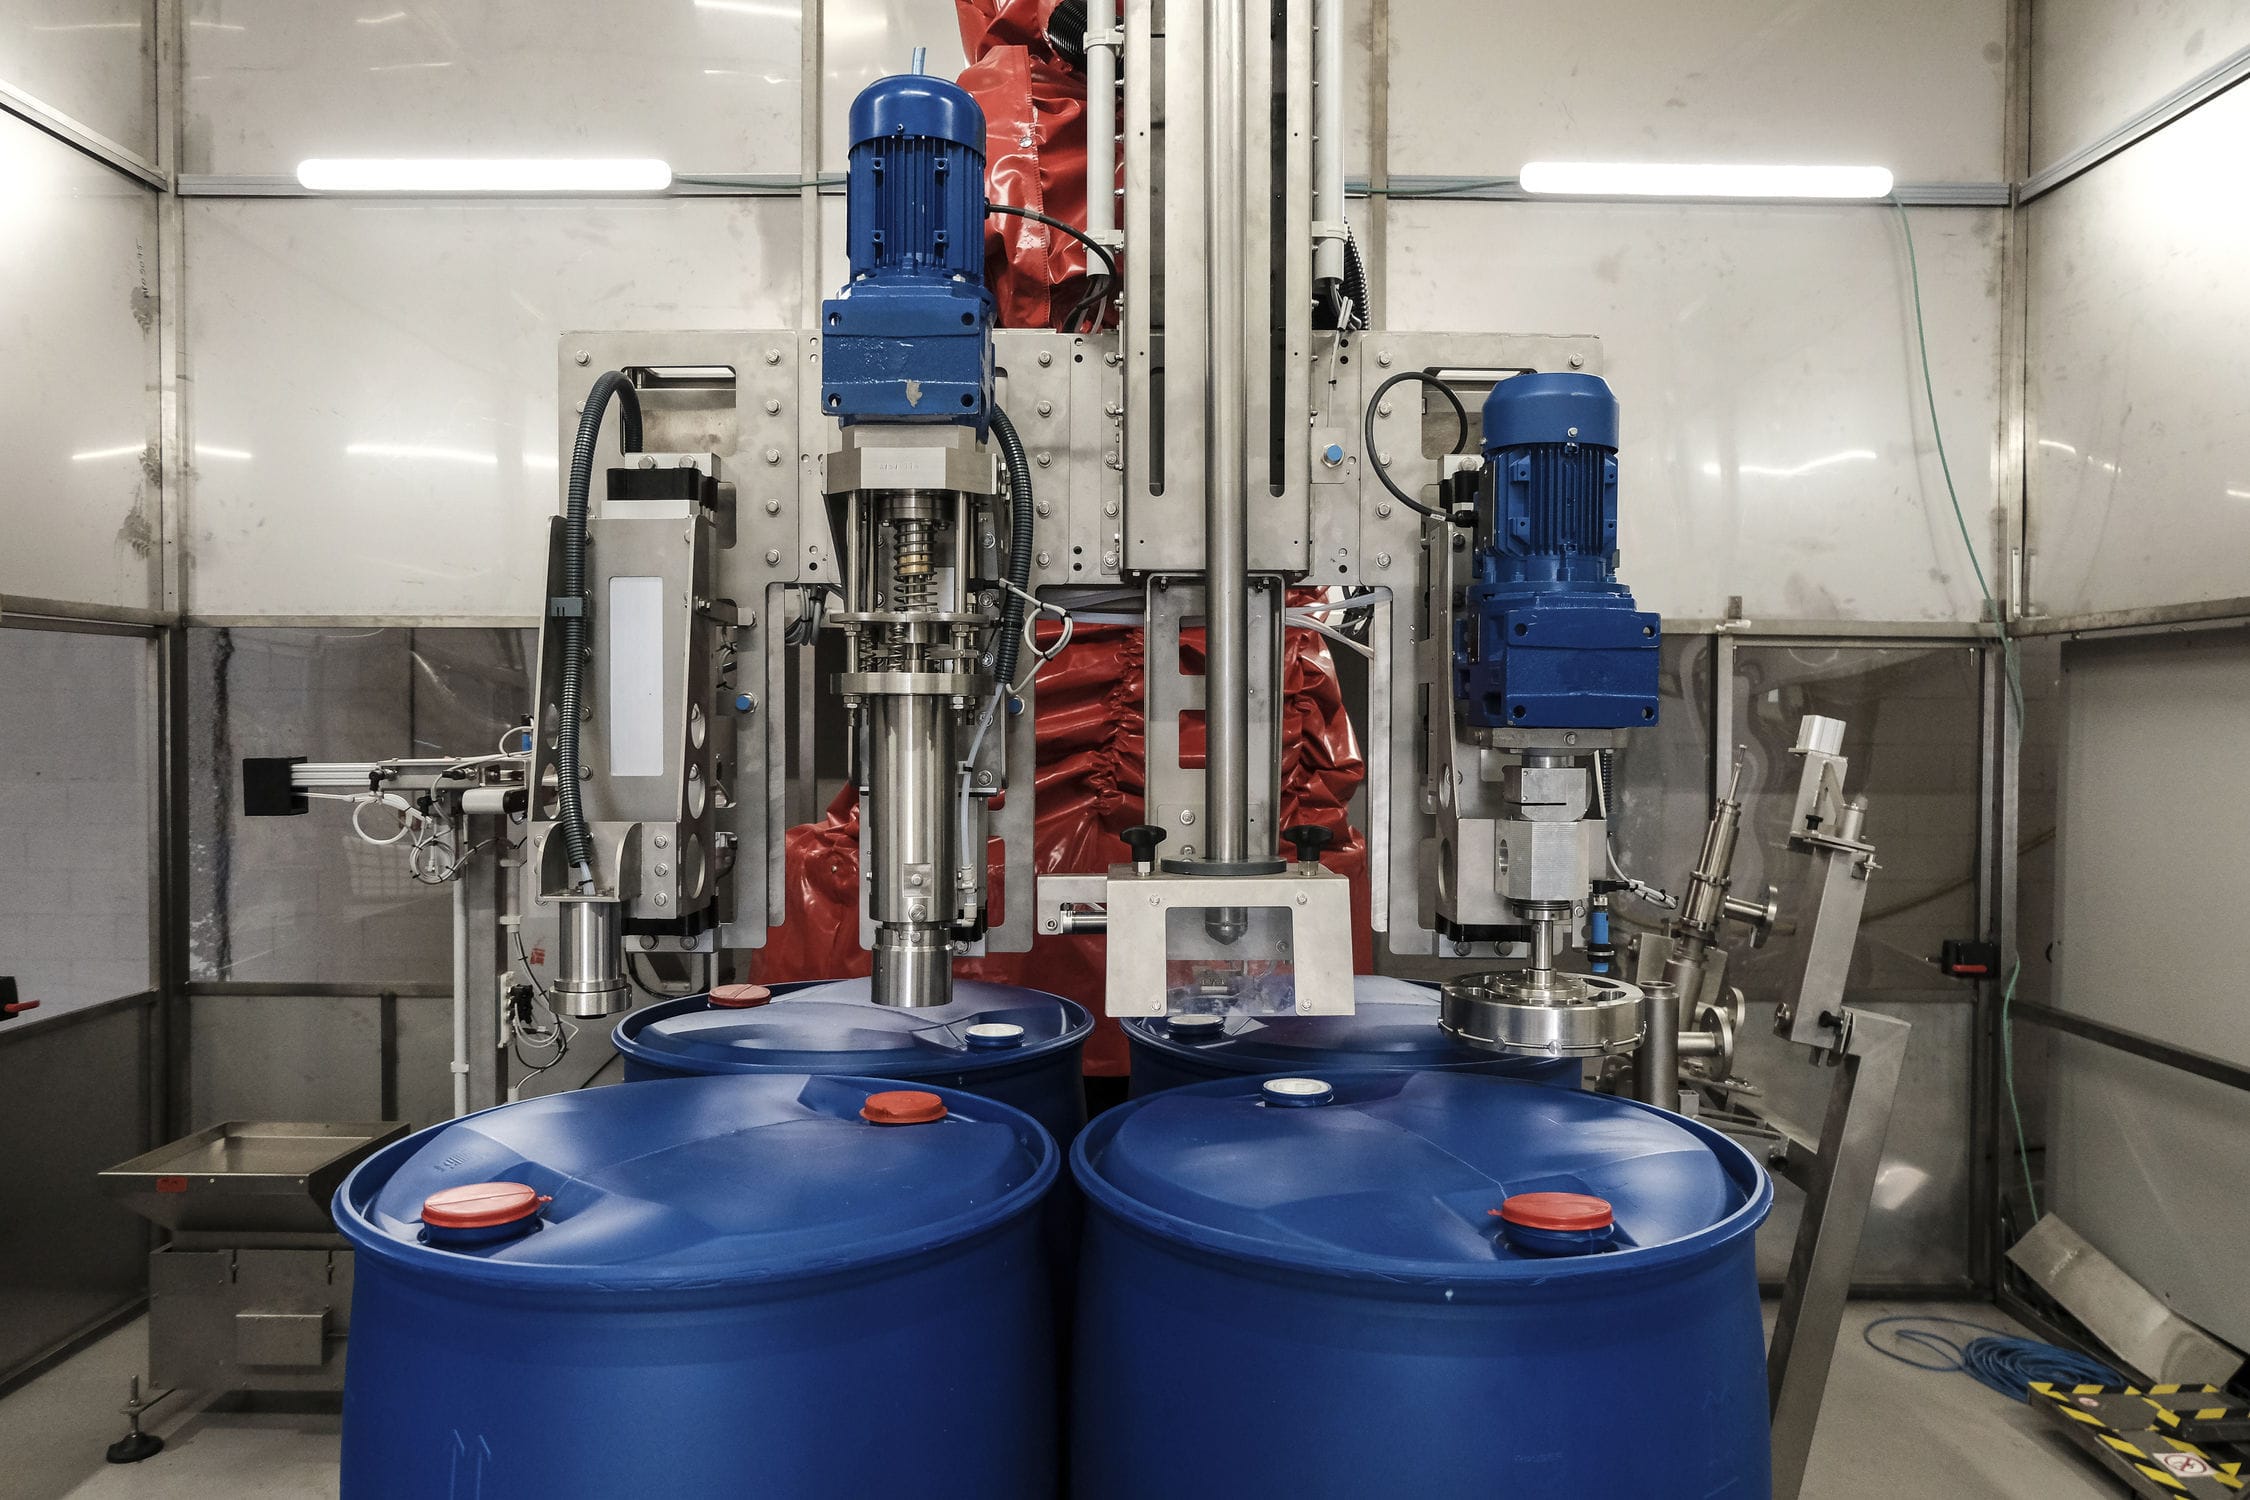
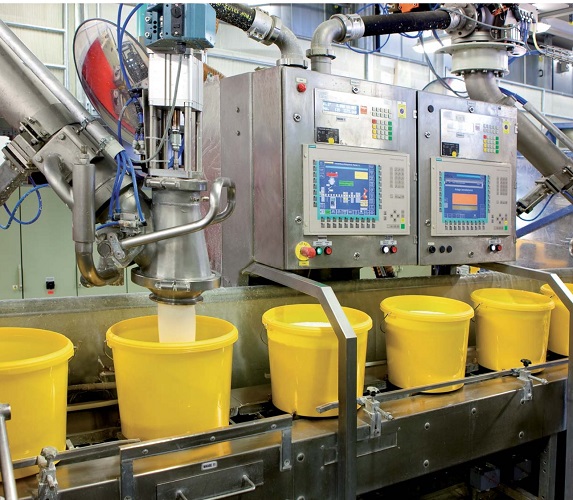
自动液体灌装机由步进电机、灌装头、齿轮泵、输送带和电气控制箱组成。电气部分主要包括步进电机及其驱动电源、计数器、灌装头电磁阀、齿轮泵变频器、输送电机及相应控制电路。自动灌装机包括机架,在机架上设置有两组相互独立的灌装机构,用压缩空气通过气阀控制气缸中的活塞上下移动,活塞的上下移动通过拉杆使口堵上下移动,通过拉杆使口堵上下移动,在液体灌装头内部实现出口的启、闭。当液体灌装头的出口开启时,容积式计量输出的液体,经过管道至液体灌装头的进口,经液体灌装头体从出口灌到容器中去,而出口关闭时即使液体有较高的压力,被体也不能流出。灌装机构包括储料斗和出料机构,在储料斗下方设置有由驱动电机驱动旋转的转盘,在转盘上设置有若干与储料斗出料端对应的通孔,在转盘下方、通孔对应处设置有储料计量筒,在储料计量筒下方设置有固定底板,在固定底板上设置有与储料计量筒对应的出料口,在转盘上方、出料口对应处设置有下料机构,两组灌装机构的出料口在同一水平直线上,将两组灌装机构集成在一起,使其出料口在同一水平直线上,从而与现有全自动制袋机配合,形成连续式的全自动化生产线模式,相对于现有半自动化的灌装方式,大大提高了生产效率。
自动称量灌装机从齿轮泵主轴旋转一周时,排出的液体的容积量是一准确的定值,同时液体的排量也是随着转过轮齿的增加而均匀地增加,即使是从一对轮齿的啮合开始到分离的过程中所排出的液量,也可近似地看作是均匀地排出,其功能是可将脉冲电信号变换为相应的角位移,若给定一个脉冲电信号,则步进电机就相应转动一个定值角度,步进电机的角位移与脉冲数是成正比例关系,步进电机的转速与脉冲频率也成正比例关系。在负载能力范围内,上述的比例关系不会随电源电压负载大小、环境条件的波动而发生变化,并且能在很宽的范围内通过改变脉冲频率来实现无级调速,同时还能在电脉冲的控制下迅速起动、正反转、制动停转。一个电脉冲可以对应一个很小的角位移量,并且准确均匀、步距精度高,不丢步、不越步,输出功率大,可以直接带动负载。通过变速减速装置把步进电机的输出轴与齿轮泵的驱动轴连接起来,步进电机既可以作为灌装液体的动力源,通过控制步进电机的运行步数而达到精确控制齿轮泵的转数,从而实现精确计量的目的。
灌装系统通过气缸抬起灌装阀上液压杆,使灌装阀口全开放料,此时电子秤由于自身的重力故在下位,对电子秤是拉通的状态,进行大流量灌装过程。在一直灌到全容量的95%左右时,由于物料重量和预支灌装枪的共同作用,使计量灌装枪第一次抬起,对电磁阀中断,将信号输人逻辑回路,使灌装阀上第一次气缸动作,行程阀杆下移,行程阀关闭一大部分,微动气缸关闭电子秤的预支承力,计量灌装枪下落到最低位置。当小流量灌装到所称重量时,灌装枪第二次抬起,对电磁阀再次将信号反馈回逻辑控制回路,开启灌装阀上二次气缸放料阀杆由弹簧作用下落,放料阀口自动关闭,完成一次灌装周期。在使用齿轮泵作为动力出料灌装时,当灌装阀关闭时物料可从上部的流出口经管道流回齿轮泵的进料口,这样就不会造成灌装头的超压。
自动液体灌装机灌装头的结构是双行程双作用气缸,气缸带动灌装头内部的阀杆作上下运动,以实现灌装头的开启与关闭。灌装头的工作过程。灌装头开阀时,动作一次完成,即在气缸的提升下,灌装头阀杆向上行走整个设计行程,开始进行大流量快速灌装。灌装头关阀时,动作分两次完成。等快速灌装进行到粗关阀设定值时,在气缸的推动下,灌装头阀杆先向下行走一段设计行程,开始进行小流量慢速灌装;一段时间后,等慢速灌装进行到精关阀设定值时,在气缸的推动下,灌装头阀杆再向下行走一段设计行程,此时灌装头被关毕,从而完成一次灌装。通过灌装头结构是影响灌装精度的因素,主要是气缸和灌装体的密闭性及灌装速度的调节,尤其是慢速灌装时流量的调节。维修人员应检修灌装头,并通过调试灌装速度和阀门的开关量,使其达到最佳值。