 020-34563445
集中上料系统是一种用于工业上不同粉体或液体物料按一定比例自动精确配比加工的生产设备,通常由称重模块、称重仪表、PLC系统和上位机等组成,包括原料的储存体、输送体、称重配料体、除尘体、物料混合体等多种设备;配料方式可根据行业特点,生产工艺要求,具体物料特性,合理地选择“增量式”或“减量式”等称重方式,具有单斗单料、单斗多料、多斗多料等多种工作模式。上料系统结合工控技术和物联网技术专业开发的一套灵活可变的生产控制系统软件,把生产流程的各控制点集成到一个控制软件上,客户只在中控室就可对整个工厂的生产过程进行控制。真正实现了高集成化、自动化、无人化的高效车间。中控数据采集控制系统:全面观测,集中管理。以PLC/DCS为核心控制,计算机系统负责配方计算、人员管理、数据收集、查询打印等。中控计算机监测控指现场生产情况,实时反映各生产单位的运行情况。
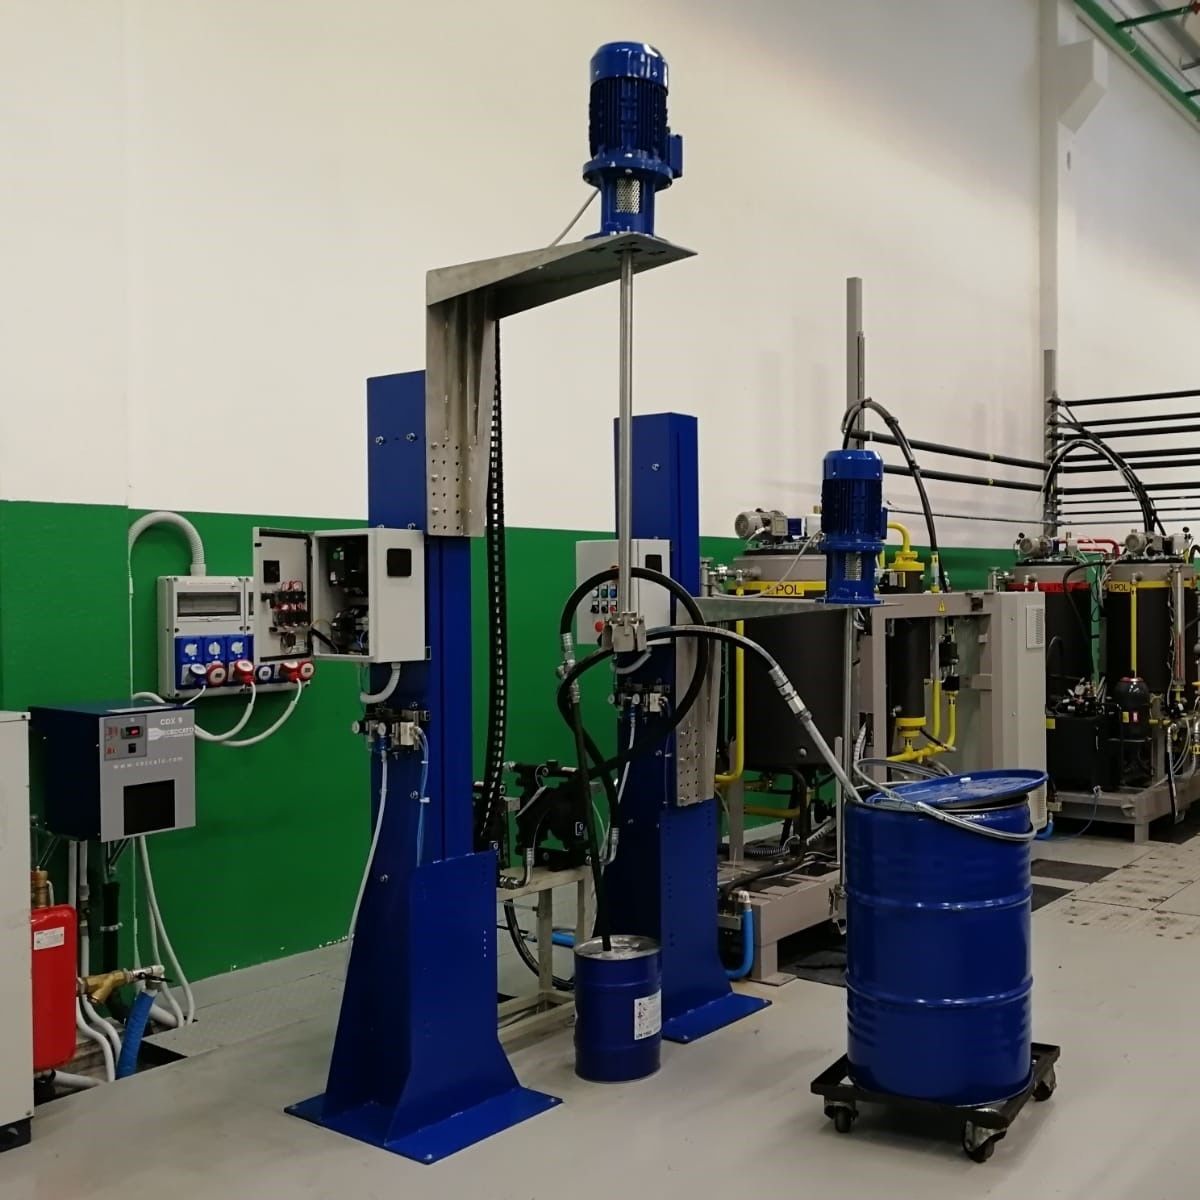
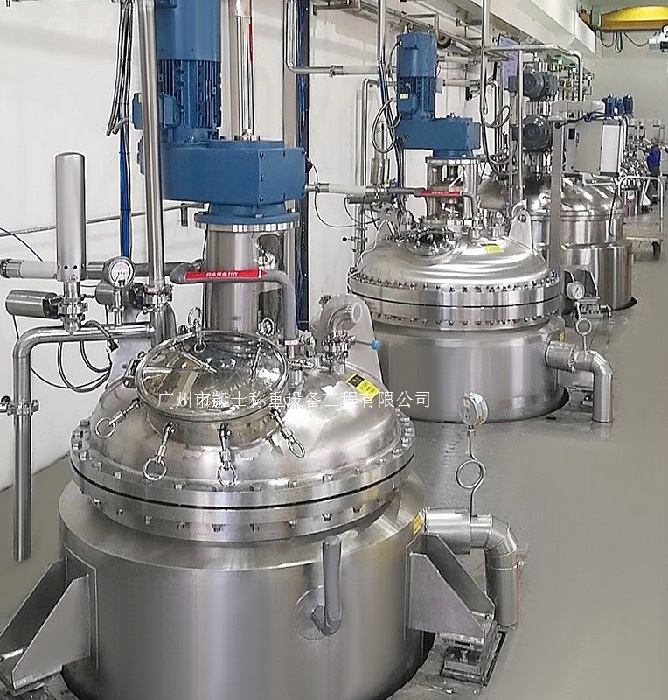
称重上料系统包括一用于上料的上料装置、设置在溶解装置外的储料装置和设于储料装置的电子地磅,上料装置将输送至储料装置,由防爆地磅完成预定重量的的称重,称重后自储料装置进入溶解装置进行溶解处理。储料装置设置在溶解装置顶端,储料装置的开口端设有一阀门,储料装置内输送了预定重量的后,阀门打开,自储料装置掉落至溶解装置内。地磅装配在储料装置与溶解装置之间,阀门为电动球阀、气动球阀或电动螺旋放料阀,电动螺旋放料阀包括一旋转轴,旋转轴设置在储料装置的出口端,用于封堵储料装置的出口端,旋转轴设有用于储存的存料槽,当储料装置中输送了预定重量的时,旋转轴转动至一预定位,因自身重力而掉落至溶解装置从而进行卸料,卸料后旋转轴转动复位。上料装置包括一负压发生部,负压发生部通过一连接管道与储料装置连接并连通,储料装置通过一输送管连接至存放装置,负压发生部工作时,储料装置内产生负压,从而将经由输送管输送至储料装置。料装置包括一控制系统,控制系统分别与地磅、负压发生部以及阀门电连接,连接管道通过一快拆结构与上料装置连接。快拆结构包括插块与插槽配合的连接结构、螺纹连接结构。
自动化配料系统工艺流程
1:由料仓进入配料罐,再由反应釜送入混合罐内,由称重模块测出重量大小,并根据实际需要的流量来调整变频器的转速,从而实现正常给料。
2:通过冲板流量计的计量后进入螺旋气力输送泵的进料箱,并通过给料机构向前推进。
3:进入混合室而被风机出口空气气化,并送入输送管道。
在上述过程中,变频器起到定量稳流的作用,流量计不仅能精确计量的流量而且可以检测出系统中煤粉是否缺料了,螺旋输送泵既起到锁风作用,又起到输送物料的作用。
称重系统方面可采用了先进的配料控制型称重仪表,它可以方便地使用ProFibus、MOD-BUS、以太网络等通讯方式完成与PLC系统的高速通讯,具有系统实时性强、可靠性好、组态灵活等特点。
各类用户对称重配料的需求。
配料设备性能特点:
系统可靠,适用性强,称量精度高,自动化精度高,质量稳定,便于管理。
电子式称重显示设计,计量精度高,校正、保养容易
数据处理,配料系统可自动对采集的信号进行运算处理,从而自动控制设备的正常运行。
通讯功能,工控机与PLC和仪表之间进行双向数据通讯。
监控功能,对配料过程的瞬时流量、日累计、月累计、年累计等参数进行检测和监视。
画面显示,通过计算机显示器或称重仪表可显示配料过程中有关控制参数的运行状况。
专业的物料处理能力,配合用户计量原料之特性,使用各类型供料机及进出料阀门,友好的人机接口界面,可衔接各类型控制器,执行定量计量或配料之流程控制,多种控制模式选择,可采用PLC、人机介面、单片机、工控机等型式进行控制。