





 020-34563445
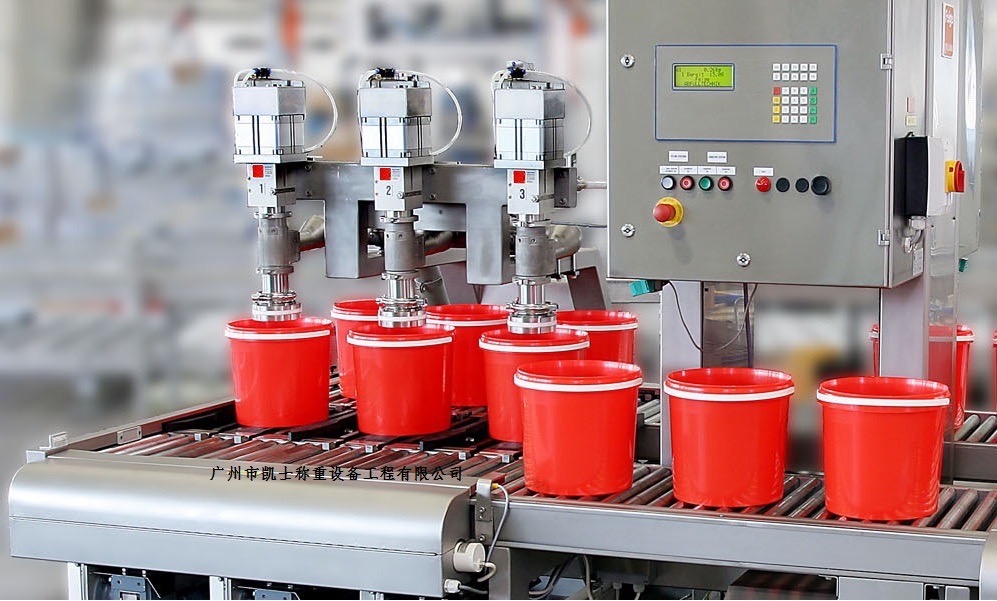
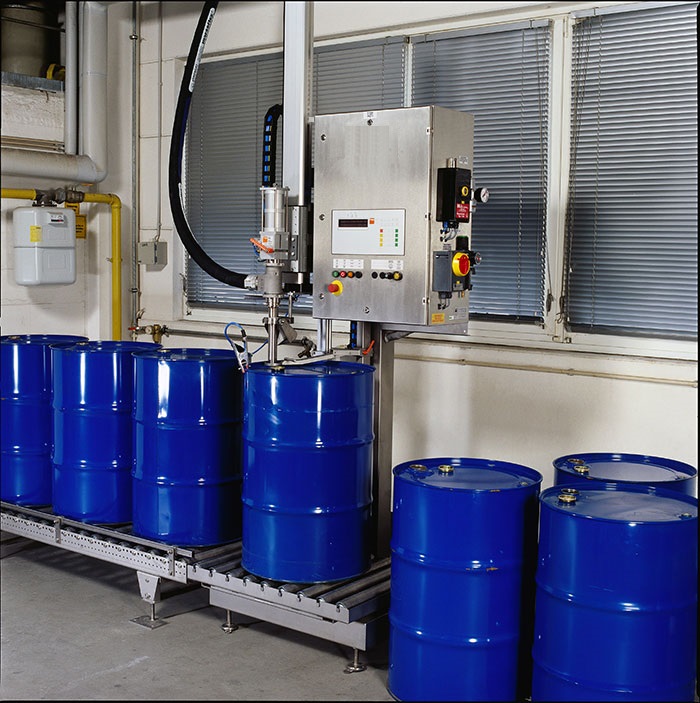
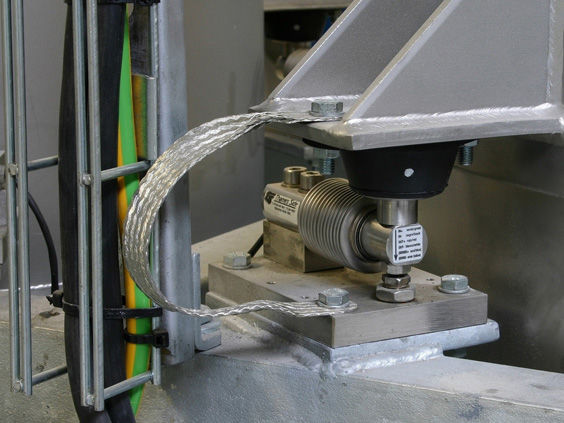
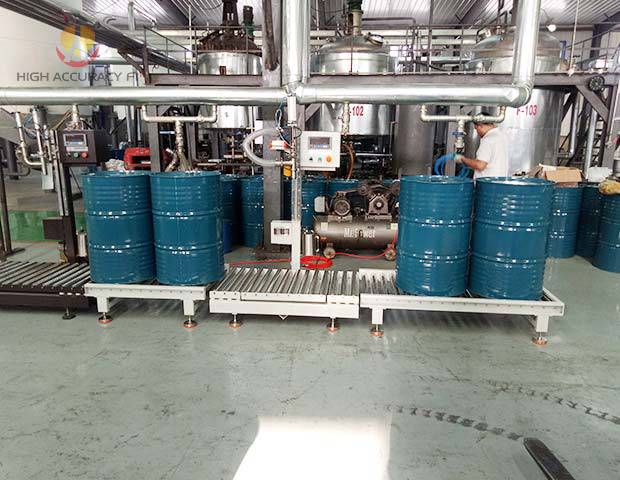
本安液体灌装机通过电子秤、称重仪表和灌装系统的组合,实现对容器的灌桶称重和计量工作,从而灌装系统可应用于各种灌装设备等。用户可以直接访问PLC系统、终端灌装系统,实现多量程控制和自动化控制。该系统将电子秤输出的微弱重量信号数字化,获得高精度的称重数据。称重灌装机采用进气调速,其目的在于采用进口节流调速时,调速阀靠近气缸安装,活塞的平均速度较低,波动小,在整个行程中,活塞速度逐渐增加;气缸充气压力上升得慢,达到气源压力也较慢,灌合阀1与阀2阀芯调至一合适圈数,就样就保证快加料气缸活塞杆伸出快,回程慢,从而达到控制快加料料门的开关门速度。计量灌装机主要由PLC、灌装装置、电子秤和变频器组成。触摸屏通过操作员站输入各种原料的化学成分和比例,流量信号通过电子秤转换成数字的信号,输入到功能模块,与设定值进行比较,得到的控制量通过通讯传输到变频器,变频器根据此信号控制电机的转速,使各加料装置的加料量在设定值上下小幅波动,由PLC输出和称重仪表设置控制灌装的频率,选择给定的比率时,现场变频器以给定的比率、给定的流量和给定的频率同时根据流速和物料粘度调节控制误差,可以通过输入灌装的总流量和落差,自动计算出电子秤的下料量,并根据这个下料量进行跟踪调整。
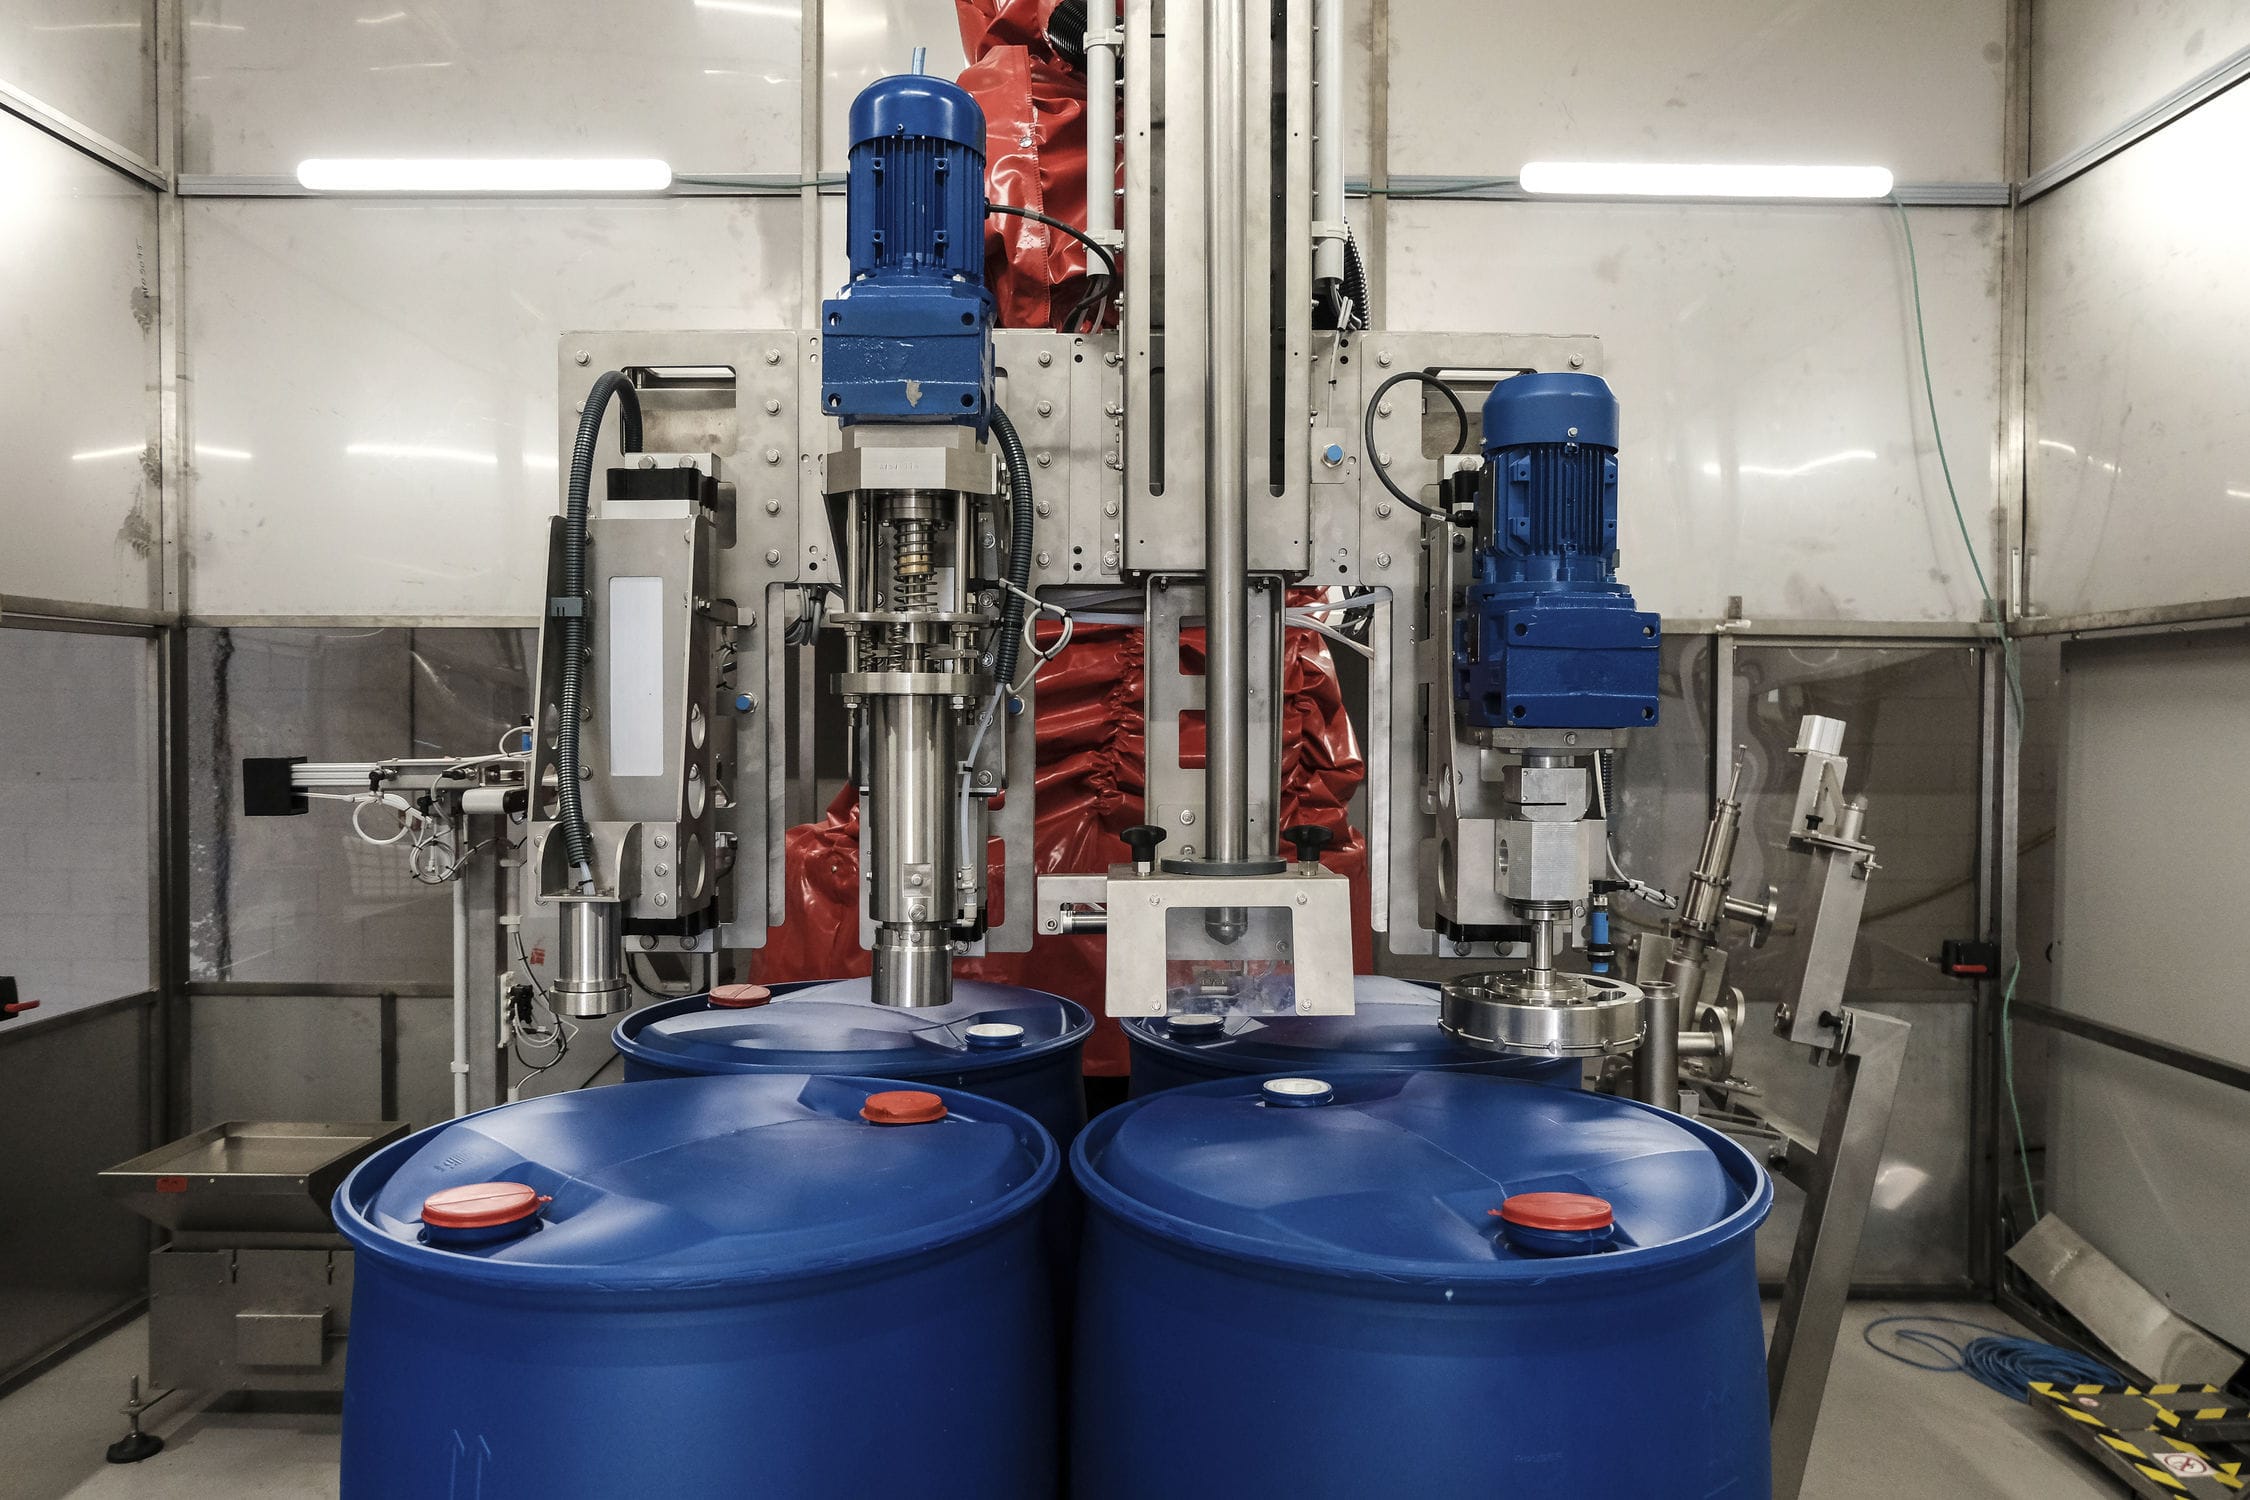
液体灌装机通过变频器对给料进行两档调速控制,从而实现物料的快灌、慢灌和点灌控制功能,保证了变频给料的精度和速度。启动预先设置的计量进料程序后,称量并存储称量容器皮重,然后依次控制转子泵、循环泵开关、液体进料气动阀门、进入称量容器灌装枪活塞,其中灌装枪活塞进料采用两段电子秤双量程开关控制,每一种灌料都先后使用粗料和细料两种进料方式,以保证称量精度达到98%~99%。物料重量由电子秤称重仪表转变为电信号,经A/D转换读入PLC进行重量计算,去除皮重后与设定值比较,其结果作为控制物料切换或粗、细进料转换的依据。定量灌装机采用阀体,阀体内设有阀腔,阀体上安装有与阀腔连通的进液阀门,进液阀门通过连通管与液罐连通,在阀体的下部安装有与阀腔连通的出液阀门,阀体上安装有阀筒,阀简内具有简腔,该简腔与阀体的阀腔连通,阀筒上设有增压进气装置,增压进气装置包括与阀简连通的连接管,连接管的另一端依次连接有二通电磁阀和三通电磁阀,二通电磁阀和三通电磁阀由PLC控制,实现了常压进液出液负压消泡,根据灌装容量要求设定的上液位与下液位的差值,通过空桶从进辊筒输送机输人,当光电开关检测到空桶时,气缸动作,活塞杆将空桶推到称重机构辊筒上灌装头下。灌装机气缸是复动型气缸,采用双行行程气缸,灌装时使用。当光电开关检测到灌装头下的空桶时,气缸动作,活塞杆缩回全行程,灌装头全部打开,液体自动流到桶中,当桶中液体达到主计量值时,地磅称重仪表给出信号,活塞杆伸出达到第一个行程即行程,此时灌装口变小,当桶中液体达到设定值时,电子地磅仪表给出信号,活塞杆伸出第二个行程即行程,此时灌装口全部封闭,液体灌装完成。当活塞杆将下一个空桶推到称重机构辊筒上时,此空桶亦将液体桶推到辊筒输送机上,液体桶被输送出去。