





 020-34563445
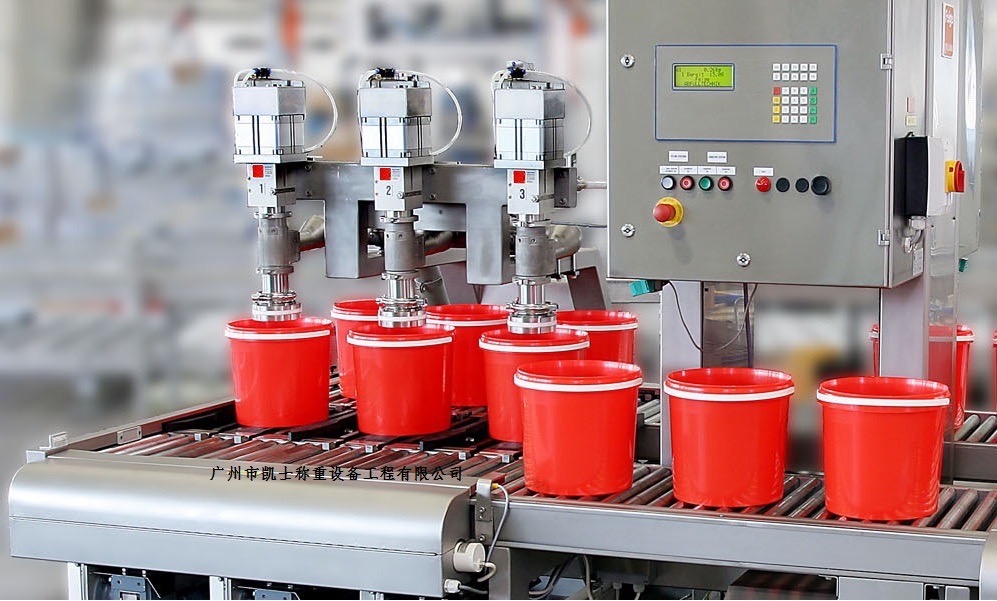
称重液体灌装机是以PLC和变频器为核心,通过各种传感器以及I/O数据采集卡,对灌装执行机构进实时控制和调节的自动化控制系统。填充系统控制的对象包括各生产工位的传送电机、保护气体阀、灌装阀、下盖机构、压盖机构,采集的数据包括储缸、在线瓶液位,保护气体压力,灌装时液体的流速,空/满瓶输送皮带的速度,空满瓶的到位、堆堵、下盖、打开关闭装活塞阀的状态。自动灌装机由传送带和灌装液罐组成,传送带由电机拖动。电机可以正反转。电机正转时,传送的易拉罐依次通过空罐位、灌装位、满罐和终端4个工位。称重灌装机控制面板包括灌装控制台上装备普通的下位机控制面板和上位机HMI(人机界面)两种设备,分别都可对自动灌装机实行控制。下位机使用普通的控制面板,在控制面板上要求设计启动和停止按钮、急停按钮、下位(PLC)/上位(HMI)选择开关、手动/自动选择开关、正反转点动开关、故障复位按钮、计数器、计数清零按钮和各种指示灯。上位机人机界面要求HMI设备使用TP177BcolorPN/DP触摸屏作为控制装置。整个系统要求下位机使用西门子可编程控制器S7-300进行控制管理,上位机要求使用组态软件WinccFlexible,将现场状态以图形、表格、曲线等动态的再现在TP177BcolorPN/DP触摸屏上,对现场实行监控。使用西门子MM440系列变频器驱动传送带电机,并要求可编程控制器S7-300通过Profibus-DP网络与MM440系列变频器能够通讯控制,变频器驱动电机。称量灌装机需设计手动和自动两种工作模式。手动模式用于设备的调试和满罐计数值的复位。自动模式下允许启动称重灌装机运行。控制系统应具备紧急情况的处理以及故障诊断与显示报敬功能。当设备发生故障时,控制系统能够立即响应,在控制面板上或HMI上相应的指示灯闪烁,故障排除后,只有按下故障复位按钮,填充机才能自动运行。
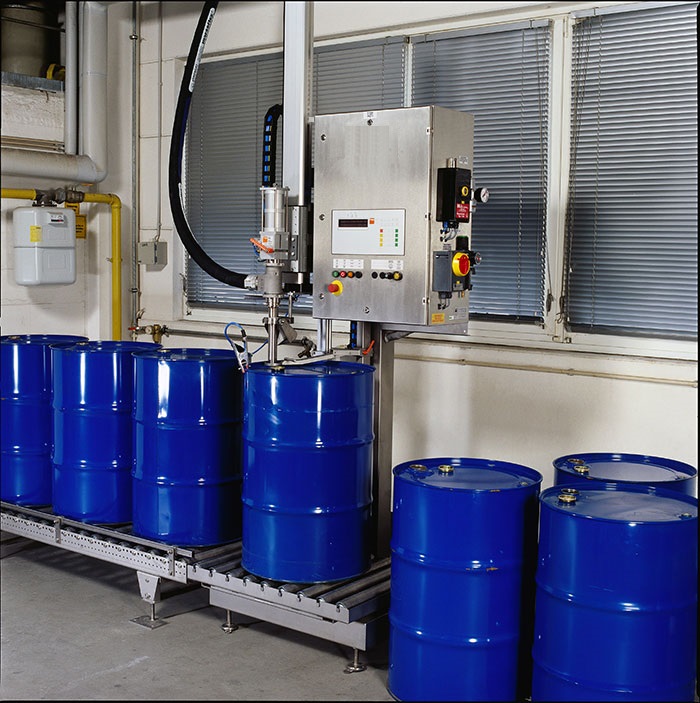
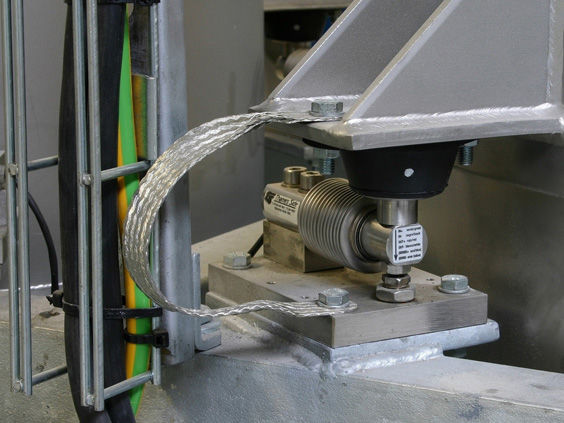
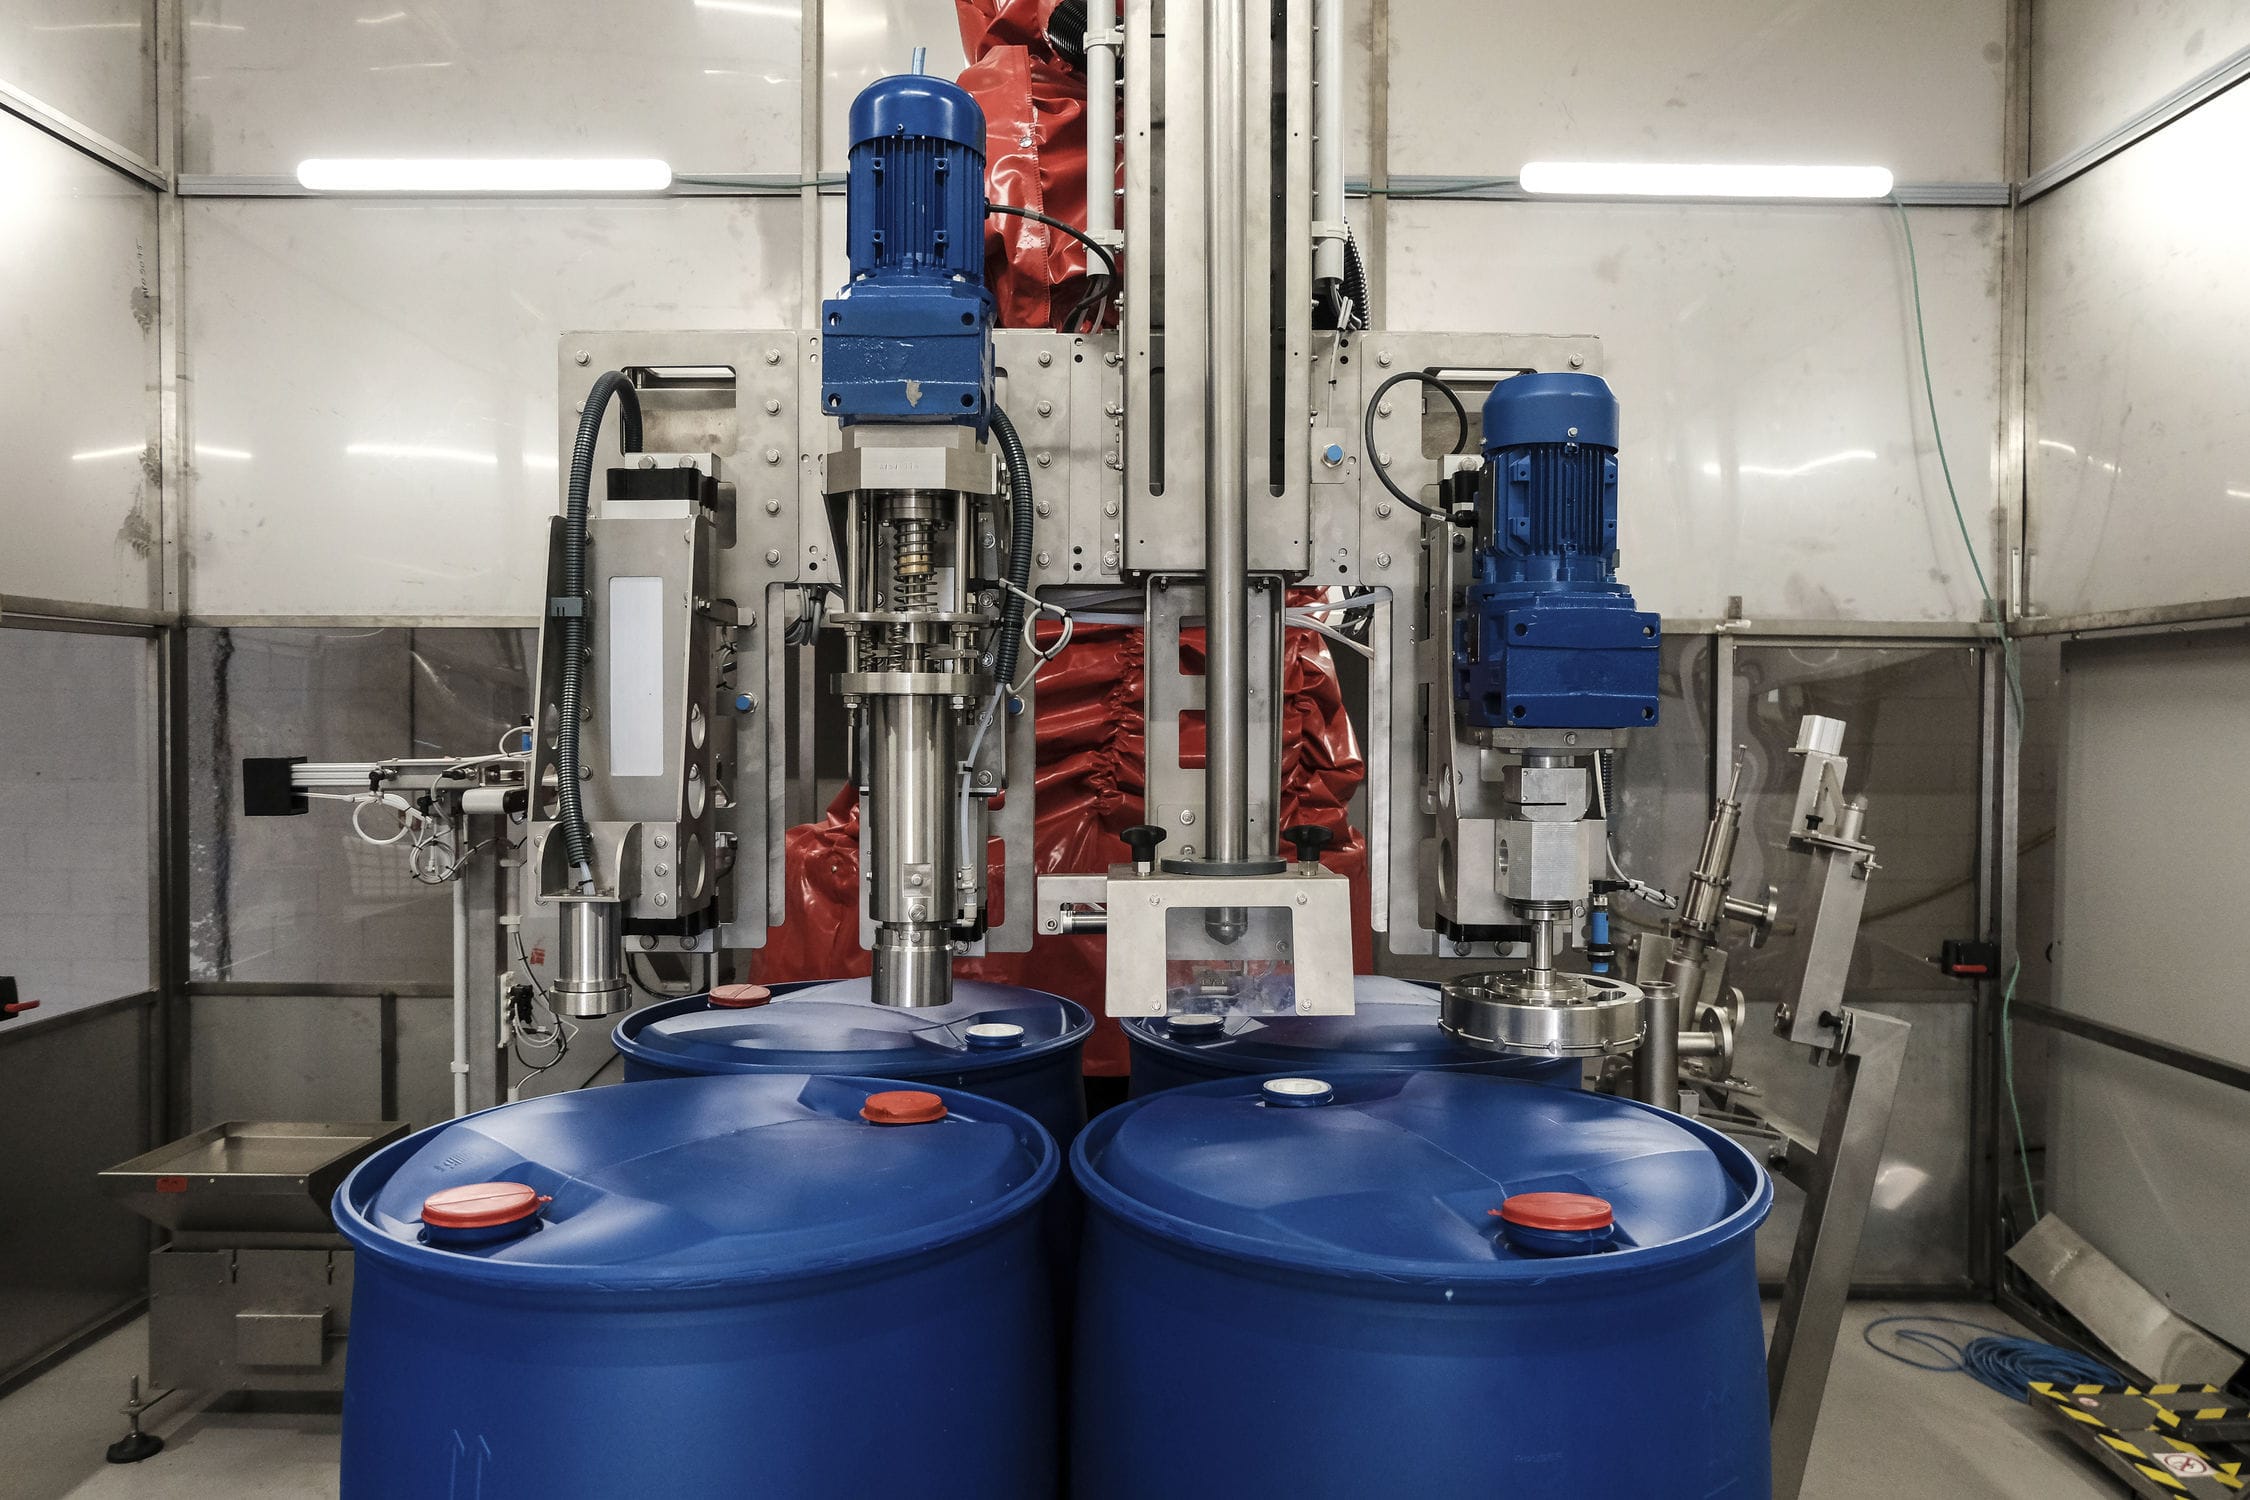
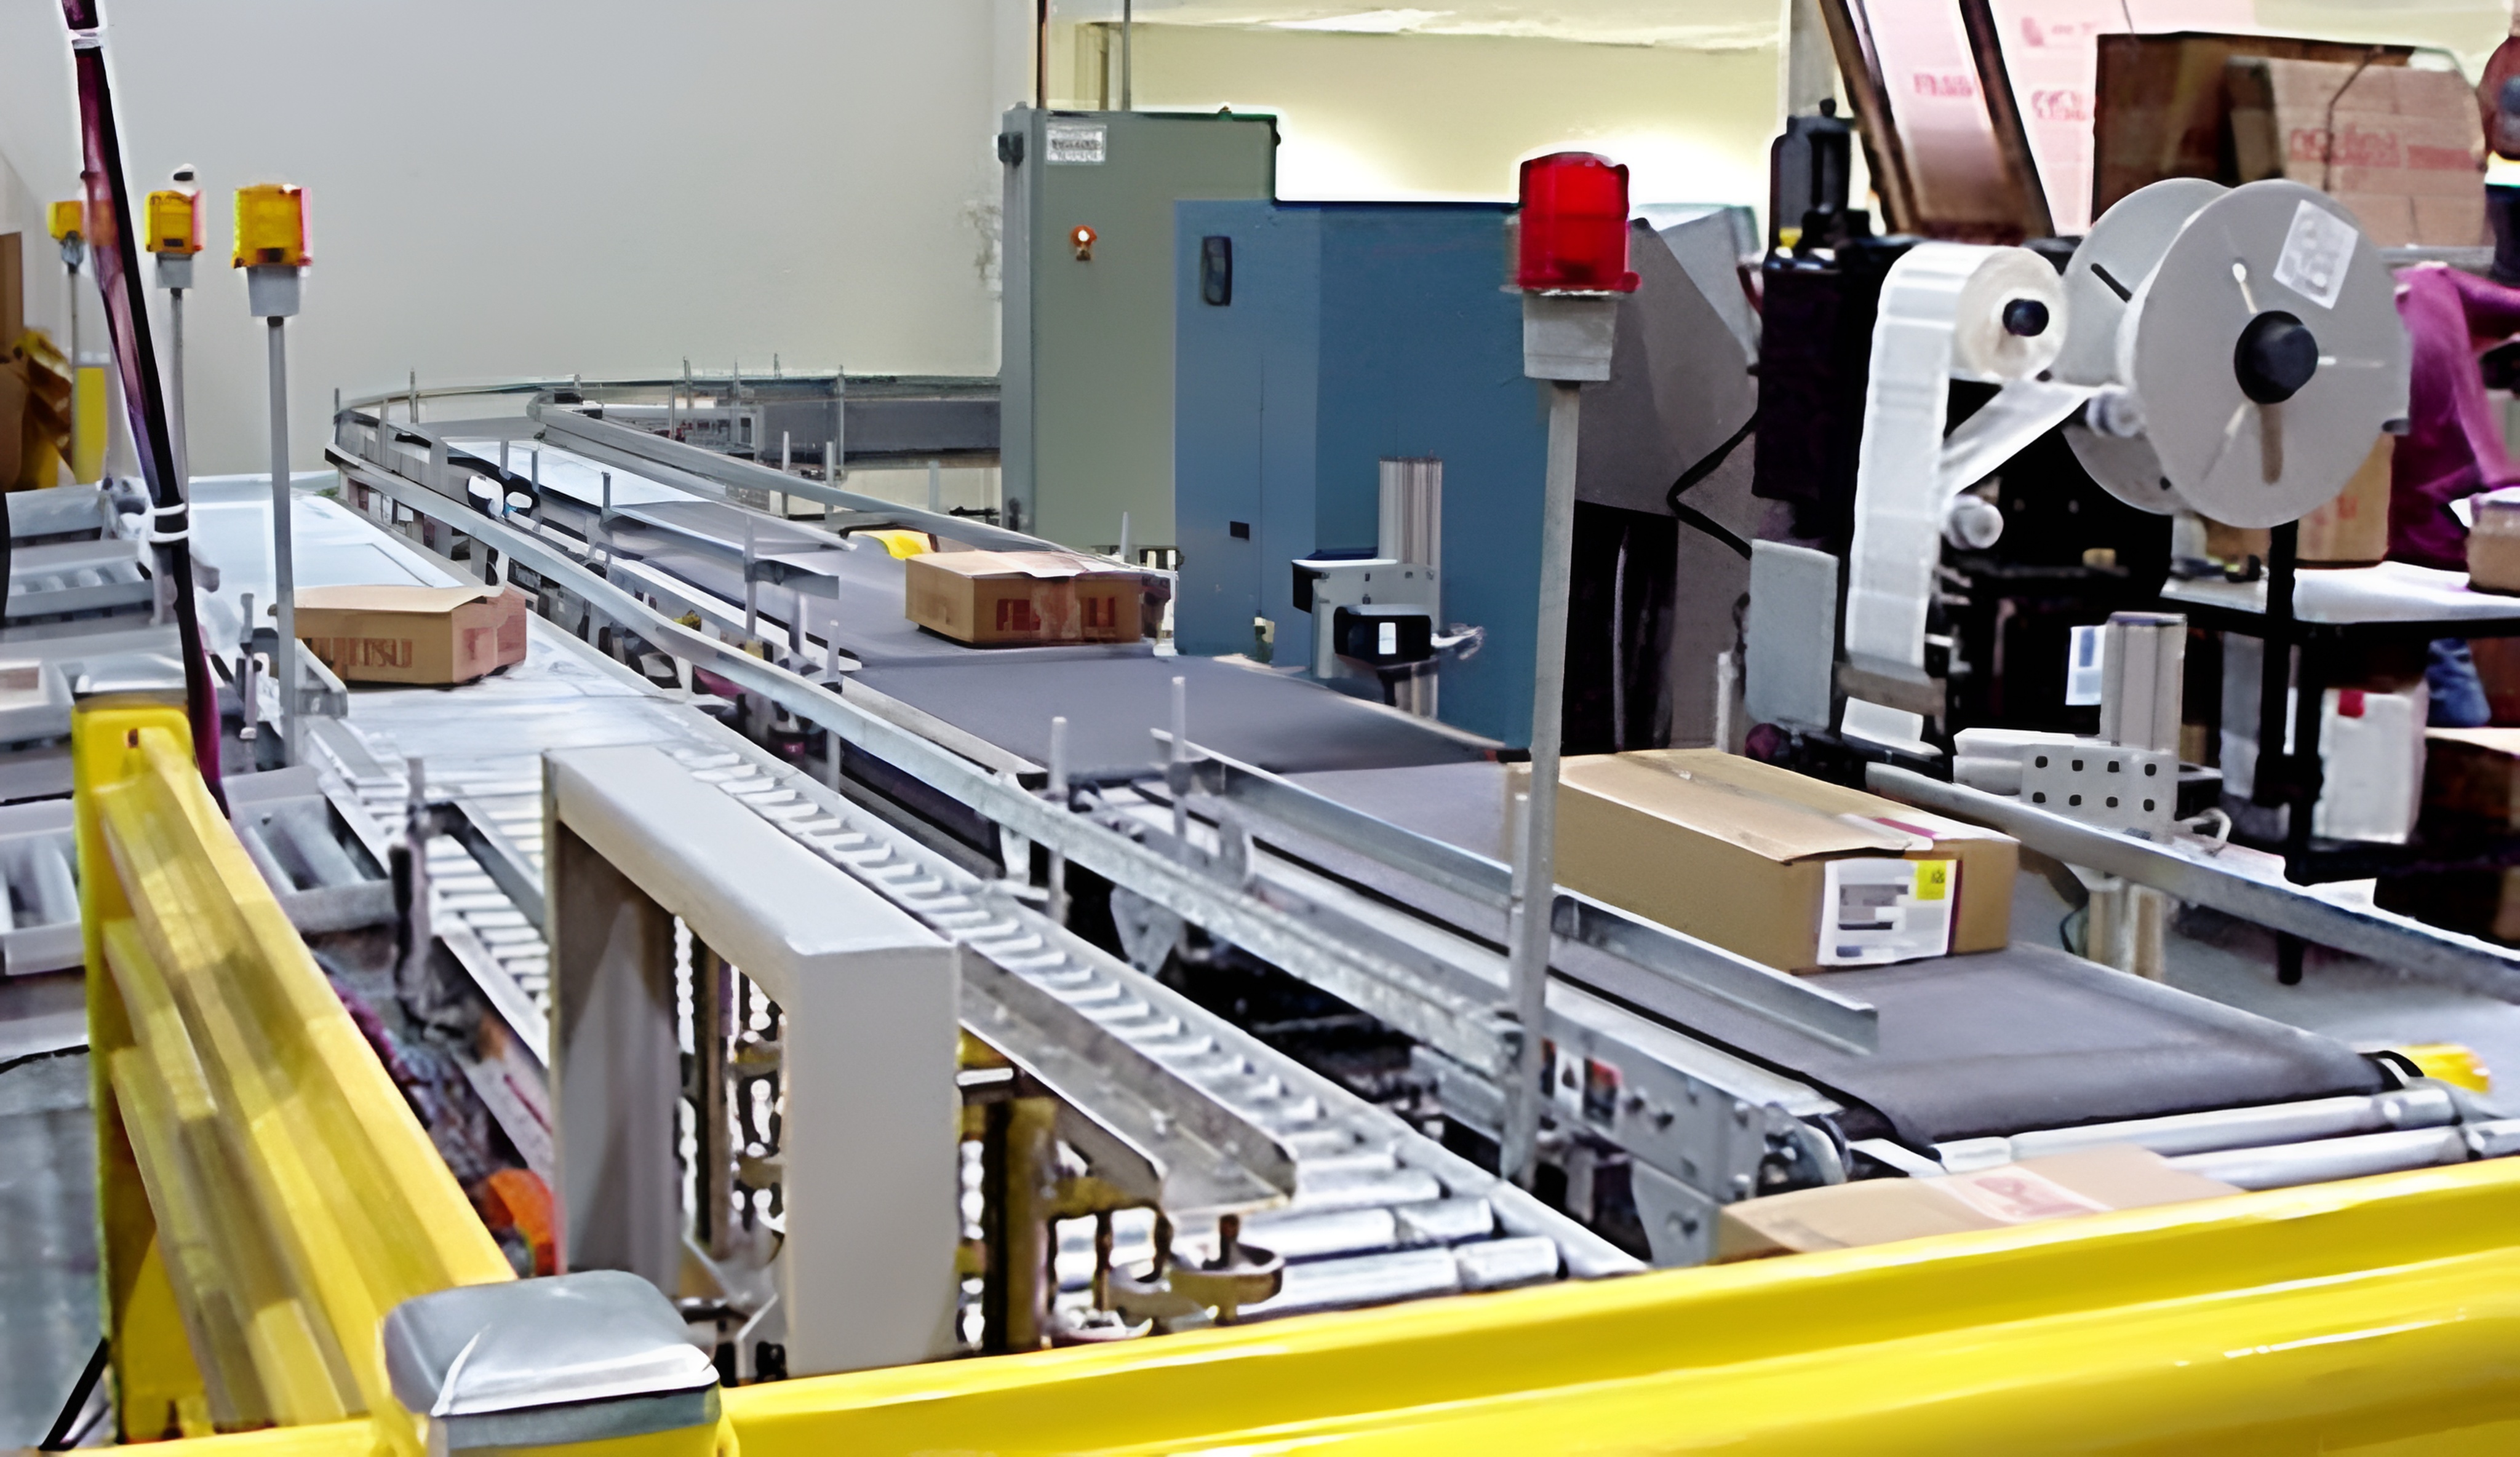
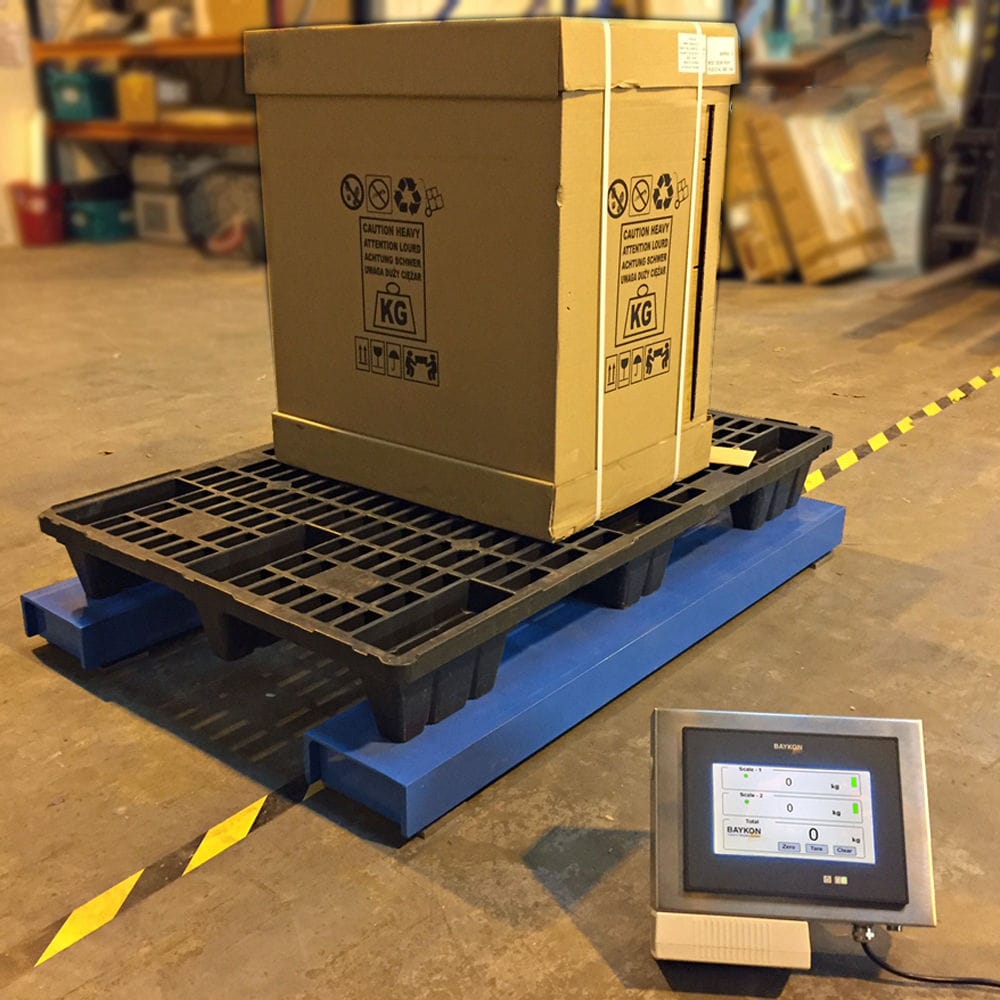
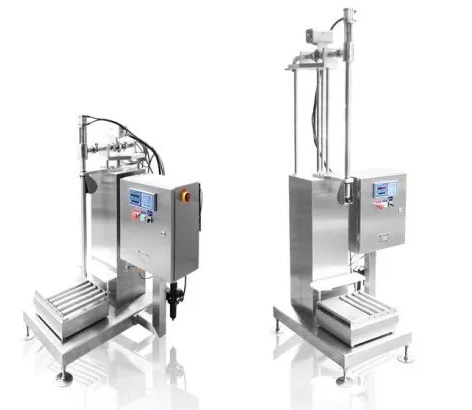
自动灌装机由PLC主要由料斗、灌装活塞阀、推桶机构、进辊筒输送机、称重机构、出辊筒输送机及控制箱等组成。PLC控制空桶送进,灌装阀灌装,电子地磅称重,成品输出,完成一次灌装过程。料斗上设计了上料机构,料斗内的浮球位置设计时设定了两个值,最低值和最高值,浮球位置处于最低值时上料,浮球位置上升到最高值时停止上料。液体灌装机通过灌装阀座体,和带阀芯杆的阀芯,阀座体内开设有阀芯孔,阀芯的底部设置有一圆锥面,阀芯杆和阀芯的中间开设有一上下贯通的通孔,阀芯孔由上段的柱状孔和下段的锥形孔组成,阀芯底部的圆锥面与阀芯孔内的锥形孔构成出液口,在阀芯孔上段的柱状孔内设置有一相应的阀座套,阀座套的套内设置有阀芯,阀芯下端的通孔上连接有排气杆,在阀芯的侧面开设有与其中部通孔相连通的出气孔,与出气孔相对的阀座套的套壁下开设有连接孔,与连接孔相对应的阀座体内开设有排气孔,排气孔的出口处设置有控制阀门,阀座体内还开设有与锥形孔相通的进气孔,进气孔的另一端也设置控制阀门。灌装阀由双工位气缸驱动,分两次灌装。当桶被送进进辊筒输送机上时,光电开关检测到桶已到位,推桶气缸动作,将空桶推到称重机构上的无动力辊筒上,光电开关检测到桶已到灌装位置时,灌装阀全打开开始灌装,当装重量达到设定初始重量时,灌装阀半开启进行灌装;当灌装重量达到设定重量时,即需要的灌装重量时,灌装阀全关闭。推桶气缸动作,推动下一个空桶到位置,此空桶将灌装完毕的桶从地磅位置推到输送位置,即推到输送机上输送出去。
基本参数:
最大秤量:30kg
最小感量:10g
灌装误差:±10-20g(视灌装速度)
灌装速度:100-150桶/小时(视进料流速)
适用容器:≤Ф350xh500mm小口桶、敞口桶
防爆等级:EXdiaIIBT4
使用电源:AC220/50Hz
使用气源:0.4-0.8Mpa
使用温度:-10℃-40℃
控制方式:2挡气动控制
灌装方式:插入式,液面上
秤台尺寸:400×400mm
暂存台面:400×1000mm
结构材质:SUS304不锈钢。
枪头管路:SUS304不锈钢及四氟(可选316L)
物料接口:DN40快装宝塔接头,可选法兰接头。
气源接口:8mm气管接入