






 020-34563445
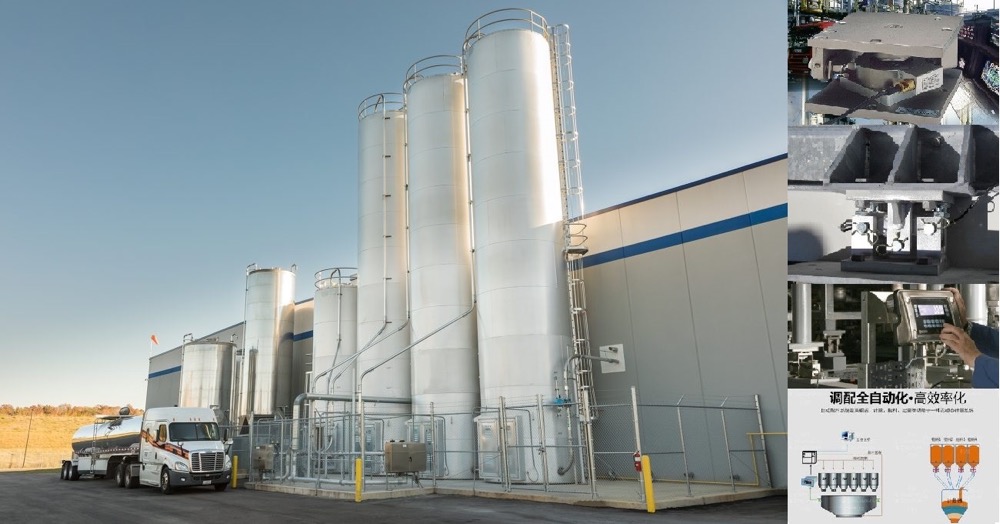
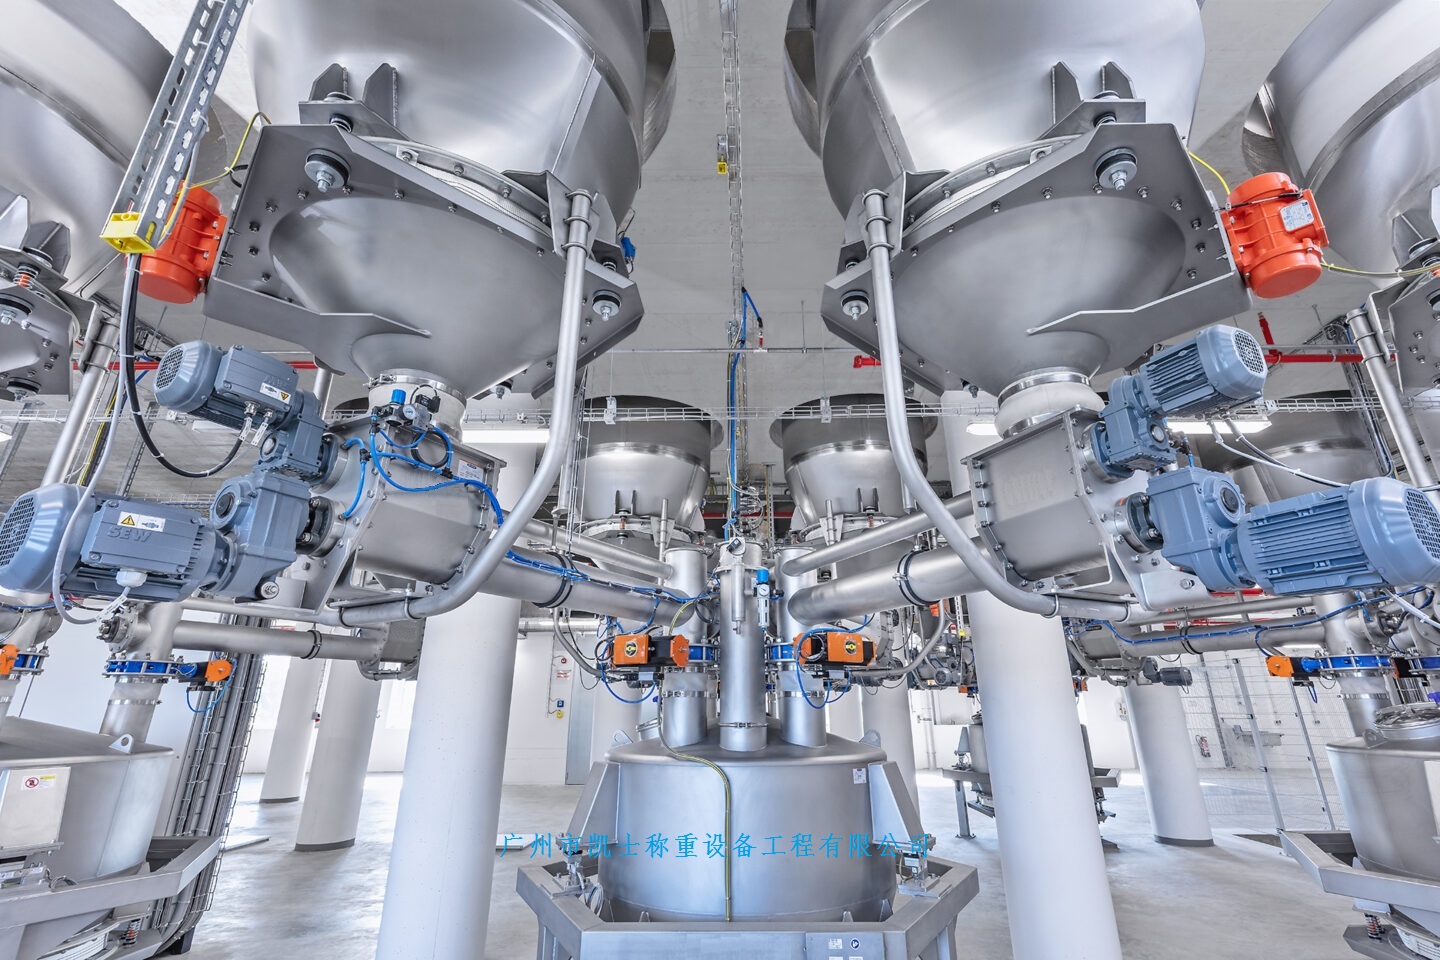
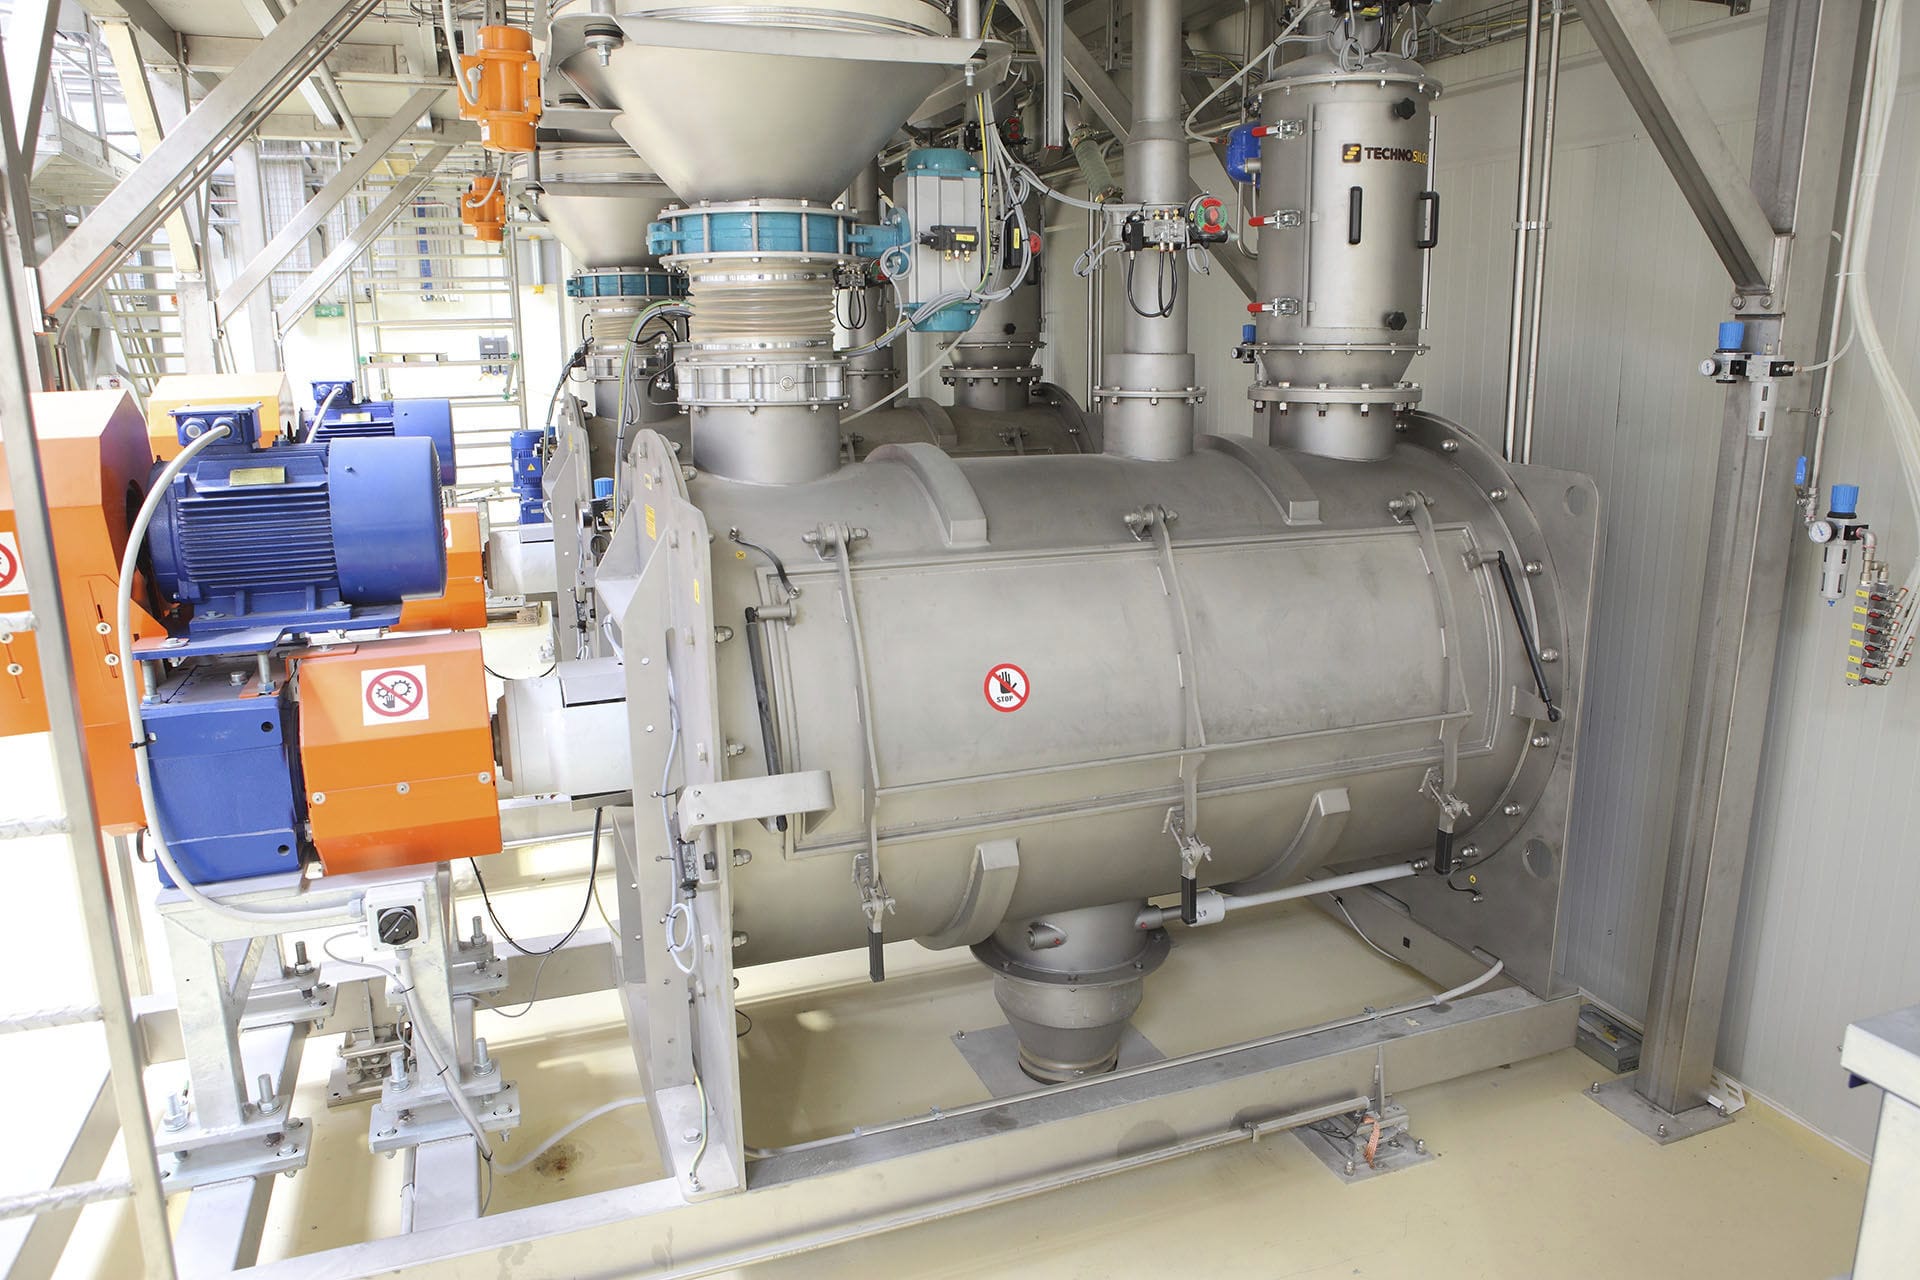
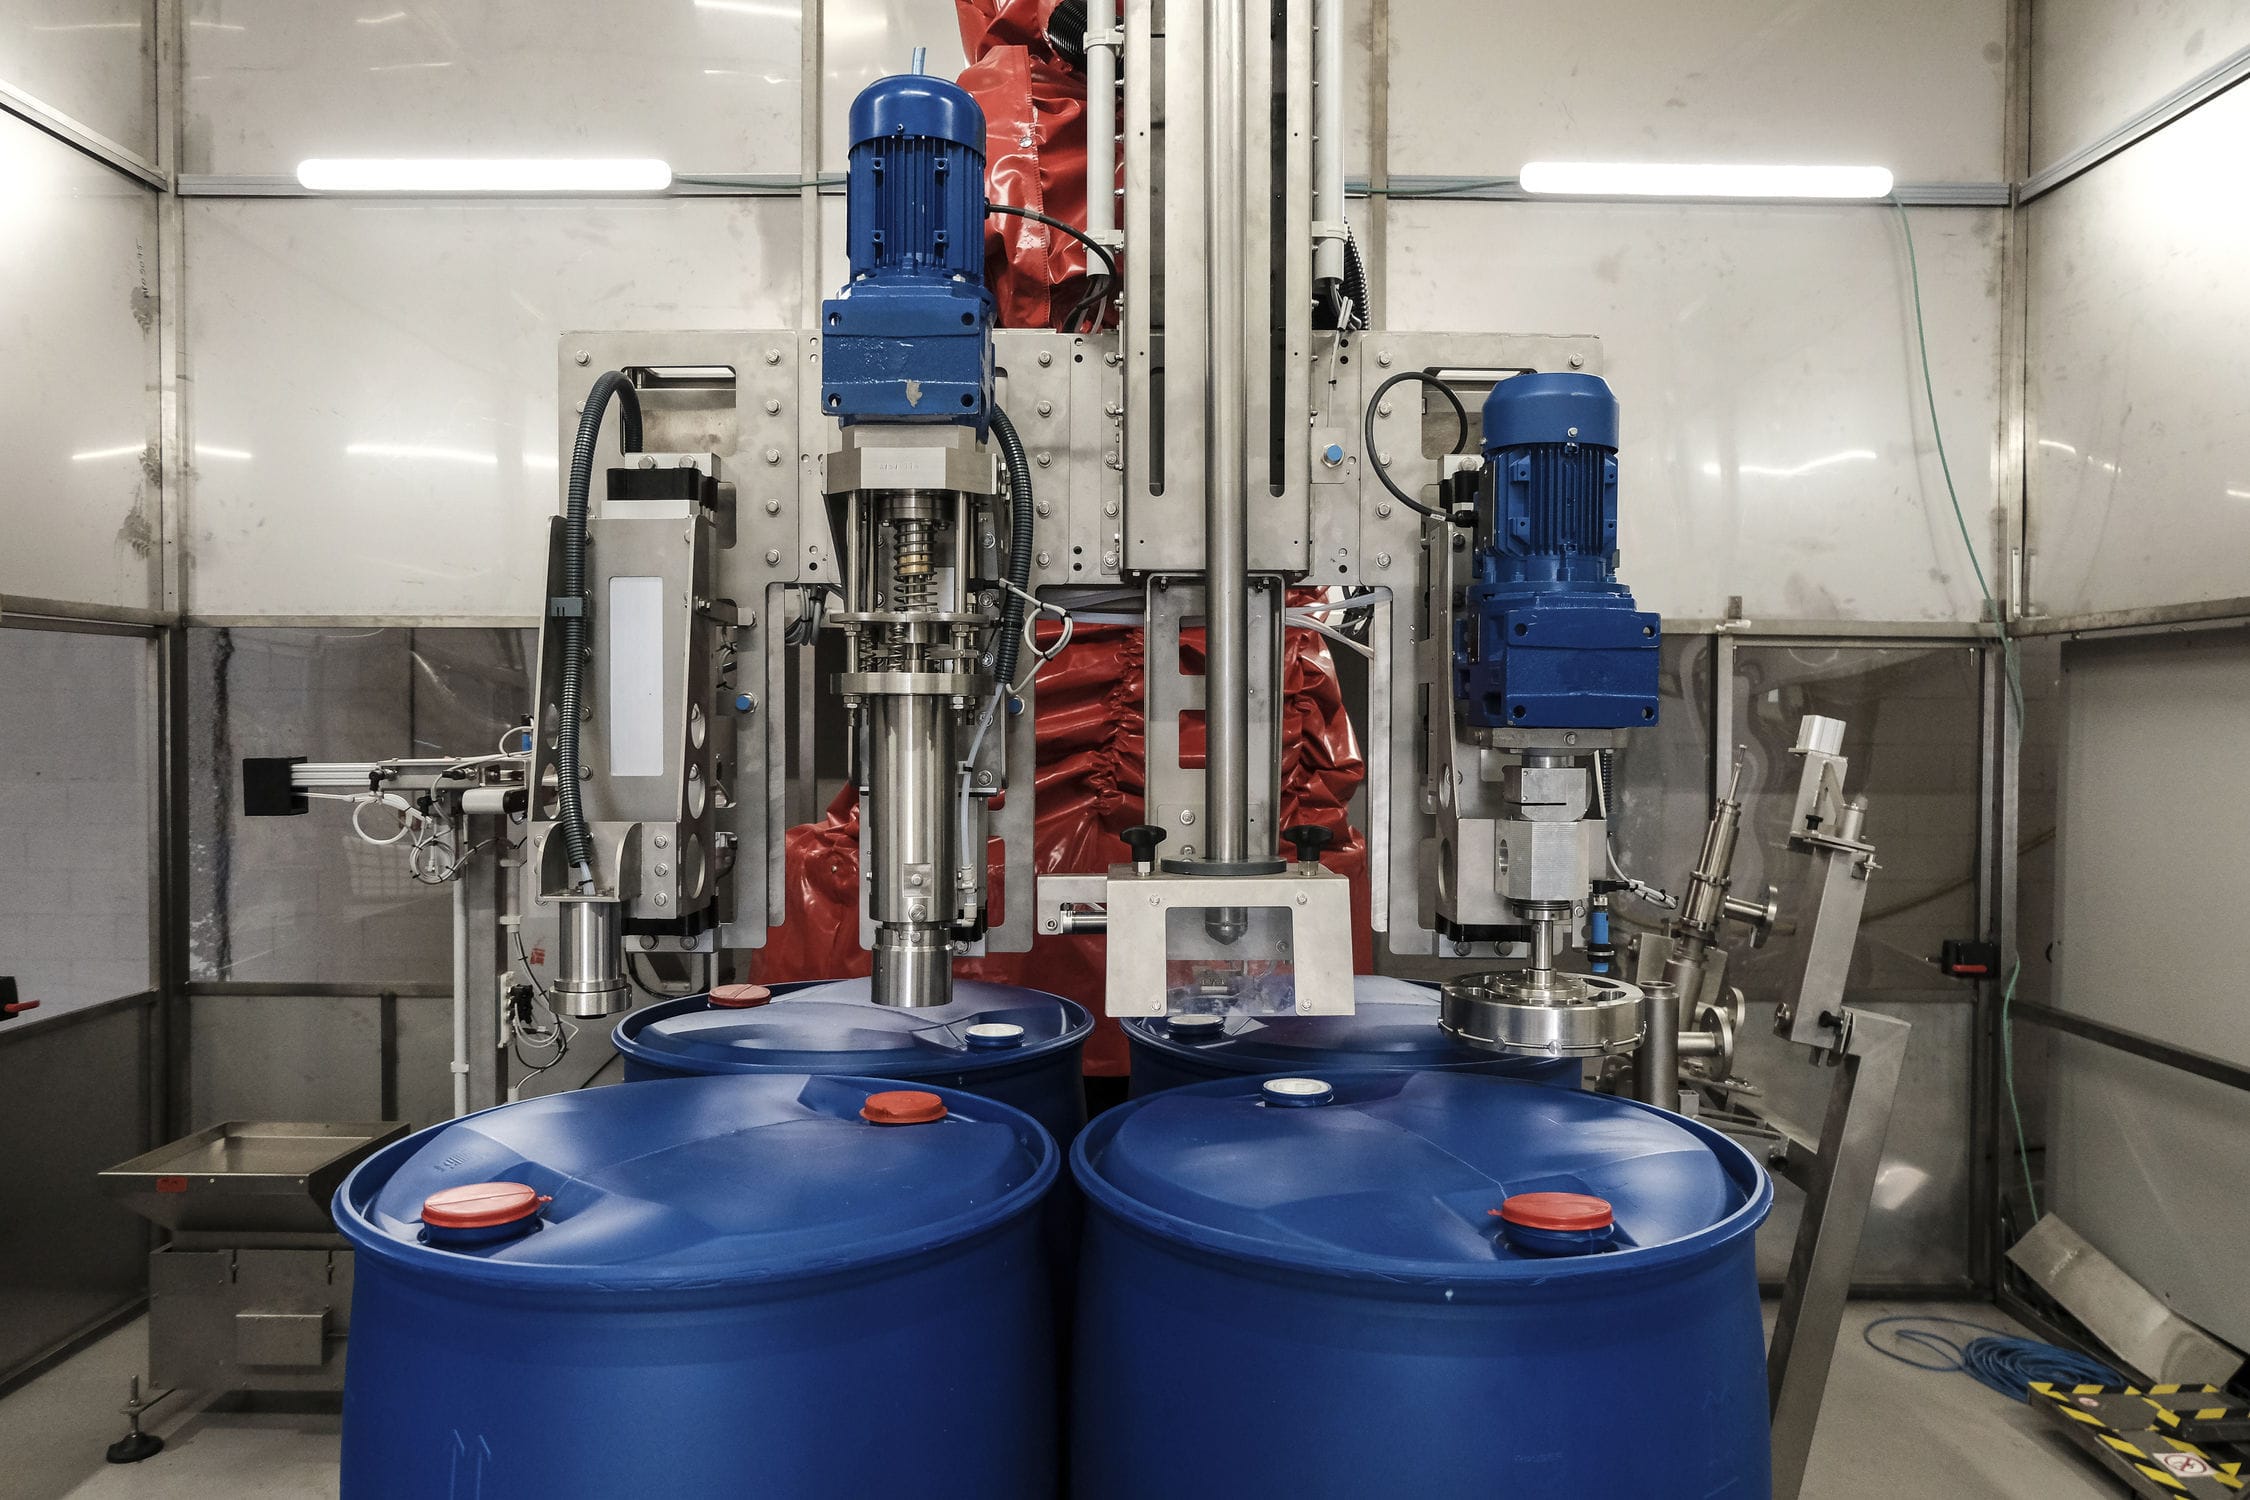
称重真空上料机方案以真空上料机为控制单元,在每个真空上料机都相应的设置配方设定界进行不同的配方投料输送,灵活应对不同的生产批次的任务不同配方的需求。配方、进料、出料全由电脑控制。秤体部分除料斗外,动态称量模块、精密放大器、模/数转换器、微型计算机、显示器、打印机和执行系统等。触摸屏控制系统能控制多台搅拌器,并能控制干混合和湿混合的时间,可配制几种至几十种物料,能同时显示配料流程和打印各料名称、质量、总质量、循环时间、配方、日报表、月报表等。上料系统可提供的软件丰富,程序修改方便,是自动化程度较高的产品。通过称重仪表或触摸屏,设定好各种物料所需的重量,由绞龙按次序自动输送到配料机自动进行称重、流量控制,从而实现精确计量和配料。
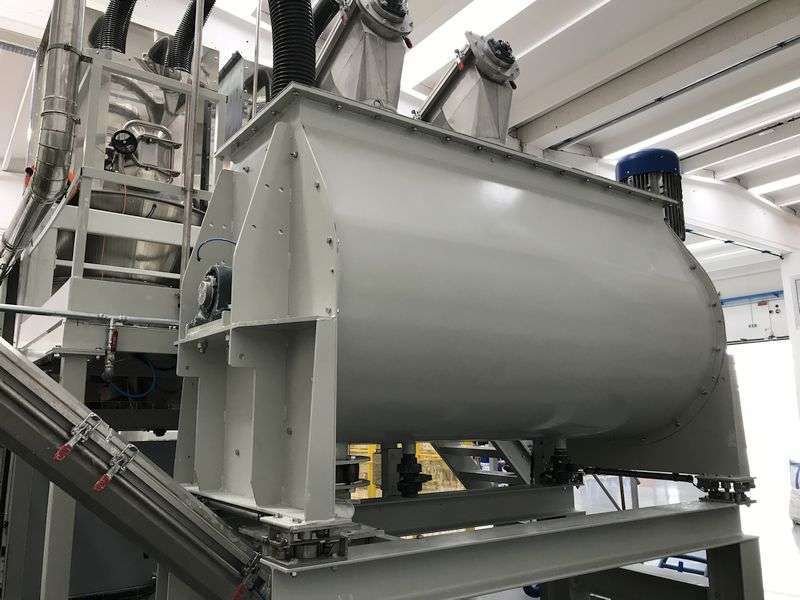
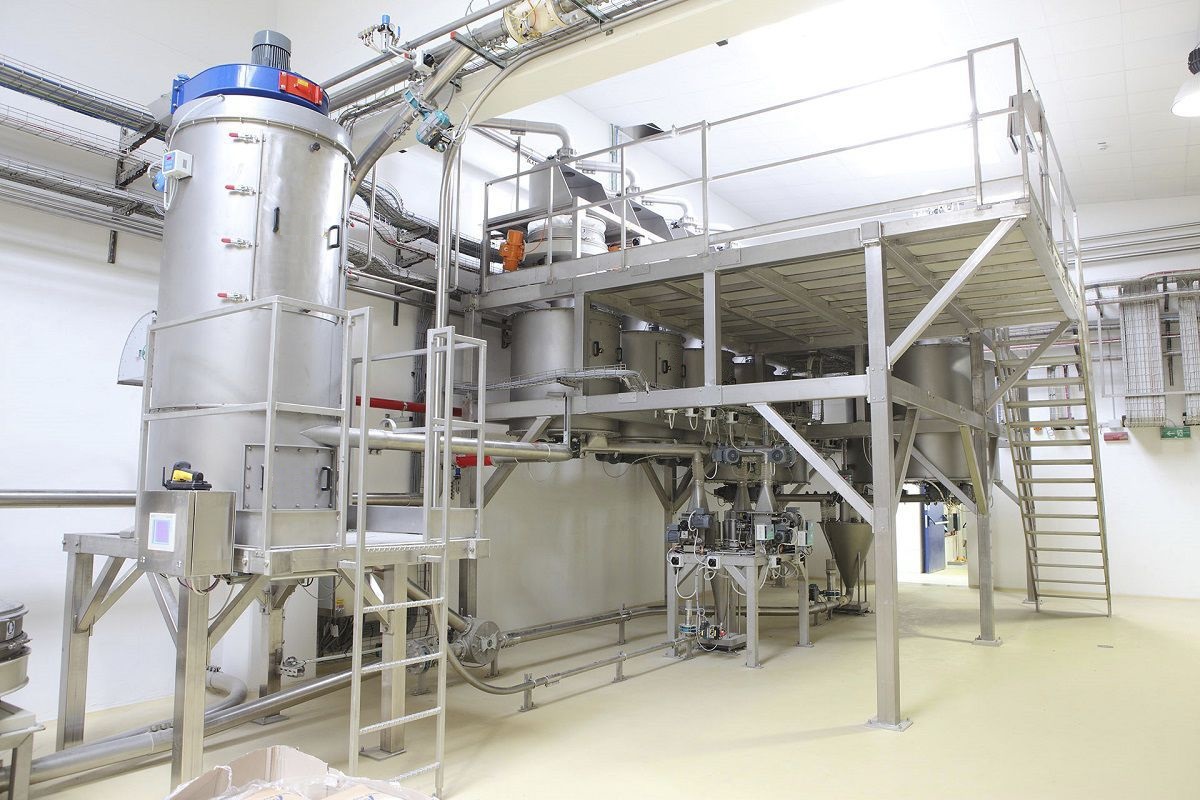
称重上料机包括料斗秤和支座,料斗秤设置在支座上且料斗秤与支座焊接固定,支座由四个均匀分布的支撑腿组成,且两两支撑腿之间还连接有横向设置的加强筋,如此设置,增强稳固性,料斗秤左侧壁上部设有进料口,进料口处还连接有进料斗,进料斗倾斜设置,进料斗的倾斜角度为10-45度,倾斜设置,便于物料自动进入料斗秤内部,进行集中处理操作,料斗秤内还设有竖直分布的螺旋搅拌输送装置,螺旋搅拌输送装置包括搅拌轴以及设置在搅拌轴上的螺旋叶,料斗秤为圆柱形结构,料斗秤内的螺旋叶外径大小保持一致,如此设置,保证螺旋搅拌运输的稳定性,搅拌轴上端与料斗秤顶壁连接、下端通过支撑杆连接,且支撑杆横向固定安装在料斗秤底端,螺旋搅拌输送装置的输入端还转动连接有第一电机,第一电机固定安装在料斗秤上表面。
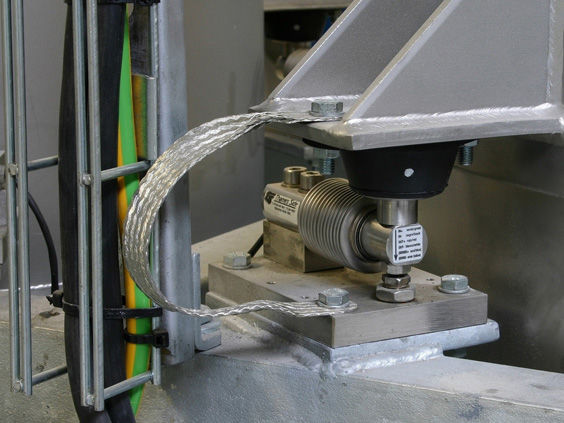
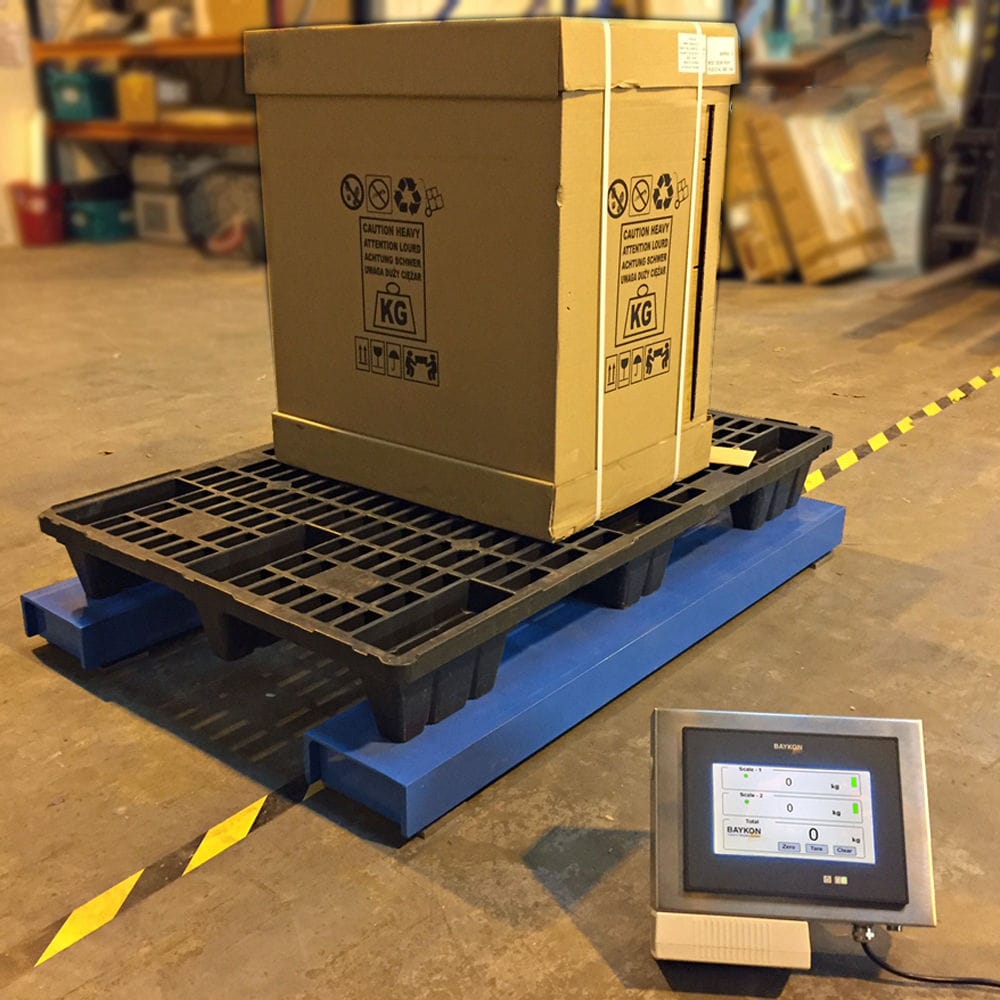
在料斗秤的下方还连接有地磅仓,电子地磅仓上端通过转轴连接有开合板、下端通过转轴连接有称重板,开合板底部还连接有倾斜设置的伸缩机构开合板处的伸缩机构底部与防爆地磅仓侧壁连接固定,伸缩机构为电动液压伸缩杆且伸缩机构为对称分布的两组,伸缩机构带动开合板实现打开和闭合操作称重板内部还设有均匀分布在四角的四个称重模块,称重板的前后两侧还设有连接耳,在危废地磅仓左侧侧壁上还设有侧翼板,侧翼板与连接耳之间还设有倾斜设置的伸缩机构,伸缩机构为电动液压伸缩杆且伸缩机构为对称分布的两组,在双层地磅仓下方还设有传送架以及设置在传送架下方的支撑柱,传送架的宽度方向的两侧上还分别转动连接有主动轴和从动轴,日主动轴上还转动连接有第二电机,在传送架上且位于主动轴和从动轴之间还设有输送机,传送架上位于输送机的长度方向上还设有倾斜设置的防护板,防护板为两个,防护板通过支架倾斜安装在传送架上,且防护板底端与输送机之间留有间隙,如此设置,保证输送机的正常传送,且防止下落的物料散落不集中,大大提高了物料运输的快捷和高效性,在料斗秤的外侧壁上还固定安装有控制开关,控制开关分别与第一电机、伸缩机构、称重模块和第二电机电性连接,在料斗秤的外侧壁上还设有LED液晶显示屏,LED液晶显示屏分别与控制开关和称重模块电性连接。