






 020-34563445
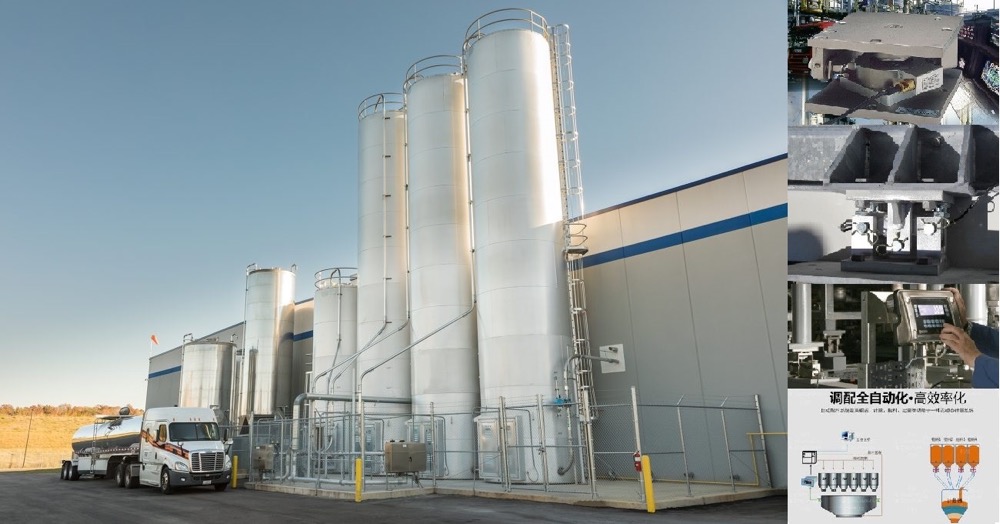
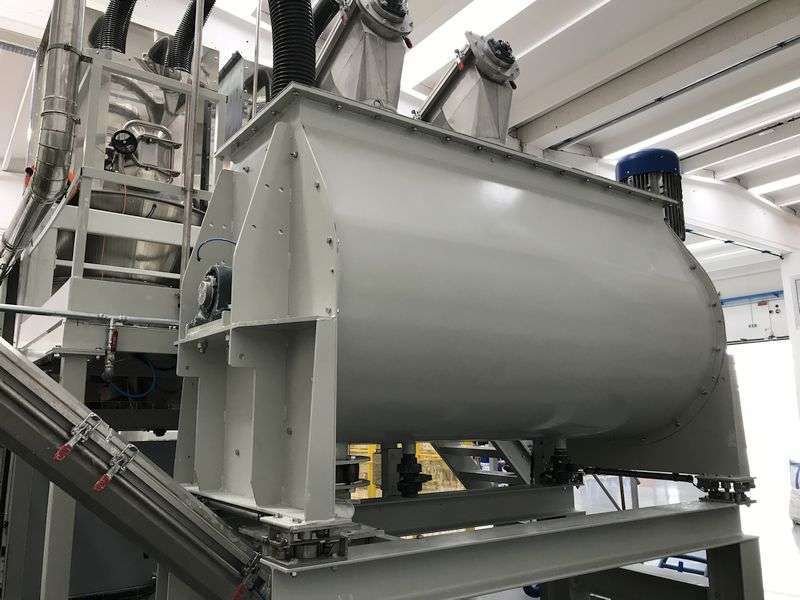
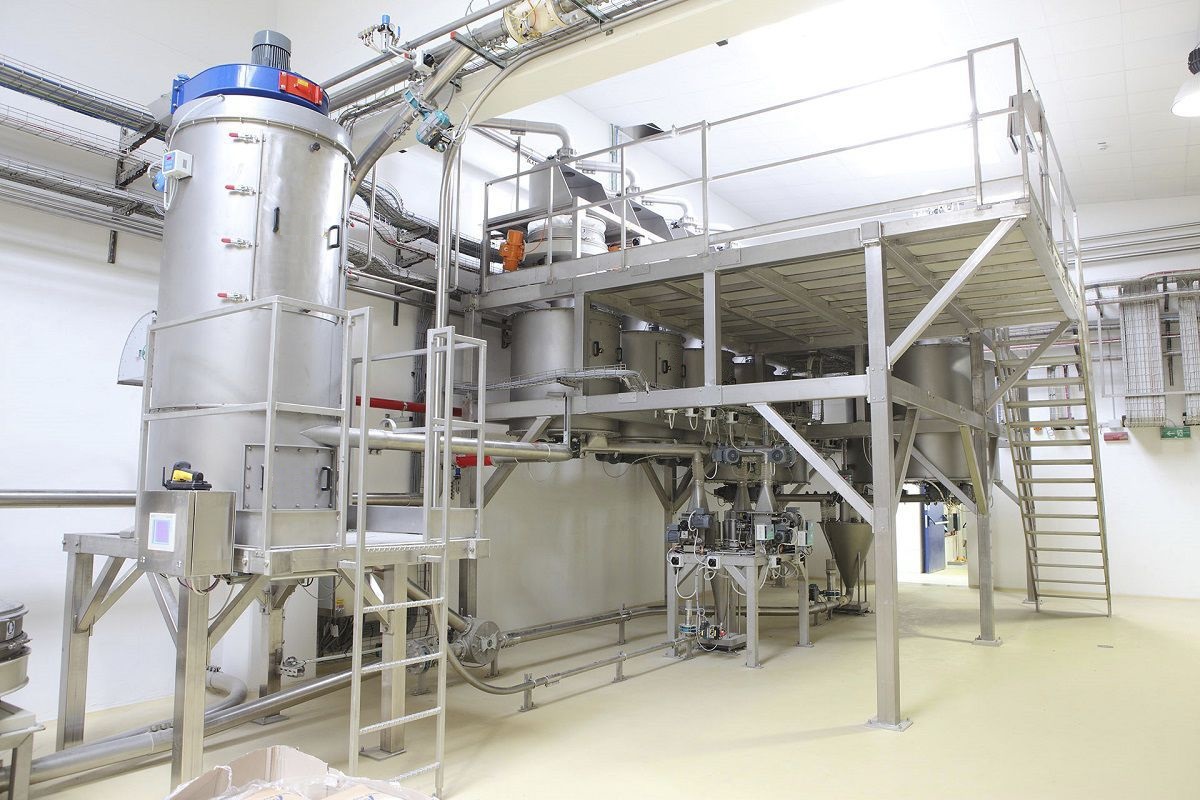
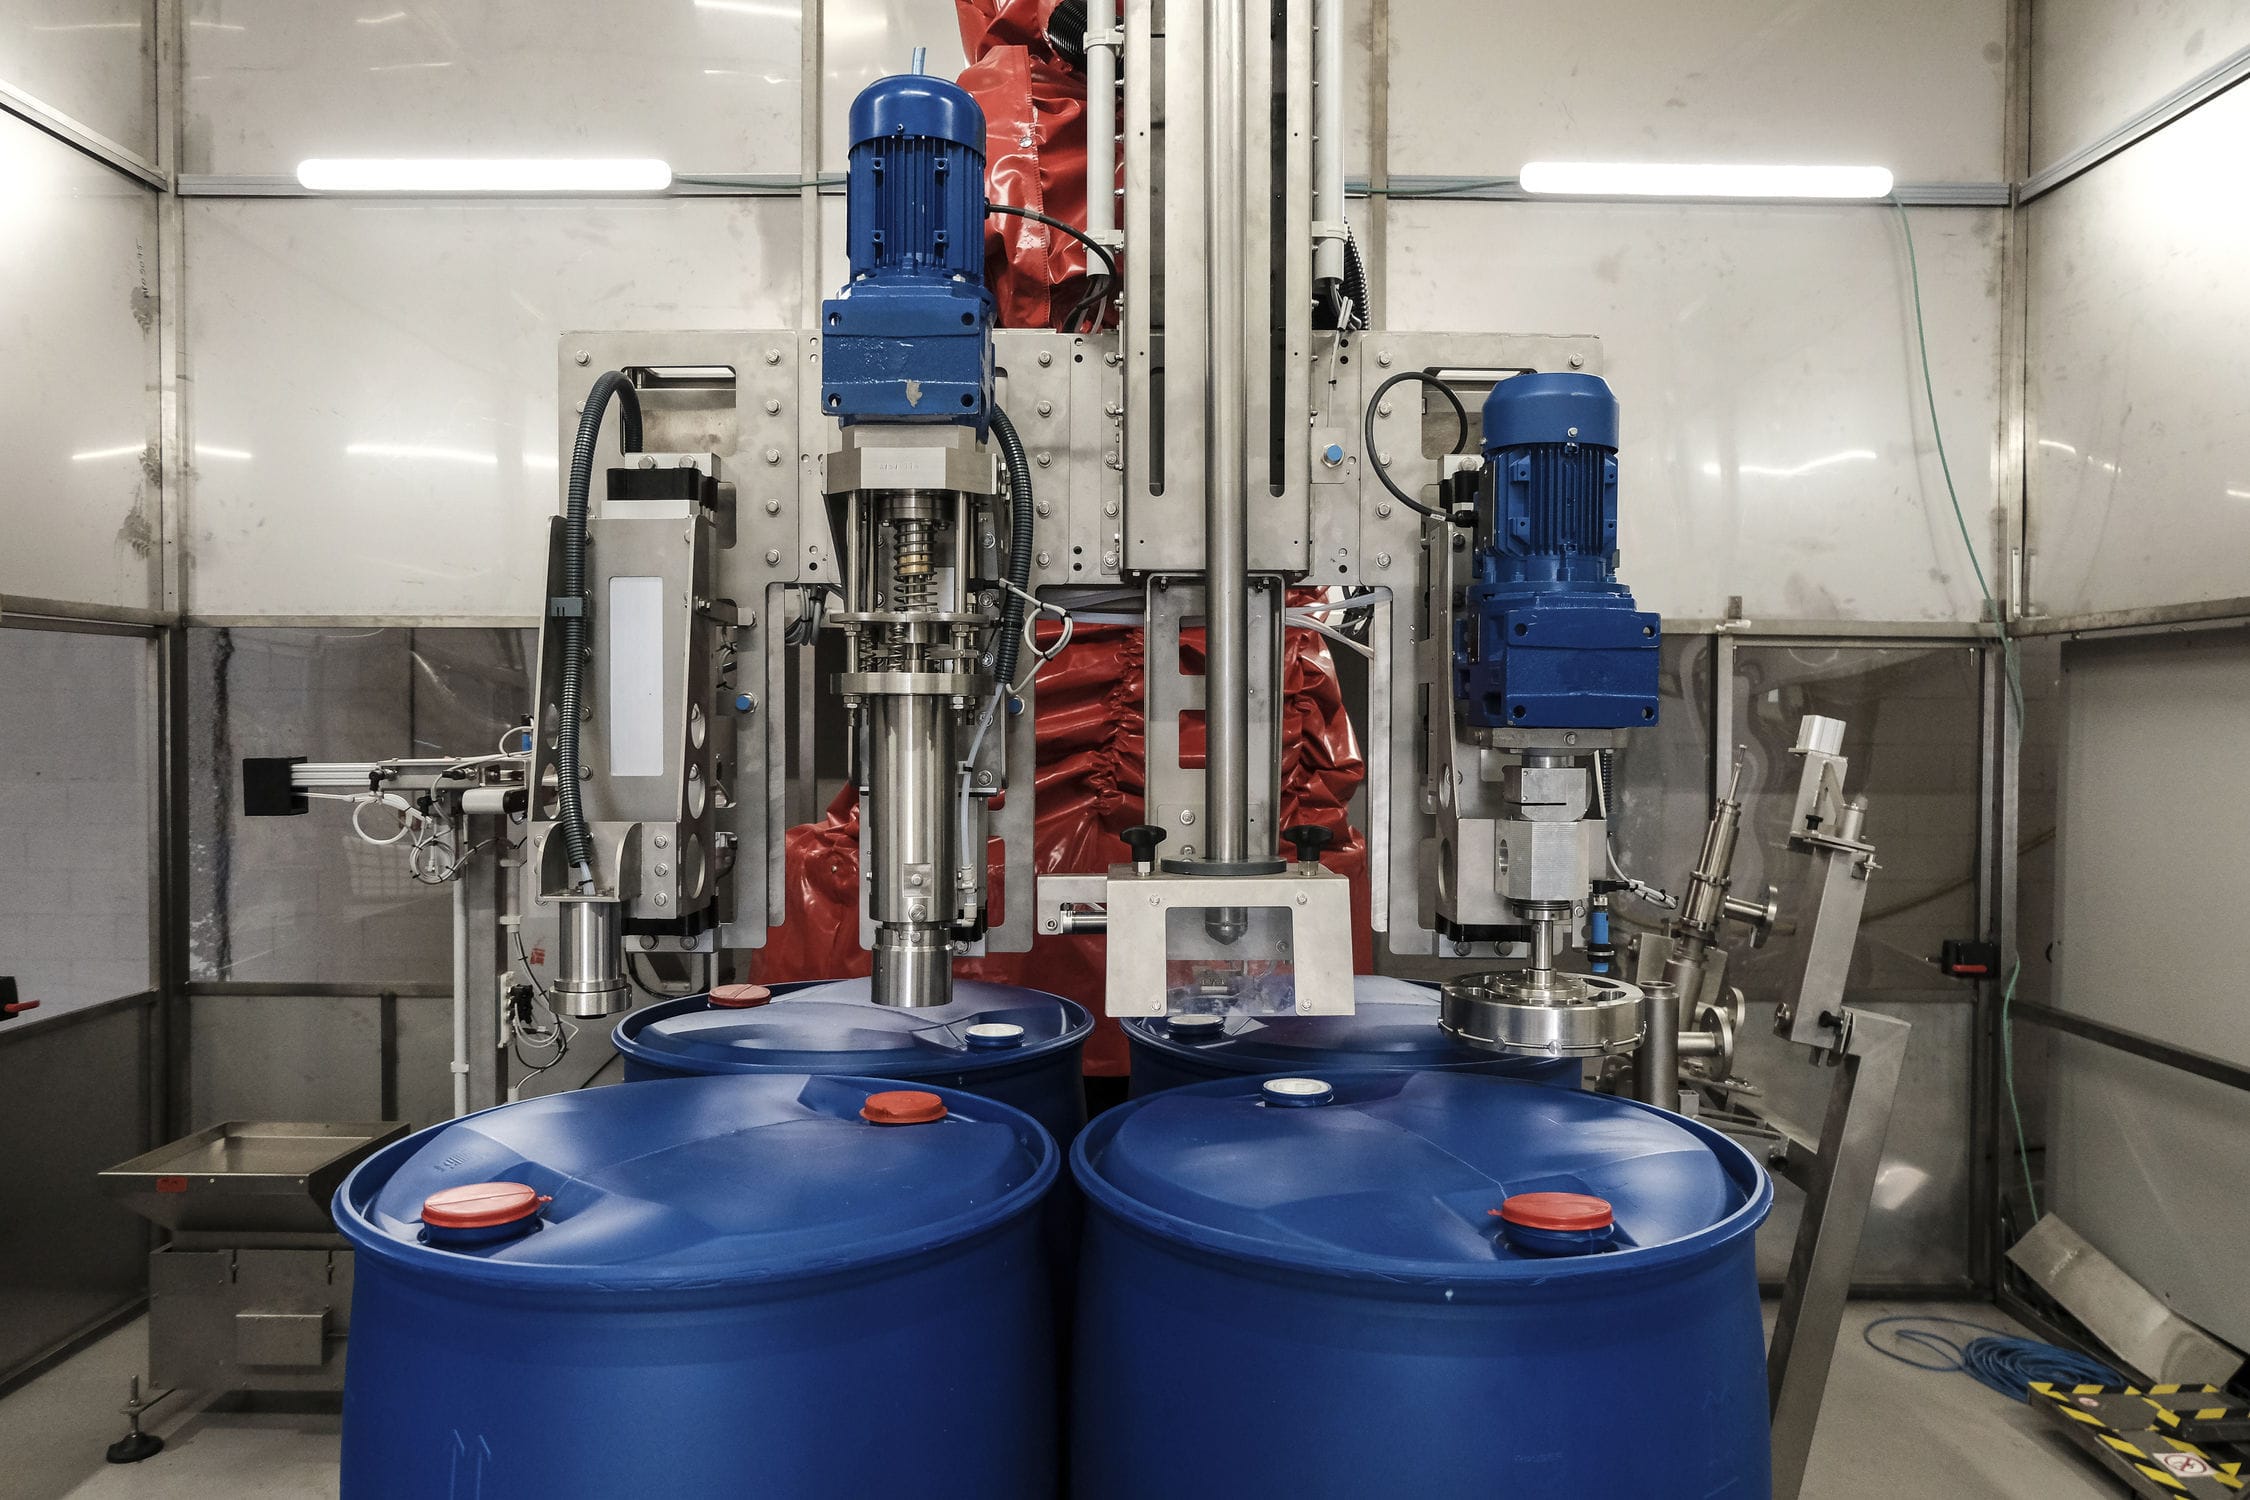
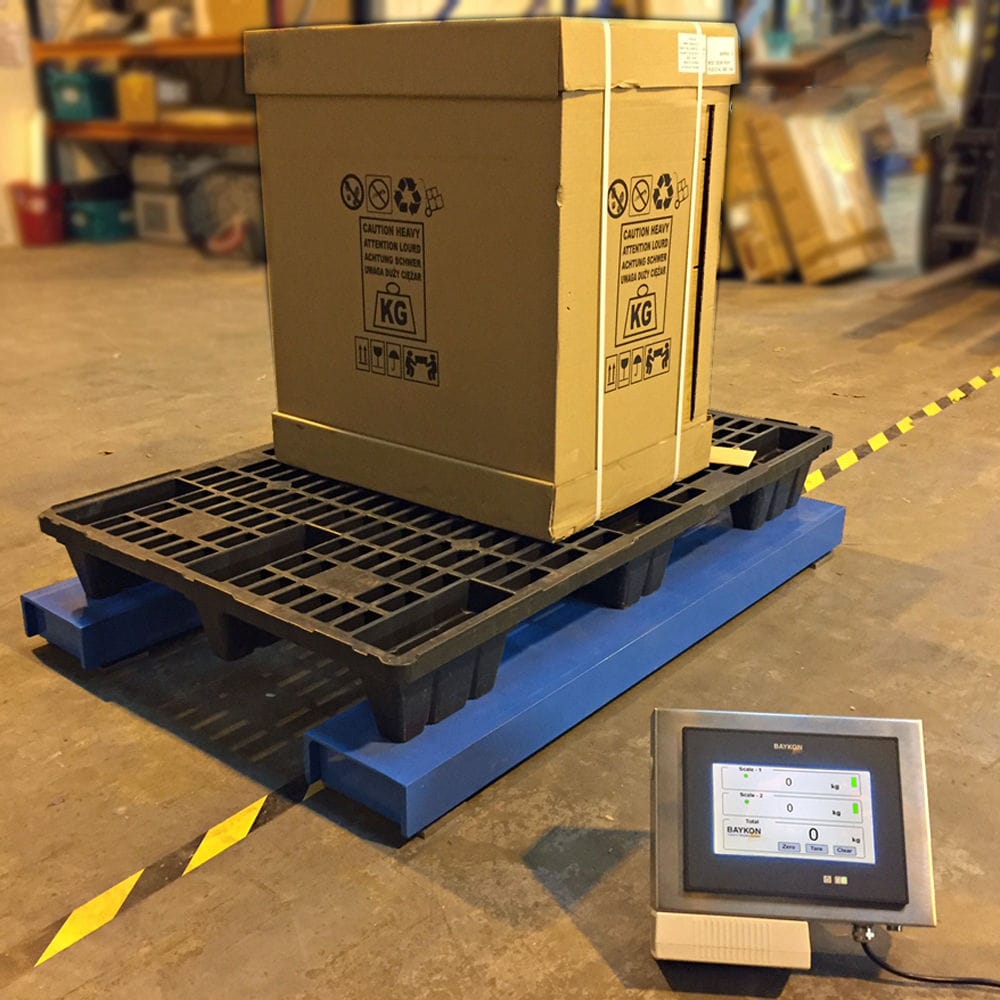
称重正压上料机由仓储输送、称重模块、称重仪表、PLC控制系统、真空系统和称重上料机组成。负压输送+配料罐组合方式,通过反应罐上的称重模块与负压输送设备联动,采用PLC全程控制系统,有效解决了粉体输送工艺中存在的诸多问题,具有低能耗、低成本、低维护等优点。称重给料机通过计算机运行西门子公司WINCC监控软件,通过各自的通讯口与可编程控制器的两个通讯口通讯,可独立运行,起到相互备份的作用,大大提高了系统的可靠性。监控软件可以动态的显示整个生产过程的工艺流程,显示各设备的运行、故障及报警状态,显示诸如温度、压力等工艺参数,并可以设定诸如报警值、定时参数、称重仪表的参数等。主要完成配料计量和上料过程控制,PLC根据防爆磅秤预先设定要求,在CRT上对设定称量次数、配重、比值、冲击差等参数,进行设定及调整,同时在CRT上显示每次配料的实际值及欠值的实际值、以及经PLC运算得出的下次目标值,以及称过次数,待称次数,比值等,系统还要求配料联锁、下行联锁、上行联锁等设备控制要求。
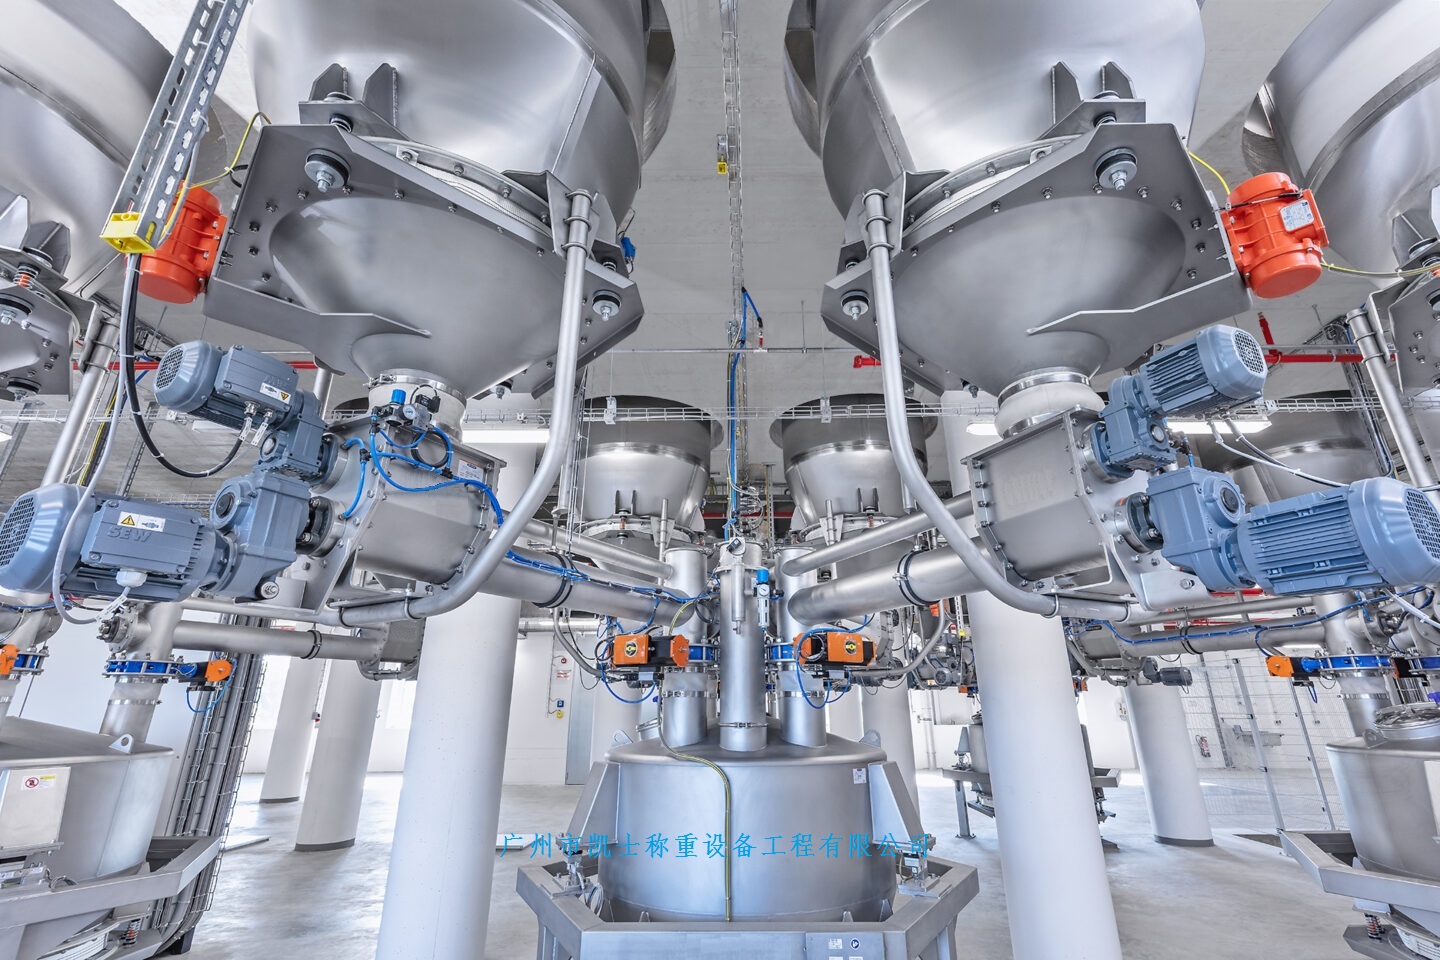
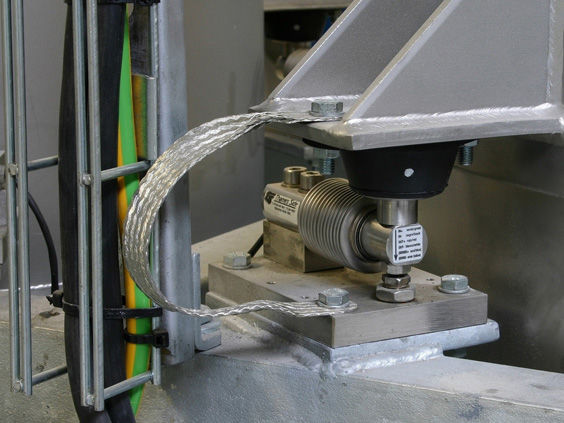
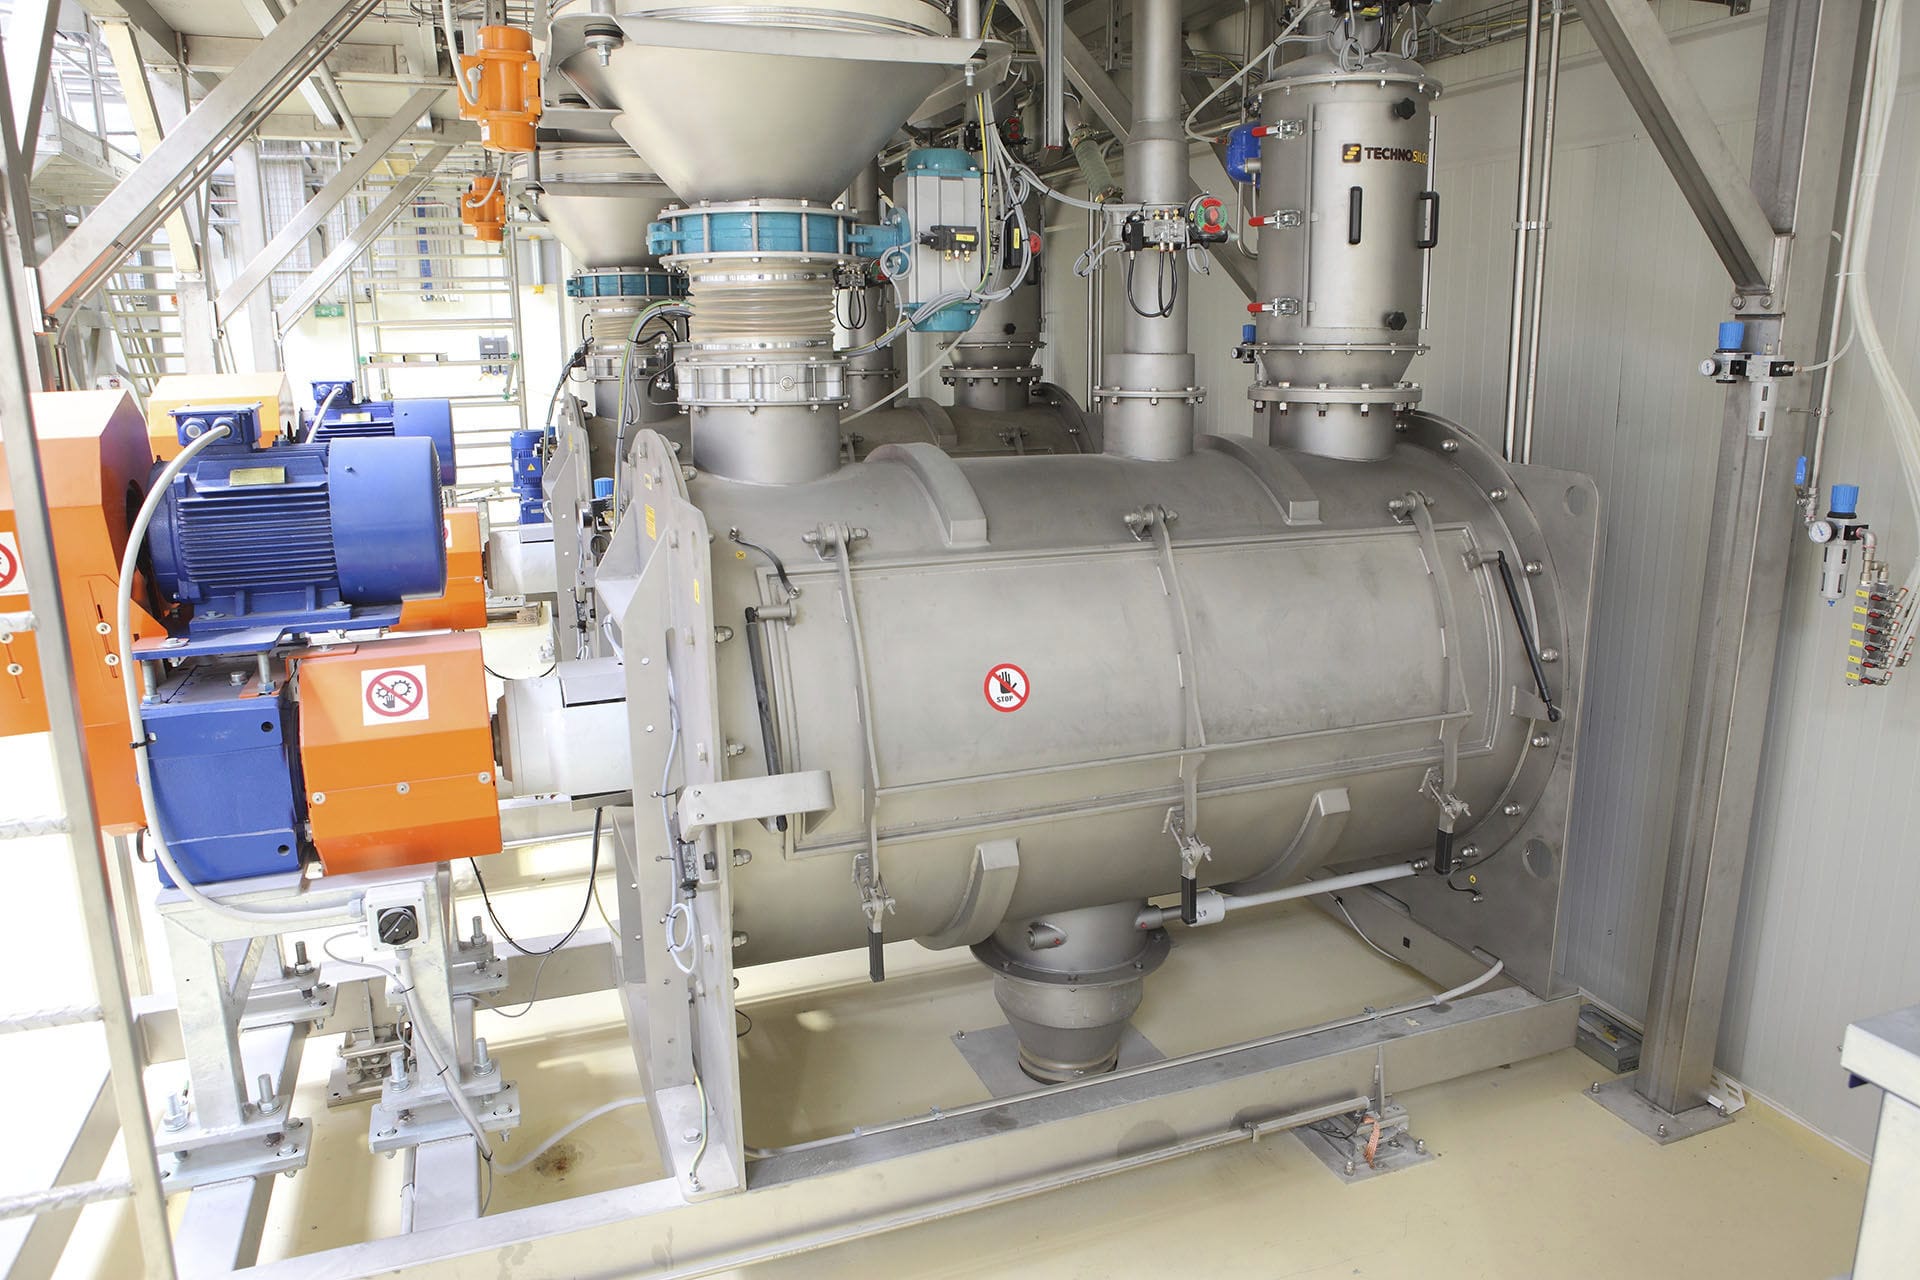
称重投料机采用料斗秤,料斗称的下半部呈逐渐收缩的锥筒形支撑在一个支架内,在料斗称的顶部向内安装有一个转向阀,在转向阀的外部两端分别设有可与料仓内连接的进口和出口,在料仓的锥形筒体一侧用固定座安装有一个气动振动器,在料仓与支架之间的各支撑点上分别安装有一个称量模块,称重模块与控制器电性连接,在料仓的锥形筒体下端口上安装有一个出料阀。在料仓与支架之间设有3-4个称重模块。称重配料机加料时,转向阀截断出口通道,打开进口通道,正在输送过来的气体和物料混合物由进口进入料仓,物料在重力作用下沉到料仓内,气体经料仓通道由出口排出,由称重模块称重达到称重设定的标准时,称重模块输出端发出电信号输入给控制器,由控制器控制转向阀截断出口通道或打开进口通道,闭住通向料仓的通道,气体和物料混合物从进口直接到出口向后面流走,达到在线称重的目的。
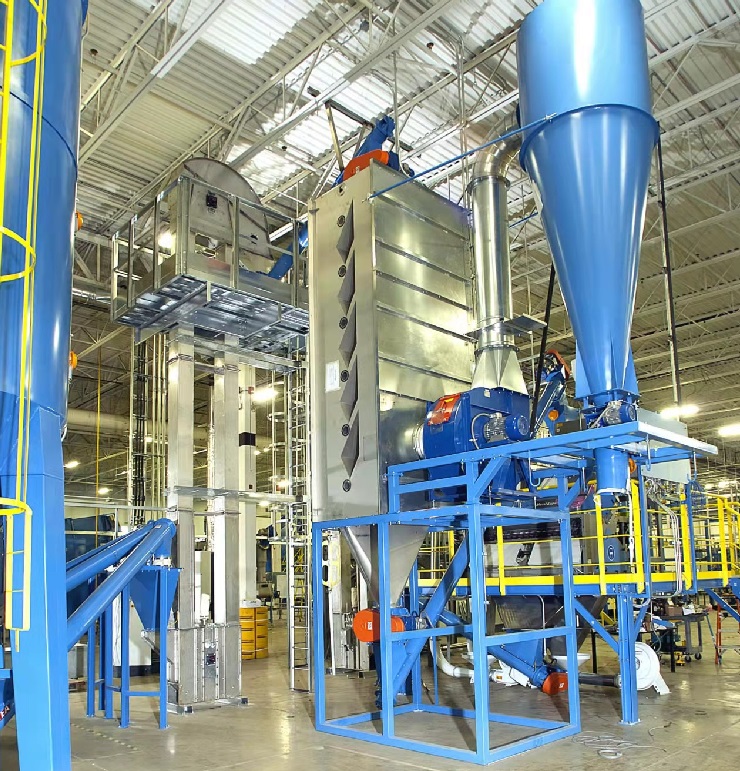
正压稀相气力输送系统特点:
1.利用气体动压,物料以较高速度在输送管道中前进(8m/s-25m/s),输送压力沿输送管道逐渐降低;
2、连续输送,输送流态、输送压力与输送速度、料气比基本保持稳定,运行可靠性高、容易维护;
3、可实现多点同时进料及多点出料;
4、应用于闭环系统时,不必增加气体缓冲设备,容易控制;
5、输送距离短,尤其适合于短距离或中等距离的气力输送。
基本参数:
空气速度:15m/s-30m/s,
物料速度:8m/s一15m/s,
输送能力:1~100t/h,
输送距离:可达1000m(可以采用多级动力源),
气源类型:罗茨风机或罗茨空压机。