






 020-34563445
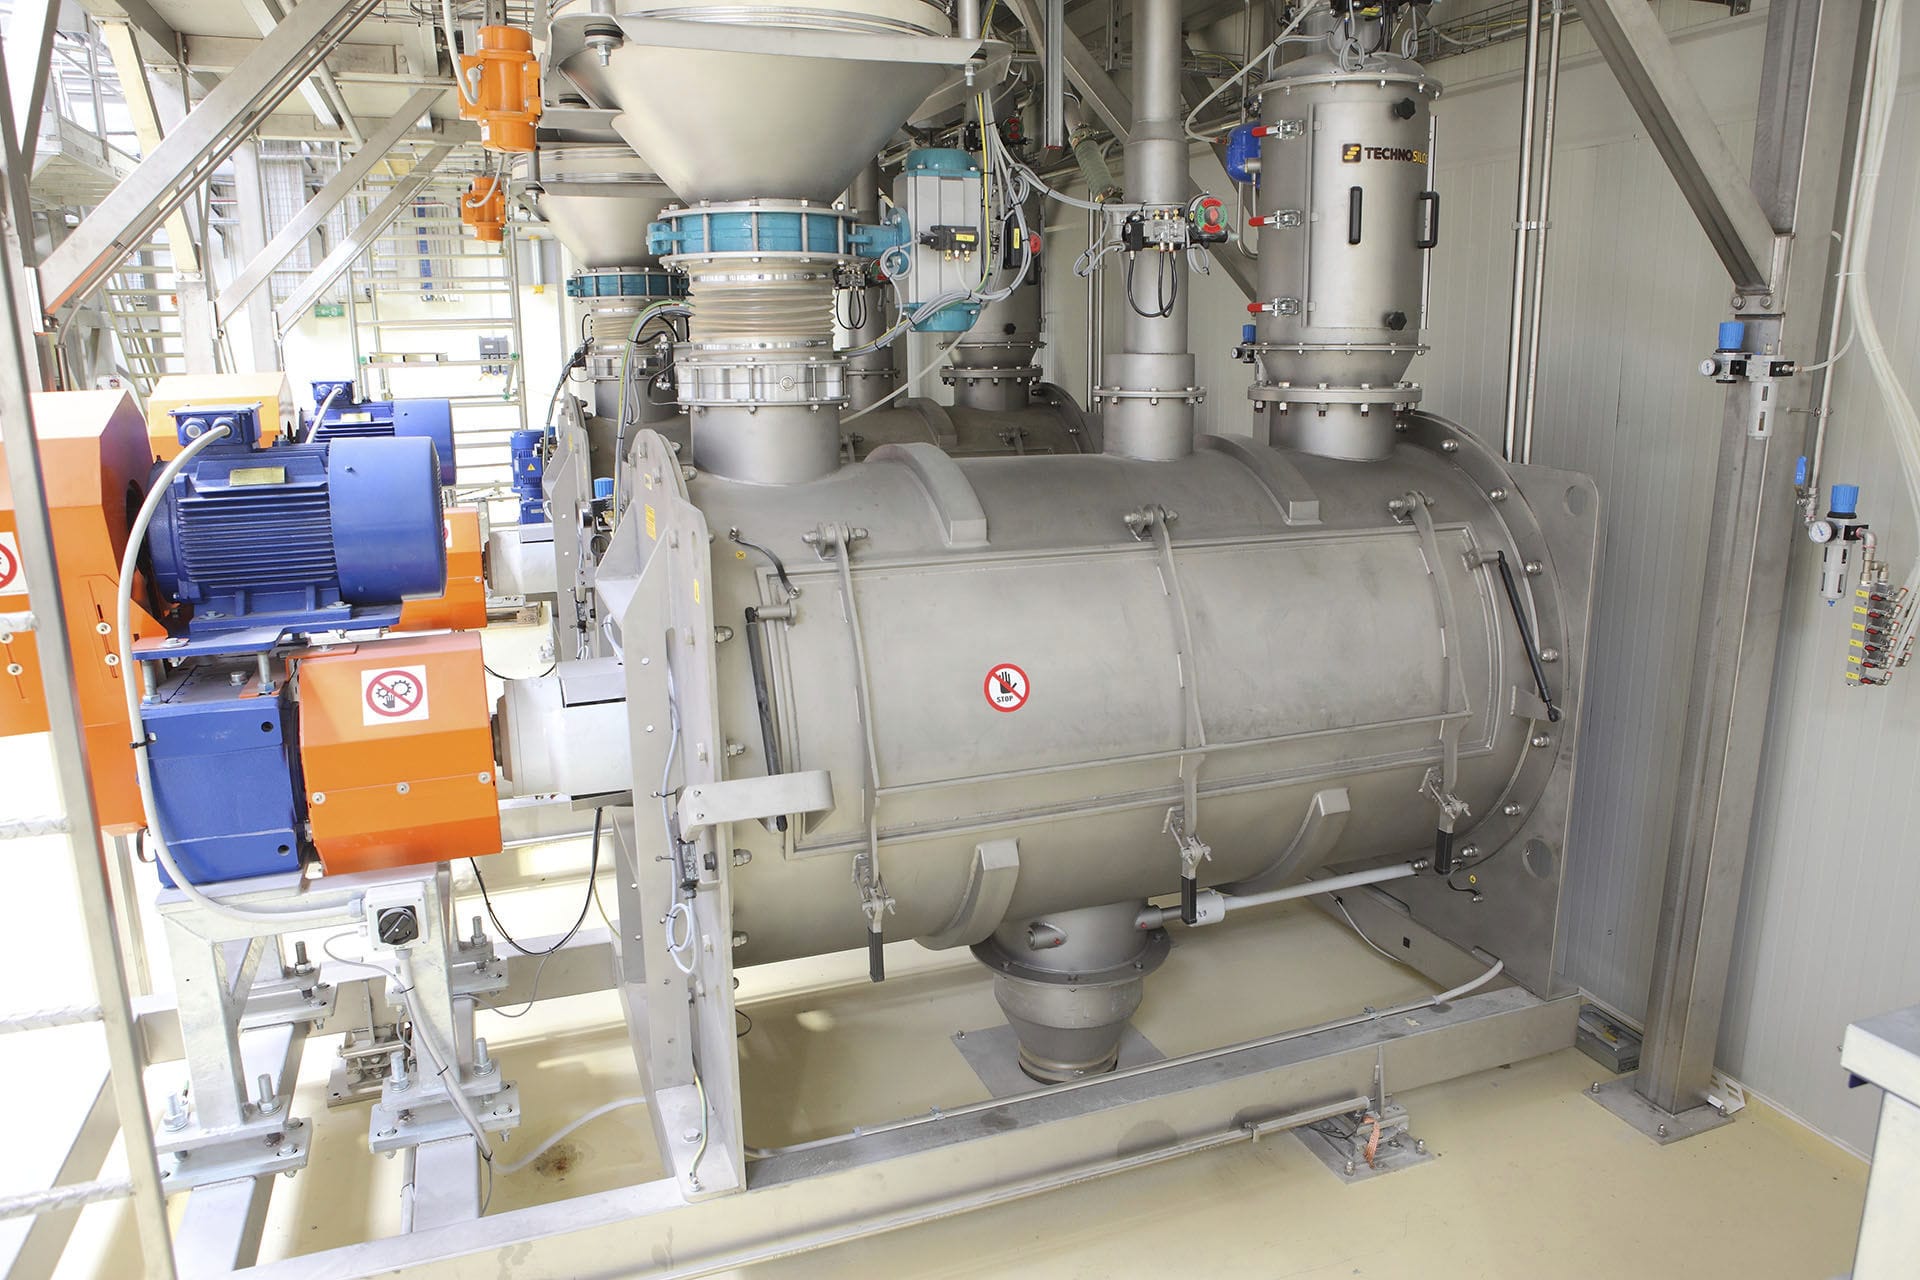
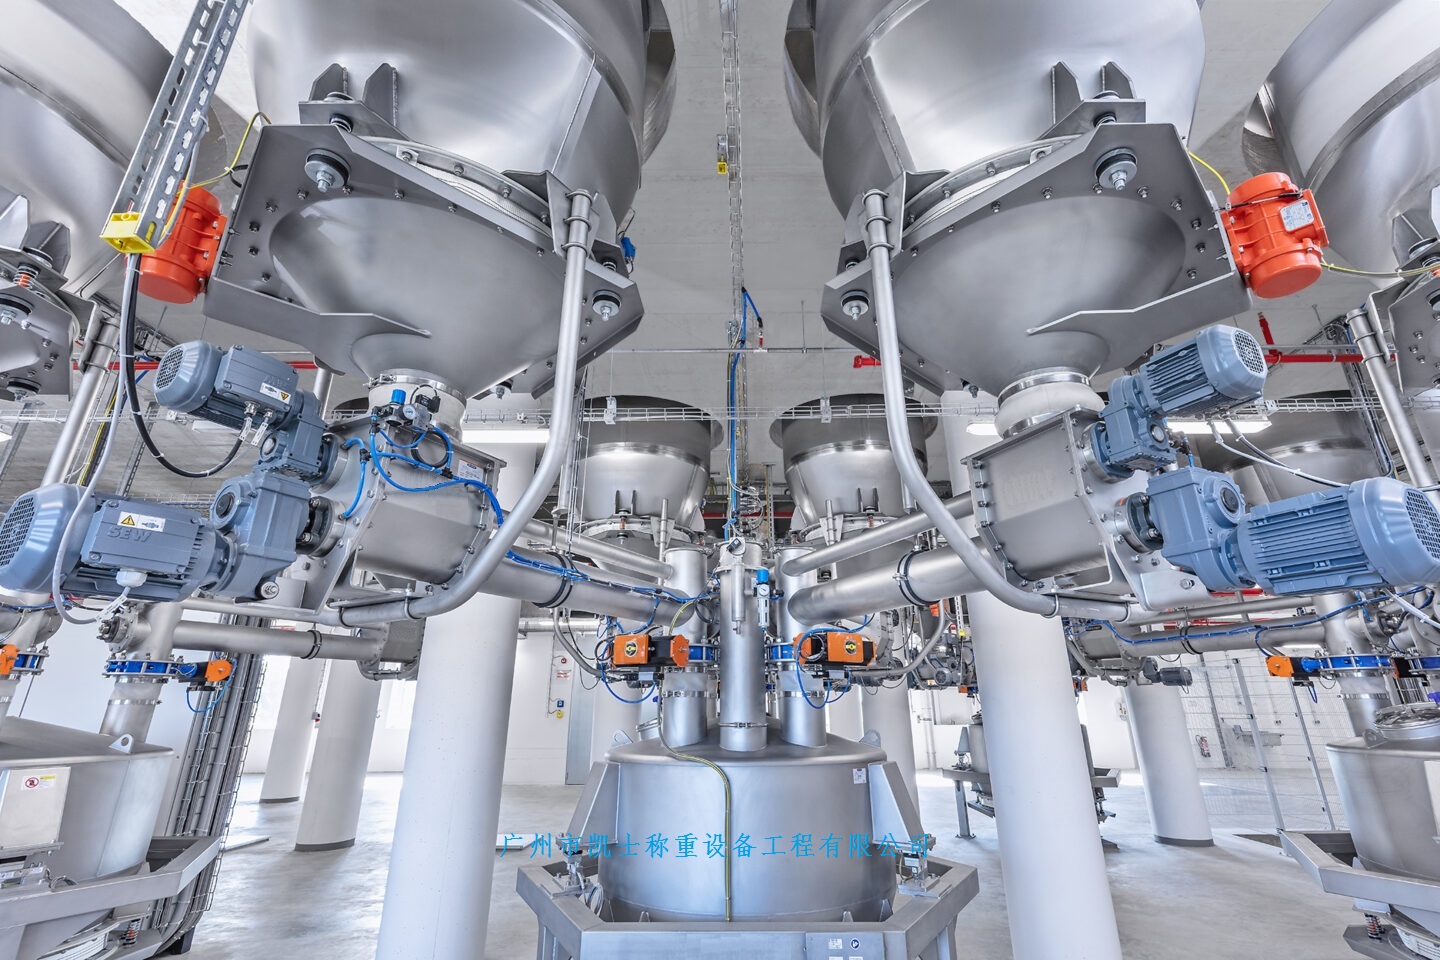
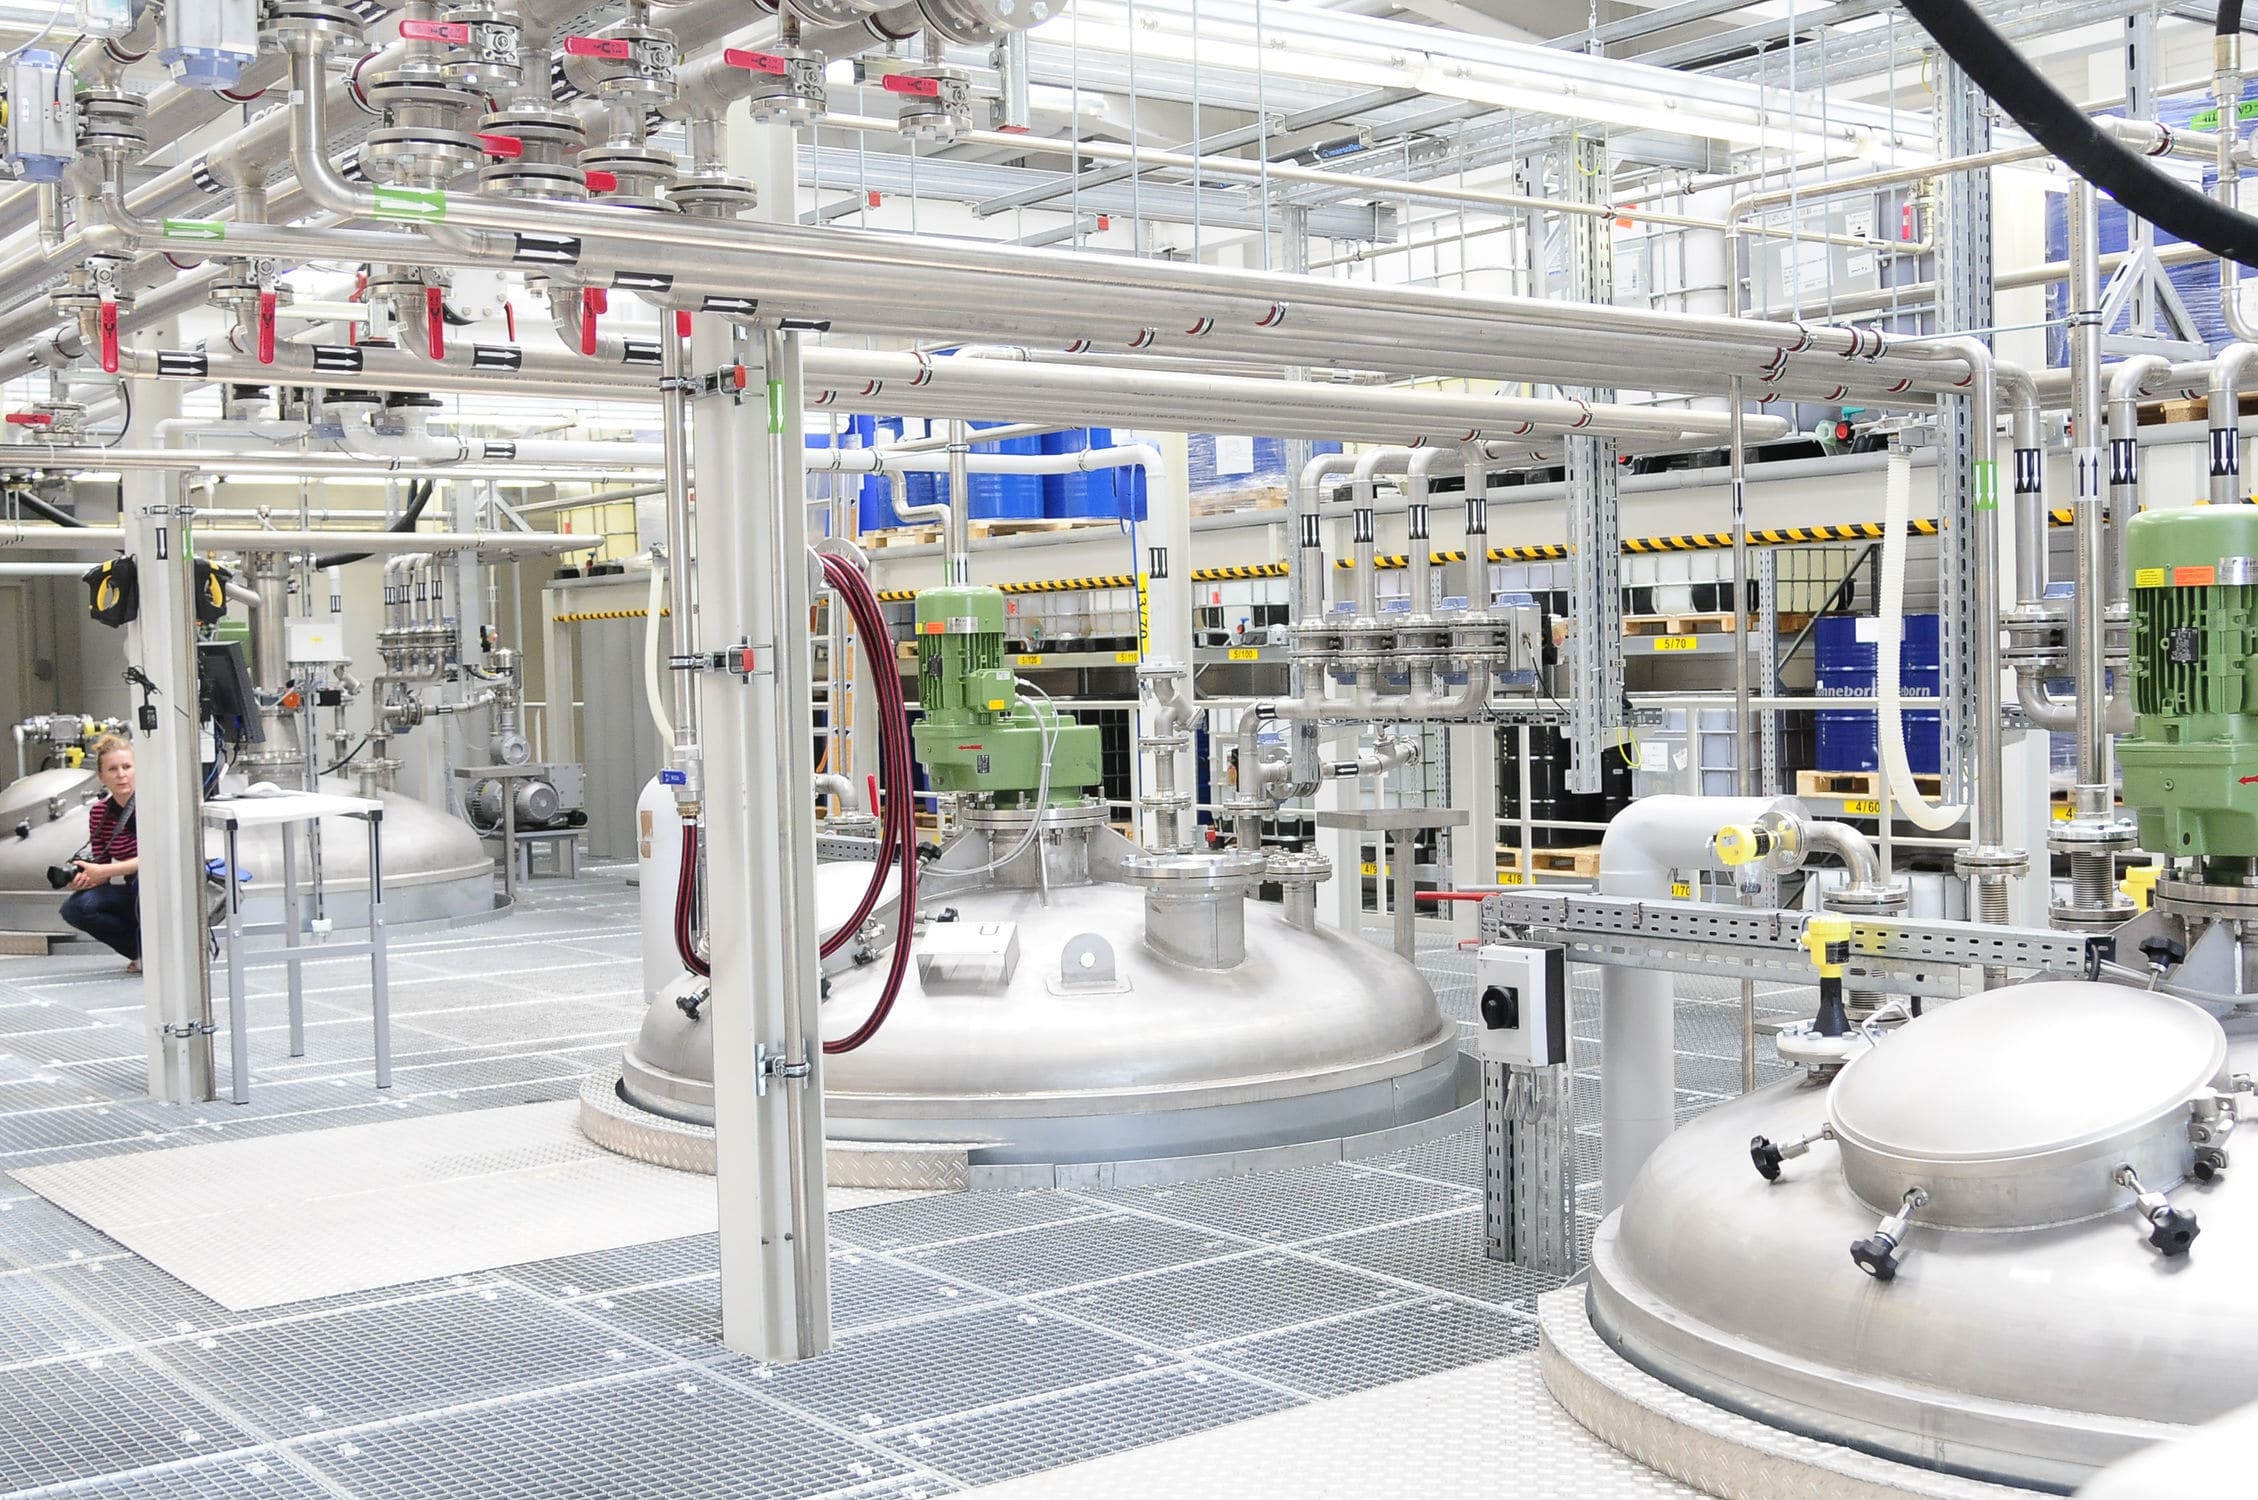
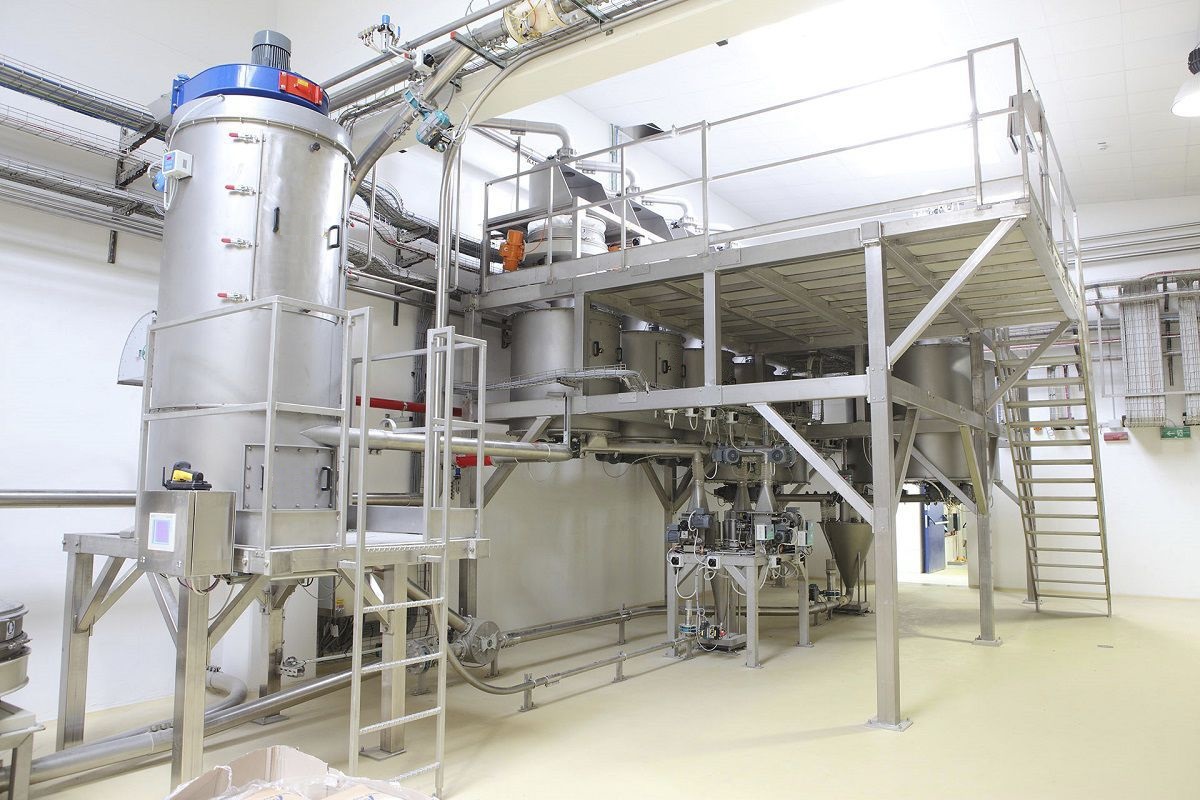
反馈称重混料机由反馈等压混料机、称重控制系统及新型输送泵组成。配料给料机安装在粉剂仓下方,其作用是给粉体计量秤提供流量稳定的粉剂,粉剂经配料给料机进入,根据瞬时流量测定值与设定值比较结果反馈调节配料给料机转速,使瞬时值始终跟踪设定值,从而实现对喂料量的计量与控制。计量后的粉剂通过新型输送泵进入粉剂输送管道。根据粉剂在均匀转动参照系中运动时受到配料转速率作用,内设有测量盘,测量盘上径向设置数块测量叶片,测量盘在电机主轴的驱动下作高速回转。需计量的物料落到测量盘中心,经过分料锥改变流向后,被叶片捕获,在离心力的作用下沿径向向外缘运动。真空气力输送系统启动时,存放容积内的物料经回转锁气供料阀的定量供给,在管路内与真空泵产生的负压气流相混台后得到加速,固气二相流在输送管内用成较稳定的流态并被提升至远处的一体式过滤分离器中,气流与物料的混合体在进入到旋风分离器壁后被强制改变运行轨迹,由于固体物料的密度比气体的密度大得多,因而产生了很高的高心力,使得物料在进入筒壁后失去了直线运动的速度,在重力作用下落入旋风分离器的锥体部,再通过锥体部的回转锁气卸料阀因均匀给料至下游的生产设备,真空系统的动力源采用真空泵,气体可以为过滤后的大气或经过干燥净化处理的气体。上述物料的传输均为全密闭输送方式。
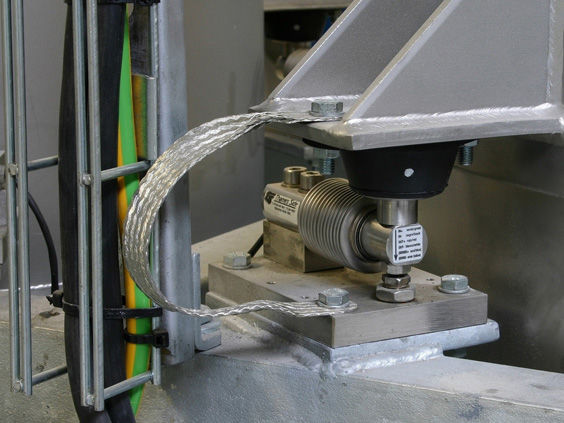
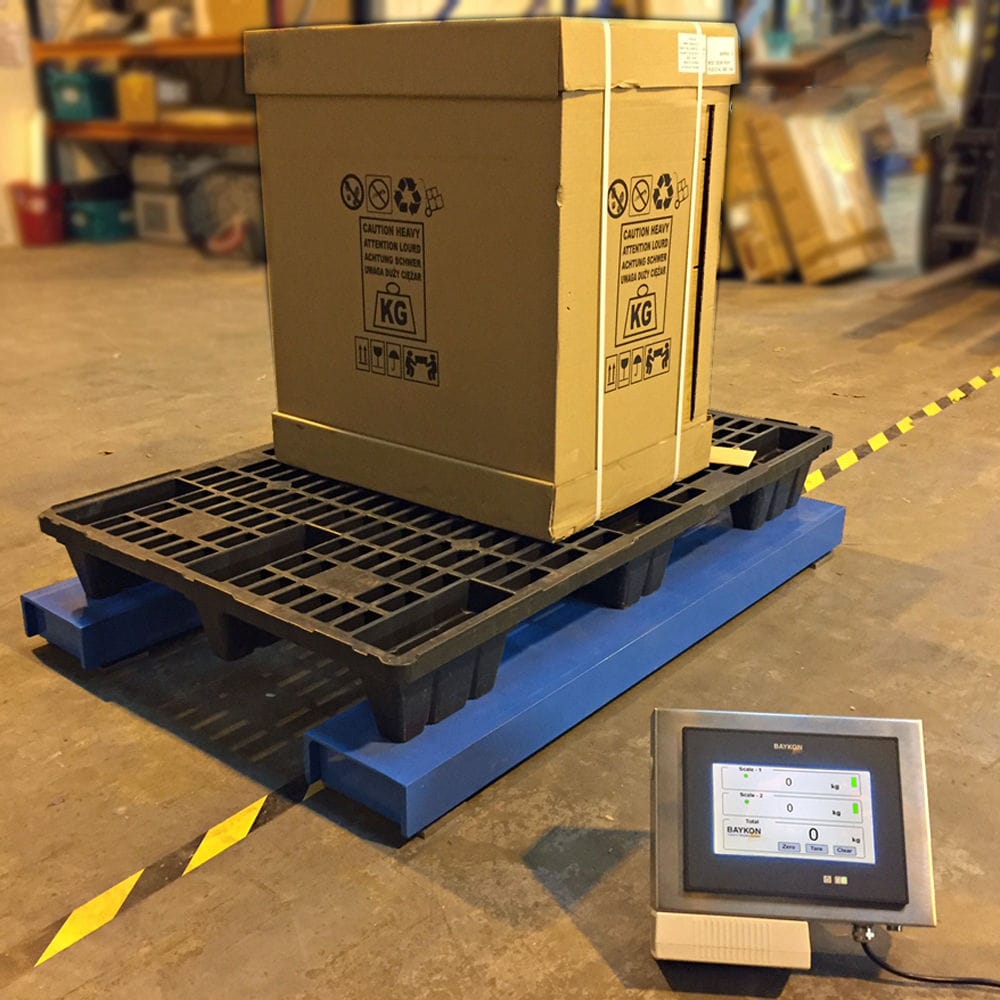
称重混合机通过顶盖上侧中部的螺栓搅拌电机,搅拌电机驱动搅拌叶片高速转动对物料进行混合处理,混料壳体进料口上安装有插板阀,通过调节插板阀的大小来控制下料的速度,插板阀调节得越大,放料速度越快,插板,调节的越小,放料速度越小,通过吸料管连接有原料斗,且原料斗和上料机配对设置有至少三对,满足多种粉粒料进行混合配比,原料斗下侧安装有地磅,且电子地磅内部安装有称重模块,用于检测原料斗内粉粒料的重量,便于进行准确配比,混料壳体下侧焊接有支架,且文架一侧安装有PLC控制柜,搅拌电机、上料机和插板阀均与PLC控制柜电性连接,便于进行整体调控,混料壳体下侧安装有排料口,排料口下侧中部安装有蝶阀,便于控制混合完成的物料排出;原料斗下侧安装有支脚,支脚下侧安装有滑轮;插板阀由阀座、连接座、插板、伸缩杆和气缸组成,连接座安装在阀座一侧,且阀座和连接座内部开设有滑槽,插板滑动插设在滑槽内,气缸安装在连接座一侧,伸缩杆一端与气缸传动连接,伸缩杆的另一端与插板固定连接,通过气缸驱动插板水平移动进行控制插板阀的下料开口大小,控制方便快捷;阀座内部开设有凹槽,且凹槽内壁安装有密封层,能够增加插板插接在凹槽内的密封性;原料斗下侧的下料口上安装有电控阀,便于控制原料斗下料的开闭,称重上料机上侧通过输气管连接有真空泵,采用真空吸力来传送颗粒和粉末状物料,将PLC控制柜输出端通过导线与插板阀的气缸、称重上料机的真空泵、电子秤内部设有的称重模块和电控阀进行电性连接,人工将不同的物料加到不同的原料斗里面(需要原料斗里面的物料比一次定量加料量要多),通过称重上料机进行真空上料,通过调节插板阀的大小来控制下料的速度,通过放料速度的调节自动适应各种加料百分比的粉粒料配比。