







 020-34563445
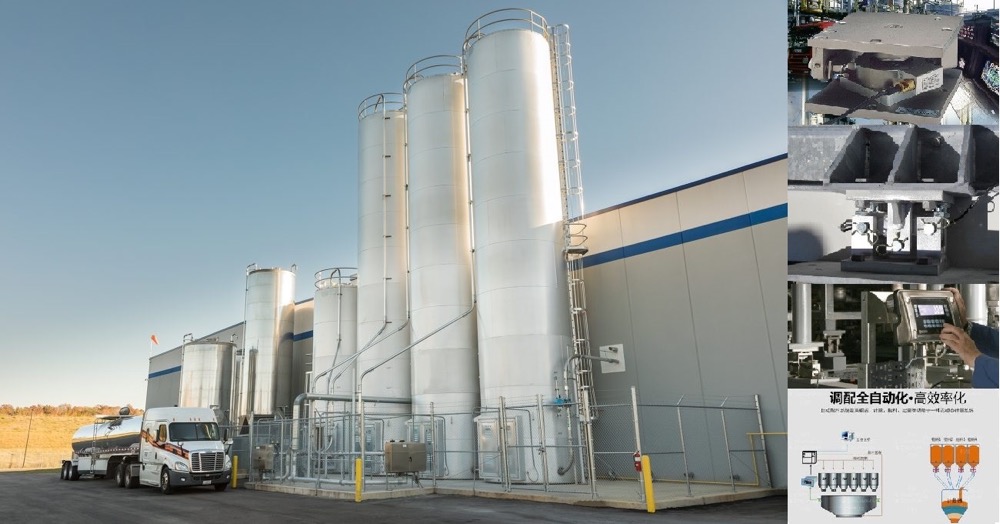
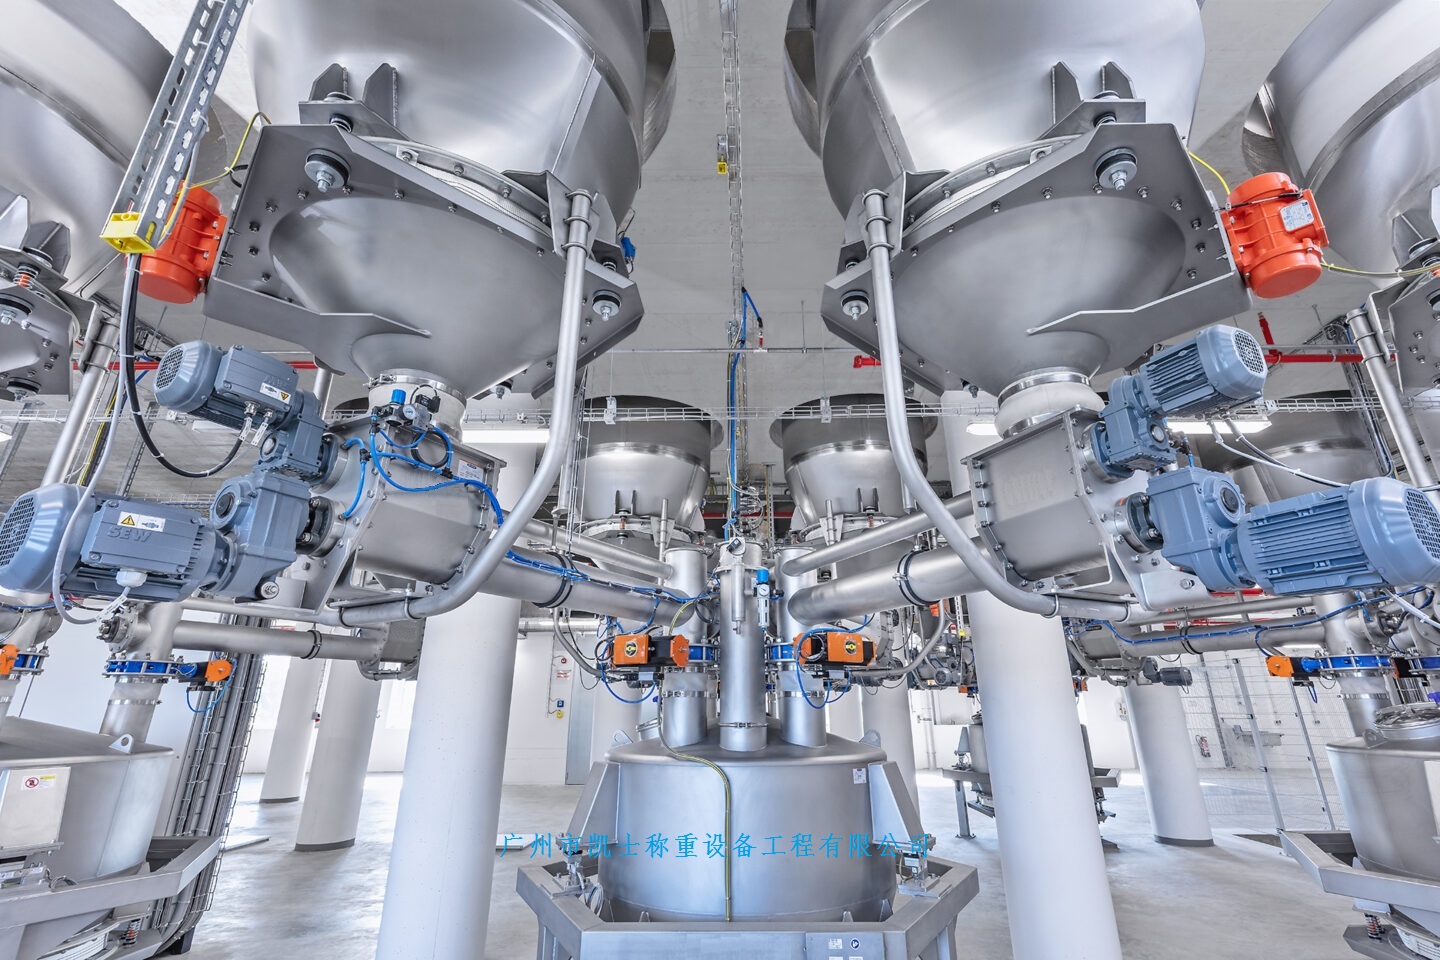
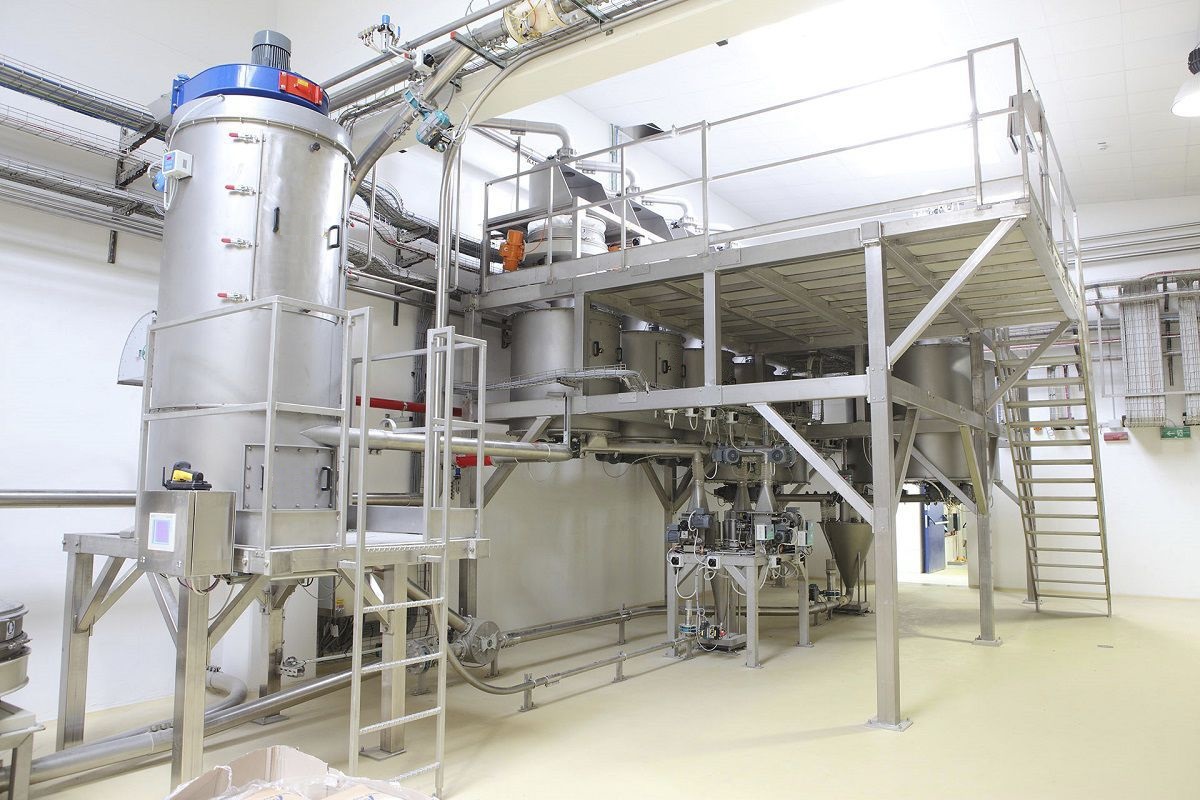
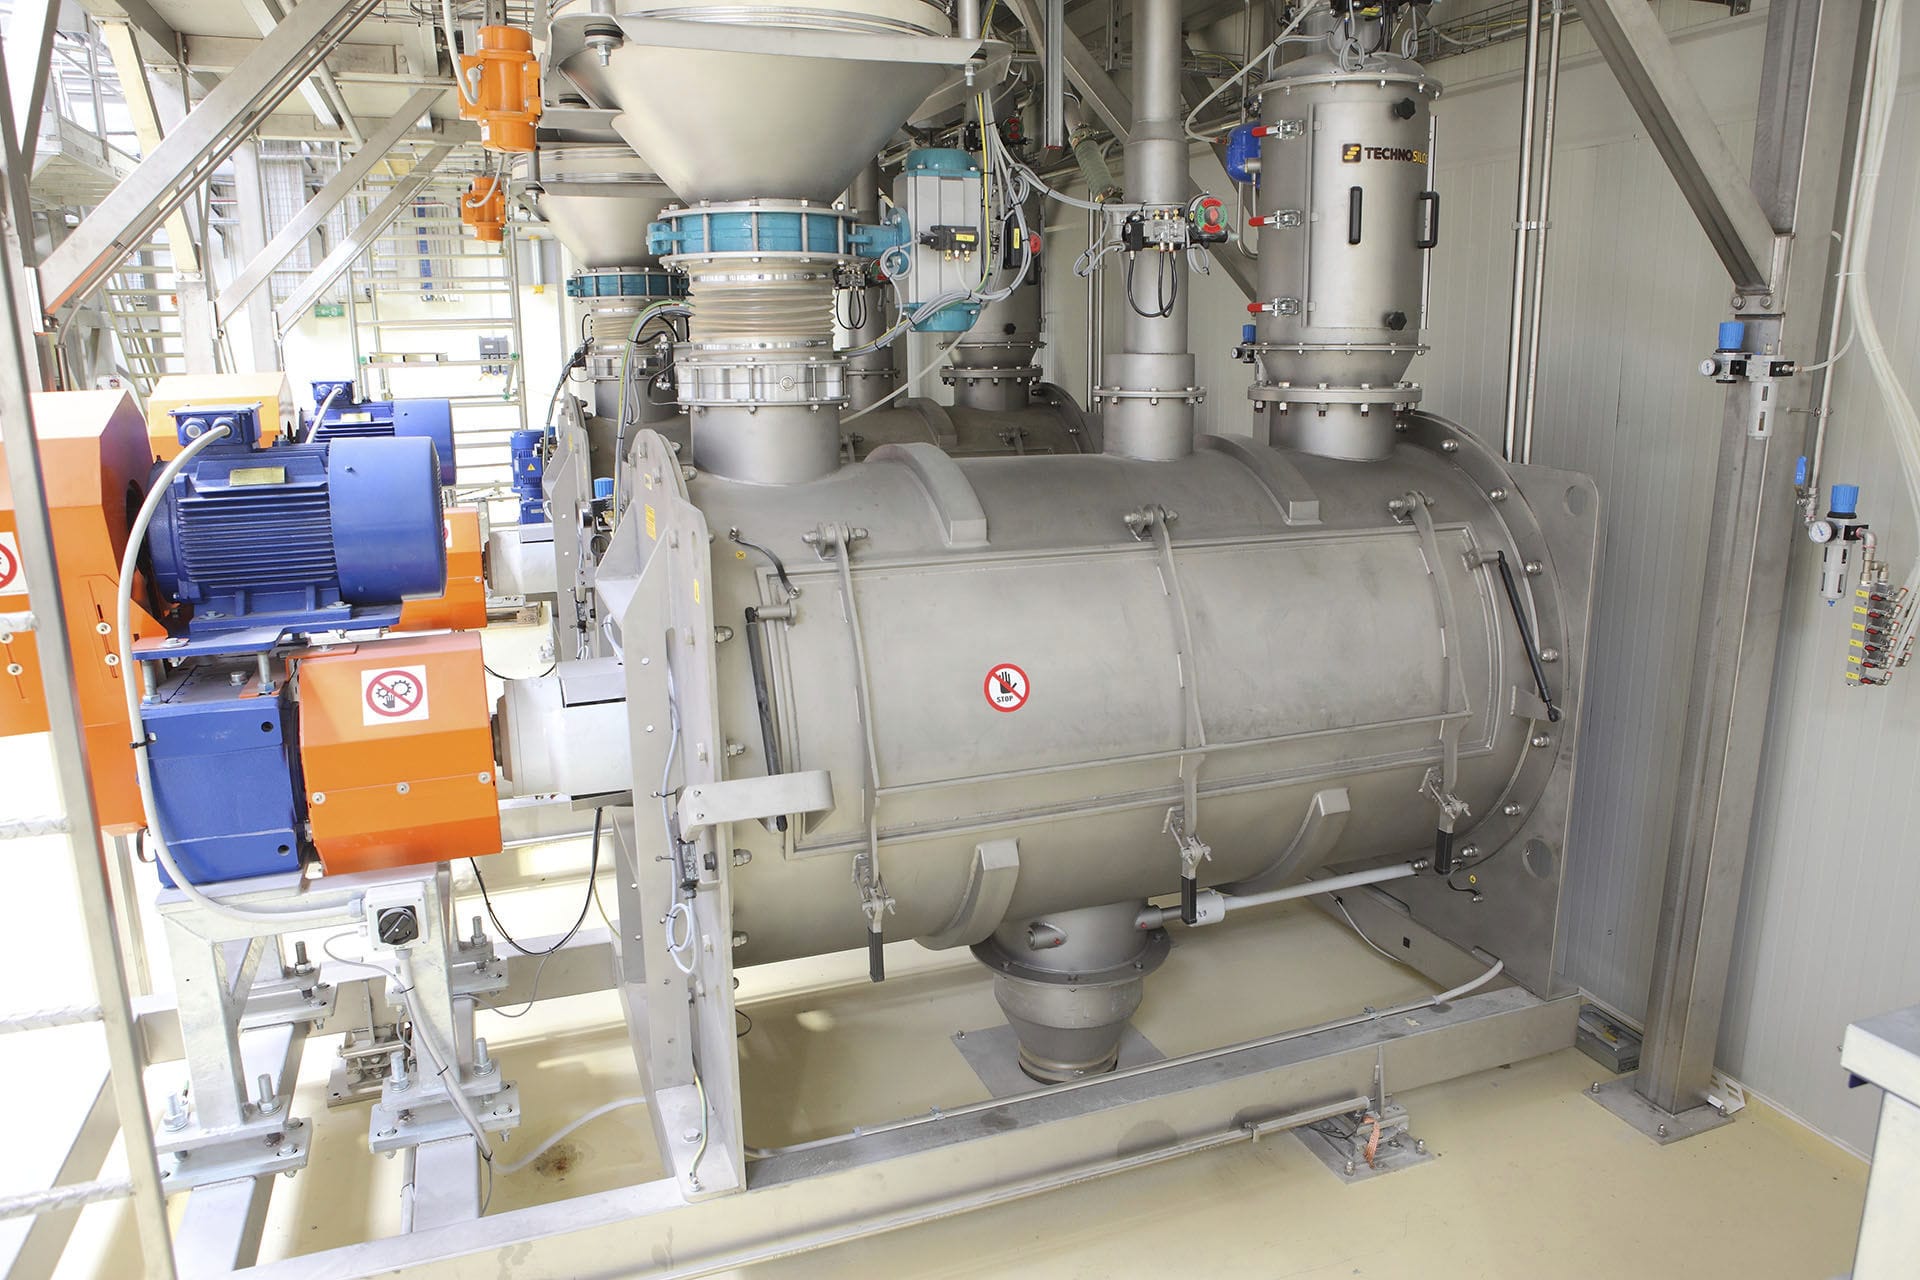
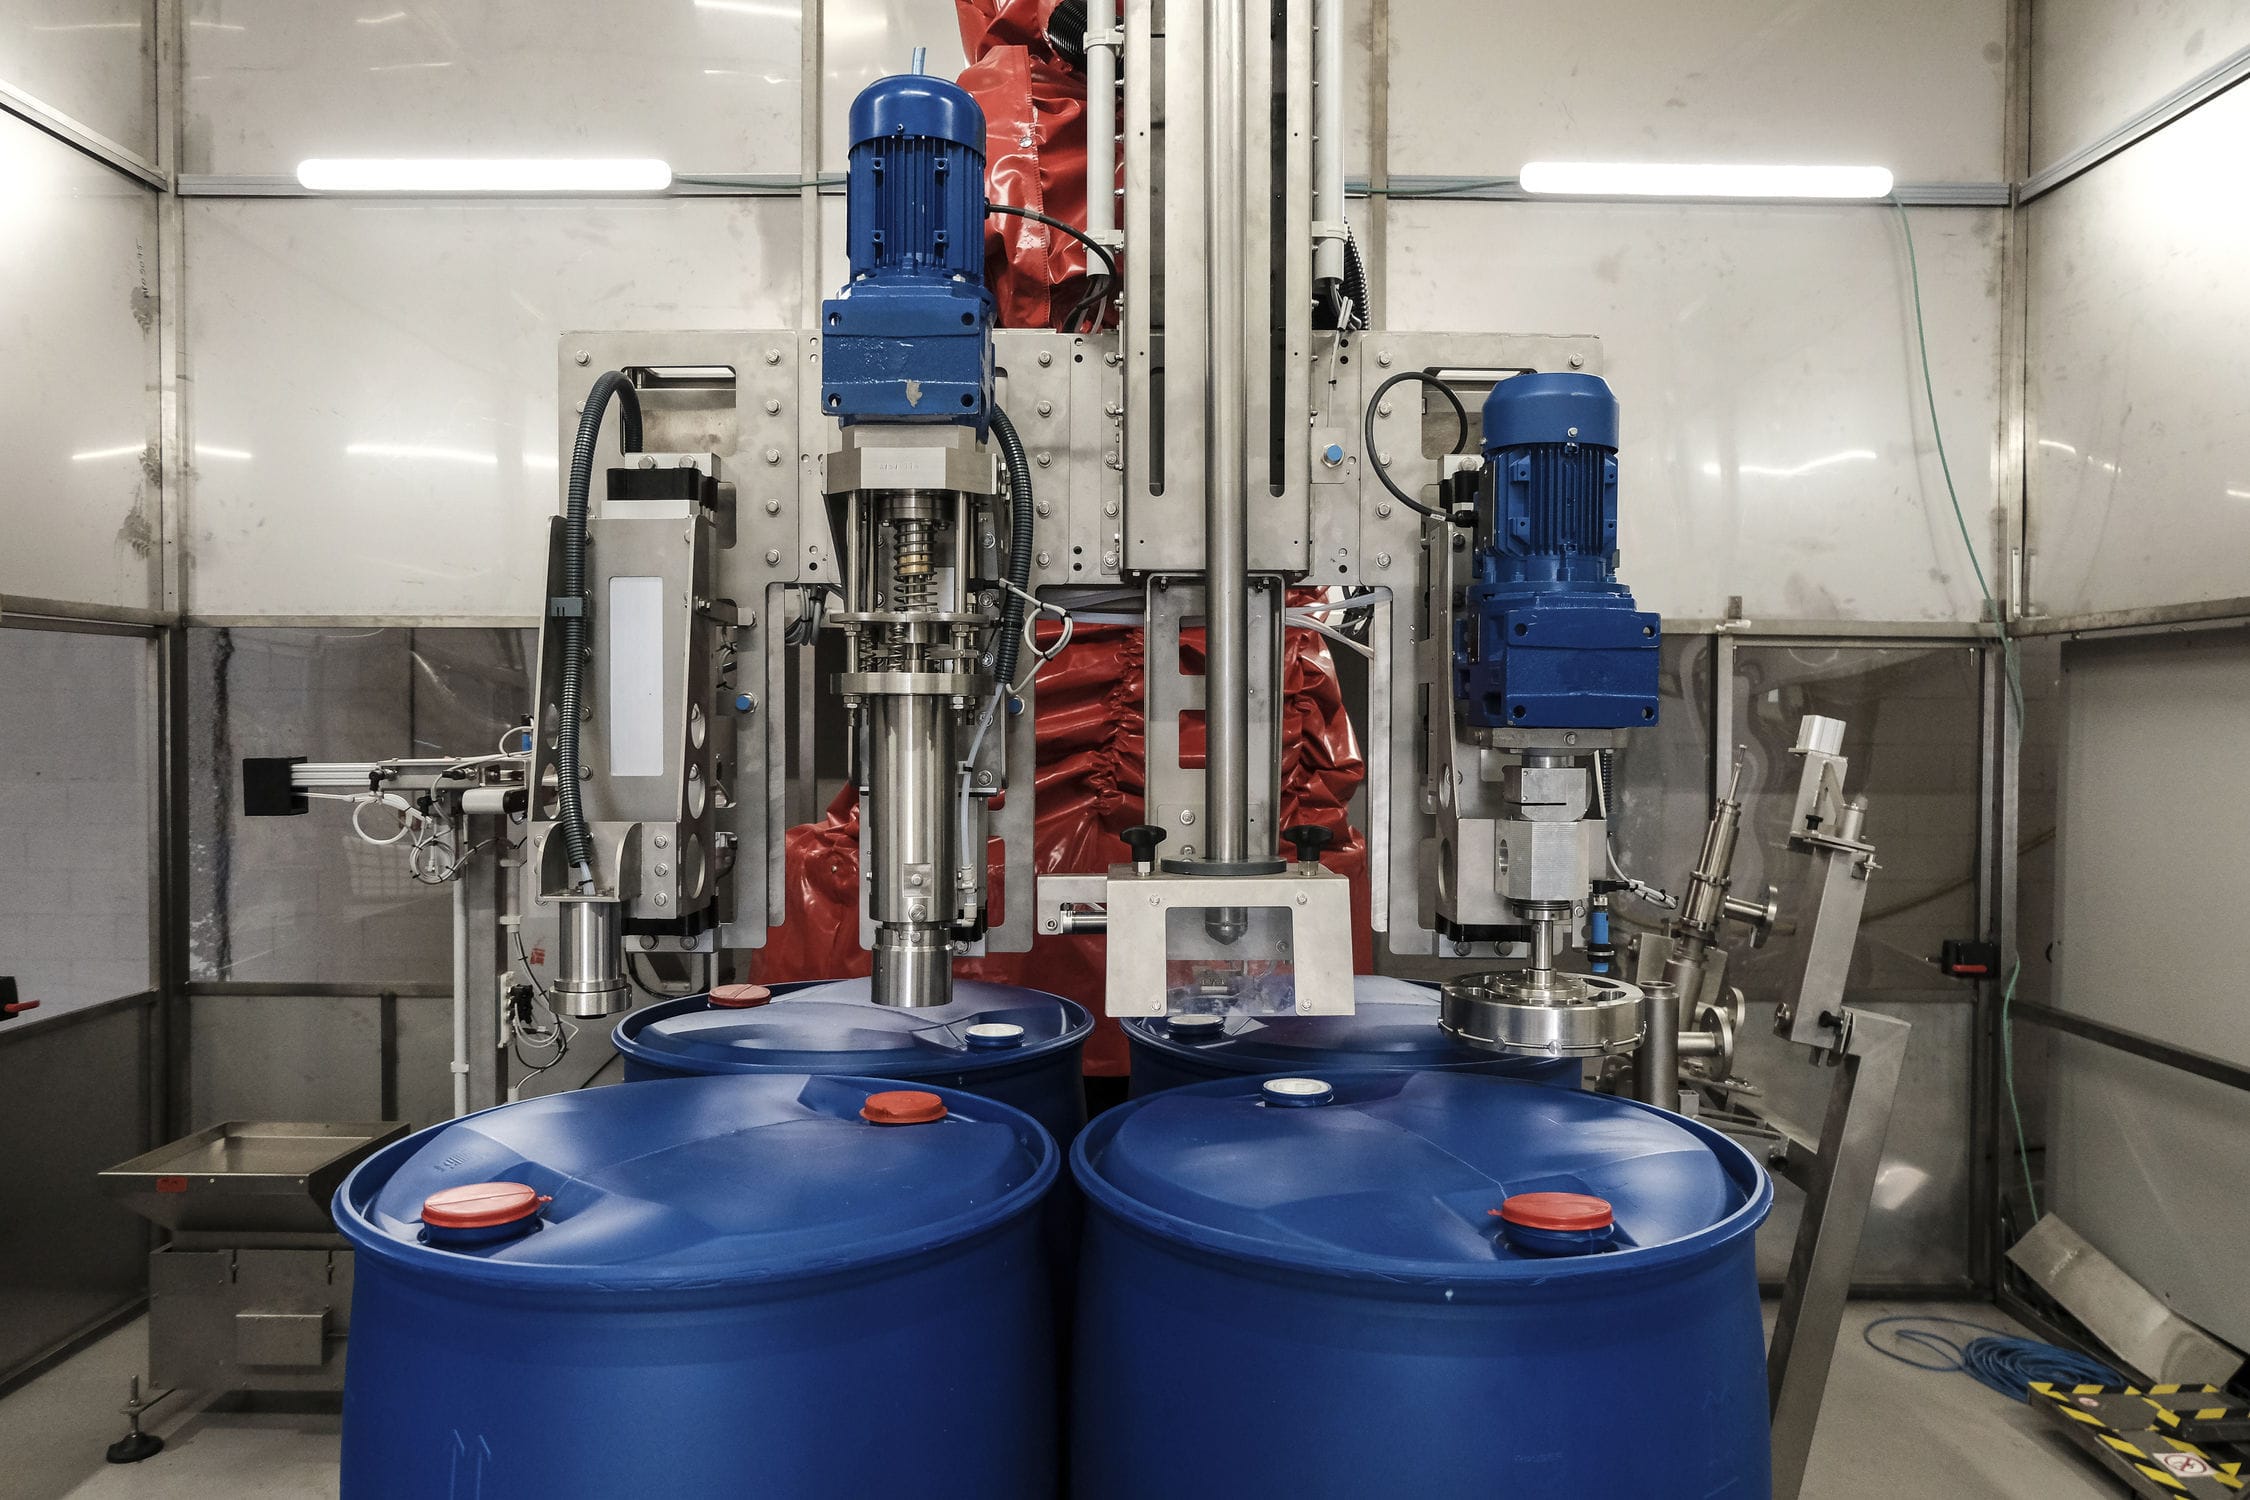
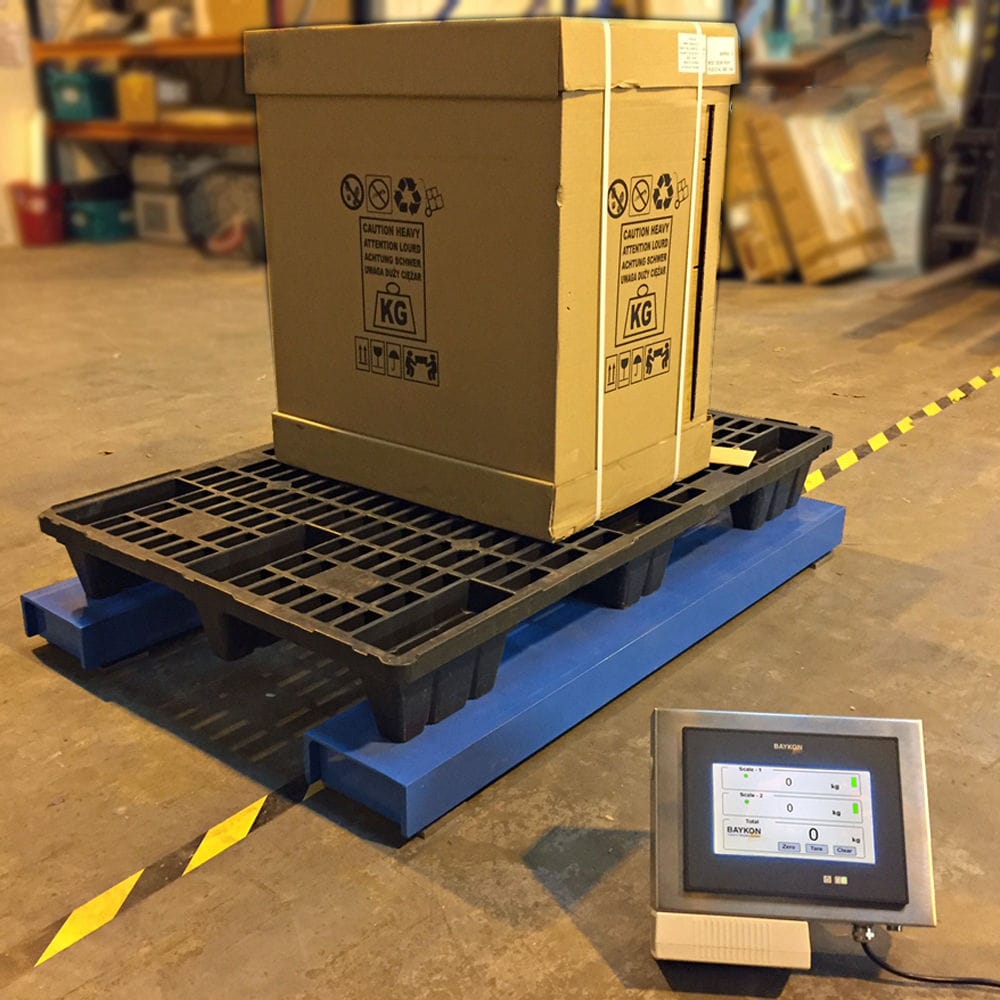
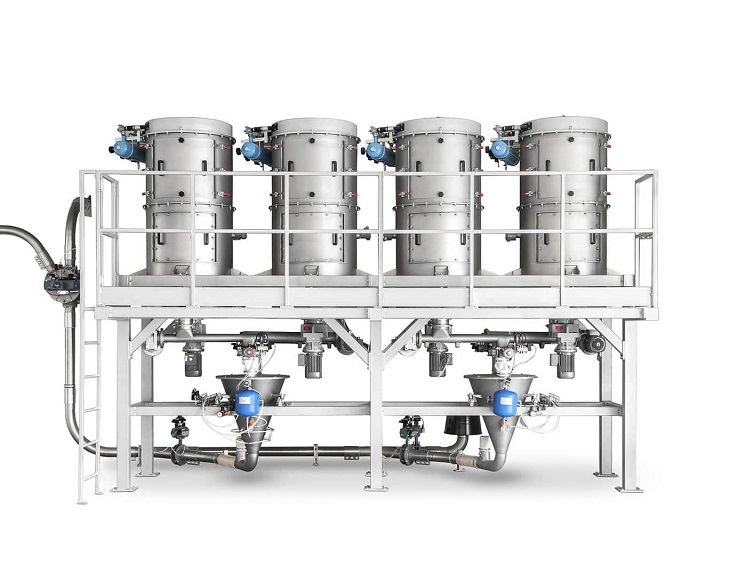
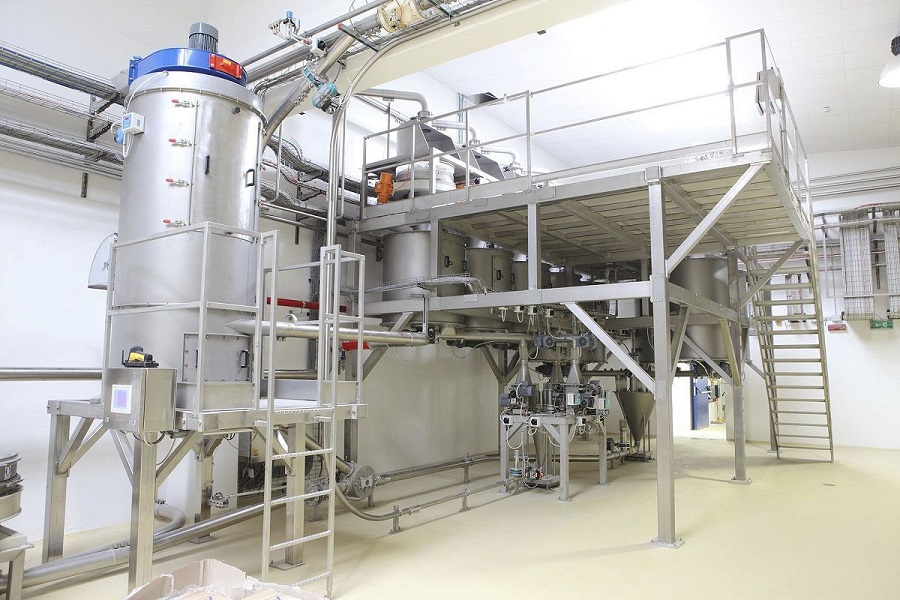
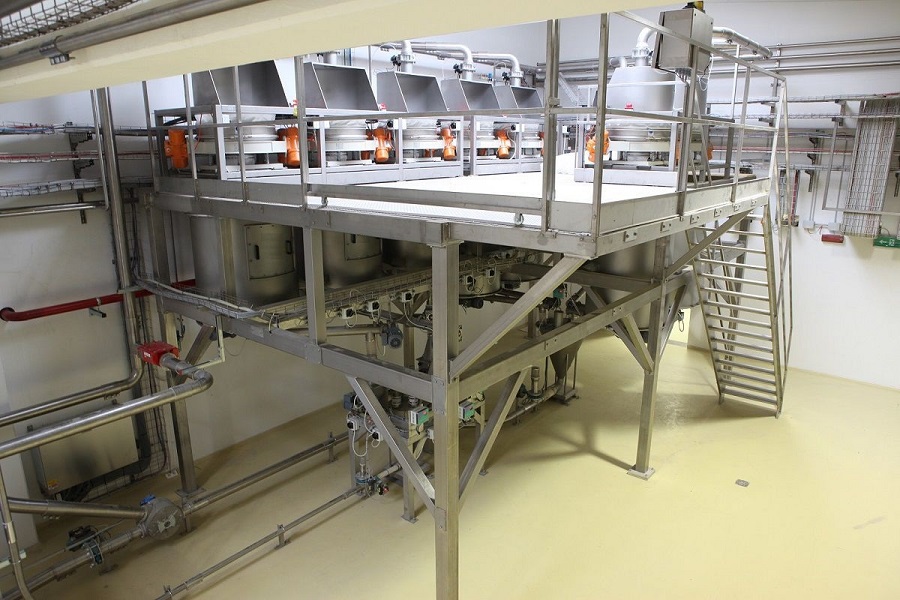
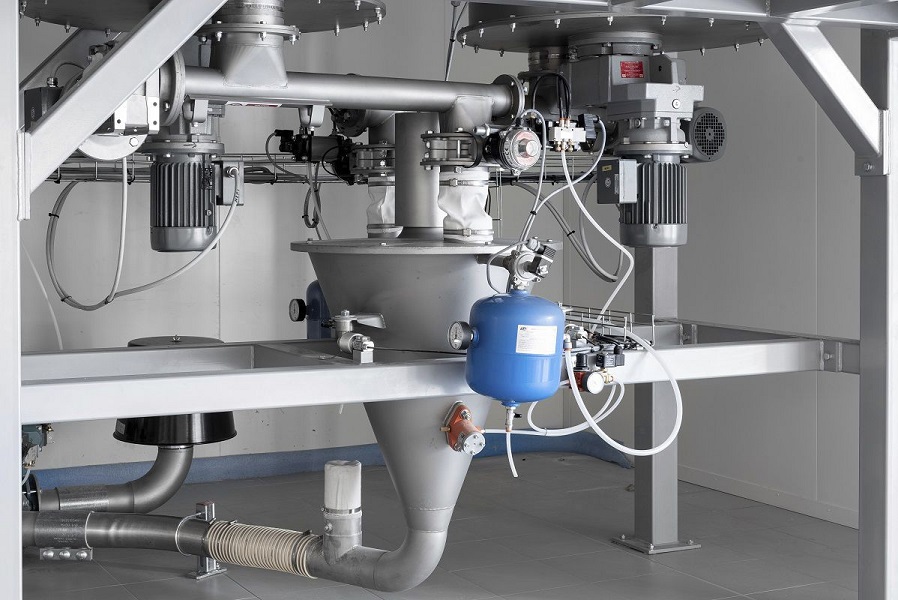
自动集中配料机以集中控制和分散管理为指导原则。选用计算机和PLC构成上下位机的结构形式,从而实现系统控制目标。硬件部分包括上位机设计选用、下位机设计选用、通信硬件设计选用。选用了西门子公司S7-200系列的PLC,可靠性可以很好地满足控制要求,通信硬件选择的是无线通讯设备,软件设计采用STEP7-Micro/WIN32编程软件作为开发工具。给料部分是从料仓向称重设备中加料的执行机构,选用电磁振动给料机、螺旋给料机、双速电磁阀;称重部分由称量模块、标准连接部件、接线盒和料斗秤组成,与称重仪表一起进行物料的称量以及误差的检测;排料设备由排空阀门、电磁振动给料机、电气振动阀门组成;配料控制系统由称量仪表、上位工捽机、CRT显示装置、可编程序控制器、无线通讯设备及其他控制器件等组成;配料称重模块应定期进行调校,以保证系统配料精度。
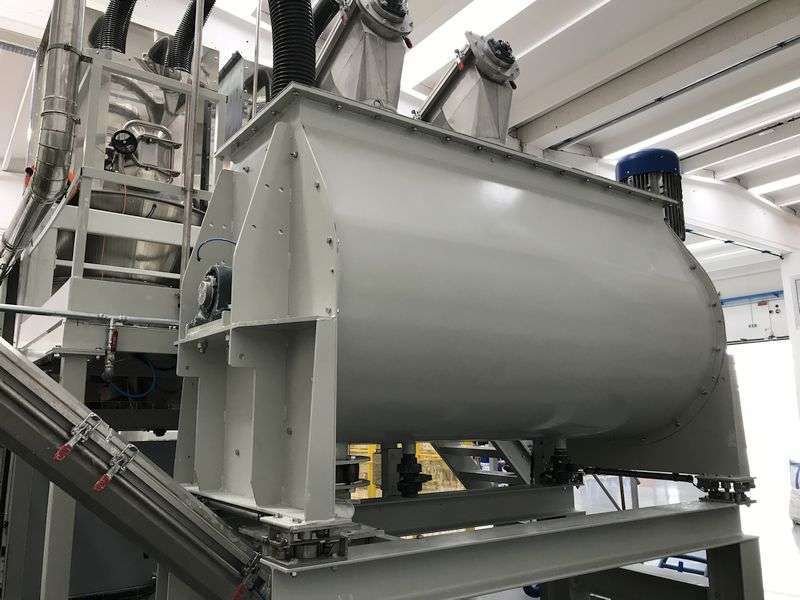
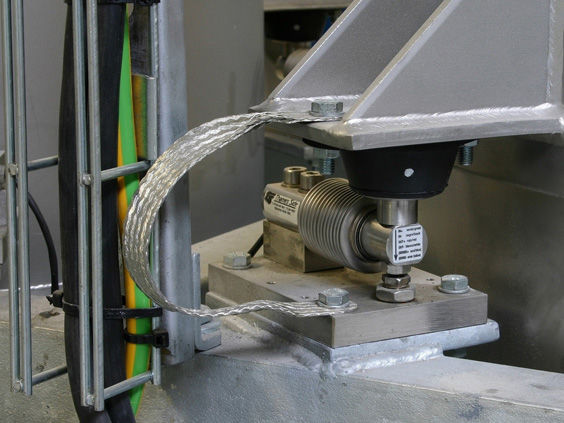
称重配料机采用料斗称重装置,料斗的底部固定连接有支撑框架,支撑框架的底部固定连接有支架,支架的底部固定连接有底座,底座的顶部固定安装有伸缩杆,两个伸缩杆之间的料斗顶部固定安装有限位支撑杆,限位支撑杆的外部活动套接有弹簧,限位支撑杆的顶部固定连接有称重模块,伸缩杆的顶部固定连接有支撑横杆,支撑横杆的顶部固定安装有转轴插接座,两个转轴插接座之间活动连接有转轴座,左侧转轴座的顶部滑动连接有滑板,滑板的顶部固定连接有料斗秤,料斗秤的右侧插接有仓门转轴,仓门转轴的底部活动连接有仓门,转轴座的两侧分别开设有转轴槽,转轴槽的内部安装有限位弹簧,两个限位弹簧靠近外侧的一端均固定连接有转轴,料斗秤的右端底部固定安装有弹簧安装管,弹簧安装管的内部活动连接有压缩弹簧,压缩弹簧的顶部固定连接有仓门限位块,仓门限位块的底部固定连接有连接绳,底座的右端顶部固定安装有接料仓,料斗秤的底部安装有地磅固定套座。支撑框架的中部在料斗外侧围成一个方形框架,支撑框架为钢制结构,料斗的底部通过电子地磅支撑架进行支撑,支撑框架的底部安装有四个支架。伸缩杆为液压伸缩杆,伸缩杆分为两级伸缩杆,弹簧为复位弹簧,弹簧的直径大小小于称重模块的底部直径大小,限位支撑杆的伸缩支撑杆。称重模块的内部安装有称重传感器,称重模块的顶部直径的大小等于底部固定套座的内侧直径大小,且底部固定套座位于料斗秤的正中心。
称重配料机通过向下收缩两个伸缩杆至料斗秤底部的底部固定套座套接在称重模块顶部外侧,继续收缩伸缩杆,使两个伸缩杆顶部的转轴插接座与料斗秤底部的转轴座外侧的转轴脱离,从而使得料斗秤完全放置在转轴顶部,并通过称重模块记录料斗秤整体的重量,从而完成对配料的称重作业,称重完成后通过顶升两个伸缩杆至料斗秤脱离称重模块,然后停止右侧伸缩杆的顶升,继续通过左侧伸缩杆顶升料斗秤的左侧,使得料斗秤底部绕着右侧转轴座转动,从而完成混凝士配料称重后的快速彻底的倾倒,从而达到了称重完成后对配料快速彻底倾倒的效果。称重配料机通过固定连接绳的长度,当伸缩杆将料斗秤向上顶升至一定的高度时,连接绳拉直,并向下拉拽仓门限位块,使得压缩弹簧收缩,仓门限位块向弹簧安装管内部滑动,仓门限位块收缩至料斗秤底部下表面,仓门的外侧失去仓门限位块的限位,料斗秤内部的配料可以通过挤压仓门向外侧倾倒,从而达到了对称重称重机称重仓仓门的灵活控制的效果。
控制要求
1)配料系统的自动控制和手动控制功能,自动控制方式由操作人员从键盘输入物料配方和其他控制参数,自动完成工艺流程控制。手动控制方式,是由操作人员从键盘输人物料配方和其他控制参数以及具体的控制要求,分步进行操作的控制。
2)无线通讯方式(自由口通讯方式)系统采用的是无线通讯方式,采用的是自由口通讯方式。
3)设备运行故障状态报警和报警记录查询,监控软件监测各执行机构运行状态,能够对各种故障进行应急处理并报警提示,从而快速排除故障。同时系统灵活多变的控制方式也给故障处理提供了方便
4)给料落差值自动补偿功能。在配料过程中能自动修正空中飞料的称量,提高了称量精度。
5)全过程系统运行状态监控显示功能。由显示器动态显示物料质量及各执行机构运行状态。
6)生产管理以及报表打印,该功能用于对生产进行管理(如配方管理等)以及报表打印。